




Когда трубогиб является оптимальным выбором для мелкосерийного производства
Когда трубогиб является оптимальным выбором для мелкосерийного производства
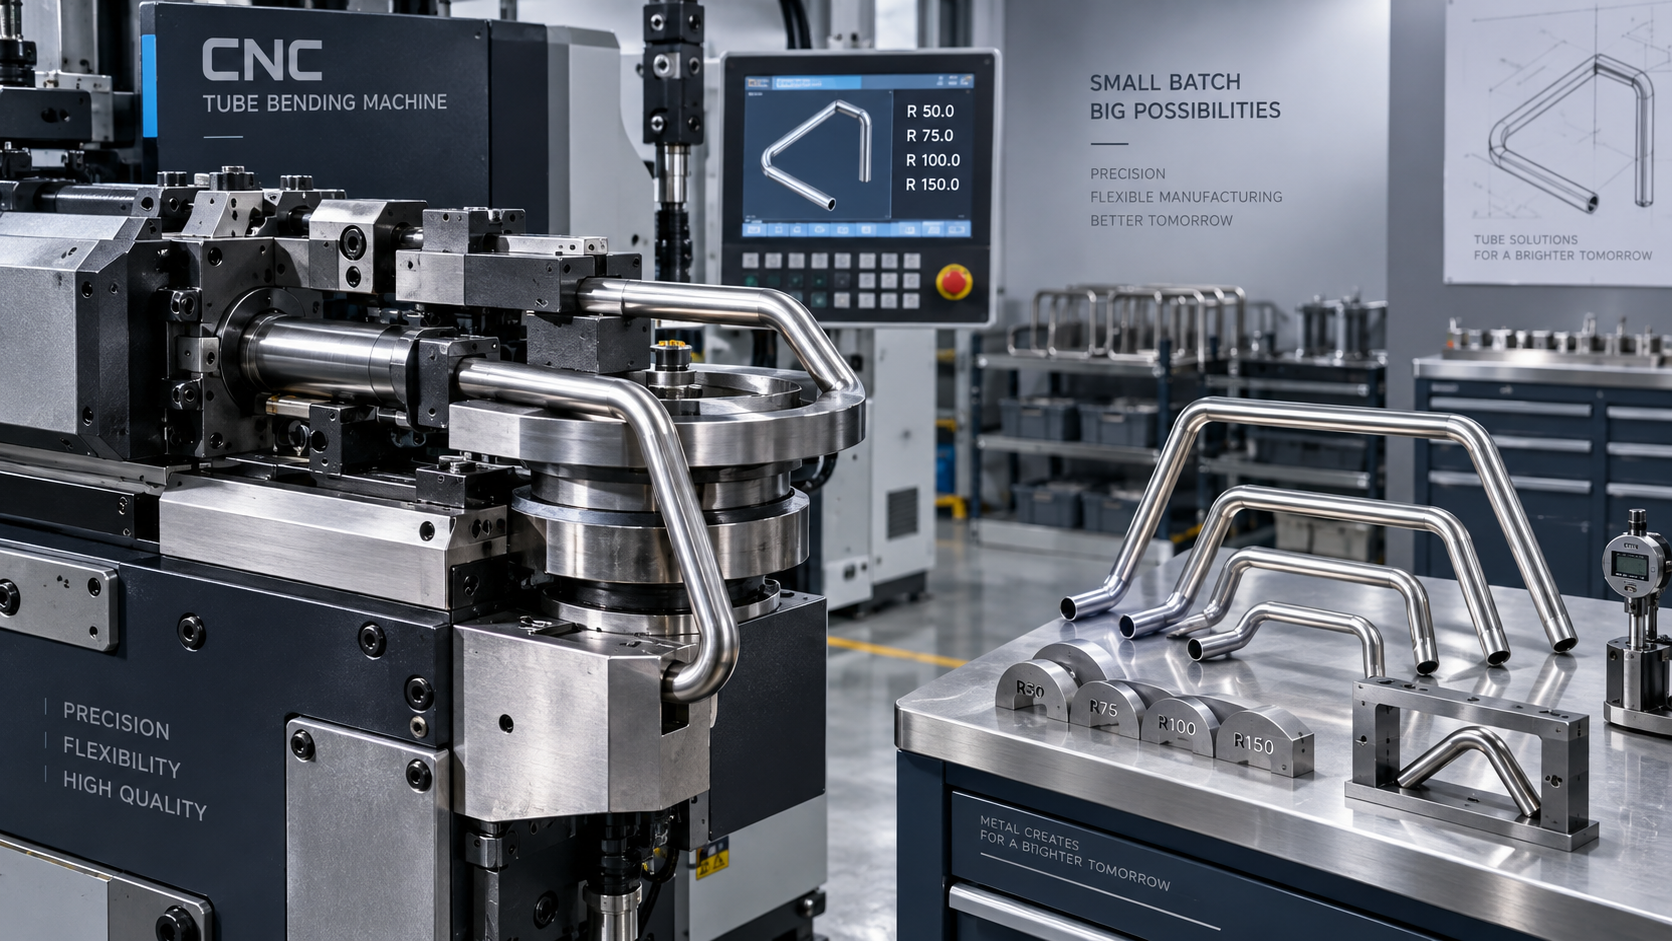
Когда трубогиб является правильным выбором для мелкосерийного производства
Для руководителей проектов, работающих с ограниченными производственными партиями, выбор подходящего оборудования может определить, будет ли работа выполнена в срок и в рамках бюджета. Трубогиб часто является практичным выбором, когда гибкость, повторяемая точность и меньшая сложность наладки важнее высокопроизводительной автоматизации. Понимание того, в каких случаях оборудование для гибки труб обеспечивает наибольшую отдачу, помогает командам повысить эффективность рабочих процессов, поддерживать стандарты качества и уверенно реагировать на изменяющиеся требования проекта.
Мелкосерийные работы требуют иных решений, чем стабильное крупносерийное производство. Чертёж может измениться после обсуждения с заказчиком. В одном проекте могут потребоваться поручни из нержавеющей стали, а в следующем — рамы из углеродистой стали или алюминиевые компоненты. Объёмы могут быть небольшими, однако допуски, внешний вид, подгонка под сварку и обязательства по срокам поставки всё равно могут быть строгими. В таких условиях наименьшая стоимость одной детали не всегда является наиболее полезным показателем. Возможность перейти от чертежа к утверждённой первой детали без чрезмерной оснастки или зависимости от сторонних подрядчиков зачастую более ценна.
Настоящий вопрос заключается не только в объёме
Заманчиво определять трубогиб как оборудование для низкой или средней производительности, а специализированную автоматизированную линию — как оборудование для высокой производительности. На практике сложность проекта имеет такое же значение, как и количество. Партия из нескольких сотен одинаковых деталей может оправдать применение специальной оснастки, если конструкция окончательно утверждена и вероятны повторные заказы. И наоборот, партия из нескольких тысяч изделий всё ещё может выиграть от использования гибкого трубогибочного станка, если она включает множество разных радиусов, частые изменения спецификаций или несколько диаметров труб.
Для мелкосерийного производства трубогиб обычно является правильным выбором, когда команде необходимо контролируемо находить компромисс между временем подготовки и временем цикла. Он может быть особенно подходящим для изготовления рам оборудования, узлов для транспортных средств, мебельных конструкций, фитнес-оборудования, технологических рамных модулей, защитных ограждений, деталей сельскохозяйственной техники, а также архитектурных или промышленных компонентов перил. Такие работы обычно включают сочетание прямых участков, простых радиусов и различных условий на концах, а не единую неизменную геометрию.
Главное — смотреть шире, чем на термин «мелкая серия». Проект с 20 сложными трубными сборками может потребовать больше планирования, чем проект с 500 простыми гибами. Состояние материала, радиус гиба, требования к отделке, последовательность сварки и критерии контроля — всё это влияет на целесообразность гибки собственными силами.
Где гибкая гибка имеет эксплуатационное преимущество
Правильно подобранный трубогибочный станок позволяет команде проекта контролировать критический путь вместо ожидания внешней обработки. Это не означает, что каждая труба должна гнуться внутри предприятия. Это означает, что операцию следует приблизить к проекту, когда скорость реакции, обработка изменений или проверка подгонки могут повлиять на поставку.
Рассмотрим сварную сборку, включающую гнутые трубы, обработанные точки соединения и приварные кронштейны из листового металла. Если геометрия трубы передаётся на аутсорсинг, небольшое изменение положения кронштейна может вызвать новый запрос, задержку доставки и ещё один цикл контроля. При наличии подходящего трубогиба в цехе команда может скорректировать программу гибки или наладку, изготовить образец, проверить его по сопрягаемым компонентам и запустить партию с меньшими перебоями. Это особенно актуально, когда прототипы переходят в короткие производственные серии до полной стандартизации окончательной конструкции.
Повторяемость также имеет значение. Ручная гибка может быть достаточной для простых ремонтных работ или нескольких некритичных деталей, но ею становится сложно управлять, когда на последующую сварку влияют постоянство углов, поворот между гибами или размерная взаимозаменяемость. Конфигурации с ЧПУ и полуавтоматические конфигурации могут обеспечить более контролируемый процесс для повторяющихся деталей, при этом не требуя создания узкоспециализированной производственной ячейки. Подходящий уровень автоматизации должен определяться семейством деталей и рабочим процессом оператора, а не общим предположением, что большая автоматизация всегда лучше.
Что следует проверить перед выбором трубогиба
Гибочный станок следует выбирать на основе фактических данных о детали, а не только по наружному диаметру, указанному на чертеже. Руководителям проектов не нужно становиться специалистами по гибке, однако они должны обеспечить, чтобы производственный анализ включал несколько практических вопросов достаточно рано для предотвращения неожиданностей.
- Профиль и размеры трубы: Уточните, является ли заготовка круглой, квадратной или прямоугольной трубой либо трубопроводной трубой, и определите наружные размеры и толщину стенки. Станки, гибочные штампы и вспомогательная оснастка должны соответствовать фактическому профилю.
- Поведение материала: Углеродистая сталь, нержавеющая сталь, алюминий и другие сплавы по-разному ведут себя при гибке. Марка материала, состояние и толщина стенки могут влиять на упругое пружинение, следы на поверхности и риск образования складок или сплющивания.
- Радиус по осевой линии: Гибы малого радиуса обычно требуют более тщательного подбора оснастки и контроля процесса. Радиус, который выглядит приемлемым в 3D-модели, может оказаться непрактичным без деформации выбранной трубы.
- Геометрия детали: Измерьте расстояние от концов трубы до первого гиба, расстояние между последовательными гибами и необходимый поворот. Помехи между сформированной деталью и оснасткой станка могут быть столь же ограничивающим фактором, как и усилие гибки.
- Критерии приемки: Определите, что действительно критично: угол гиба, положение конца, овальность, внешний вид поверхности или подгонка соединения. Подход к контролю должен соответствовать этим требованиям.
Такой анализ часто выявляет проблемы, которые недорого решить на бумаге, но дорого после начала производства. Например, немного больший радиус гиба может снизить сложность оснастки. Перемещение приварной проушины дальше от касательной точки гиба может улучшить доступ при сборке. Указание реалистичных баз измерения также может предотвратить споры между операцией формовки и сварочной командой.
Качественный гиб — это больше, чем правильный угол
На графики проектов могут влиять проблемы качества, которые не выявляются при быстрой визуальной проверке. Труба может достичь номинального угла, но при этом иметь чрезмерное сплющивание, складки на внутреннем радиусе, следы на видимой поверхности или отклонения длины прямых участков после гибки. Эти условия становятся более серьёзными, если компонент необходимо сварить в приспособлении, герметизировать, покрыть порошковой краской или использовать в готовом изделии с видимыми поверхностями.
Поэтому процесс утверждения первой детали должен включать характеристики, важные для следующей операции. Если гнутая труба соединяется с пластинами лазерной резки, её проверка по фактической схеме кронштейнов обычно более значима, чем проверка одного изолированного размера. Если труба будет использоваться для прокладки жидкости или кабеля, внутренняя деформация может потребовать более тщательного анализа. Там, где важен внешний вид, команда должна заранее согласовать допустимые следы оснастки и защиту при обращении с деталями.
Особого внимания заслуживает упругое пружинение. После снятия усилия гибки материал немного восстанавливает форму, поэтому станку может потребоваться перегиб для достижения требуемого конечного угла. Величина зависит от материала и геометрии. Её следует определять в ходе наладочных испытаний и документировать в рабочих инструкциях, а не оценивать по-разному каждым оператором. Для повторяющихся мелких серий сохранение утверждённых программ, информации о штампах и записей контроля может сократить будущую подготовку, не рассматривая каждую работу как совершенно новую разработку.
Когда трубогиб не является лучшим решением
Трубогиб не является решением для всех задач формовки металла. Кривые большого радиуса в широком листе или плите обычно лучше получать вальцовкой или прессовой формовкой. Тяжёлые конструкционные профили могут потребовать специализированного оборудования для гибки профиля. Чрезвычайно тонкие декоративные трубы могут требовать тщательной защиты поверхности и технологических испытаний, изменяющих экономику короткой серии. Детали с очень строгими требованиями к внутренней чистоте или специальными требованиями аэрокосмической отрасли, давления либо безопасности могут нуждаться в процедурах и верификации, выходящих за рамки стандартной производственной наладки.
Существует также порог, после которого специализированное высокопроизводительное решение становится более логичным. Если конструкция стабильна, спрос предсказуем, а один компонент занимает основную часть производственного времени, команде проекта следует сравнить трудозатраты, срок службы оснастки, обработку и производительность с более автоматизированными альтернативами. Вывод должен основываться на полной картине производства, включая переналадку и техническое обслуживание, а не только на скорости гибки.
Другая распространённая ошибка — включать операцию с трубой в проект, который в основном представляет собой изготовление листовых деталей. Более правильный подход — планировать маршрут изготовления как единую взаимосвязанную систему. Гнутые трубы могут нуждаться в точных пластинах со скошенными кромками перед роботизированной или ручной сваркой. При работе с пластинами из углеродистой стали, нержавеющей стали или алюминия процесс фрезерования кромок может подготовить стабильные сварочные скосы и сократить последующую шлифовку. Оборудование, такое как Фрезерный станок для обработки кромок листа поворотного типа, может быть актуально, если проект включает длинные пластины или повторяемую подготовку канавок наряду со сборками из гнутых труб. Стандартные версии рассчитаны на толщину листа от 6 до 80 мм, тогда как усиленные версии с балкой без давления могут обрабатывать от 6 до 400 мм; правильное применение по-прежнему зависит от конструкции соединения и общего маршрута изготовления.
Планирование производственной ячейки вокруг операции гибки
Сам станок является лишь одной частью решения. Эффективность мелкосерийного производства часто обеспечивается окружающим рабочим процессом: как материал режется, маркируется, размещается, гнётся, контролируется и передаётся на сварку или сборку. Производительный трубогиб всё равно может создавать задержки, если операторы тратят слишком много времени на поиск штампов, измерение немаркированных заготовок или перемещение длинных труб через перегруженную зону.
Практичная производственная ячейка обычно выигрывает от организованного хранения оснастки, понятных маршрутных листов, упоров длины или проверенных отрезанных заготовок, а также точки контроля первой детали рядом со станком. Для более длинных заготовок внимания заслуживает безопасная поддержка при загрузке и выгрузке. Сформированный компонент может неожиданно качнуться при повороте, поэтому до начала производства следует рассмотреть как обращение с материалом, так и расположение защитных ограждений. Требования к безопасности, электротехнические требования и требования соответствия также различаются в зависимости от рынка назначения, поэтому их следует уточнять при окончательном согласовании спецификаций оборудования.
Планирование технического обслуживания имеет аналогичное значение для периодических работ. Мелкосерийные цеха могут оставлять станок без работы между проектами, а затем ожидать немедленной производительности при поступлении нового заказа. Регулярные проверки смазки, зажимов, гидравлических или электрических систем, где это применимо, состояния штампов и калибровки станка помогают избежать предотвратимых проблем при запуске. Цель состоит не в чрезмерном администрировании, а в обеспечении воспроизводимости ранее утверждённого процесса, когда работа возвращается через несколько месяцев.
Выбор с учётом следующего проекта
Для производителей, работающих по проектам, оборудование следует оценивать по диапазону работ, которые оно может принять без создания нового узкого места. Трубогиб оправдывает своё место, когда позволяет команде реагировать на изменяющиеся чертежи, контролировать качество первой детали, уменьшать зависимость от повторного аутсорсинга и производить стабильные детали в ограниченных сериях. Он менее убедителен, когда работа сильно стандартизирована в объёмах, оправдывающих специализированный автоматизированный маршрут, либо когда геометрия и материал требуют другого процесса формовки.
Wuxi Samgins International Trade Co.,Ltd, основанная в 2012 году в городе Уси, провинция Цзянсу, поставляет оборудование для гибки труб, сварки, резки с ЧПУ, станков, лазерной обработки, обработки листового металла и производства двутавровых балок. Её расположение примерно в 30 минутах от Шанхая на высокоскоростном поезде способствует практической координации по вопросам оборудования и проектов. Производство и проектирование организованы в соответствии с системой качества ISO9001 и стандартами ЕС CE, а оборудование поставлялось на рынки Юго-Восточной Азии, Европы, Америки и Океании.
Перед принятием решения о покупке станка предоставьте поставщику репрезентативные чертежи, материал и размеры труб, минимальный радиус гиба, ожидаемые размеры партий, требуемую точность и последующий процесс. Эта информация позволяет оценить не только возможность гибки трубы, но и возможность её надёжной гибки в реальных условиях графика проекта.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение