




Что вызывает пружинение при гибке на листогибочном прессе и как его контролировать
Что вызывает пружинение при гибке на листогибочном прессе и как его контролировать
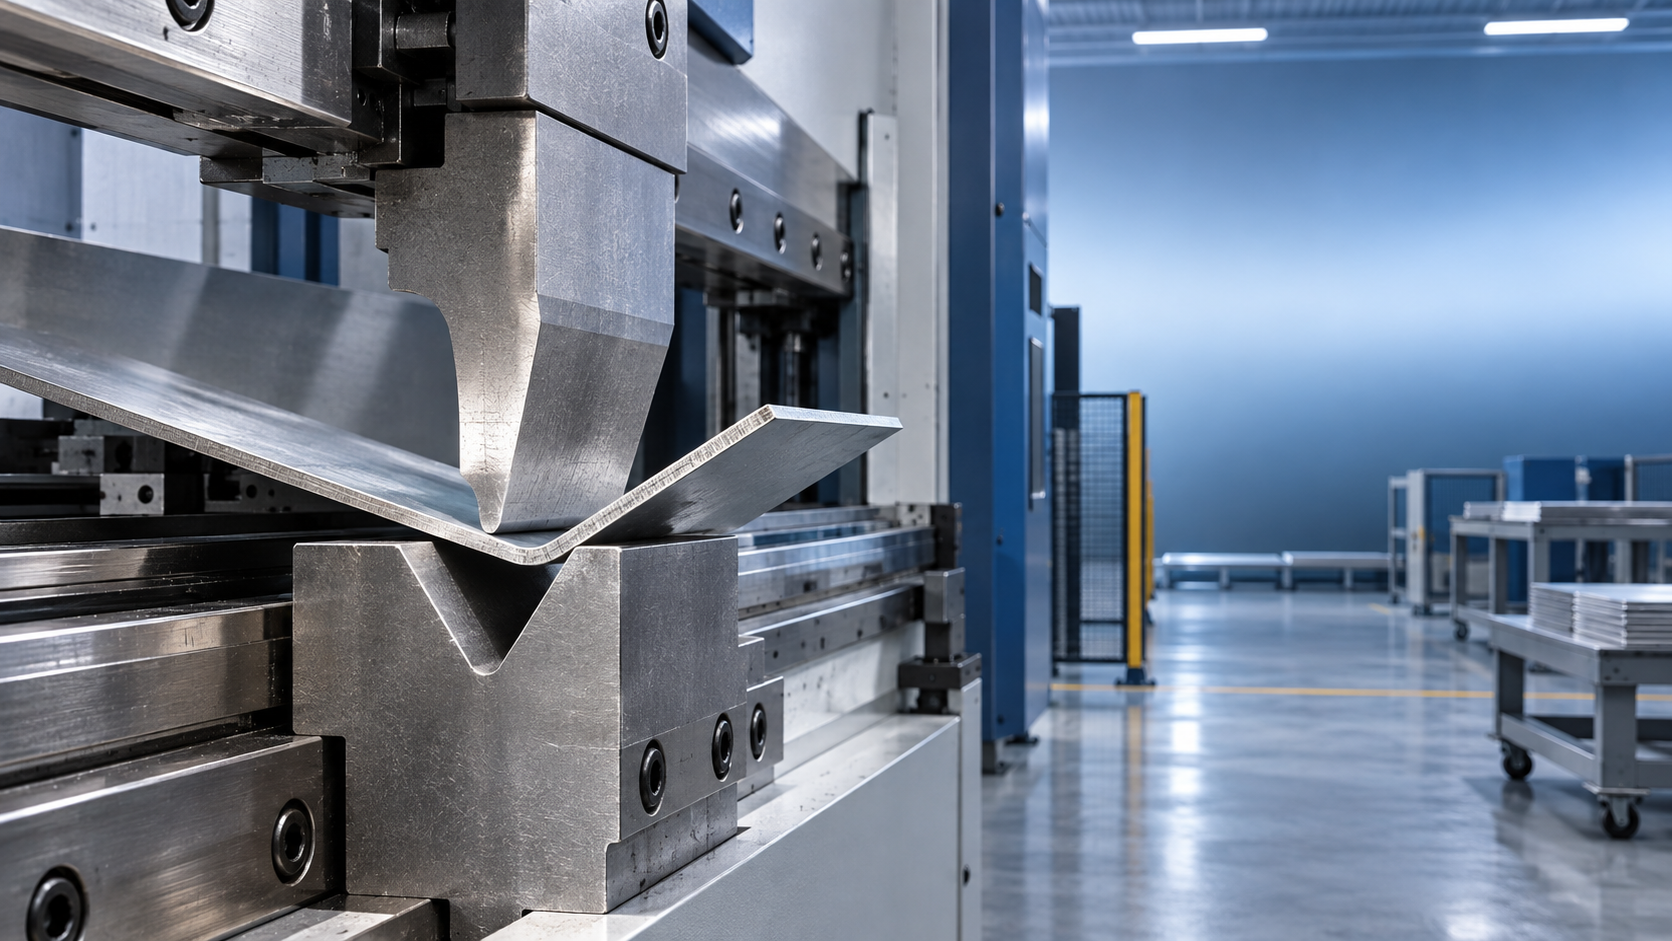
Что вызывает пружинение при гибке на листогибочном прессе и как его контролировать
Пружинение — одна из наиболее распространенных проблем для любого оператора листогибочного пресса. Ползун поднимается, деталь выглядит правильно, пока находится под давлением, а затем лист разгружается. Гиб под углом 90 градусов может раскрыться до 92 или 94 градусов. Для простого кронштейна это может быть небольшим неудобством. Для панели с несколькими гибами, двери шкафа, конструкционного швеллера или детали, которая должна сопрягаться со сварной сборкой, это может привести к доработке, браку и длительной серии пробных гибов.
Основная причина проста: металл обладает упругой памятью. Однако контролировать пружинение не так просто, как «согнуть сильнее». Состояние материала, радиус гиба, оснастка, направление проката, прогиб станка, метод формовки и даже небольшие различия между листами могут влиять на конечный угол. Практическая цель заключается не в полном устранении пружинения — поскольку это редко возможно, — а в обеспечении его предсказуемости и повторяемости.
Что происходит при гибке листового металла?
Во время гибки материал на внутренней стороне гиба сжимается, а на внешней растягивается. Между этими двумя зонами находится нейтральная ось, где изменение длины материала относительно невелико. Если приложенное усилие превышает предел текучести металла, лист получает постоянную пластическую деформацию. В то же время часть материала деформируется только упруго.
После снятия давления пуансона эта упругая часть стремится вернуться к исходной форме. Гиб немного раскрывается, и это восстановление называется пружинением. Это нормальное поведение материала, а не обязательно признак ошибки листогибочного пресса или оператора.
Сложность состоит в том, что величина восстановления редко бывает одинаковой для каждой работы. Настройка, хорошо подходящая для низкоуглеродистой стали, может оказаться непригодной для нержавеющей стали. Даже две партии номинально одинакового листа могут вести себя по-разному при различиях в толщине, прочности на растяжение, состоянии отпуска или поверхности.
Основные причины пружинения
Прочность и твердость материала
Высокопрочные материалы обычно пружинят сильнее, чем более мягкие материалы с меньшей прочностью. Нержавеющая сталь, высокопрочная низколегированная сталь, пружинная сталь и многие алюминиевые сплавы могут демонстрировать значительное упругое восстановление, поскольку они сильнее сопротивляются постоянной деформации.
Например, детали из низкоуглеродистой стали может потребоваться лишь небольшой перегиб, тогда как высокопрочному листу такой же толщины может понадобиться заметно более глубокая гибка для получения того же конечного угла. Поэтому операторам не следует переносить настройки гибки с одной марки материала на другую без проверки.
Изменение толщины листа
Толщина напрямую влияет на соотношение между пуансоном, раскрытием матрицы и усилием гибки. Небольшая разница в толщине листа может изменить конечный угол, особенно при воздушной гибке. Рулоны и листы, поставляемые в пределах допустимого диапазона допусков, все равно могут давать отклонения угла в ответственных работах.
Прежде чем винить станок, измерьте фактическую толщину надежным микрометром. Если материал крупногабаритный или поступил из новой партии, снимайте показания более чем в одной зоне. Номинальная толщина листа 2 мм не всегда составляет ровно 2,00 мм, и эта разница имеет значение при необходимости точного контроля угла.
Радиус гиба и раскрытие матрицы
Больший внутренний радиус гиба обычно приводит к большему пружинению. Когда металл постепенно сгибается по широкому радиусу, большая часть деформации остается упругой. Меньший радиус переводит большую часть материала в пластическую деформацию и обычно уменьшает восстановление, хотя чрезмерное уменьшение радиуса может вызвать трещины, следы от инструмента или недопустимое утонение.
Раскрытие V-образной матрицы существенно влияет на сформированный радиус. Широкое V-раскрытие обычно создает больший радиус и большее отклонение угла. Слишком узкая матрица может потребовать чрезмерного усилия и перегрузить оснастку или станок. Правильное раскрытие матрицы следует выбирать с учетом толщины материала, прочности, требуемого внутреннего радиуса и метода гибки, а не только по привычке.
Направление проката
У прокатного листа есть направление волокон. Гибка параллельно волокнам может давать иной результат, чем гибка поперек них. Для многих материалов гибка поперек волокон обеспечивает более стабильное формование и снижает риск образования трещин. Если детали имеют несколько гибов в разных направлениях, ориентацию волокон следует учитывать при разработке развертки и раскрое.
Если в одной производственной партии наблюдается нестабильное пружинение, проверьте, не были ли заготовки повернуты относительно утвержденного образца. Эту деталь легко упустить в цеху, особенно когда несколько операторов используют одну и ту же стопку материала.
Воздушная гибка, калибровка в матрице и чеканка
Воздушная гибка широко применяется благодаря своей гибкости и меньшей потребности в оснастке. Пуансон вдавливает лист в V-образную матрицу, не прижимая его полностью к ее поверхностям. Поскольку конечный угол частично зависит от глубины хода ползуна, воздушная гибка более чувствительна к пружинению и вариациям материала.
Калибровка в матрице подводит заготовку значительно ближе к конечному углу матрицы и уменьшает степень упругого восстановления. Чеканка использует еще более высокое давление для более полного пластического деформирования зоны гиба. Она может обеспечивать отличную повторяемость, но требует подходящей оснастки и существенно большего усилия. Чеканку никогда не следует выбирать без должной оценки, если листогибочный пресс, пуансон, матрица или наладка не рассчитаны на нее.
Прогиб станка и оснастки
Даже хорошо изготовленный листогибочный пресс прогибается под нагрузкой. Ползун и стол могут слегка изгибаться, из-за чего центр длинного гиба часто отличается от концов. Изношенные пуансоны, поврежденные плечи матрицы, неплотное крепление инструмента или неправильные настройки бомбирования могут сделать конечный угол неодинаковым в разных местах.
Это особенно заметно на длинных панелях. Если оба конца измерены правильно, но середина раскрывается, проблема может состоять не только в пружинении материала. Причиной может быть прогиб под нагрузкой. Компенсация бомбированием, механическая или управляемая ЧПУ, предназначена для устранения этого явления.
Как определить источник проблемы перед изменением настроек
Распространенная ошибка — продолжать регулировать угол гибки, не определив, что изменилось. Краткая диагностическая процедура позволяет сэкономить материал и облегчает будущие наладки.
- Изготовьте пробную деталь из фактического производственного материала. Не используйте обрезок другого сорта или толщины.
- Измерьте угол после полного снятия нагрузки с детали. Проверьте его сразу и повторно через короткий промежуток времени, если применение особенно чувствительно к этому параметру.
- Измерьте угол в нескольких точках вдоль длинных гибов. Сравните оба конца и центр для выявления прогиба.
- Осмотрите радиус гиба и поверхность. Неожиданно большой радиус, проскальзывание материала или следы возле плеча матрицы могут указывать на проблему с оснасткой или наладкой.
- Запишите фактические данные о материале. Укажите толщину, марку, направление волокон, оснастку, раскрытие матрицы, радиус пуансона, длину гиба и окончательную коррекцию.
Эта запись становится ценной, когда заказ возвращается через несколько месяцев. Лучшие карты наладки не просто содержат запрограммированный угол; они фиксируют практическую компенсацию, которая позволила получить приемлемую деталь на конкретном станке.
Практические способы контроля пружинения
Используйте целенаправленный перегиб
Перегиб является наиболее прямым методом контроля. Станок формует деталь под углом, превышающим целевой, чтобы после пружинения она вернулась в требуемое положение. Если готовый угол 90 градусов стабильно раскрывается до 93 градусов, запрограммированный угол гибки может потребовать корректировки примерно до 87 градусов с учетом фактической реакции оснастки и материала.
Это следует делать на основе измеренных проб, а не догадок. Выполняйте за раз только одну контролируемую корректировку. Одновременное изменение глубины хода ползуна, раскрытия матрицы, ориентации материала и давления делает невозможным определение фактора, который улучшил или ухудшил результат.
Подбирайте оснастку по материалу, а не только по толщине
Толщина является отправной точкой, но прочность на растяжение и требуемая геометрия гиба не менее важны. Раскрытие матрицы, подходящее для низкоуглеродистой стали, может вызвать чрезмерное пружинение нержавеющей стали или высокопрочного листа. Выбирайте радиус пуансона, соответствующий заданному внутреннему радиусу и предотвращающий ненужную концентрацию напряжений.
Если конструкция детали это допускает, меньший практический внутренний радиус может уменьшить пружинение. Однако не следует принудительно создавать острый радиус в материале, который не способен его выдержать. Трещины на внешней поверхности гиба — более серьезный дефект, чем умеренная коррекция угла.
Используйте калибровку в матрице, когда повторяемость важнее гибкости
Для повторяющихся деталей с жесткими допусками по углу калибровка в матрице может быть разумным вариантом. Она уменьшает влияние нормального восстановления материала и может упростить производство после подбора правильной оснастки. Компромиссом является меньшая гибкость: для конкретного готового угла обычно требуется конкретный угол матрицы.
Тщательно оценивайте усилие. Калибровка в матрице и чеканка резко увеличивают нагрузку по сравнению с воздушной гибкой. Перед изменением метода проверьте производительность станка, допустимую нагрузку на инструмент, длину гиба и свойства материала.
Применяйте бомбирование для длинных заготовок
При длинных гибах используйте бомбирование для компенсации естественного прогиба стола и ползуна листогибочного пресса. Точная коррекция зависит от усилия, длины гиба, материала и компоновки инструмента. Системы ЧПУ могут рассчитывать начальное значение, но оператор все равно должен проверить первую деталь по всей ее длине.
Хорошая практика — измерять угол в левой, центральной и правой точках, затем корректировать значение бомбирования небольшими шагами. Такой подход спокойнее и надежнее, чем попытка исправить длинную деталь изменением только общего угла гибки.
Поддерживайте стабильность процесса
Управлять пружинением становится значительно легче при исключении ненужных переменных. По возможности используйте стабильные партии материала. Убедитесь, что поверхности пуансона и матрицы чистые. Проверьте правильность установки и выравнивания инструментов. Перед каждым запуском проверяйте положение заднего упора, поддержку листа и ориентацию детали.
Для тонких или широких листов недостаточная поддержка может привести к смещению или провисанию заготовки во время гибки, создавая отклонения угла, похожие на пружинение. Для крупных деталей могут быть целесообразны поддерживающие устройства, передние опоры или второй оператор при условии соблюдения безопасных методов работы.
Распространенные «решения», которые часто создают новые проблемы
Простое увеличение давления не является универсальным решением. При воздушной гибке большее усилие не обязательно устраняет пружинение, если глубина проникновения пуансона и геометрия инструмента остаются неизменными. Избыточное усилие может лишь повредить оснастку, оставить следы или перегрузить листогибочный пресс.
Другой рискованный прием — выбирать самую узкую доступную V-образную матрицу, чтобы сделать гибы острее. Это может увеличить усилие формовки, повысить вероятность трещин и привести к внутреннему радиусу детали, не соответствующему чертежу. Аналогично, попытка исправить ошибку в центре длинного гиба перегибом всей детали может привести к выходу концов за допуски.
Не следует считать, что база данных углов ЧПУ всегда остается верной. Она дает полезную отправную точку, но реальные производственные условия по-прежнему требуют проверки первой детали. Износ инструмента, смена поставщика материала и сезонные перепады температуры в цеху могут изменить поведение ранее надежной программы.
Контроль пружинения является частью всего технологического маршрута изготовления
Точность гибки не существует изолированно. Деталь может пройти лазерную резку, гибку, сварку, механическую обработку и нарезание резьбы до окончательной сборки. Ошибки, накапливающиеся на каждом этапе, могут влиять на стыковку и производительность последующих операций. По этой причине производственным командам полезно рассматривать данные коррекции гибки как часть полной производственной документации детали.
Например, изготовленные строительные компоненты могут требовать как точно сформованных кронштейнов, так и прочного резьбового крепежа. После стабилизации настроек гибки производство резьбы можно включить в тот же рабочий процесс с помощью такого оборудования, как резьбонакатный станок Z28-500. Его безстружечный процесс радиального холодного формования предназначен для точных наружных резьб, включая анкерные болты и заготовки с крупным шагом. Это процесс, отличный от гибки, но применяется тот же принцип: стабильный контроль материала и правильно подобранная оснастка обеспечивают более надежные сборки.
Контрольный список для цеха: более стабильные гибы
- Перед наладкой проверьте фактическую толщину листа и марку материала.
- Сверьте направление волокон с утвержденной разверткой.
- Выбирайте радиус пуансона и раскрытие V-образной матрицы с учетом не только толщины, но и прочности материала.
- Изготовьте и измерьте первый образец после снятия его с оснастки.
- Используйте контролируемые значения перегиба и записывайте проверенные коррекции.
- Проверяйте углы в нескольких точках длинных заготовок.
- Настраивайте бомбирование при наличии различий между центром и концами.
- Проверяйте инструменты на износ, повреждения, загрязнения и надежность крепления.
- Повторно проверяйте настройки при смене поставщика материала, партии, толщины или оснастки.
В повседневном производстве пружинение становится менее загадочным, если рассматривать его как измеримую реакцию, а не непредсказуемый дефект. Оператор, понимающий, почему гиб раскрывается, может выбрать правильную коррекцию: небольшой перегиб для обычного упругого восстановления, измененную оснастку при чрезмерном радиусе, бомбирование при прогибе длинной детали или другой метод формовки для высокопрочного материала.
Правильно настроенный листогибочный пресс не просто обеспечивает нужный угол на одном образце. Он дает оператору уверенность, что следующие пятьдесят или пятьсот деталей будут соответствовать назначению, потребуют меньше корректировок при сборке и приведут к меньшему количеству отходов в цеху.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение