




ما الذي يسبب الارتداد المرن في آلة الثني وكيفية التحكم فيه
ما الذي يسبب الارتداد المرن في آلة الثني وكيفية التحكم فيه
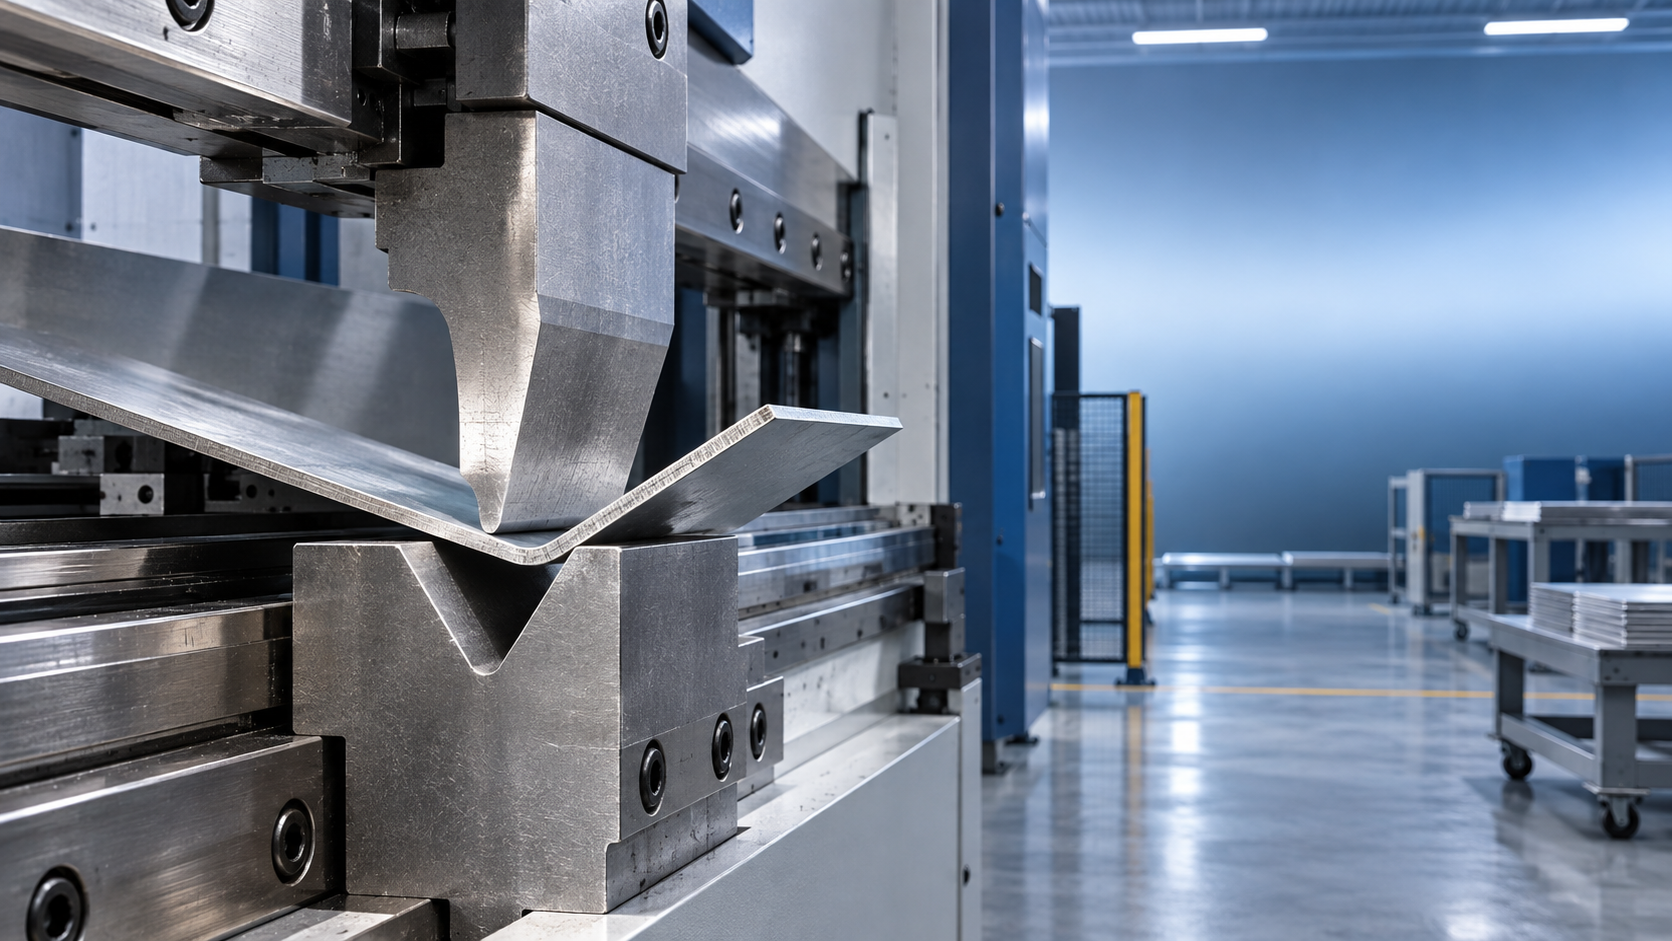
ما الذي يسبب الارتداد المرن في آلة الثني وكيفية التحكم فيه
يُعد الارتداد المرن أحد أكثر المشكلات المألوفة إحباطًا لأي شخص يشغّل آلة ثني. يرتفع الكباس، وتبدو القطعة صحيحة أثناء تعرضها للضغط، ثم تسترخي الصفيحة. قد تنفتح ثنية بزاوية 90 درجة لتصبح 92 أو 94 درجة. في الحامل البسيط، قد يكون ذلك إزعاجًا بسيطًا. أما في لوحة ذات عدة ثنيات، أو باب خزانة، أو قناة إنشائية، أو قطعة يجب أن تتلاءم مع تجميعة ملحومة، فقد يتحول الأمر إلى إعادة تشغيل وهدر وسلسلة طويلة من الثنيات التجريبية.
السبب الأساسي بسيط: للمعدن ذاكرة مرنة. ومع ذلك، فإن التحكم في الارتداد المرن ليس بسيطًا مثل «ثنيه أكثر». إذ يمكن لحالة المادة، ونصف قطر الثني، والقوالب، واتجاه الحبيبات، وانحراف الماكينة، وطريقة التشكيل، وحتى الاختلاف البسيط بين الصفائح، أن تؤثر في الزاوية النهائية. والهدف العملي ليس إزالة الارتداد المرن تمامًا — لأن ذلك نادرًا ما يكون ممكنًا — بل جعله قابلاً للتنبؤ والتكرار.
ماذا يحدث فعليًا عند ثني الصفائح المعدنية؟
أثناء الثني، تنضغط المادة الموجودة على الجانب الداخلي للثنية، بينما يتم شد الجانب الخارجي. وبين هاتين المنطقتين يوجد محور محايد تتعرض فيه المادة لتغير محدود نسبيًا في الطول. وإذا تجاوزت القوة المطبقة حد خضوع المعدن، تكتسب الصفيحة تشوهًا لدنًا دائمًا. وفي الوقت نفسه، يتعرض جزء من المادة لتشوه مرن فقط.
بمجرد تحرير ضغط المثقاب، يحاول ذلك الجزء المرن العودة إلى شكله الأصلي. تنفتح الثنية قليلًا، ويُسمى هذا التعافي بالارتداد المرن. وهو سلوك طبيعي للمادة، وليس بالضرورة علامة على أن آلة الثني أو المشغل قد ارتكب خطأً.
يكمن التحدي في أن مقدار التعافي نادرًا ما يكون متطابقًا في كل عملية. فقد يكون الإعداد الذي يعمل جيدًا مع الفولاذ الطري غير مناسب للفولاذ المقاوم للصدأ. وحتى دفعتان من الصفائح المتطابقة اسميًا قد تتصرفان بشكل مختلف إذا اختلفت سماكتهما أو مقاومة الشد أو حالة المعالجة أو حالة السطح.
الأسباب الرئيسية للارتداد المرن
مقاومة المادة وصلادتها
تميل المواد عالية المقاومة إلى الارتداد أكثر من المواد اللينة منخفضة المقاومة. ويمكن أن يُظهر الفولاذ المقاوم للصدأ، والفولاذ عالي المقاومة منخفض السبائك، وفولاذ النوابض، والعديد من سبائك الألومنيوم تعافيًا مرنًا كبيرًا لأنها تقاوم التشوه الدائم بقوة أكبر.
على سبيل المثال، قد تتطلب قطعة من الفولاذ الطري ثنيًا زائدًا بسيطًا فقط، بينما قد تحتاج صفيحة عالية الشد بالسماكة نفسها إلى ثني أعمق بشكل ملحوظ للوصول إلى الزاوية النهائية ذاتها. ولهذا السبب لا ينبغي للمشغلين نقل إعدادات الثني من درجة مادة إلى أخرى دون التحقق منها.
تفاوت سماكة الصفيحة
تؤثر السماكة مباشرةً في العلاقة بين المثقاب وفتحة القالب وقوة الثني. ويمكن لاختلاف بسيط في سماكة الصفيحة أن يغير الزاوية النهائية، لا سيما في الثني الهوائي. وقد تستمر اللفائف والصفائح الموردة ضمن نطاق السماحية المسموح به في إنتاج تفاوت في الزوايا في الأعمال الحساسة.
قبل إلقاء اللوم على الماكينة، قِس السماكة الفعلية باستخدام ميكرومتر موثوق. استخدم قراءات من أكثر من منطقة إذا كانت المادة كبيرة أو تأتي من دفعة جديدة. فاللوح الاسمي بسماكة 2 mm ليس دائمًا بسماكة 2.00 mm بالضبط، وهذا الفرق مهم عند الحاجة إلى تحكم دقيق في الزاوية.
نصف قطر الثني وفتحة القالب
يؤدي نصف قطر الثني الداخلي الأكبر عمومًا إلى ارتداد مرن أكبر. فعندما يُثنى المعدن تدريجيًا على نصف قطر واسع، تبقى نسبة أكبر من التشوه مرنة. ويؤدي نصف القطر الأصغر إلى إدخال جزء أكبر من المادة في التشوه اللدن، وعادةً ما يقلل التعافي، رغم أن التضييق المفرط قد يسبب تشققًا أو علامات أدوات أو ترققًا غير مقبول.
تؤثر فتحة قالب V بقوة في نصف القطر المتشكل. ففتحة V الواسعة تميل إلى تكوين نصف قطر أكبر وتفاوت أكبر في الزاوية. وقد يتطلب القالب الضيق جدًا حمولة مفرطة ويؤدي إلى تحميل زائد على الأدوات أو الماكينة. وينبغي اختيار فتحة القالب الصحيحة وفقًا لسماكة المادة ومقاومتها ونصف القطر الداخلي المطلوب وطريقة الثني، بدلًا من الاعتماد على العادة فقط.
اتجاه الحبيبات
للصفائح المدرفلة اتجاه حبيبات. وقد ينتج عن الثني الموازي للحبيبات نتيجة مختلفة عن الثني العرضي لها. وفي كثير من المواد، يوفر الثني عبر الحبيبات سلوك تشكيل أكثر استقرارًا ويقلل خطر التشقق. وعندما تحتوي القطع على ثنيات متعددة في اتجاهات مختلفة، ينبغي إدراج اتجاه الحبيبات ضمن قرار النمط المسطح والتعشيش.
إذا أظهر تشغيل إنتاجي واحد ارتدادًا مرنًا غير متسق، فتحقق مما إذا كانت الفراغات قد دُوّرت مقارنة بالعينة المعتمدة. فمن السهل إغفال هذه التفاصيل في أرضية الورشة، خصوصًا عندما يتشارك عدة مشغلين رصة المواد نفسها.
الثني الهوائي مقابل الثني القاعي والسك
يُستخدم الثني الهوائي على نطاق واسع لأنه مرن ويتطلب أدوات أقل. يضغط المثقاب الصفيحة داخل قالب V دون إجبارها على التلامس الكامل مع أسطح القالب. ولأن الزاوية النهائية تعتمد جزئيًا على عمق اختراق الكباس، فإن الثني الهوائي أكثر حساسية للارتداد المرن وتفاوتات المواد.
يقرب الثني القاعي قطعة العمل كثيرًا من زاوية القالب النهائية ويقلل درجة التعافي المرن. ويستخدم السك ضغطًا أعلى لتشويه منطقة الثني لدنًا بشكل أكثر اكتمالًا. ويمكنه توفير قابلية تكرار ممتازة، لكنه يحتاج إلى أدوات مناسبة وقوة أكبر بكثير. ولا ينبغي اختيار السك بشكل عشوائي إذا لم يكن مكبس الثني أو المثقاب أو القالب أو إعداد العمل مصنفًا لتحمل ذلك.
انحراف الماكينة والأدوات
حتى مكبس الثني المصنّع جيدًا ينحرف تحت الحمل. فقد ينثني الكباس والسرير قليلًا، مما يؤدي غالبًا إلى اختلاف مركز الثنية الطويلة عن أطرافها. ويمكن للمثاقب البالية، أو أكتاف القالب التالفة، أو تثبيت الأدوات غير المحكم، أو إعدادات التعويض غير الصحيحة، أن تجعل زاوية الثني النهائية غير متسقة من موضع إلى آخر.
ويظهر ذلك بوضوح خاصةً في الألواح الطويلة. فإذا كانت نهايتا القطعة تقاسان بشكل صحيح ولكن الوسط ينفتح، فقد لا تكون المشكلة ارتداد المادة المرن وحده، بل قد تكون انحرافًا ناتجًا عن الحمل. وقد صُمم تعويض التحديب، سواء كان ميكانيكيًا أو متحكمًا به عبر CNC، لمعالجة هذه الحالة.
كيفية تشخيص المصدر قبل تغيير الإعدادات
من الأخطاء الشائعة الاستمرار في ضبط زاوية الثني دون تحديد ما الذي تغير. ويوفر إجراء تشخيصي قصير المادة ويجعل الإعدادات المستقبلية أسهل.
- شكّل قطعة اختبار من مادة الإنتاج الفعلية. لا تستخدم قصاصة من درجة أو سماكة أخرى.
- قِس الزاوية بعد أن تتحرر القطعة تمامًا. افحصها فورًا ثم مرة أخرى بعد فترة قصيرة إذا كان التطبيق حساسًا بشكل خاص.
- قِس عند عدة نقاط على امتداد الثنيات الطويلة. قارن بين الطرفين والمركز لكشف الانحراف.
- افحص نصف قطر الثني والسطح. قد يشير نصف القطر الكبير بشكل غير متوقع، أو انزلاق المادة، أو العلامات القريبة من كتف القالب إلى مشكلة في الأدوات أو الإعداد.
- سجل بيانات المادة الفعلية. أدرج السماكة والدرجة واتجاه الحبيبات والأدوات وفتحة القالب ونصف قطر المثقاب وطول الثني والتصحيح النهائي.
يصبح ذلك السجل ذا قيمة عندما تعود المهمة بعد أشهر. فأفضل أوراق الإعداد لا تسرد زاوية مبرمجة فحسب؛ بل تسجل التعويض العملي الذي أنتج قطعة مقبولة على ماكينة محددة.
طرق عملية للتحكم في الارتداد المرن
استخدم الثني الزائد المتعمد
الثني الزائد هو أسلوب التحكم الأكثر مباشرة. تشكل الماكينة القطعة بما يتجاوز الزاوية المستهدفة بحيث ترتد إلى الموضع المطلوب. فإذا كانت الزاوية النهائية البالغة 90 درجة تنفتح باستمرار إلى 93 درجة، فقد يلزم ضبط الثني المبرمج إلى نحو 87 درجة، بحسب استجابة الأدوات والمادة الفعلية.
ينبغي تنفيذ ذلك من خلال تجارب مقاسة، لا بالتخمين. أجرِ تعديلًا مضبوطًا واحدًا في كل مرة. فتغيير عمق الكباس وفتحة القالب واتجاه المادة والضغط في وقت واحد يجعل من المستحيل معرفة العامل الذي حسّن النتيجة أو ساءها.
اختر الأدوات وفقًا للمادة، وليس السماكة فقط
السماكة هي نقطة بداية، لكن مقاومة الشد وهندسة الثني المطلوبة مهمتان بالقدر نفسه. فقد تنتج فتحة قالب مناسبة للفولاذ الطري ارتدادًا مرنًا مفرطًا في الفولاذ المقاوم للصدأ أو الصفائح عالية المقاومة. اختر نصف قطر مثقاب يدعم نصف القطر الداخلي المحدد ويتجنب تركيز الإجهاد غير الضروري.
عندما يسمح تصميم القطعة بذلك، يمكن لنصف قطر داخلي أصغر عمليًا أن يقلل الارتداد المرن. ومع ذلك، لا تفرض نصف قطر حادًا على مادة لا تتحمله. فالتشققات على سطح الثنية الخارجي عيب أكثر خطورة من تصحيح متواضع للزاوية.
استخدم الثني القاعي عندما تكون قابلية التكرار أهم من المرونة
بالنسبة للقطع المتكررة ذات سماحات الزوايا الصارمة، قد يكون الثني القاعي خيارًا مناسبًا. فهو يقلل تأثير تعافي المادة الطبيعي ويمكن أن يبسط الإنتاج بمجرد اعتماد الأدوات المناسبة. والمقابل هو انخفاض المرونة: إذ يلزم عمومًا قالب بزاوية محددة لكل زاوية نهائية محددة.
قيّم الحمولة بعناية. يزيد الثني القاعي والسك الحمل بشكل كبير مقارنة بالثني الهوائي. تحقق من سعة الماكينة وحدود حمل الأدوات وطول الثني وخصائص المادة قبل تغيير الطرق.
طبّق التحديب على قطع العمل الطويلة
في الثنيات الطويلة، استخدم التحديب لتعويض الانحراف الطبيعي لسرير مكبس الثني والكباس. ويعتمد التصحيح الدقيق على الحمولة وطول الثني والمادة وترتيب الأدوات. وقد تحسب أنظمة CNC قيمة أولية، لكن ينبغي للمشغل رغم ذلك فحص القطعة الأولى على كامل طولها.
من الممارسات الجيدة قياس الزاوية عند المواضع اليسرى والوسطى واليمنى، ثم ضبط قيمة التحديب بزيادات صغيرة. وهذا النهج أكثر هدوءًا وموثوقية من محاولة تصحيح قطعة طويلة بتغيير زاوية الثني الإجمالية وحدها.
حافظ على استقرار العملية
يصبح التحكم في الارتداد المرن أسهل بكثير عند إزالة المتغيرات غير الضرورية. استخدم دفعات مواد متسقة حيثما أمكن. وتحقق من نظافة أسطح المثقاب والقالب. وتأكد من تثبيت الأدوات بصورة صحيحة ومحاذاتها. وافحص موضع المصد الخلفي ودعم الصفيحة واتجاه القطعة قبل كل تشغيل.
بالنسبة للصفائح الرقيقة أو العريضة، قد يسمح الدعم الضعيف بتحرك قطعة العمل أو ترهلها أثناء الثني، مما يسبب عدم اتساق في الزوايا يشبه الارتداد المرن. وقد تكون التوابع أو الدعامات الأمامية أو مشغل ثانٍ مناسبة للقطع الأكبر، شريطة اتباع إجراءات العمل الآمنة.
«حلول» شائعة تخلق غالبًا مشكلات جديدة
زيادة الضغط وحدها ليست علاجًا شاملًا. ففي الثني الهوائي، لا تؤدي زيادة الحمولة بالضرورة إلى إزالة الارتداد المرن إذا بقي اختراق المثقاب وهندسة الأدوات دون تغيير. وقد تؤدي القوة المفرطة فقط إلى إتلاف الأدوات أو ترك علامات أو تحميل زائد على مكبس الثني.
ومن الاختصارات الخطرة الأخرى اختيار أضيق قالب V متاح لجعل الثنيات أكثر حدة. فقد يزيد ذلك من قوة التشكيل ويرفع احتمال التشقق ويترك القطعة بنصف قطر داخلي لا يطابق الرسم. وبالمثل، فإن محاولة تصحيح خطأ في مركز ثنية طويلة من خلال الثني الزائد للقطعة بأكملها قد تجعل الأطراف خارج حدود السماح.
لا تفترض أن قاعدة بيانات زوايا CNC صحيحة بشكل دائم. فهي توفر نقطة بداية مفيدة، لكن ظروف الإنتاج الفعلية لا تزال تتطلب فحص القطعة الأولى. إذ يمكن لتآكل الأدوات وتغيرات موردي المواد والفروق الموسمية في درجة الحرارة داخل الورشة أن تجعل برنامجًا كان موثوقًا سابقًا يتصرف بشكل مختلف.
التحكم في الارتداد المرن جزء من مسار التصنيع الكامل
لا توجد دقة الثني بمعزل عن غيرها. فقد تُقطع القطعة بالليزر، وتُثنى، وتُلحم، وتُشغّل آليًا، ويُصنع فيها قلاوظ قبل وصولها إلى التجميع النهائي. ويمكن للأخطاء المتراكمة في كل مرحلة أن تؤثر في الملاءمة والإنتاجية اللاحقة. ولهذا السبب، تستفيد فرق الورش من التعامل مع بيانات تصحيح الثني باعتبارها جزءًا من سجل التصنيع الكامل للقطعة.
على سبيل المثال، قد تتطلب المكونات الإنشائية المصنعة كلاً من الحوامل المشكلة بدقة والمثبتات الملولبة القوية. وبعد استقرار إعدادات الثني، يمكن مواءمة إنتاج القلاوظ مع سير العمل نفسه باستخدام معدات مثل ماكينة درفلة القلاوظ Z28-500. وتُخصص عملية التشكيل البارد الشعاعي الخالية من الرايش فيها للقلاوظ الخارجي الدقيق، بما في ذلك مسامير التثبيت وقطع العمل ذات الخطوات الأكبر. وهذه عملية مختلفة عن الثني، لكن المبدأ نفسه ينطبق: يحقق التحكم المتسق في المواد والأدوات المختارة بشكل صحيح تجميعات أكثر موثوقية.
قائمة تحقق في أرضية الورشة لثنيات أكثر اتساقًا
- تحقق من سماكة الصفيحة الفعلية ودرجة المادة قبل الإعداد.
- أكد اتجاه الحبيبات مقارنة بالنمط المسطح المعتمد.
- اختر نصف قطر المثقاب وفتحة قالب V بناءً على مقاومة المادة وكذلك السماكة.
- نفّذ وقِس عينة أولية بعد تحريرها من الأدوات.
- استخدم قيم ثني زائد مضبوطة وسجل التصحيحات المثبتة.
- تحقق من الزوايا عند نقاط متعددة على قطع العمل الطويلة.
- اضبط التحديب عند وجود تفاوت بين المركز والأطراف.
- افحص الأدوات بحثًا عن التآكل والتلف والتلوث والتثبيت الآمن.
- أعد التحقق من الإعدادات عند تغيير مورد المادة أو الدفعة أو السماكة أو الأدوات.
في الإنتاج اليومي، يصبح الارتداد المرن أقل غموضًا بمجرد التعامل معه كاستجابة قابلة للقياس بدلًا من عيب غير قابل للتنبؤ. ويمكن للمشغل الذي يفهم سبب انفتاح الثنية اختيار التصحيح المناسب: ثني زائد بسيط للتعافي المرن الطبيعي، أو أدوات معدلة لنصف قطر مفرط، أو تحديب لانحراف القطع الطويلة، أو طريقة تشكيل مختلفة للمواد عالية المقاومة.
إن آلة الثني المضبوطة بشكل صحيح لا تنتج الزاوية المناسبة في عينة واحدة فحسب. بل تمنح المشغل الثقة بأن القطع الخمسين أو الخمسمائة التالية ستتلاءم كما هو مقصود، مع تعديلات أقل عند التجميع وهدر أقل في أرضية الورشة.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة