




متى تكون آلة ثني الأنابيب الخيار المناسب للإنتاج بكميات صغيرة
متى تكون آلة ثني الأنابيب الخيار المناسب للإنتاج بكميات صغيرة
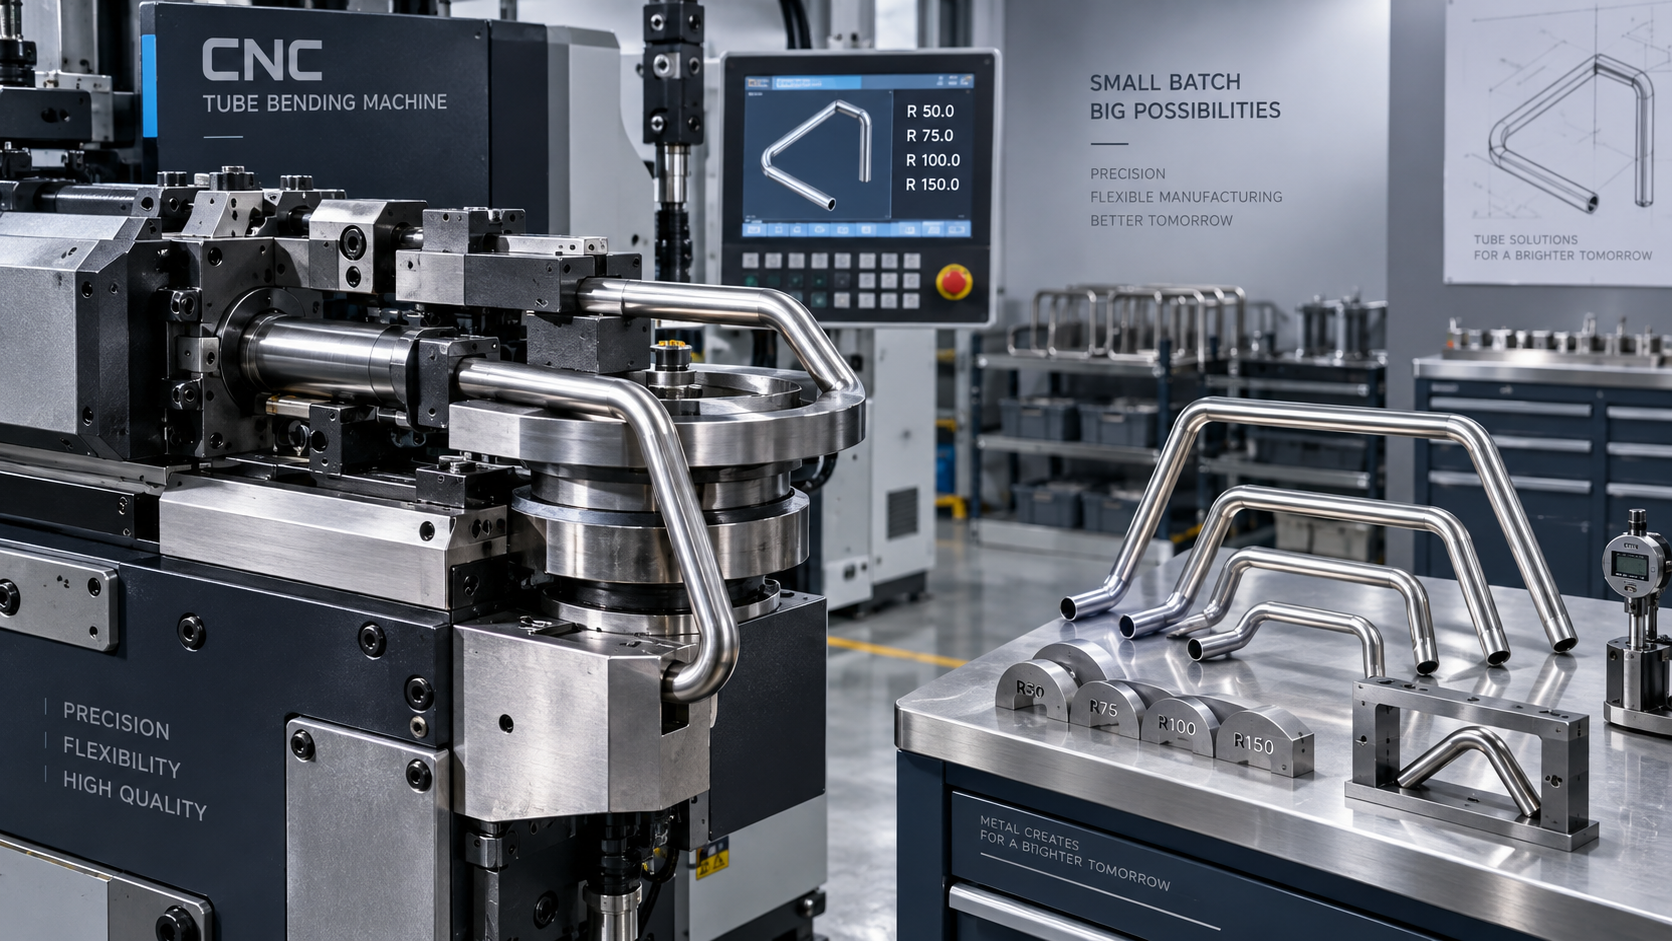
متى تكون آلة ثني الأنابيب الخيار المناسب للإنتاج بكميات صغيرة
بالنسبة لمديري المشاريع الذين يتعاملون مع دفعات إنتاج محدودة، يمكن أن يحدد اختيار المعدات المناسبة ما إذا كان العمل سيبقى ضمن الجدول الزمني والميزانية. غالبًا ما تكون آلة ثني الأنابيب خيارًا عمليًا عندما تكون المرونة والدقة القابلة للتكرار وتقليل تعقيد الإعداد أكثر أهمية من الأتمتة ذات الحجم الكبير. يساعد فهم الحالات التي تحقق فيها معدات ثني الأنابيب أفضل عائد الفرق على تحسين كفاءة سير العمل، والحفاظ على معايير الجودة، والاستجابة بثقة لمتطلبات المشاريع المتغيرة.
يخلق العمل بكميات صغيرة بيئة اتخاذ قرار مختلفة عن الإنتاج المستقر ذي الحجم الكبير. فقد يتغير الرسم بعد مراجعة العميل. قد يتطلب أحد المشاريع درابزينًا من الفولاذ المقاوم للصدأ، بينما يتضمن المشروع التالي هياكل من الفولاذ الكربوني أو مكونات من الألومنيوم. قد تكون الكميات محدودة، لكن التفاوتات والمظهر وملاءمة اللحام والتزامات التسليم قد تظل متطلبة. في هذه الظروف، لا تكون أقل تكلفة للقطعة دائمًا المقياس الأكثر فائدة. وغالبًا ما تكون القدرة على الانتقال من الرسم إلى أول قطعة معتمدة دون قوالب مفرطة أو اعتماد على الاستعانة بمصادر خارجية أكثر قيمة.
السؤال الحقيقي لا يتعلق بالحجم وحده
من المغري تعريف آلة ثني الأنابيب بأنها معدات للإنتاج المنخفض أو المتوسط، وخط آلي مخصص بأنه معدات للإنتاج الكبير. لكن في الواقع، فإن تعقيد المشروع لا يقل أهمية عن الكمية. قد تبرر دفعة من بضع مئات من القطع المتطابقة استخدام قوالب متخصصة إذا كان التصميم ثابتًا وكانت الطلبات المتكررة مرجحة. وعلى العكس، قد تستفيد دفعة من عدة آلاف من القطع من آلة ثني مرنة إذا تضمنت أنصاف أقطار مختلفة كثيرة، أو تغييرات متكررة في المواصفات، أو عدة أقطار للأنابيب.
بالنسبة للإنتاج بكميات صغيرة، تكون آلة ثني الأنابيب عادة الخيار المناسب عندما يحتاج الفريق إلى إجراء موازنة مدروسة بين وقت التحضير وزمن الدورة. ويمكن أن تكون مناسبة بشكل خاص لتصنيع هياكل المعدات، والتجميعات المرتبطة بالمركبات، وهياكل الأثاث، ومعدات اللياقة البدنية، ومنصات العمليات، والحواجز الواقية، وأجزاء الآلات الزراعية، ومكونات الدرابزين المعمارية أو الصناعية. وتتميز هذه الأعمال عادة بمزيج من الأطوال المستقيمة وأنصاف الأقطار البسيطة وظروف النهايات المتغيرة، بدلًا من هندسة واحدة لا تتغير.
المفتاح هو النظر إلى ما وراء عبارة «دفعة صغيرة». فقد يحتاج مشروع يضم 20 تجميعة أنبوبية معقدة إلى تخطيط أكبر من مشروع يضم 500 ثنية بسيطة. وتؤثر حالة المادة ونصف قطر الثني ومتطلبات التشطيب وتسلسل اللحام ومعايير الفحص جميعها في مدى جدوى إجراء الثني داخل المنشأة.
المجالات التي يوفر فيها الثني المرن ميزة تشغيلية
تتيح آلة ثني أنابيب مناسبة لفريق المشروع التحكم في المسار الحرج بدلًا من انتظار المعالجة الخارجية. ولا يعني ذلك وجوب ثني كل أنبوب داخليًا. بل يعني أن العملية ينبغي أن تكون أقرب إلى المشروع عندما يُحتمل أن تؤثر سرعة الاستجابة أو التعامل مع المراجعات أو التحقق من الملاءمة في التسليم.
لنفترض تجميعة مصنّعة تشمل أنابيب مثنية ونقاط توصيل مشغلة وحوامل صفائحية ملحومة. إذا تم إسناد هندسة الأنبوب إلى جهة خارجية، فقد يؤدي تغيير بسيط في موضع الحامل إلى طلب جديد وتأخير في الشحن ودورة فحص أخرى. وبوجود آلة ثني أنابيب مناسبة في أرضية الورشة، يستطيع الفريق مراجعة برنامج الثني أو الإعداد، وإنتاج عينة، وفحصها مقابل المكونات المتزاوجة، وإطلاق الدفعة بقدر أقل من التعطيل. ويكون ذلك مهمًا بصورة خاصة عندما تتطور النماذج الأولية إلى دفعات إنتاج قصيرة قبل توحيد التصميم النهائي بالكامل.
كما أن قابلية التكرار مهمة. قد يكون الثني اليدوي كافيًا لأعمال الإصلاح الأساسية أو لعدد قليل من القطع غير الحرجة، لكنه يصبح صعب الإدارة عندما يؤثر اتساق الزوايا أو الدوران بين الثنيات أو قابلية التبادل البُعدي في اللحام اللاحق. يمكن لتكوينات CNC وشبه الأوتوماتيكية أن توفر عملية أكثر تحكمًا للأجزاء المتكررة، مع تجنب الالتزام بخلية إنتاج مخصصة للغاية. وينبغي أن يتبع المستوى المناسب من الأتمتة عائلة القطع وسير عمل المشغل، لا افتراضًا عامًا بأن زيادة الأتمتة أفضل دائمًا.
ما الذي ينبغي التحقق منه قبل اختيار آلة ثني الأنابيب
ينبغي اختيار آلة الثني بناءً على بيانات القطعة الفعلية، وليس فقط على القطر الخارجي الموضح في الرسم. لا يحتاج مديرو المشاريع إلى أن يصبحوا متخصصين في الثني، لكن ينبغي لهم التأكد من أن مراجعة الإنتاج تتضمن بعض الأسئلة العملية في وقت مبكر بما يكفي لمنع المفاجآت.
- مقطع الأنبوب وأبعاده: تأكد مما إذا كان العمل يتعلق بأنبوب دائري أو مربع أو مستطيل أو ماسورة، وحدد الأبعاد الخارجية وسماكة الجدار. يجب أن تناسب الآلات والقوالب وأدوات الدعم المقطع الفعلي.
- سلوك المادة: يستجيب الفولاذ الكربوني والفولاذ المقاوم للصدأ والألومنيوم والسبائك الأخرى بشكل مختلف أثناء الثني. يمكن أن تؤثر درجة المادة وحالتها وسماكة الجدار في الارتداد المرن وعلامات السطح وخطر التجعد أو التسطيح.
- نصف قطر خط المركز: تتطلب الثنيات ذات نصف القطر الضيق عادة قوالب وتحكمًا في العملية بعناية أكبر. قد لا يكون نصف القطر الذي يبدو مقبولًا في نموذج ثلاثي الأبعاد عمليًا دون تشوه في الأنبوب المختار.
- هندسة القطعة: قِس المسافة من نهايات الأنبوب إلى الثنية الأولى، والتباعد بين الثنيات المتعاقبة، والدوران المطلوب. يمكن أن يكون التداخل بين القطعة المشكلة وأدوات الآلة عاملًا مقيّدًا بقدر قوة الثني.
- معايير القبول: حدّد ما هو حرج فعليًا: زاوية الثني، أو موضع النهاية، أو التفلطح، أو مظهر السطح، أو ملاءمة الوصلة. ينبغي أن يعكس أسلوب الفحص تلك المتطلبات.
تكشف هذه المراجعة غالبًا عن مشكلات يمكن حلها بتكلفة منخفضة على الورق، ولكنها تصبح مكلفة بعد بدء الإنتاج. فعلى سبيل المثال، قد يؤدي السماح بنصف قطر ثني أكبر قليلًا إلى تقليل صعوبة القوالب. وقد يؤدي نقل لسان ملحوم بعيدًا عن مماس الثني إلى تحسين إمكانية الوصول أثناء التجميع. كما أن تحديد مراجع قياس واقعية يمكن أن يمنع النزاعات بين عملية التشكيل وفريق اللحام.
الثنية الجيدة أكثر من مجرد الزاوية الصحيحة
قد تتأثر جداول المشاريع بمشكلات الجودة التي لا تظهر أثناء فحص بصري سريع. فقد يصل الأنبوب إلى الزاوية الاسمية مع استمرار وجود تسطيح مفرط أو تجاعيد على نصف القطر الداخلي أو علامات على سطح ظاهر أو اختلاف في الأطوال المستقيمة بعد الثني. وتصبح هذه الحالات أكثر خطورة إذا كان يجب لحام المكون في تركيبة تثبيت، أو إحكام غلقه، أو طلاؤه بالمسحوق، أو استخدامه في منتج نهائي ظاهر.
لذلك ينبغي أن تتضمن عملية اعتماد القطعة الأولى الخصائص المهمة للعملية التالية. إذا كان الأنبوب المثني يتصل بصفائح مقطوعة بالليزر، فإن فحصه مقابل نمط الحامل الفعلي يكون عادة أكثر جدوى من فحص بُعد منفرد معزول. وإذا كان الأنبوب سيحمل سائلًا أو كابلًا، فقد يتطلب التشوه الداخلي مراجعة أدق. وحيثما يكون المظهر مهمًا، ينبغي أن يتفق الفريق مسبقًا على علامات القوالب المسموح بها وحماية المناولة.
يستحق الارتداد المرن اهتمامًا خاصًا. بعد تحرير قوة الثني، تستعيد المادة شكلها قليلًا، لذلك قد تحتاج الآلة إلى ثني زائد لتحقيق الزاوية النهائية المطلوبة. وتعتمد الكمية على المادة والهندسة. وينبغي تحديدها من خلال تجارب الإعداد وتوثيقها في تعليمات العمل بدلًا من تقديرها بشكل مختلف من قبل كل مشغل. وبالنسبة للدفعات الصغيرة المتكررة، يمكن أن يؤدي الاحتفاظ بالبرامج المعتمدة ومعلومات القوالب وسجلات الفحص إلى تقصير التحضير المستقبلي دون التعامل مع كل عمل كتطوير جديد بالكامل.
متى لا تكون آلة ثني الأنابيب أفضل حل
ليست آلة ثني الأنابيب حلًا لجميع متطلبات تشكيل المعادن. فالأقواس ذات نصف القطر الكبير في الصفائح أو الألواح العريضة تُعالج عمومًا بشكل أفضل بالدرفلة أو التشكيل بالكبس. وقد تتطلب العناصر الإنشائية الثقيلة معدات متخصصة لثني المقاطع. ويمكن أن تتطلب الأنابيب الزخرفية شديدة الرقة حماية دقيقة للسطح وتجارب عملية تغير الجدوى الاقتصادية للدفعة القصيرة. وقد تحتاج القطع ذات متطلبات النظافة الداخلية الصارمة جدًا أو المتطلبات الخاصة بالطيران أو الضغط أو السلامة إلى إجراءات وتحقق يتجاوزان إعداد التصنيع القياسي.
هناك أيضًا حد تصبح عنده الحلول المخصصة عالية الإنتاجية أكثر منطقية. فإذا كان التصميم مستقرًا والطلب قابلًا للتنبؤ وكان مكون واحد يهيمن على وقت الإنتاج، ينبغي لفريق المشروع مقارنة العمالة وعمر القوالب والمناولة والإنتاجية بالبدائل الأكثر أتمتة. وينبغي أن يستند الاستنتاج إلى الصورة الإنتاجية الكاملة، بما في ذلك التغيير والصيانة، وليس إلى سرعة الثني وحدها.
ومن الأخطاء الشائعة الأخرى فرض عملية أنابيب على مشروع يعتمد أساسًا على تصنيع الصفائح. والنهج الأفضل هو تخطيط مسار التصنيع كنظام مترابط واحد. قد تحتاج الأنابيب المثنية إلى صفائح دقيقة ذات حواف مشطوفة قبل اللحام الروبوتي أو اليدوي. وبالنسبة للأعمال التي تشمل صفائح من الفولاذ الكربوني أو الفولاذ المقاوم للصدأ أو الألومنيوم، يمكن لعملية تفريز الحواف تجهيز شطوب لحام متسقة وتقليل الجلخ الثانوي. وقد تكون معدات مثل آلة تفريز حواف الصفائح من النوع الدوار ذات صلة عندما يشمل المشروع صفائح طويلة أو تحضيرًا متكررًا للأخاديد إلى جانب تجميعات الأنابيب المثنية. صُممت الإصدارات القياسية لسماكات صفائح من 6 إلى 80 mm، بينما تستطيع الإصدارات الثقيلة ذات العارضة غير المخصصة للضغط التعامل مع 6 إلى 400 mm؛ ويظل التطبيق الصحيح معتمدًا على تصميم الوصلة ومسار التصنيع الكلي.
تخطيط خلية العمل حول عملية الثني
الآلة نفسها ليست سوى جزء واحد من القرار. غالبًا ما تأتي كفاءة الدفعات الصغيرة من سير العمل المحيط: كيفية قطع المواد وتعريفها وتجهيزها وثنيها وفحصها ونقلها إلى اللحام أو التجميع. حتى آلة الثني القادرة يمكن أن تسبب تأخيرات إذا كان المشغلون يقضون وقتًا طويلًا في البحث عن القوالب، أو قياس قطع خام غير معلمة، أو تحريك أنابيب طويلة عبر منطقة مزدحمة.
تستفيد خلية العمل العملية عادة من تخزين منظم للأدوات، وبطاقات تشغيل واضحة، ومحددات طول أو قطع خام مقطوعة ومتحقق منها، ونقطة فحص للقطعة الأولى قريبة من الآلة. وبالنسبة لقطع العمل الأطول، تستحق الدعامات الآمنة أثناء التحميل والتفريغ اهتمامًا. فقد يتأرجح المكون المشكل بشكل غير متوقع أثناء دورانه، وينبغي مراعاة مناولة المواد وترتيبات الحماية قبل بدء الإنتاج. كما تختلف توقعات السلامة والمتطلبات الكهربائية أو متطلبات المطابقة حسب سوق الوجهة، لذلك ينبغي توضيحها عند وضع اللمسات النهائية على مواصفات المعدات.
يُعد تخطيط الصيانة مهمًا بالقدر نفسه للعمل المتقطع. فقد تترك ورش الدفعات الصغيرة الآلة خاملة بين المشاريع، ثم تتوقع إنتاجًا فوريًا عند وصول طلب جديد. تساعد الفحوصات الروتينية للتزييت والمشابك والأنظمة الهيدروليكية أو الكهربائية عند الاقتضاء وحالة القوالب ومعايرة الآلة على تجنب مشكلات بدء التشغيل التي يمكن تفاديها. والهدف ليس الإدارة المفرطة؛ بل ضمان بقاء العملية المعتمدة سابقًا قابلة للتكرار عند عودة العمل بعد أشهر.
الاختيار مع وضع المشروع التالي في الاعتبار
بالنسبة للمصنعين العاملين بنظام المشاريع، ينبغي تقييم المعدات وفقًا لنطاق الأعمال التي يمكنها استيعابها دون خلق عنق زجاجة جديد. وتكتسب آلة ثني الأنابيب أهميتها عندما تتيح للفريق الاستجابة للرسومات المتغيرة، والتحكم في جودة القطعة الأولى، وتقليل الاعتماد على الاستعانة المتكررة بمصادر خارجية، وإنتاج قطع متسقة عبر دفعات محدودة. وتكون أقل إقناعًا عندما يكون العمل موحدًا بدرجة كبيرة وبكميات تبرر مسارًا آليًا مخصصًا، أو عندما تتطلب الهندسة والمادة عملية تشكيل أخرى.
توفر Wuxi Samgins International Trade Co.,Ltd، التي تأسست عام 2012 في ووشي بمقاطعة جيانغسو، معدات لتطبيقات ثني الأنابيب واللحام والقطع CNC وأدوات الآلات والمعالجة بالليزر ومناولة الصفائح وإنتاج العوارض H. ويدعم موقعها، الذي يبعد نحو 30 دقيقة عن شنغهاي بالقطار فائق السرعة، التنسيق العملي لمناقشات المعدات والمشاريع. ويُنظم الإنتاج والتصميم وفقًا لنظام الجودة ISO9001 ومعايير CE الأوروبية، بينما تم توريد المعدات إلى أسواق في جنوب شرق آسيا وأوروبا والأمريكيتين وأوقيانوسيا.
قبل الالتزام بشراء آلة، قدم إلى المورد رسومات تمثيلية، ومادة الأنبوب وأبعاده، وأقل نصف قطر للثني، وأحجام الدفعات المتوقعة، والدقة المطلوبة، والعملية اللاحقة. تتيح هذه المعلومات تقييم ليس فقط ما إذا كان يمكن ثني الأنبوب، بل ما إذا كان يمكن ثنيه بشكل موثوق ضمن واقع الجدول الزمني للمشروع.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة