




¿Qué causa el retorno elástico en una plegadora y cómo controlarlo?
¿Qué causa el retorno elástico en una plegadora y cómo controlarlo?
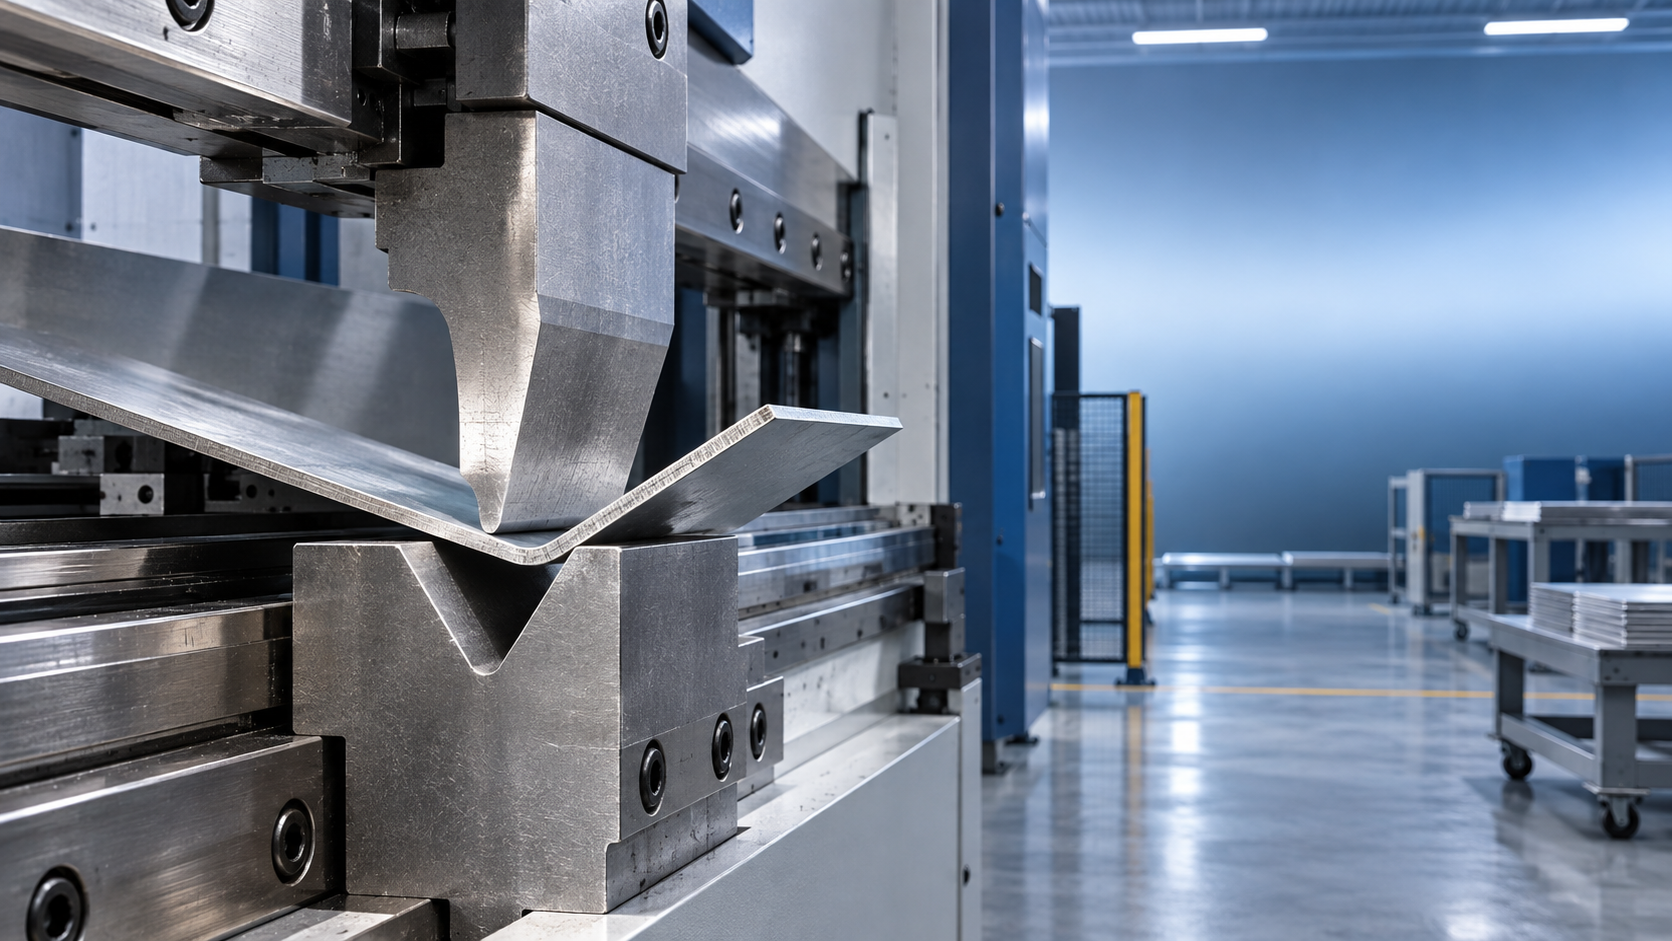
¿Qué causa el retorno elástico en una máquina plegadora y cómo controlarlo?
El retorno elástico es una de las frustraciones más habituales para cualquiera que opere unamáquina plegadora. El pisón sube, la pieza parece correcta mientras está bajo presión y luego la chapa se relaja. Un doblez de 90 grados puede abrirse a 92 o 94 grados. En un soporte simple, esto puede ser una pequeña molestia. En un panel con varios dobleces, una puerta de armario, un canal estructural o una pieza que debe encajar en un conjunto soldado, puede convertirse en retrabajo, desperdicio y una larga serie de dobleces de prueba.
La razón básica es sencilla: el metal tiene memoria elástica. Sin embargo, controlar el retorno elástico no es tan simple como “doblarlo más”. El estado del material, el radio de doblado, las herramientas, la dirección del grano, la deflexión de la máquina, el método de conformado e incluso una pequeña variación entre chapas pueden influir en el ángulo final. El objetivo práctico no es eliminar por completo el retorno elástico —porque rara vez es posible—, sino hacerlo predecible y repetible.
¿Qué ocurre realmente cuando se dobla una chapa metálica?
Durante el doblado, el material en el interior del doblez se comprime, mientras que el exterior se estira. Entre estas dos zonas se encuentra un eje neutro, donde el material experimenta relativamente pocos cambios de longitud. Si la fuerza aplicada supera el límite elástico del metal, la chapa adquiere una deformación plástica permanente. Al mismo tiempo, una parte del material solo se deforma elásticamente.
Una vez liberada la presión del punzón, esa parte elástica intenta volver a su forma original. El doblez se abre ligeramente, y esta recuperación se denomina retorno elástico. Es un comportamiento normal del material, no necesariamente una señal de que la máquina plegadora o el operador hayan cometido un error.
El desafío es que la cantidad de recuperación rara vez es idéntica en todos los trabajos. Un ajuste que funciona bien para acero dulce puede no ser adecuado para acero inoxidable. Incluso dos lotes de chapa nominalmente idénticos pueden comportarse de forma diferente si varían su espesor, resistencia a la tracción, temple o condición superficial.
Las principales causas del retorno elástico
Resistencia y dureza del material
Los materiales de alta resistencia tienden a recuperar más que los materiales más blandos y de menor resistencia. El acero inoxidable, el acero de baja aleación y alta resistencia, el acero para muelles y muchas aleaciones de aluminio pueden presentar una recuperación elástica significativa porque resisten con mayor fuerza la deformación permanente.
Por ejemplo, una pieza de acero dulce puede requerir solo un pequeño sobredoblado, mientras que una chapa de alta resistencia a la tracción del mismo espesor puede necesitar un doblado considerablemente más profundo para alcanzar el mismo ángulo final. Por ello, los operadores no deben transferir ajustes de doblado de un grado de material a otro sin verificarlos.
Variación del espesor de la chapa
El espesor afecta directamente a la relación entre el punzón, la abertura de la matriz y la fuerza de doblado. Una pequeña diferencia en el espesor de la chapa puede cambiar el ángulo final, especialmente en el doblado al aire. Las bobinas y chapas suministradas dentro de un rango de tolerancia permitido aún pueden producir variaciones angulares en trabajos sensibles.
Antes de culpar a la máquina, mida el espesor real con un micrómetro fiable. Tome lecturas en más de una zona si el material es grande o procede de un lote nuevo. Una chapa nominal de 2 mm no siempre mide exactamente 2.00 mm, y esa diferencia importa cuando se requiere un control angular preciso.
Radio de doblado y abertura de la matriz
Un radio interior de doblado mayor generalmente produce más retorno elástico. Cuando el metal se dobla gradualmente sobre un radio amplio, una mayor proporción de la deformación permanece elástica. Un radio más cerrado lleva una mayor parte del material a la deformación plástica y normalmente reduce la recuperación, aunque un cierre excesivo puede provocar grietas, marcas de herramientas o un adelgazamiento inaceptable.
La abertura de la matriz en V tiene una gran influencia sobre el radio conformado. Una abertura en V amplia tiende a crear un radio mayor y más variación angular. Una matriz demasiado estrecha puede requerir un tonelaje excesivo y sobrecargar las herramientas o la máquina. La abertura correcta de la matriz debe seleccionarse según el espesor, la resistencia, el radio interior deseado y el método de doblado, en lugar de basarse únicamente en la costumbre.
Dirección del grano
La chapa laminada tiene una dirección de grano. Doblar en paralelo al grano puede producir un resultado diferente al doblar transversalmente a este. En muchos materiales, doblar transversalmente al grano ofrece un comportamiento de conformado más estable y reduce el riesgo de agrietamiento. Cuando las piezas tienen varios dobleces en diferentes direcciones, la orientación del grano debe incluirse en la decisión sobre el desarrollo plano y el anidado.
Si una producción muestra un retorno elástico inconsistente, compruebe si los recortes se han girado respecto a la muestra aprobada. Este detalle puede pasarse fácilmente por alto en el taller, especialmente cuando varios operadores comparten la misma pila de material.
Doblado al aire frente a acuñado y doblado a fondo
El doblado al aire se utiliza ampliamente porque es flexible y requiere menos herramientas. El punzón presiona la chapa dentro de la matriz en V sin forzarla completamente contra las superficies de la matriz. Dado que el ángulo final depende en parte de la penetración del pisón, el doblado al aire es más sensible al retorno elástico y a la variación del material.
El doblado a fondo lleva la pieza mucho más cerca del ángulo final de la matriz y reduce el grado de recuperación elástica. El acuñado utiliza una presión aún mayor para deformar plásticamente la zona de doblado de manera más completa. Puede proporcionar una repetibilidad excelente, pero requiere herramientas adecuadas y una fuerza considerablemente mayor. El acuñado nunca debe elegirse a la ligera si la plegadora, el punzón, la matriz o la configuración del trabajo no están dimensionados para ello.
Deflexión de la máquina y las herramientas
Incluso una plegadora bien construida se deflecta bajo carga. El pisón y la bancada pueden flexionarse ligeramente, lo que a menudo provoca que el centro de un doblez largo difiera de los extremos. Los punzones desgastados, los hombros de matriz dañados, la sujeción floja de las herramientas o los ajustes incorrectos de compensación de flecha pueden hacer que el ángulo final de doblado sea inconsistente de una posición a otra.
Esto se nota especialmente en paneles largos. Si ambos extremos miden correctamente pero el centro se abre, el problema puede no ser únicamente el retorno elástico del material. Puede tratarse de deflexión por carga. La compensación de flecha, ya sea mecánica o controlada por CNC, está diseñada para abordar esta condición.
Cómo diagnosticar el origen antes de cambiar los ajustes
Un error común es seguir ajustando el ángulo de doblado sin identificar qué ha cambiado. Una breve rutina de diagnóstico ahorra material y facilita las configuraciones futuras.
- Forme una pieza de prueba con el material de producción real. No utilice un recorte de otro grado o espesor.
- Mida el ángulo después de que la pieza se haya liberado completamente. Compruébelo de inmediato y de nuevo tras un breve intervalo si la aplicación es especialmente sensible.
- Mida en varios puntos a lo largo de los dobleces largos. Compare ambos extremos y el centro para detectar la deflexión.
- Inspeccione el radio de doblado y la superficie. Un radio inesperadamente grande, deslizamiento del material o marcas cerca del hombro de la matriz pueden indicar un problema de herramientas o configuración.
- Registre los datos reales del material. Incluya espesor, grado, dirección del grano, herramientas, abertura de matriz, radio de punzón, longitud de doblado y corrección final.
Ese registro resulta valioso cuando el trabajo vuelve meses después. Las mejores hojas de configuración no se limitan a indicar un ángulo programado; registran la compensación práctica que produjo una pieza aceptable en una máquina determinada.
Formas prácticas de controlar el retorno elástico
Utilice un sobredoblado deliberado
El sobredoblado es el método de control más directo. La máquina conforma la pieza más allá del ángulo objetivo para que, al recuperar elasticidad, vuelva a la posición requerida. Si un ángulo final de 90 grados se abre repetidamente a 93 grados, puede ser necesario ajustar el doblez programado a aproximadamente 87 grados, según la respuesta real de las herramientas y del material.
Esto debe realizarse mediante pruebas medidas, no por intuición. Haga un ajuste controlado cada vez. Cambiar al mismo tiempo la profundidad del pisón, la abertura de la matriz, la orientación del material y la presión hace imposible saber qué factor mejoró o empeoró el resultado.
Seleccione herramientas según el material, no solo el espesor
El espesor es un punto de partida, pero la resistencia a la tracción y la geometría de doblado deseada son igual de importantes. Una abertura de matriz adecuada para acero dulce puede producir un retorno elástico excesivo en acero inoxidable o placa de alta resistencia. Elija un radio de punzón que admita el radio interior especificado y evite concentraciones de tensión innecesarias.
Cuando el diseño de la pieza lo permita, un radio interior práctico más pequeño puede reducir el retorno elástico. Sin embargo, no fuerce un radio pronunciado en un material que no pueda tolerarlo. Las grietas en la superficie exterior del doblez son un defecto más grave que una corrección angular moderada.
Utilice el doblado a fondo cuando la repetibilidad importe más que la flexibilidad
Para piezas recurrentes con tolerancias angulares exigentes, el doblado a fondo puede ser una opción sensata. Reduce la influencia de la recuperación normal del material y puede simplificar la producción una vez establecidas las herramientas adecuadas. La contrapartida es una menor flexibilidad: normalmente se necesita un ángulo de matriz específico para un ángulo final específico.
Evalúe cuidadosamente el tonelaje. El doblado a fondo y el acuñado aumentan drásticamente la carga en comparación con el doblado al aire. Compruebe la capacidad de la máquina, los límites de carga de las herramientas, la longitud de doblado y las propiedades del material antes de cambiar de método.
Aplique compensación de flecha en piezas largas
En dobleces largos, utilice compensación de flecha para compensar la deflexión natural de la bancada y el pisón de la plegadora. La corrección exacta depende del tonelaje, la longitud de doblado, el material y la disposición de las herramientas. Los sistemas CNC pueden calcular un valor inicial, pero el operador debe inspeccionar la primera pieza en toda su longitud.
Una buena práctica consiste en medir el ángulo en las posiciones izquierda, central y derecha, y después ajustar el valor de compensación de flecha en pequeños incrementos. Este enfoque es más sereno y fiable que intentar corregir una pieza larga cambiando únicamente el ángulo de doblado general.
Mantenga estable el proceso
El retorno elástico es mucho más fácil de gestionar cuando se eliminan variables innecesarias. Utilice lotes de material consistentes siempre que sea posible. Confirme que las superficies del punzón y la matriz estén limpias. Asegúrese de que las herramientas estén correctamente asentadas y alineadas. Compruebe la posición del tope trasero, el soporte de la chapa y la orientación de la pieza antes de cada producción.
En chapas finas o anchas, un soporte deficiente puede permitir que la pieza se mueva o se combe durante el doblado, creando inconsistencias angulares que parecen retorno elástico. Para piezas más grandes, pueden ser adecuados los soportes seguidores, soportes frontales o un segundo operador, siempre que se sigan procedimientos de trabajo seguros.
“Soluciones” comunes que a menudo crean nuevos problemas
Aumentar solo la presión no es una solución universal. En el doblado al aire, un mayor tonelaje no elimina necesariamente el retorno elástico si la penetración del punzón y la geometría de las herramientas permanecen sin cambios. Una fuerza excesiva puede dañar las herramientas, dejar marcas o sobrecargar la plegadora.
Otro atajo arriesgado es elegir la matriz en V más estrecha disponible para hacer los dobleces más pronunciados. Esto puede aumentar la fuerza de conformado, elevar la probabilidad de agrietamiento y dejar la pieza con un radio interior que no coincide con el plano. Del mismo modo, intentar corregir un error en el centro de un doblez largo sobredoblando toda la pieza puede dejar los extremos fuera de tolerancia.
No suponga que una base de datos de ángulos CNC es permanentemente correcta. Proporciona un punto de partida útil, pero las condiciones reales de producción aún requieren la inspección de la primera pieza. El desgaste de las herramientas, los cambios de proveedor de material y las diferencias estacionales de temperatura en el taller pueden hacer que un programa previamente fiable se comporte de forma diferente.
El control del retorno elástico forma parte de todo el proceso de fabricación
La precisión del doblado no existe de forma aislada. Una pieza puede cortarse con láser, doblarse, soldarse, mecanizarse y roscarse antes de llegar al montaje final. Los errores acumulados en cada etapa pueden afectar al ajuste y a la productividad posterior. Por esta razón, los equipos de taller se benefician de tratar los datos de corrección de doblado como parte del registro completo de fabricación de la pieza.
Por ejemplo, los componentes de construcción fabricados pueden requerir tanto soportes conformados con precisión como fijaciones roscadas resistentes. Una vez estabilizados los ajustes de doblado, la producción de roscas puede integrarse en el mismo flujo de trabajo utilizando equipos como lamáquina laminadora de roscas Z28-500. Su proceso radial de conformado en frío sin virutas está destinado a roscas exteriores de precisión, incluidos pernos de anclaje y piezas de paso mayor. Se trata de un proceso diferente al doblado, pero se aplica el mismo principio: un control consistente del material y herramientas correctamente seleccionadas producen conjuntos más fiables.
Lista de verificación de taller para dobleces más consistentes
- Verifique el espesor real de la chapa y el grado del material antes de la configuración.
- Confirme la dirección del grano con respecto al desarrollo plano aprobado.
- Elija el radio de punzón y la abertura de la matriz en V según la resistencia del material y el espesor.
- Realice y mida una primera muestra después de liberarla de las herramientas.
- Utilice valores de sobredoblado controlados y registre las correcciones comprobadas.
- Compruebe los ángulos en varios puntos de las piezas largas.
- Ajuste la compensación de flecha cuando exista variación entre el centro y los extremos.
- Inspeccione las herramientas para detectar desgaste, daños, contaminación y una sujeción segura.
- Vuelva a validar los ajustes al cambiar de proveedor de material, lote, espesor o herramientas.
En la producción diaria, el retorno elástico es menos misterioso cuando se trata como una respuesta medible en lugar de un defecto impredecible. El operador que comprende por qué se abre un doblez puede elegir la corrección adecuada: un pequeño sobredoblado para la recuperación elástica normal, herramientas revisadas para un radio excesivo, compensación de flecha para la deflexión en piezas largas o un método de conformado diferente para material de alta resistencia.
Una máquina plegadora correctamente ajustada hace más que producir el ángulo correcto en una muestra. Da al operador la confianza de que las siguientes cincuenta o quinientas piezas encajarán según lo previsto, con menos ajustes durante el montaje y menos desperdicio en el taller.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje