




Qué roladora es adecuada para la fabricación de virolas cónicas
Qué roladora es adecuada para la fabricación de virolas cónicas
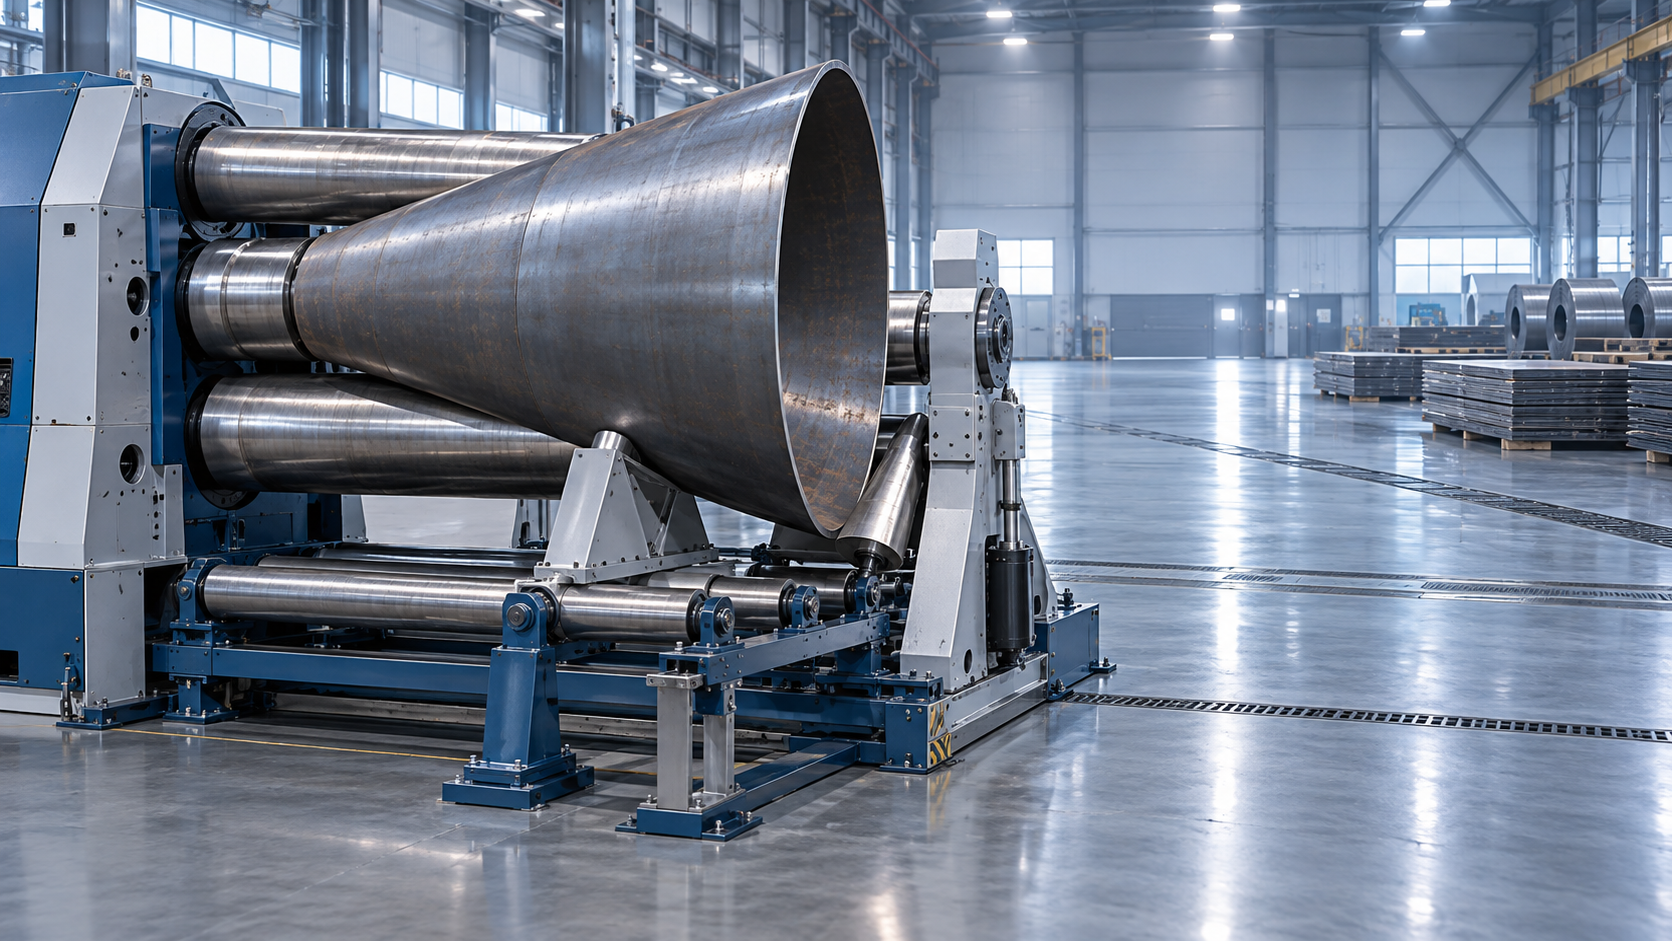
Una virola cónica no es simplemente un cilindro con un extremo reducido. Su proceso de rolado presenta un radio de desarrollo que cambia continuamente, un avance desigual del material a lo ancho de la placa y una mayor tendencia a la desviación lateral, al desalineamiento de bordes y a la pérdida de redondez. Por esta razón, la máquina más adecuada para la fabricación de virolas cónicas suele ser una roladora de placas de tres rodillos con rodillos laterales ajustables de forma independiente, normalmente una máquina de cuatro rodillos CNC o NC para trabajos repetitivos, tolerancias más estrictas o placas más gruesas.
Una máquina convencional simétrica de tres rodillos puede formar conos, pero rara vez es la mejor opción cuando importan los plazos de entrega, la calidad del ajuste para soldadura y el aprovechamiento del material. Un proyecto debe seleccionar la máquina según la geometría desarrollada del cono y las restricciones de producción, en lugar de basarse únicamente en el espesor nominal de la placa. El ángulo del cono, los diámetros de los extremos mayor y menor, el ancho de la placa, el límite elástico, la configuración de la junta y el borde recto permitido influyen en si el equipo seleccionado puede producir una virola que cierre correctamente en la junta longitudinal.
Por qué el rolado de conos exige requisitos diferentes a la máquina
En el rolado cilíndrico, ambos lados de la placa avanzan a través de los rodillos a casi la misma velocidad circunferencial. En el rolado cónico, el lado de mayor diámetro debe recorrer una distancia mayor que el lado de menor diámetro durante cada pasada. Por lo tanto, la placa necesita un movimiento diferencial controlado. Si la máquina no puede crear o mantener esa diferencia, la pieza tiende a desviarse lateralmente, produciendo un cono con un ángulo incluido incorrecto, una junta torcida o una superposición irregular al cierre.
El problema se vuelve más evidente a medida que el cono se hace más pronunciado. Un cono de transición poco inclinado puede rolarse con un desplazamiento limitado de los rodillos y un guiado cuidadoso. Un cono pronunciado, un reductor corto o un cono truncado con un diámetro menor relativamente pequeño exige un posicionamiento más decidido de los rodillos y un mejor control por parte del operario. El espesor de la placa añade otra variable: los materiales más gruesos se resisten a la deformación localizada necesaria cerca del extremo pequeño, mientras que los aceros de alta resistencia requieren mayor fuerza de rolado y presentan mayor recuperación elástica.
Para la planificación de la fabricación, la cuestión práctica no es solo si la máquina puede doblar la placa. Es si puede producir repetidamente la geometría especificada con margen suficiente para recorte, preparación de soldadura, ensayos no destructivos e inspección dimensional final.
Las configuraciones de máquina relevantes
Roladoras de placas de cuatro rodillos: la opción general más sólida
Una roladora de placas de cuatro rodillos cuenta con un rodillo superior, un rodillo de apriete inferior y dos rodillos laterales de movimiento independiente. El rodillo inferior sujeta firmemente la placa, mientras que los rodillos laterales generan la curvatura necesaria. Esta disposición ofrece varias ventajas para las virolas cónicas:
- La placa puede sujetarse antes del doblado, reduciendo el riesgo de deslizamiento durante el rolado cónico.
- El ajuste independiente de los rodillos laterales facilita el establecimiento de las posiciones asimétricas requeridas por la geometría del cono.
- El predoblado puede realizarse dejando menos longitud plana sin conformar en los bordes de entrada y salida.
- Las pasadas repetidas pueden programarse o reproducirse con mayor uniformidad que en equipos de ajuste manual.
- La alineación de la placa es más fácil de controlar, lo que resulta importante cuando la junta longitudinal final debe cumplir requisitos estrictos de ajuste.
Para fondos de recipientes a presión, reductores de tanques, piezas de transición, conos para conductos, secciones de tolvas y boquillas fabricadas, una máquina de cuatro rodillos suele ser la inversión más justificable cuando los conos no son excepciones ocasionales. El control CNC resulta especialmente útil cuando un proyecto incluye varios tamaños de conos, lotes repetitivos o requisitos de calidad trazables. El CNC no elimina la necesidad de conocimientos de preparación, pero mejora la repetibilidad de la posición de los rodillos, la secuencia de pasadas y la corrección de retrabajos.
Máquinas de tres rodillos de geometría variable: adecuadas para trabajos más pesados o variados
Una máquina de tres rodillos de geometría variable utiliza tres rodillos móviles de forma independiente, a menudo dispuestos en una configuración piramidal o planetaria. Su principal ventaja es la adaptabilidad. Las posiciones de los rodillos pueden modificarse para manejar una amplia gama de diámetros y espesores considerables de placa sin cambiar la disposición fundamental de la máquina.
Para conos de gran diámetro, placas gruesas de acero al carbono o trabajos de fabricación mixtos que incluyan cilindros, conos y virolas de transición, este tipo de roladora puede ser muy competente. Es especialmente relevante cuando la cartera de proyectos requiere flexibilidad en lugar del ciclo más rápido para una pieza estándar.
La contrapartida es la complejidad de preparación. El resultado depende en gran medida de la geometría correcta de los rodillos, el centrado de la placa, la disposición de las guías para conos y la capacidad del operario para interpretar la forma que se va desarrollando. Una máquina capaz con un control deficiente de la preparación aún puede generar un cono que parece aceptable durante el rolado, pero falla en el ajuste de la junta o en la inspección dimensional.
Máquinas de tres rodillos de apriete inicial y simétricas: limitadas, pero no excluidas automáticamente
Las máquinas de tres rodillos de apriete inicial, en las que dos rodillos accionan o aprietan la placa y el tercer rodillo proporciona el doblado, pueden formar conos moderados cuando están equipadas con accesorios adecuados para rolado cónico. Pueden ser apropiadas para fabricación de bajo volumen, placas relativamente delgadas, conos poco inclinados y trabajos en los que un operario cualificado pueda dedicar tiempo a la preparación y verificación.
Las máquinas simétricas de tres rodillos son menos prácticas para esta tarea porque la placa no se sujeta de forma positiva del mismo modo y el predoblado suele requerir manipulación independiente. Pueden ser económicas para trabajos cilíndricos básicos, pero sus limitaciones se hacen visibles cuando un proyecto requiere ángulos de cono controlados, plazos de entrega cortos o baja tolerancia a desperdicios. Elegir esta configuración únicamente porque su espesor nominal coincide con el de la placa es una fuente frecuente de dificultades de producción evitables.
Evalúe la geometría del cono antes de comparar tablas de capacidad
Los folletos de las máquinas suelen indicar el espesor máximo de rolado y el diámetro mínimo de cilindro. Estas cifras son necesarias, pero no responden si un cono concreto es viable. Un cono debe evaluarse a partir de las dimensiones de su patrón plano y de su geometría de conformado.
Los datos clave incluyen el diámetro del extremo mayor, el diámetro del extremo menor, la longitud axial, el espesor de la placa, el ángulo incluido, la especificación del material y la ubicación de la junta. A partir de estos valores, el fabricante puede determinar el ángulo del sector y los radios interior y exterior del recorte de placa. La geometría también indica cuánto recorrido diferencial se requiere entre los dos lados de la placa.
Una máquina puede rolar un cilindro al espesor requerido y aun así no ser adecuada para un cono pronunciado cuyo extremo pequeño se aproxima al diámetro mínimo práctico de rolado de la máquina. El diámetro menor suele ser la dimensión crítica. A medida que el cono se vuelve más pronunciado, aumenta la exigencia de doblado local cerca del extremo pequeño, y el espacio disponible entre los rodillos puede convertirse en una limitación física.
Otro aspecto que suele pasarse por alto es el ancho de la placa. La longitud de la generatriz de un cono puede caber dentro de la longitud de trabajo especificada, pero el recorte puede resultar difícil de guiar si es estrecho en relación con su longitud o si su forma sectorial crea una condición de entrada inestable. Por tanto, la roladora debe revisarse junto con la mesa de alimentación, los soportes laterales, la guía para conos, el sistema de elevación y el espacio de trabajo seguro.
La capacidad debe reducirse según el material y la geometría del cono
La capacidad nominal de rolado suele indicarse para una condición de material determinada, a menudo acero dulce con un límite elástico definido, y para un diámetro de cilindro especificado. No debe considerarse un límite universal. El acero al carbono de alta resistencia, el acero inoxidable, los grados dúplex, la placa revestida y los materiales resistentes a la abrasión pueden requerir una capacidad efectiva inferior debido a su mayor límite elástico, recuperación elástica, sensibilidad superficial o requisitos de protección de la unión entre capas.
Lo mismo se aplica al rolado cónico. Una máquina clasificada para rolar un determinado espesor de placa en un cilindro grande puede no disponer de fuerza o geometría suficientes para conformar ese espesor en el cono requerido. La especificación del proyecto debe solicitar un cálculo del proveedor o una confirmación por escrito basada en el grado real del material, el espesor, las dimensiones del recorte desarrollado y el diámetro mínimo del cono, y no una afirmación general de que el equipo “puede rolar conos”.
Cuando la placa presenta propiedades direccionales, también merece atención la orientación del recorte respecto a la dirección de laminación. La dirección de laminación puede influir en la recuperación elástica y afectar la uniformidad del perfil final. Esto es especialmente relevante cuando varios segmentos cónicos deben ensamblarse en una pieza de transición mayor.
Los accesorios no son detalles opcionales
Un accesorio de rolado cónico o un dispositivo de guiado suele marcar la diferencia entre un proceso controlable y una operación de prueba y error. El accesorio soporta y guía la placa para que los extremos estrecho y ancho sigan sus trayectorias previstas al pasar por los rodillos. Los diseños varían, pero el objetivo es el mismo: evitar la deriva lateral incontrolada y mantener el ángulo de cono requerido.
Para proyectos con requisitos dimensionales estrictos, evalúe el accesorio como parte del paquete de la máquina. Entre las cuestiones que conviene resolver antes de comprar se incluyen:
- ¿Qué rango de ángulos de cono puede manejarse sin utillaje especial?
- ¿Puede ajustarse la guía para diferentes formas de recortes desarrollados?
- ¿Admite orientaciones de cono a izquierda y a derecha cuando sea necesario?
- ¿Es suficiente su capacidad de carga para el peso de la placa y la posición de rolado prevista?
- ¿Puede utilizarse sin obstaculizar el predoblado, la carga de la placa o la descarga?
- ¿Cómo se soporta la pieza cuando el cono formado se vuelve inestable al cambiar su diámetro?
Para virolas grandes o pesadas, los sistemas de manipulación aérea y los sistemas de soporte motorizados son igualmente importantes. Una roladora de placas puede tener capacidad mecánica suficiente, pero el proceso puede seguir siendo lento e inseguro si el cono no puede cargarse, girarse, medirse y retirarse sin intervención manual repetida.
El predoblado y la tolerancia de junta afectan el coste posterior
Todo método de rolado deja cierto grado de área plana cerca de los extremos de la placa, salvo que la máquina realice un predoblado efectivo. En un cono, esas zonas planas pueden crear una condición de junta irregular porque los dos bordes no se encuentran a lo largo de una línea paralela simple. Unos extremos planos excesivos pueden requerir conformado adicional en prensa, recorte o corrección de la separación de soldadura.
La solución preferida depende de la especificación de la virola. Si el cono terminado se recortará después del rolado, puede incluirse una tolerancia razonable en el recorte. Si el coste del material es alto o el componente debe conservar toda su longitud desarrollada, la capacidad de predoblado de la máquina cobra mayor importancia. Los calendarios de proyecto deben considerar esta decisión desde el principio; de lo contrario, una ruta de rolado aparentemente económica puede trasladar costes al ajuste, la soldadura y los trabajos correctivos.
La preparación de la junta longitudinal también debe considerarse antes de iniciar el rolado. Algunas operaciones biselan los bordes de la placa en condición plana, mientras que otras rolan primero y mecanizan o preparan la junta posteriormente. El biselado previo puede simplificar el acceso y mejorar la uniformidad, pero requiere un desarrollo preciso del recorte, ya que el recorte posterior reduce el talón disponible. La secuencia seleccionada debe corresponder a las tolerancias del plano y al procedimiento de soldadura, en lugar de decidirse únicamente por la conveniencia del taller.
La automatización mejora la repetibilidad, no la validación geométrica
Los controles NC y CNC son valiosos cuando los conos se repiten en un contrato o cuando la presión del calendario hace costosos los ajustes manuales. Los programas almacenados pueden conservar las posiciones de los rodillos, las secuencias de pasadas y los ajustes de predoblado. Las lecturas digitales también hacen que los cambios de preparación sean más visibles y fáciles de documentar.
Sin embargo, la automatización no compensa un patrón plano incorrecto, bordes de placa sin soporte o una guía de cono inadecuada. La primera pieza aprobada aún requiere verificación dimensional. El diámetro mayor, el diámetro menor, la longitud axial, el ángulo del cono, la redondez, la alineación de la junta y el estado de los bordes deben comprobarse en etapas definidas, en lugar de solo después de la soldadura. Si se detecta un error de rolado después de la soldadura longitudinal, la corrección se vuelve considerablemente más difícil y puede comprometer la condición prevista del material.
Cuando un proveedor propone funciones automatizadas, la cuestión útil es si el control respalda el flujo de fabricación real: almacenamiento de recetas, posicionamiento repetible de rodillos laterales, indicaciones para el operario, registros de diagnóstico y compatibilidad con el equipo de manipulación requerido. Las afirmaciones generales de “rolado cónico automático” tienen menos significado que una secuencia demostrada utilizando un grado de placa y una geometría de cono representativos.
Puntos de especificación que reducen la ambigüedad en la compra
Una solicitud de cotización debe describir el trabajo en lugar de limitarse a indicar un modelo de máquina preferido. Incluya los espesores máximos y mínimos de placa, los grados de material, los anchos de placa, el rango de diámetros de cono, las alturas de cono o longitudes de generatriz y el diámetro mínimo requerido en el extremo del cono. Indique si el trabajo incluye conos completos, conos truncados, transiciones excéntricas o segmentos cónicos de varias piezas. No debe suponerse que una transición excéntrica se comporta como un cono concéntrico; puede requerir métodos de conformado adicionales o una secuencia de fabricación diferente.
Exija que la configuración de máquina propuesta identifique los diámetros de los rodillos, la disposición de los rodillos, la longitud útil de trabajo, los movimientos independientes de los rodillos, el sistema de accionamiento, el accesorio para conos, los soportes laterales, el nivel de control y la capacidad declarada para las piezas presentadas. La cotización también debe separar el equipo estándar del utillaje opcional. Esto evita un desajuste común en el que una roladora básica tiene un precio competitivo, mientras que se excluyen los accesorios necesarios para el trabajo cónico.
Los criterios de aceptación deben centrarse en los resultados de la pieza conformada. Según la aplicación, estos pueden incluir tolerancia de diámetro, ángulo de cono, desalineamiento de los bordes de junta, falta de redondez, condición superficial y longitud plana residual. Para equipos a presión regulados, el proceso de conformado también debe alinearse con el código de diseño aplicable, los requisitos de trazabilidad del material, el procedimiento de soldadura y el plan de inspección. La roladora en sí no otorga conformidad; es una etapa controlada dentro del proceso completo de fabricación.
Un proceso distinto no debe confundirse con el rolado de placas
La terminología puede generar confusión al adquirir maquinaria internacionalmente. Las roladoras de placas conforman chapa o placa en virolas cilíndricas y cónicas. Las máquinas laminadoras de roscas forman roscas externas en barras o piezas tipo sujetador mediante deformación en frío. Son procesos no relacionados, aunque comparten la palabra “rolado”. Por ejemplo, unamáquina laminadora de roscas Z28-150 está destinada al conformado de roscas de precisión en piezas relativamente pequeñas, no a la producción de virolas cónicas a partir de placa.
Esta distinción es importante cuando la compra de un proyecto abarca múltiples operaciones de fabricación. Las descripciones de equipos, los criterios de inspección y las evaluaciones de capacidad de los proveedores deben usar términos de proceso precisos: rolado de placas para virolas, conformado en prensa para modelado localizado y laminado de roscas para componentes roscados. Una terminología clara evita cotizaciones incorrectas y reduce la posibilidad de que se incluya una máquina técnicamente irrelevante en una propuesta de paquete.
La decisión práctica de selección
Para la fabricación recurrente de virolas cónicas, especialmente cuando el ajuste de soldadura y la uniformidad dimensional afectan la ruta crítica, una roladora de placas de cuatro rodillos CNC o NC con una guía de cono diseñada específicamente suele ser la opción más equilibrada. Ofrece mejor control del movimiento de la placa, doblado asimétrico repetible, predoblado eficiente y una manipulación más sencilla de piezas repetitivas.
Una máquina de tres rodillos de geometría variable es una alternativa sólida cuando el espesor de placa, el rango de diámetros o la variedad de componentes son inusualmente amplios y el equipo de fabricación puede asumir un trabajo de preparación más exigente. El equipo básico de tres rodillos sigue siendo viable para conos poco inclinados, delgados y de bajo volumen, pero debe seleccionarse únicamente después de confirmar que su disposición de rodillos, sistema de guía y medios de manipulación coinciden con la geometría real del recorte.
La máquina correcta es aquella que puede conformar el cono especificado dentro de tolerancia utilizando el material real, con un método de guiado definido y una secuencia manejable desde la preparación del recorte hasta el ajuste de la junta. Esta es una base de selección más fiable que las clasificaciones de espesor máximo, las afirmaciones genéricas de capacidad para conos o el precio de compra de la roladora por sí solo.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje