




ما هي ماكينة الدرفلة المناسبة لتصنيع الهياكل المخروطية؟
ما هي ماكينة الدرفلة المناسبة لتصنيع الهياكل المخروطية؟
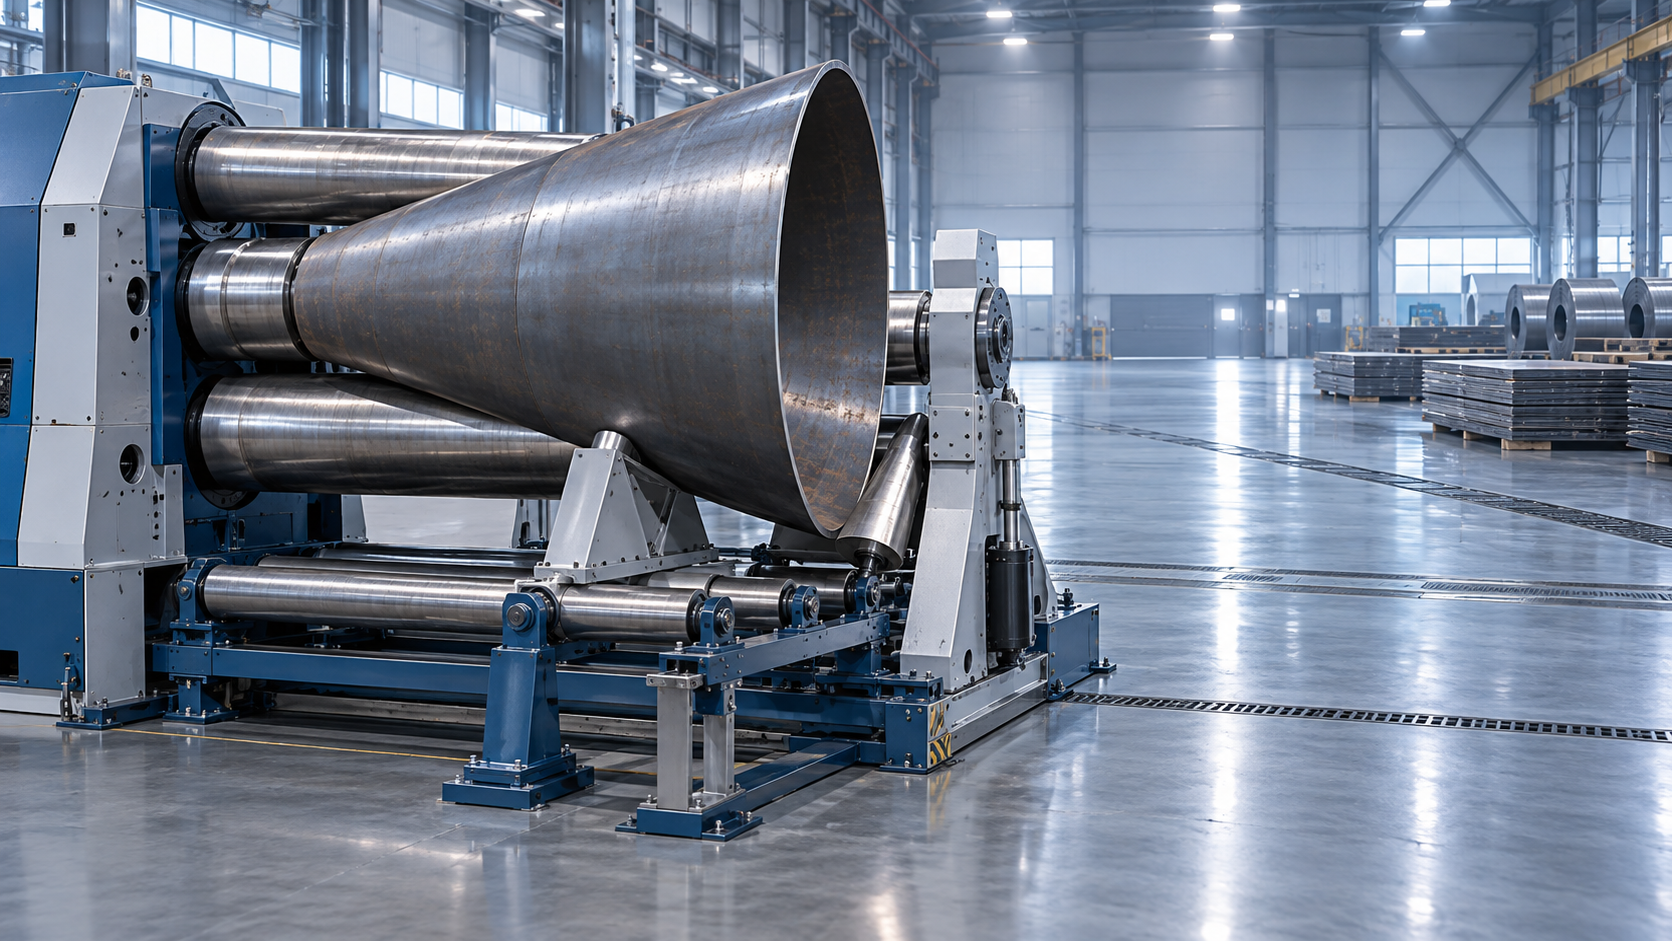
الغلاف المخروطي ليس مجرد أسطوانة ذات طرف مُصغّر. تتضمن عملية درفلته نصف قطر مُفرد متغيرًا باستمرار، وحركة غير متساوية للمادة عبر عرض الصفيحة، وميلًا أعلى للانحراف الجانبي، وعدم تطابق الحواف، وفقدان الاستدارة. لذلك، فإن أنسب ماكينة لدرفلة الأغطية المخروطية هي عادةً ماكينة درفلة صفائح ثلاثية البكرات مزودة ببكرات جانبية قابلة للضبط بشكل مستقل—وغالبًا ما تكون ماكينة رباعية البكرات CNC أو NC للأعمال المتكررة أو التفاوتات الأكثر دقة أو الصفائح الأثقل.
يمكن لماكينة تقليدية ثلاثية البكرات متماثلة التكوين تشكيل المخاريط، لكنها نادرًا ما تكون الخيار الأفضل عندما تكون مواعيد التسليم وجودة توافق اللحام واسترداد المواد عوامل مهمة. ينبغي اختيار الماكينة للمشروع بناءً على هندسة المخروط المفردة وقيود الإنتاج، وليس على سُمك الصفيحة الاسمي وحده. تؤثر زاوية المخروط، وأقطار الطرف الكبير والطرف الصغير، وعرض الصفيحة، ومقاومة الخضوع، وتكوين الوصلة، والحافة المستقيمة المسموح بها، جميعها في قدرة المعدات المختارة على إنتاج غلاف يُغلق بشكل صحيح عند الوصلة الطولية.
لماذا تفرض درفلة المخاريط متطلبات مختلفة على الماكينة
في درفلة الأسطوانات، يمر جانبا الصفيحة عبر البكرات بسرعة محيطية متقاربة جدًا. أما في الدرفلة المخروطية، فيجب أن يقطع الجانب ذو القطر الكبير مسافة أكبر من الجانب ذي القطر الصغير خلال كل تمريرة. ولذلك تحتاج الصفيحة إلى حركة تفاضلية مضبوطة. إذا لم تتمكن الماكينة من إنشاء هذا الفرق أو الحفاظ عليه، تميل قطعة العمل إلى الانحراف جانبيًا، ما ينتج مخروطًا بزاوية محصورة غير صحيحة، أو وصلة ملتوية، أو تراكب غير متساوٍ عند الإغلاق.
تصبح المشكلة أكثر وضوحًا كلما أصبح المخروط أكثر انحدارًا. يمكن درفلة مخروط انتقالي ضحل بإزاحة محدودة للبكرات وتوجيه دقيق. أما المخروط الحاد، أو المخفّض القصير، أو المخروط المبتور ذي القطر الصغير نسبيًا، فيتطلب تموضعًا أكثر حسمًا للبكرات وتحكمًا أفضل من المشغل. ويضيف سُمك الصفيحة بُعدًا آخر: إذ تقاوم المواد الأكثر سماكة التشوه الموضعي المطلوب بالقرب من الطرف الصغير، بينما تتطلب أنواع الفولاذ عالية المقاومة قوة درفلة أكبر وارتدادًا مرنًا أكثر.
بالنسبة لتخطيط التصنيع، لا يقتصر السؤال العملي على ما إذا كانت الماكينة قادرة على ثني الصفيحة، بل على ما إذا كانت تستطيع إنتاج الهندسة المحددة بشكل متكرر مع هامش كافٍ للتشذيب، وتجهيز اللحام، والفحص غير الإتلافي، والفحص النهائي للأبعاد.
تكوينات الماكينات المهمة
ماكينات درفلة الصفائح رباعية البكرات: الخيار العام الأقوى
تحتوي ماكينة درفلة الصفائح رباعية البكرات على بكرة علوية، وبكرة ضغط سفلية، وبكرتين جانبيتين تتحركان بشكل مستقل. تثبت البكرة السفلية الصفيحة بإحكام، بينما تنشئ البكرات الجانبية الانحناء المطلوب. يوفر هذا الترتيب عدة مزايا للأغلفة المخروطية:
- يمكن تثبيت الصفيحة قبل الثني، مما يقلل خطر الانزلاق أثناء درفلة المخروط.
- يسهّل الضبط المستقل للبكرات الجانبية إنشاء مواضع البكرات غير المتماثلة التي تتطلبها هندسة المخروط.
- يمكن تنفيذ الثني المسبق بطول مسطح غير مشكّل أقل عند الحافتين الأمامية والخلفية.
- يمكن برمجة التمريرات المتكررة أو إعادة إنتاجها بصورة أكثر اتساقًا مقارنة بالمعدات التي يتم ضبطها يدويًا.
- يسهل التحكم في محاذاة الصفيحة، وهو أمر مهم عندما يجب أن تفي الوصلة الطولية النهائية بمتطلبات صارمة للتركيب.
بالنسبة لرؤوس أوعية الضغط، ومخفّضات الخزانات، والقطع الانتقالية، ومخاريط مجاري الهواء، وأقسام القواديس، والفوهات المصنّعة، تكون الماكينة رباعية البكرات عمومًا الاستثمار الأكثر قابلية للتبرير عندما لا تكون المخاريط حالات استثنائية عرضية. يصبح التحكم CNC مفيدًا بشكل خاص عندما يتضمن المشروع عدة مقاسات من المخاريط أو دفعات متكررة أو متطلبات جودة قابلة للتتبع. لا يلغي CNC الحاجة إلى معرفة الإعداد، لكنه يحسن قابلية تكرار موضع البكرات وتسلسل التمريرات وتصحيح إعادة العمل.
ماكينات ثلاثية البكرات ذات الهندسة المتغيرة: مناسبة للأعمال الأثقل أو الأكثر تنوعًا
تستخدم ماكينة ثلاثية البكرات ذات الهندسة المتغيرة ثلاث بكرات قابلة للحركة بشكل مستقل، وغالبًا ما تكون مرتبة بتكوين هرمي أو كوكبي. تتمثل قوتها الرئيسية في القدرة على التكيف. يمكن تغيير مواضع البكرات للتعامل مع نطاق واسع من الأقطار وسماكات الصفائح الكبيرة دون تغيير الترتيب الأساسي للماكينة.
بالنسبة للمخاريط ذات القطر الكبير، أو صفائح الفولاذ الكربوني السميكة، أو أعمال التصنيع المختلطة التي تشمل الأسطوانات والمخاريط والأغلفة الانتقالية، يمكن أن يكون هذا النوع من ماكينات الدرفلة عالي الكفاءة. وهو مناسب بشكل خاص عندما تتطلب محفظة المشاريع مرونة بدلًا من أسرع زمن دورة لقطعة قياسية واحدة.
المقابل هو تعقيد الإعداد. تعتمد النتيجة بدرجة كبيرة على هندسة البكرات الصحيحة، وتمركز الصفيحة، وترتيب دليل المخروط، وقدرة المشغل على تفسير الشكل المتطور. حتى الماكينة القادرة مع ضعف التحكم في الإعداد يمكن أن تنتج مخروطًا يبدو مقبولًا أثناء الدرفلة، لكنه يفشل في مطابقة الوصلة أو الفحص البُعدي.
ماكينات ثلاثية البكرات ذات الضغط الابتدائي والمتماثلة: محدودة ولكنها ليست مستبعدة تلقائيًا
يمكن لماكينات ثلاثية البكرات ذات الضغط الابتدائي، التي تقوم فيها بكرتان بدفع الصفيحة أو ضغطها بينما توفر البكرة الثالثة الثني، تشكيل مخاريط متوسطة عند تجهيزها بملحقات مناسبة لدرفلة المخاريط. وقد تكون ملائمة للتصنيع منخفض الحجم، والصفائح الرقيقة نسبيًا، والمخاريط الضحلة، والأعمال التي يستطيع فيها مشغل ماهر تخصيص وقت للإعداد والفحص.
تكون ماكينات ثلاثية البكرات المتماثلة أقل ملاءمة لهذه المهمة لأن الصفيحة لا تُثبت تثبيتًا إيجابيًا بالطريقة ذاتها، وغالبًا ما يتطلب الثني المسبق مناولة منفصلة. قد تكون اقتصادية للأعمال الأسطوانية الأساسية، لكن قيودها تظهر عندما يتطلب المشروع زوايا مخروط مضبوطة، أو فترات تسليم قصيرة، أو سماحية منخفضة للهدر. إن اختيار هذا التكوين لمجرد أن سُمكه المقنن يطابق الصفيحة هو مصدر متكرر لصعوبات إنتاج يمكن تجنبها.
قيّم هندسة المخروط قبل مقارنة جداول السعة
تذكر كتيبات الماكينات عادةً أقصى سُمك للدرفلة وأدنى قطر للأسطوانة. هذه الأرقام ضرورية، لكنها لا تجيب عما إذا كان مخروط معين قابلًا للتنفيذ. ينبغي تقييم المخروط استنادًا إلى أبعاد النمط المسطح وهندسة التشكيل الخاصة به.
تشمل المدخلات الرئيسية قطر الطرف الكبير، وقطر الطرف الصغير، والطول المحوري، وسُمك الصفيحة، والزاوية المحصورة، ومواصفة المادة، وموضع الوصلة. ومن هذه القيم، يمكن للمصنّع تحديد زاوية القطاع وأنصاف الأقطار الداخلية والخارجية لقطعة الصفيحة الخام. كما توضح الهندسة مقدار الحركة التفاضلية المطلوبة بين جانبي الصفيحة.
قد تدرفل الماكينة أسطوانة بالسُمك المطلوب، لكنها تظل غير مناسبة لمخروط حاد يقترب طرفه الصغير من أدنى قطر درفلة عملي للماكينة. وغالبًا ما يكون القطر الصغير هو البُعد الحرج. وكلما زاد انحدار المخروط، زاد طلب الثني الموضعي بالقرب من الطرف الصغير، وقد تصبح المساحة المتاحة بين البكرات قيدًا ماديًا.
هناك نقطة أخرى غالبًا ما يُغفل عنها وهي عرض الصفيحة. قد يتناسب طول مولّد المخروط مع طول العمل المحدد، لكن قد يصبح توجيه القطعة الخام صعبًا إذا كانت ضيقة مقارنة بطولها أو إذا كان شكل قطاعها يخلق حالة دخول غير مستقرة. لذلك ينبغي مراجعة ماكينة الدرفلة مع طاولة التغذية، والدعامات الجانبية، ودليل المخروط، وترتيب الرفع، ونطاق العمل الآمن.
يجب تخفيض السعة وفقًا للمادة وهندسة المخروط
تُذكر سعة الدرفلة الاسمية عادةً لحالة مادة معينة، وغالبًا للفولاذ الطري ذي مقاومة خضوع محددة، ولقطر أسطوانة محدد. ولا ينبغي التعامل معها كحد شامل. قد يتطلب الفولاذ الكربوني عالي المقاومة، والفولاذ المقاوم للصدأ، ودرجات الدوبلكس، والصفائح المكسوة، والمواد المقاومة للتآكل سعة فعلية أقل بسبب مقاومة الخضوع الأعلى، أو الارتداد المرن، أو حساسية السطح، أو متطلبات حماية ترابط الطبقات.
وينطبق الأمر نفسه على درفلة المخاريط. فقد لا تمتلك ماكينة مصنفة لدرفلة سُمك صفيحة معين إلى أسطوانة كبيرة القوة أو الهندسة الكافية لتشكيل ذلك السُمك إلى المخروط المطلوب. يجب أن تطلب مواصفة المشروع حسابًا من المورد أو تأكيدًا خطيًا استنادًا إلى درجة المادة الفعلية، والسُمك، وأبعاد القطعة الخام المفردة، وأدنى قطر للمخروط، وليس مجرد بيان عام بأن المعدات «يمكنها درفلة المخاريط».
عندما تكون للصفيحة خصائص اتجاهية، فإن اتجاه القطعة الخام بالنسبة لاتجاه الدرفلة يستحق الاهتمام أيضًا. يمكن أن يؤثر اتجاه الدرفلة في الارتداد المرن وقد يؤثر في اتساق المظهر الجانبي النهائي. وهذا مهم بوجه خاص عندما يجب تجميع عدة قطاعات مخروطية في قطعة انتقالية أكبر.
الملحقات ليست تفاصيل اختيارية
غالبًا ما يكون ملحق درفلة المخروط أو جهاز التوجيه هو الفارق بين عملية يمكن التحكم فيها وعملية قائمة على التجربة والخطأ. يدعم الملحق الصفيحة ويوجهها بحيث يتبع الطرف الضيق والطرف العريض مساريهما المقصودين أثناء المرور عبر البكرات. تختلف التصاميم، لكن الغرض واحد: منع الانحراف الجانبي غير المسيطر عليه والحفاظ على زاوية المخروط المطلوبة.
بالنسبة للمشاريع ذات المتطلبات البُعدية الصارمة، قيّم الملحق كجزء من حزمة الماكينة. تشمل الأسئلة التي ينبغي حسمها قبل الشراء ما يلي:
- ما نطاق زاوية المخروط الذي يمكن التعامل معه دون أدوات خاصة؟
- هل يمكن ضبط الدليل لأشكال مختلفة من القطع الخام المفردة؟
- هل يدعم اتجاهات المخروط اليسرى واليمنى عند الحاجة؟
- هل سعة تحمله كافية لوزن الصفيحة وموضع الدرفلة المخطط؟
- هل يمكن استخدامه دون إعاقة الثني المسبق أو تحميل الصفيحة أو التفريغ؟
- كيف تُدعم قطعة العمل عندما يصبح المخروط المشكّل غير مستقر مع تغير قطره؟
بالنسبة للأغلفة الكبيرة أو الثقيلة، تكون أنظمة المناولة العلوية والدعم المُشغَّل بالطاقة مهمة بالقدر نفسه. قد تكون ماكينة درفلة الصفائح قادرة ميكانيكيًا، ومع ذلك قد تظل العملية بطيئة وغير آمنة إذا تعذر تحميل المخروط وتدويره وقياسه وإزالته دون تدخل يدوي متكرر.
يؤثر الثني المسبق وسماحية الوصلة في التكلفة اللاحقة
تترك كل طريقة درفلة درجة من المساحة المسطحة قرب نهايات الصفيحة ما لم تنفذ الماكينة ثنيًا مسبقًا فعالًا. في المخروط، يمكن أن تخلق هذه المناطق المسطحة حالة وصلة غير متساوية لأن الحافتين لا تلتقيان على طول خط متوازٍ بسيط. قد تتطلب النهايات المسطحة الزائدة تشكيلًا إضافيًا بالمكبس، أو تشذيبًا، أو تصحيح فجوة اللحام.
يعتمد الحل المفضل على مواصفة الغلاف. إذا كان المخروط النهائي سيُشذّب بعد الدرفلة، فيمكن تضمين سماحية معقولة في القطعة الخام. وإذا كانت تكلفة المادة مرتفعة، أو كان يجب أن يحتفظ المكوّن بطوله المفرد الكامل، تصبح قدرة الماكينة على الثني المسبق أكثر أهمية. ينبغي أن تأخذ جداول المشروع هذا القرار في الحسبان مبكرًا؛ وإلا فقد ينقل مسار الدرفلة منخفض التكلفة اسميًا التكلفة إلى أعمال التركيب واللحام والتصحيح.
ينبغي أيضًا النظر في تجهيز الوصلة الطولية قبل بدء الدرفلة. تقوم بعض العمليات بشطف حواف الصفيحة وهي مسطحة، بينما تقوم عمليات أخرى بالدرفلة أولًا ثم تشغّل الوصلة أو تجهزها لاحقًا. يمكن للشطف المسبق أن يسهّل الوصول ويحسن الاتساق، لكنه يتطلب تطويرًا دقيقًا للقطعة الخام لأن التشذيب اللاحق يقلل السطح المتاح. ينبغي أن يتوافق التسلسل المختار مع تفاوتات الرسم وإجراء اللحام بدلًا من اتخاذه بناءً على ملاءمة الورشة فقط.
الأتمتة تحسن قابلية التكرار، لا التحقق من الهندسة
تُعد أدوات التحكم NC وCNC ذات قيمة عندما تتكرر المخاريط ضمن عقد أو عندما يجعل ضغط الجدول الزمني الضبط اليدوي مكلفًا. يمكن للبرامج المخزنة الاحتفاظ بمواضع البكرات وتسلسلات التمريرات وإعدادات الثني المسبق. كما تجعل القراءات الرقمية تغييرات الإعداد أكثر وضوحًا وأسهل توثيقًا.
ومع ذلك، لا تعوض الأتمتة عن نمط مسطح غير صحيح، أو حواف صفائح غير مدعومة، أو توجيه غير كافٍ للمخروط. لا تزال القطعة الأولى المعتمدة تتطلب تحققًا من الأبعاد. ينبغي فحص قطر الطرف الكبير، وقطر الطرف الصغير، والطول المحوري، وزاوية المخروط، والاستدارة، ومحاذاة الوصلة، وحالة الحافة في مراحل محددة بدلًا من فحصها بعد اللحام فقط. إذا اكتُشف خطأ في الدرفلة بعد اللحام الطولي، يصبح التصحيح أكثر صعوبة بشكل كبير وقد يضر بحالة المادة المقصودة.
عندما يقترح المورد وظائف مؤتمتة، فإن السؤال المفيد هو ما إذا كان التحكم يدعم سير عمل التصنيع الفعلي: تخزين الوصفات، والتموضع المتكرر للبكرات الجانبية، وتوجيهات المشغل، وسجلات التشخيص، والتوافق مع معدات المناولة المطلوبة. إن الادعاءات العامة بشأن «درفلة المخاريط الأوتوماتيكية» أقل معنى من تسلسل مُثبت باستخدام درجة صفيحة وهندسة مخروط ممثلتين.
نقاط المواصفات التي تقلل غموض الشراء
ينبغي أن يصف طلب عرض الأسعار العمل بدلًا من مجرد ذكر طراز ماكينة مفضل. يجب تضمين أقصى وأدنى سماكات الصفائح، ودرجات المواد، وعروض الصفائح، ونطاق أقطار المخاريط، وارتفاعات المخاريط أو أطوال المولدات، وأصغر قطر مطلوب عند طرف المخروط. حدّد ما إذا كان العمل يتضمن مخاريط كاملة، أو مخاريط مبتورة، أو انتقالات لا مركزية، أو قطاعات مخروطية متعددة القطع. لا ينبغي افتراض أن الانتقال اللامركزي يتصرف كمخروط متحد المركز؛ فقد يتطلب طرق تشكيل إضافية أو تسلسل تصنيع مختلفًا.
اطلب من تكوين الماكينة المقترح تحديد أقطار البكرات، وترتيب البكرات، وطول العمل القابل للاستخدام، وحركات البكرات المستقلة، ونظام القيادة، وملحق المخروط، والدعامات الجانبية، ومستوى التحكم، والسعة المعلنة لقطع العمل المقدمة. وينبغي أن يفصل عرض الأسعار أيضًا المعدات القياسية عن الأدوات الاختيارية. يمنع ذلك عدم التوافق الشائع الذي تُسعّر فيه ماكينة درفلة أساسية بسعر تنافسي، بينما تُستبعد الملحقات اللازمة للعمل المخروطي.
ينبغي أن تركز معايير القبول على نتائج القطعة المشكّلة. واعتمادًا على التطبيق، قد يشمل ذلك تفاوت القطر، وزاوية المخروط، وعدم تطابق حواف الوصلة، وعدم الاستدارة، وحالة السطح، وطول الجزء المسطح المتبقي. وبالنسبة لمعدات الضغط المنظمة، يجب أن تتوافق عملية التشكيل أيضًا مع كود التصميم المعمول به، ومتطلبات تتبع المواد، وإجراء اللحام، وخطة الفحص. لا تمنح ماكينة الدرفلة نفسها الامتثال؛ فهي مرحلة واحدة خاضعة للرقابة ضمن عملية التصنيع الكاملة.
لا ينبغي الخلط بين عملية منفصلة ودرفلة الصفائح
يمكن للمصطلحات أن تسبب ارتباكًا عند توريد الماكينات دوليًا. تشكل ماكينات درفلة الصفائح الصفائح أو الألواح إلى أغلفة أسطوانية ومخروطية. أما ماكينات درفلة القلاوظ فتشكل القلاوظ الخارجي على القضبان أو قطع العمل من نوع المثبتات عبر التشوه البارد. وهما عمليتان غير مرتبطتين رغم اشتراكهما في كلمة «الدرفلة». على سبيل المثال، فإن ماكينة درفلة القلاوظ Z28-150 مخصصة لتشكيل القلاوظ بدقة على قطع العمل الصغيرة نسبيًا، وليست لإنتاج أغلفة مخروطية من الصفائح.
هذا التمييز مهم عندما يغطي شراء المشروع عمليات تصنيع متعددة. ينبغي أن تستخدم أوصاف المعدات، ومعايير الفحص، ومراجعات قدرة المورد مصطلحات عملية دقيقة: درفلة الصفائح للأغلفة، والتشكيل بالمكبس للتشكيل الموضعي، ودرفلة القلاوظ للمكونات الملولبة. تمنع المصطلحات الواضحة عروض الأسعار غير الصحيحة وتقلل احتمال إدراج ماكينة غير ذات صلة تقنيًا في عرض حزمة.
قرار الاختيار العملي
بالنسبة لتصنيع الأغلفة المخروطية المتكرر، خاصةً عندما يؤثر توافق اللحام والاتساق البُعدي في المسار الحرج، تكون ماكينة درفلة صفائح رباعية البكرات CNC أو NC مزودة بدليل مخروط مُصمم هندسيًا هي الخيار الأكثر توازنًا عادةً. فهي توفر تحكمًا أفضل في حركة الصفيحة، وثنيًا غير متماثل قابلًا للتكرار، وثنيًا مسبقًا فعالًا، ومناولة أبسط للقطع المتكررة.
تُعد الماكينة ثلاثية البكرات ذات الهندسة المتغيرة بديلًا قويًا عندما يكون نطاق سُمك الصفيحة أو نطاق القطر أو تنوع المكونات واسعًا على نحو غير معتاد، ويستطيع فريق التصنيع دعم أعمال إعداد أكثر تطلبًا. تظل المعدات الأساسية ثلاثية البكرات مناسبة للمخاريط الضحلة والرقيقة ومنخفضة الحجم، لكن ينبغي اختيارها فقط بعد تأكيد أن ترتيب بكراتها ونظام التوجيه وتجهيزات المناولة فيها تتوافق مع هندسة القطعة الخام الفعلية.
الماكينة الصحيحة هي التي يمكنها تشكيل المخروط المحدد ضمن التفاوت باستخدام المادة الفعلية، وبطريقة توجيه محددة وتسلسل يمكن إدارته من إعداد القطعة الخام حتى توافق الوصلة. وهذا أساس أكثر موثوقية للاختيار من تصنيفات أقصى سُمك، أو الادعاءات العامة بقدرة درفلة المخاريط، أو سعر شراء ماكينة الدرفلة وحده.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة