




Какой вальцовочный станок подходит для изготовления конических обечаек
Какой вальцовочный станок подходит для изготовления конических обечаек
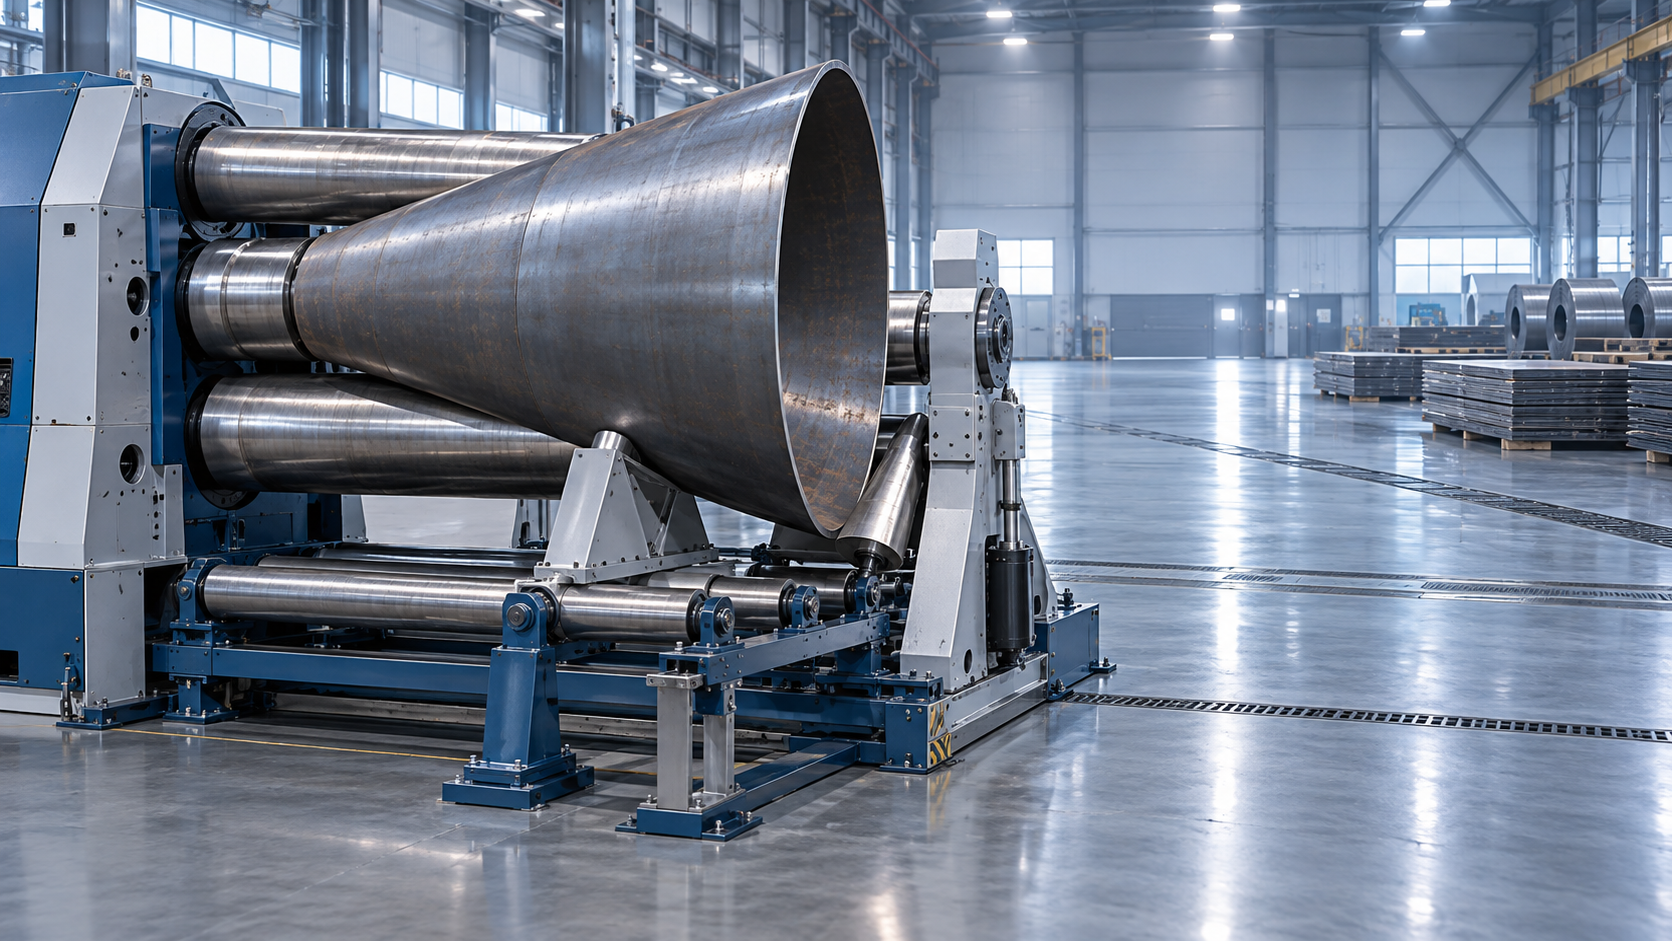
Коническая обечайка — это не просто цилиндр с уменьшенным одним концом. При ее вальцовке развернутый радиус непрерывно изменяется, перемещение материала по ширине листа неравномерно, а склонность к уводу в сторону, смещению кромок и потере округлости выше. Поэтому наиболее подходящим оборудованием для изготовления конических обечаек обычно является трехвалковая листогибочная вальцовочная машина с независимо регулируемыми боковыми валками — чаще всего четырехвалковая машина с ЧПУ или NC для серийных работ, более жестких допусков или более толстых листов.
Обычная симметричная трехвалковая машина может формировать конусы, но редко является лучшим выбором, когда важны сроки поставки, качество подгонки под сварку и экономное использование материала. Оборудование для проекта следует выбирать исходя из геометрии развертки конуса и производственных ограничений, а не только по номинальной толщине листа. Угол конуса, диаметры большего и меньшего оснований, ширина листа, предел текучести, конфигурация шва и допустимая прямая кромка влияют на то, сможет ли выбранное оборудование изготовить обечайку, правильно смыкающуюся по продольному шву.
Почему вальцовка конусов предъявляет иные требования к оборудованию
При вальцовке цилиндра обе стороны листа проходят через валки почти с одинаковой окружной скоростью. При вальцовке конуса сторона большего диаметра должна проходить большее расстояние, чем сторона меньшего диаметра, при каждом проходе. Поэтому листу требуется контролируемое дифференциальное перемещение. Если машина не может создать или поддерживать эту разницу, заготовка будет стремиться смещаться вбок, образуя конус с неправильным углом при вершине, перекрученным швом или неравномерным нахлестом при замыкании.
Проблема становится более выраженной по мере увеличения крутизны конуса. Пологий переходной конус может быть завальцован при ограниченном смещении валков и тщательном направлении заготовки. Крутой конус, короткий переходник или усеченный конус с относительно малым диаметром меньшего основания требуют более точного позиционирования валков и лучшего контроля со стороны оператора. Толщина листа добавляет еще один фактор: более толстый материал сопротивляется локальной деформации, необходимой у малого конца, а высокопрочные стали требуют большего усилия вальцовки и имеют большее пружинение.
Для планирования изготовления практический вопрос заключается не только в том, может ли машина согнуть лист. Важно, способна ли она многократно получать заданную геометрию с достаточным припуском на обрезку, подготовку под сварку, неразрушающий контроль и окончательную проверку размеров.
Важные конфигурации машин
Четырехвалковые листогибочные вальцовочные машины: лучший универсальный выбор
Четырехвалковая листогибочная вальцовочная машина имеет верхний валок, нижний прижимной валок и два независимо перемещаемых боковых валка. Нижний валок надежно удерживает лист, а боковые валки создают необходимый изгиб. Такая компоновка обеспечивает несколько преимуществ при изготовлении конических обечаек:
- Лист можно зажать до начала гибки, снижая риск проскальзывания во время вальцовки конуса.
- Независимая регулировка боковых валков облегчает создание асимметричных положений валков, требуемых геометрией конуса.
- Предварительная гибка может выполняться с меньшей длиной несформированных прямых участков на передней и задней кромках.
- Повторные проходы можно программировать или воспроизводить более стабильно, чем на оборудовании с ручной регулировкой.
- Выравнивание листа легче контролировать, что важно, когда конечный продольный шов должен соответствовать строгим требованиям к подгонке.
Для днищ сосудов под давлением, переходников резервуаров, переходных элементов, конических воздуховодов, секций бункеров и сварных патрубков четырехвалковая машина обычно является наиболее обоснованным вложением, если конусы не являются редким исключением. Управление ЧПУ особенно полезно, когда проект включает несколько типоразмеров конусов, повторяющиеся партии или требования к прослеживаемому качеству. ЧПУ не устраняет необходимость в знании настройки, но повышает повторяемость положения валков, последовательности проходов и корректировки переделки.
Трехвалковые машины с изменяемой геометрией: подходят для более тяжелых или разнообразных работ
Трехвалковая машина с изменяемой геометрией использует три независимо перемещаемых валка, часто расположенных по пирамидальной или планетарной схеме. Ее главное преимущество — адаптивность. Положения валков могут изменяться для обработки широкого диапазона диаметров и значительной толщины листа без изменения базовой компоновки машины.
Для конусов большого диаметра, толстого листа из углеродистой стали или смешанных работ, включающих цилиндры, конусы и переходные обечайки, этот тип вальцовочной машины может быть очень эффективным. Он особенно актуален, когда портфель проектов требует гибкости, а не минимального времени цикла для одной стандартной детали.
Компромисс заключается в сложности настройки. Результат в значительной степени зависит от правильной геометрии валков, центрирования листа, устройства направляющих для конуса и способности оператора интерпретировать формирующуюся форму. Производительная машина при плохом контроле настройки все равно может изготовить конус, который выглядит приемлемо во время вальцовки, но не проходит проверку совмещения шва или контроль размеров.
Трехвалковые машины с начальным поджатием и симметричные трехвалковые машины: ограниченные возможности, но не автоматическое исключение
Трехвалковые машины с начальным поджатием, в которых два валка приводят или зажимают лист, а третий валок выполняет гибку, могут формировать конусы умеренной сложности при оснащении подходящими приспособлениями для вальцовки конусов. Они могут подходить для мелкосерийного изготовления, относительно тонкого листа, пологих конусов и работ, где квалифицированный оператор может уделить время настройке и контролю.
Симметричные трехвалковые машины менее удобны для этой задачи, поскольку лист не зажимается принудительно таким же образом, а предварительная гибка часто требует отдельной операции. Они могут быть экономичны для базовых цилиндрических работ, но их ограничения становятся очевидными, когда проект требует контролируемых углов конуса, коротких сроков изготовления или низкой допустимости брака. Выбор этой конфигурации только потому, что ее номинальная толщина соответствует листу, является частой причиной предотвратимых производственных трудностей.
Оцените геометрию конуса до сравнения таблиц производительности
В каталогах машин обычно указываются максимальная толщина вальцовки и минимальный диаметр цилиндра. Эти показатели необходимы, но они не отвечают на вопрос, возможен ли конкретный конус. Конус следует оценивать по размерам его развертки и геометрии формования.
Ключевые исходные данные включают диаметр большего основания, диаметр меньшего основания, осевую длину, толщину листа, угол при вершине, спецификацию материала и расположение шва. На основании этих значений изготовитель может определить угол сектора, внутренний и наружный радиусы листовой заготовки. Геометрия также показывает, какое дифференциальное перемещение требуется между двумя сторонами листа.
Машина может вальцевать цилиндр требуемой толщины, но все же не подходить для крутого конуса, малый конец которого приближается к практическому минимальному диаметру вальцовки машины. Диаметр меньшего основания часто является критическим размером. По мере увеличения крутизны конуса возрастает потребность в локальной гибке у малого конца, а доступное пространство между валками может стать физическим ограничением.
Еще один часто упускаемый фактор — ширина листа. Длина образующей конуса может соответствовать заявленной рабочей длине, однако заготовку может быть трудно направлять, если она узкая относительно своей длины или если ее секторная форма создает нестабильные условия входа. Поэтому вальцовочную машину следует рассматривать вместе с подающим столом, боковыми опорами, направляющей для конуса, грузоподъемным устройством и безопасной рабочей зоной.
Производительность должна корректироваться с учетом материала и геометрии конуса
Номинальная производительность вальцовки обычно указывается для определенного состояния материала, часто для мягкой стали с заданным пределом текучести, и для установленного диаметра цилиндра. Ее не следует считать универсальным пределом. Высокопрочная углеродистая сталь, нержавеющая сталь, дуплексные марки, плакированный лист и износостойкие материалы могут требовать снижения эффективной производительности из-за более высокого предела текучести, пружинения, чувствительности поверхности или требований к защите соединения слоев.
То же относится к вальцовке конусов. Машина, рассчитанная на вальцовку листа определенной толщины в большой цилиндр, может не иметь достаточного усилия или подходящей геометрии для формирования из этой толщины требуемого конуса. В спецификации проекта следует запросить расчет поставщика или письменное подтверждение на основе фактической марки материала, толщины, размеров развернутой заготовки и минимального диаметра конуса, а не общее заявление о том, что оборудование «может вальцевать конусы».
Если лист обладает направленными свойствами, следует также учитывать ориентацию заготовки относительно направления прокатки. Направление прокатки может влиять на пружинение и на стабильность конечного профиля. Это особенно важно, когда несколько сегментов конуса должны собираться в более крупный переходной элемент.
Оснастка — не второстепенная деталь
Приспособление для вальцовки конусов или направляющее устройство часто является различием между управляемым процессом и операцией методом проб и ошибок. Приспособление поддерживает и направляет лист так, чтобы узкий и широкий концы следовали заданным траекториям при прохождении через валки. Конструкции различаются, но цель одинакова: предотвратить неконтролируемый боковой увод и поддерживать требуемый угол конуса.
Для проектов со строгими требованиями к размерам оценивайте приспособление как часть комплекта машины. Перед покупкой следует решить следующие вопросы:
- Какой диапазон углов конуса может обрабатываться без специальной оснастки?
- Можно ли регулировать направляющую для различных форм развернутых заготовок?
- Поддерживает ли она при необходимости как левую, так и правую ориентацию конуса?
- Достаточна ли ее грузоподъемность для массы листа и запланированного положения вальцовки?
- Можно ли использовать ее без препятствий для предварительной гибки, загрузки листа или выгрузки?
- Как поддерживается заготовка, когда сформированный конус становится неустойчивым из-за изменения его диаметра?
Для крупных или тяжелых обечаек верхнее грузоподъемное оборудование и системы приводных опор имеют не меньшее значение. Листогибочная вальцовочная машина может быть механически способна выполнять работу, однако процесс может оставаться медленным и небезопасным, если конус нельзя загрузить, повернуть, измерить и снять без повторяющегося ручного вмешательства.
Предварительная гибка и припуск на шов влияют на последующую стоимость
Любой метод вальцовки оставляет некоторую прямую зону у концов листа, если машина не выполняет эффективную предварительную гибку. На конусе эти плоские участки могут создавать неравномерные условия шва, поскольку две кромки не сходятся по простой параллельной линии. Чрезмерно прямые концы могут потребовать дополнительной штамповки, обрезки или корректировки сварочного зазора.
Предпочтительное решение зависит от спецификации обечайки. Если готовый конус будет обрезаться после вальцовки, в заготовку можно заложить разумный припуск. Если стоимость материала высока или компонент должен сохранить полную длину развертки, способность машины к предварительной гибке становится важнее. Графики проекта должны учитывать это решение на раннем этапе; иначе номинально недорогой маршрут вальцовки может перенести затраты на подгонку, сварку и исправительные работы.
Подготовку продольного шва также следует учитывать до начала вальцовки. В некоторых операциях кромки листа разделывают в плоском состоянии, в других сначала выполняют вальцовку, а затем обрабатывают или подготавливают шов. Предварительная разделка может упростить доступ и повысить стабильность, но требует точной разработки заготовки, поскольку последующая обрезка уменьшает доступную притупленную кромку. Выбранная последовательность должна соответствовать допускам чертежа и процедуре сварки, а не определяться только удобством цеха.
Автоматизация повышает повторяемость, но не заменяет проверку геометрии
Управление NC и ЧПУ ценно там, где конусы повторяются в рамках контракта или где давление по срокам делает ручную регулировку дорогостоящей. Сохраненные программы могут хранить положения валков, последовательности проходов и настройки предварительной гибки. Цифровые индикаторы также делают изменения настройки более заметными и упрощают их документирование.
Однако автоматизация не компенсирует неправильную развертку, неподдерживаемые кромки листа или недостаточное направление конуса. Первую утвержденную деталь все равно необходимо проверять по размерам. Диаметр большего основания, диаметр меньшего основания, осевую длину, угол конуса, округлость, совмещение шва и состояние кромок следует проверять на определенных этапах, а не только после сварки. Если ошибка вальцовки обнаруживается после продольной сварки, исправление становится существенно сложнее и может ухудшить требуемое состояние материала.
Когда поставщик предлагает автоматизированные функции, полезный вопрос состоит в том, поддерживает ли система управления фактический производственный процесс: хранение рецептур, повторяемое позиционирование боковых валков, подсказки оператору, диагностические записи и совместимость с необходимым оборудованием для перемещения. Общие заявления об «автоматической вальцовке конусов» менее значимы, чем продемонстрированная последовательность с использованием представительной марки листа и геометрии конуса.
Пункты спецификации, снижающие неоднозначность закупки
Запрос коммерческого предложения должен описывать выполняемую работу, а не просто указывать предпочтительную модель машины. Укажите максимальную и минимальную толщину листа, марки материалов, ширину листов, диапазон диаметров конусов, высоту конусов или длину образующей, а также наименьший требуемый диаметр на конце конуса. Определите, включает ли работа полные конусы, усеченные конусы, эксцентрические переходы или многосегментные конические элементы. Не следует считать, что эксцентрический переход ведет себя так же, как концентрический конус; он может потребовать дополнительных методов формования или иной последовательности изготовления.
Требуйте, чтобы предлагаемая конфигурация машины указывала диаметры валков, компоновку валков, полезную рабочую длину, независимые перемещения валков, приводную систему, приспособление для конусов, боковые опоры, уровень управления и заявленную производительность для представленных заготовок. Коммерческое предложение также должно разделять стандартное оборудование и дополнительную оснастку. Это предотвращает распространенное несоответствие, при котором базовая вальцовочная машина предлагается по конкурентной цене, а необходимые для конических работ приспособления исключены.
Критерии приемки должны быть ориентированы на результаты сформированной детали. В зависимости от применения они могут включать допуск диаметра, угол конуса, смещение кромок шва, отклонение от округлости, состояние поверхности и остаточную длину прямого участка. Для регулируемого оборудования, работающего под давлением, процесс формования также должен соответствовать применимому проектному коду, требованиям прослеживаемости материала, процедуре сварки и плану контроля. Сама вальцовочная машина не обеспечивает соответствие требованиям; она является одним из контролируемых этапов полного процесса изготовления.
Отдельный процесс не следует путать с вальцовкой листа
Терминология может создавать путаницу при международном поиске оборудования. Листогибочные вальцовочные машины формуют лист или плиту в цилиндрические и конические обечайки. Резьбонакатные машины формируют наружную резьбу на прутках или заготовках крепежного типа методом холодной деформации. Несмотря на общее слово «накатка», это не связанные между собой процессы. Например, резьбонакатная машина Z28-150 предназначена для точного формирования резьбы на сравнительно небольших заготовках, а не для изготовления конических обечаек из листа.
Это различие важно, когда закупка по проекту охватывает несколько операций изготовления. Описания оборудования, критерии контроля и оценки возможностей поставщика должны использовать точные термины процессов: вальцовка листа для обечаек, штамповочное формование для локального придания формы и накатка резьбы для резьбовых компонентов. Четкая терминология предотвращает неверные коммерческие предложения и снижает вероятность включения технически нерелевантной машины в пакетное предложение.
Практическое решение по выбору
Для регулярного изготовления конических обечаек, особенно когда подгонка под сварку и стабильность размеров влияют на критический путь проекта, четырехвалковая листогибочная вальцовочная машина с ЧПУ или NC и спроектированной направляющей для конусов обычно является наиболее сбалансированным выбором. Она обеспечивает лучший контроль перемещения листа, повторяемую асимметричную гибку, эффективную предварительную гибку и более простую обработку повторяющихся деталей.
Трехвалковая машина с изменяемой геометрией является сильной альтернативой, когда диапазон толщин листа, диаметров или разновидностей компонентов необычно широк, а производственная команда может обеспечить более сложные работы по настройке. Базовое трехвалковое оборудование остается применимым для пологих, тонких, мелкосерийных конусов, но его следует выбирать только после подтверждения того, что расположение валков, система направляющих и средства перемещения соответствуют фактической геометрии заготовки.
Правильной является та машина, которая способна сформировать заданный конус в пределах допуска из реального материала, с определенным методом направления и управляемой последовательностью от подготовки заготовки до подгонки шва. Это более надежная основа для выбора, чем номинальные показатели максимальной толщины, общие заявления о возможности вальцовки конусов или только закупочная цена вальцовочной машины.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение