




¿Qué industrias se benefician más de implementar una máquina automática de soldadura de estructuras espaciales?
¿Qué industrias se benefician más de implementar una máquina automática de soldadura de estructuras espaciales?
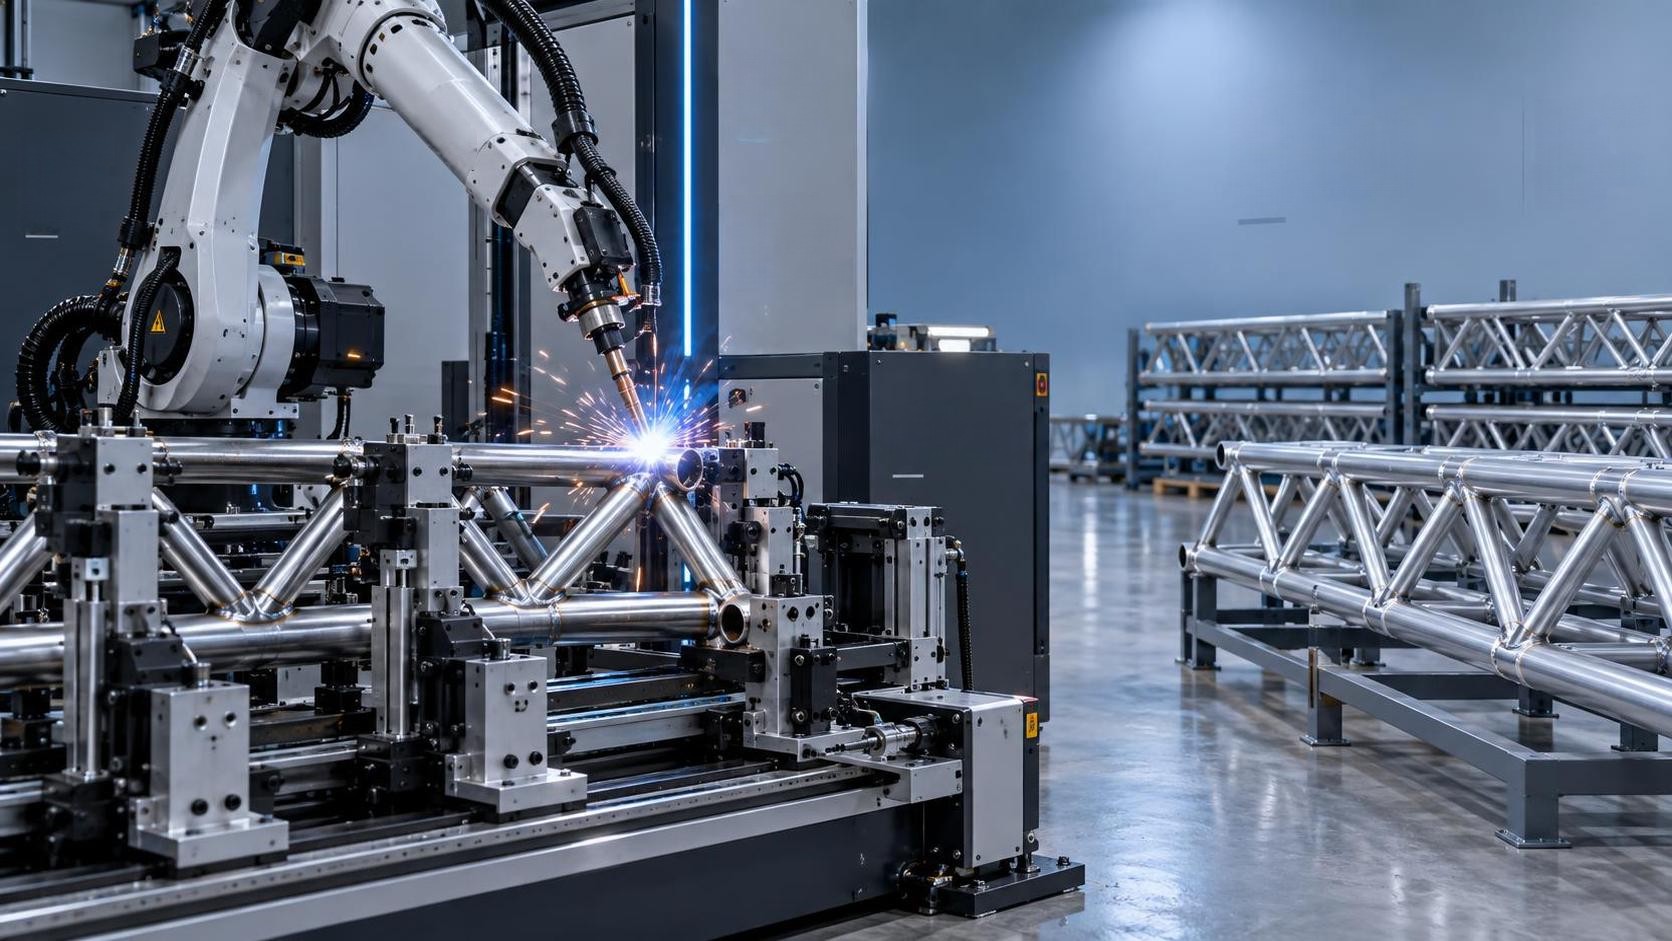
¿Qué industrias se benefician más de implementar una máquina automática de soldadura para estructuras espaciales?
Para los responsables de toma de decisiones en fabricación que evalúan inversiones en equipos de capital, la cuestión no es si existen máquinas automáticas de soldadura para estructuras espaciales, sino si ofrecen un valor medible y escalable ensu entorno de producción. A diferencia de las celdas de soldadura de uso general, estos sistemas están diseñados para el ensamblaje repetible y de alta precisión de estructuras tubulares trianguladas, donde la estabilidad dimensional, la integridad de la soldadura y la repetibilidad geométrica determinan directamente el rendimiento estructural, el cumplimiento de certificaciones y la eficiencia del ensamblaje posterior. El mayor ROI no surge solo del volumen, sino de la convergencia de tres condiciones: familias de piezas recurrentes, requisitos estrictos de tolerancia y procesos manuales intensivos en mano de obra que introducen variabilidad o limitan el rendimiento.
Fabricantes de chasis para automóviles y vehículos eléctricos: cuando la consistencia se convierte en un requisito de cumplimiento
Las estructuras espaciales siguen siendo fundamentales en arquitecturas de vehículos de alto rendimiento, especialmente en plataformas eléctricas donde la integración del paquete de baterías exige rigidez absoluta y previsibilidad de la ruta térmica. La soldadura manual de estructuras reticulares de aluminio o acero de alta resistencia introduce distorsión térmica, penetración inconsistente y desviación posicional en decenas de uniones por bastidor. Un sistema automático elimina las variables dependientes del operador y mantiene una precisión posicional de ±0.3 mm en ensamblajes completos, suficiente para superar la cualificación ISO 15614-1 sin retrabajos. Más importante aún, permite la trazabilidad: cada parámetro de soldadura (voltaje, velocidad de avance, alimentación de alambre) se registra por unión, cumpliendo los requisitos de auditoría OEM Tier 1 para AS9100 o IATF 16949. Si sus ciclos de producción superan las 500 unidades/mes con una similitud de diseño ≥80% entre variantes, la automatización se amortiza en menos de 18 meses, no solo mediante la reducción de mano de obra, sino también gracias a la eliminación de desperdicios, la reducción del tiempo de inspección y ciclos de lanzamiento más rápidos para nuevas plataformas.
Subcontratistas aeroespaciales y de defensa: cuando “suficientemente bueno” no está certificado
Aquí, el beneficio no es la velocidad, sino la certificabilidad. Las estructuras espaciales utilizadas en fuselajes de UAV, estructuras de soporte para satélites o bancos de pruebas en tierra deben cumplir estrictos criterios de aceptación de END (por ejemplo, ASTM E1495 Level 3 UT o radiografía). Las soldaduras manuales en tubos de titanio o Inconel de pared delgada presentan una fusión de raíz inconsistente y riesgo de porosidad, especialmente en intersecciones complejas de nodos. Los sistemas automáticos integran seguimiento de cordón, monitorización del arco en tiempo real y estrategias preprogramadas de gestión térmica que mantienen una temperatura entre pasadas y una velocidad de avance constantes. De forma crucial, permiten una alineación completa con el gemelo digital: modelo CAD → generación de trayectoria del robot → verificación de la geometría real de la soldadura mediante escaneo láser integrado. Este control de circuito cerrado no es negociable cuando cada soldadura debe cualificarse según AWS D17.1 o EN 288-2, y cuando un retrabajo implica desechar más de $12,000 en materia prima. Para los talleres que licitan contratos FAA Part 21 o EASA 21.G, esta capacidad les permite pasar de ser un “proveedor capaz” a un “propietario de proceso certificado”.
Fabricantes de edificios modulares prefabricados e infraestructura: escalar la precisión sin escalar la plantilla
Este sector afronta una presión distinta: el aumento de los costes laborales en un contexto de disponibilidad cada vez más limitada de soldadores cualificados. Pero, aún más importante, los fallos de ensamblaje en obra —nodos desalineados, diagonales fuera de tolerancia— generan costosos retrabajos o refuerzos estructurales. La soldadura automática de estructuras espaciales proporciona repetibilidad para lotes de tan solo 20–30 unidades, lo que la hace viable para productores regionales de prefabricados que abastecen los mercados de vivienda comercial o multifamiliar. Permite soldar geometrías de nodo estandarizadas (por ejemplo, bujes esféricos u octaédricos) de forma idéntica en todos los bastidores, garantizando la alineación de los orificios para pernos y la continuidad de la trayectoria de carga, incluso al utilizar tubos con paredes de espesor variable. El beneficio no se manifiesta únicamente en el tiempo de ciclo, sino en plazos de entrega previsibles: se acabaron los retrasos de programación por falta de soldadores o puntos de retención de calidad. Un cliente europeo informó de una reducción del 65% en el tiempo de inspección final y del 40% en la mano de obra de ajuste en obra después de integrar el entramado automatizado en su cartera de proyectos de escuelas modulares de 120 unidades/año.
Infraestructura energética y estructuras de soporte para renovables: cuando el entorno determina el control del proceso
Las piezas de transición para energía eólica marina, los bastidores de seguidores solares y los conjuntos de bastidores para almacenamiento de hidrógeno operan bajo cargas cíclicas y exposición corrosiva. Aquí, la calidad de la soldadura determina la vida a fatiga, no solo la resistencia inicial. La soldadura manual tiene dificultades para lograr una penetración uniforme en nodos de acero inoxidable o acero dúplex de sección gruesa expuestos al aire cargado de sal durante la fabricación. Los sistemas automáticos imponen un control preciso del aporte térmico, minimizando la fragilización de la ZAC y permitiendo una selección optimizada del metal de aporte según la orientación de cada unión. También admiten flujos de trabajo híbridos: por ejemplo, utilizar unRobot de manipulación multipropósito BR20iB-18 para posicionar y girar subconjuntos tubulares de gran diámetro antes de la soldadura automatizada, aprovechando su repetibilidad de ±0.08 mm y alcance de 1911 mm para manipular piezas de hasta 20 kg sin la complejidad de utillajes. Esta flexibilidad es importante al fabricar torres reticulares personalizadas con diámetros y espesores de pared variables dentro de un mismo lote de trabajo.
Cuándo no resulta rentable o crea nuevos cuellos de botella
No automatice si su combinación de productos es realmente de bajo volumen y alta variabilidad. Un taller que produce 5–10 estructuras espaciales arquitectónicas únicas al año, sin geometría de nodo ni especificaciones de tubo compartidas, se verá desbordado por el tiempo de programación y los costes de utillaje. Del mismo modo, si la calidad actual de sus soldaduras ya no supera una inspección visual básica, la automatización no resolverá causas fundamentales como un mal ajuste, metal base contaminado o un flujo incorrecto de gas de protección. Y, de forma crucial, la soldadura automática solo amplifica la disciplina de proceso existente. Sin WPS/PQR documentados, equipos calibrados y personal capacitado que supervise la validación de parámetros, obtendrá soldaduras *defectuosas* consistentes, no soldaduras *buenas* consistentes. La máquina no sustituye el conocimiento metalúrgico; exige un control previo más riguroso.
Qué evaluar antes de comprometerse
Comience con el análisis de su familia de piezas: no el volumen anual, sino la recurrencia geométrica. ¿Puede agruparse más del 70% de sus nodos en ≤5 configuraciones principales? ¿Varían los diámetros de los tubos y los espesores de pared dentro de ±15% entre modelos? A continuación, examine sus problemas actuales: ¿qué porcentaje de las retenciones de control de calidad está relacionado con la soldadura? ¿Cuántas horas por bastidor se dedican a la corrección posterior a la soldadura? Por último, verifique la preparación de sus instalaciones: suministro eléctrico estable (voltaje ±5%), calidad del aire comprimido (ISO 8573-1 Class 2) y planitud del suelo (<0.5 mm/m en 2 m). No son elementos “deseables”, sino requisitos previos para mantener la repetibilidad de ±0.2 mm que hace defendible la inversión.
La soldadura automática de estructuras espaciales no es una mejora universal, sino una solución específica para fabricantes en los que convergen la integridad estructural, la trazabilidad normativa y la escalabilidad de la mano de obra. Los adoptantes más sólidos no compran una máquina; invierten en una capacidad de fabricación repetible, auditable y escalable. Ese cambio transforma la forma de cotizar, programar y competir, no solo en precio, sino también en certeza.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje