




Какие отрасли получают наибольшую выгоду от внедрения автоматического сварочного станка для пространственных ферм?
Какие отрасли получают наибольшую выгоду от внедрения автоматического сварочного станка для пространственных ферм?
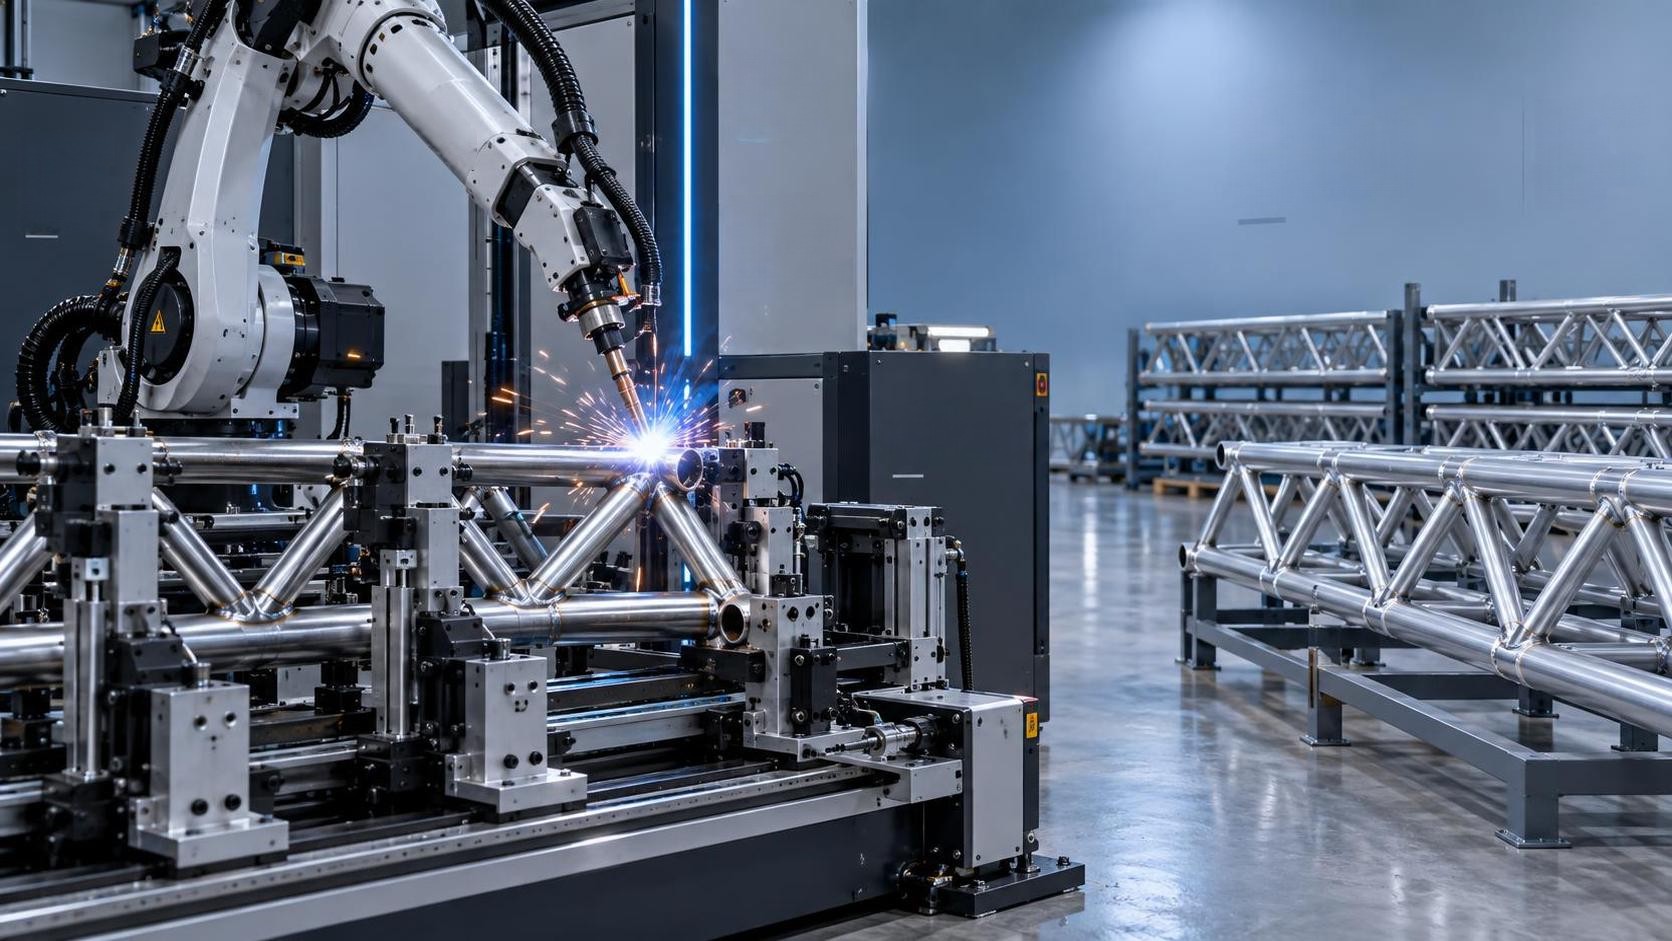
Какие отрасли получают наибольшую выгоду от внедрения автоматической сварочной машины для пространственных каркасов?
Для руководителей производственных предприятий, оценивающих инвестиции в капитальное оборудование, вопрос заключается не в том, существуют ли автоматические сварочные машины для пространственных каркасов, а в том, обеспечивают ли они измеримую и масштабируемую ценность ввашей производственной среде. В отличие от универсальных сварочных ячеек, эти системы разработаны для высокоточной, повторяемой сборки треугольных трубчатых конструкций, где размерная стабильность, целостность сварных соединений и геометрическая повторяемость напрямую определяют конструкционные характеристики, соответствие сертификационным требованиям и эффективность последующей сборки. Наибольшая рентабельность инвестиций достигается не только за счет объема, а там, где сходятся три условия: повторяющиеся семейства деталей, строгие требования к допускам и трудоемкие ручные процессы, создающие вариативность или ограничивающие пропускную способность.
Производители автомобильных шасси и шасси для электромобилей: когда стабильность становится требованием соответствия
Пространственные каркасы остаются критически важными в архитектуре высокопроизводительных автомобилей, особенно на электрических платформах, где интеграция аккумуляторного блока требует абсолютной жесткости и предсказуемости теплового пути. Ручная сварка алюминиевых или высокопрочных стальных решетчатых конструкций приводит к тепловой деформации, непостоянному проплавлению и смещению положения в десятках соединений каждого каркаса. Автоматическая система устраняет зависящие от оператора переменные, сохраняя точность позиционирования ±0.3 mm по всей сборке — достаточную для прохождения квалификации ISO 15614-1 без доработки. Что еще важнее, она обеспечивает прослеживаемость: параметры каждого сварного шва (напряжение, скорость перемещения, подача проволоки) регистрируются для каждого соединения, удовлетворяя требованиям аудита OEM Tier 1 по AS9100 или IATF 16949. Если ваш объем производства превышает 500 units/month при ≥80% общности конструкции между вариантами, автоматизация окупается менее чем за 18 months не только благодаря сокращению трудозатрат, но и за счет устранения брака, уменьшения времени контроля и ускорения циклов запуска новых платформ.
Субподрядчики аэрокосмической и оборонной отраслей: когда «достаточно хорошо» не означает сертифицировано
Здесь преимущество заключается не в скорости, а в возможности сертификации. Пространственные каркасы, используемые в планерах БПЛА, опорных конструкциях спутников или стендах наземных испытаний, должны соответствовать строгим критериям приемки неразрушающего контроля (например, ASTM E1495 Level 3 UT или радиографический контроль). Ручные сварные швы на тонкостенных трубах из титана или Inconel подвержены риску непостоянного сплавления корня шва и пористости, особенно в сложных пересечениях узлов. Автоматические системы интегрируют слежение за швом, мониторинг дуги в реальном времени и предварительно запрограммированные стратегии управления тепловым режимом, обеспечивающие постоянную межслойную температуру и скорость перемещения. Критически важно, что они позволяют обеспечить полное соответствие цифровому двойнику: CAD model → robot path generation → actual weld geometry verification via integrated laser scanning. Такое замкнутое управление не подлежит компромиссу, когда каждый шов должен быть квалифицирован по AWS D17.1 или EN 288-2, а доработка означает выбраковку сырья стоимостью $12,000+. Для предприятий, участвующих в тендерах по контрактам FAA Part 21 или EASA 21.G, эта возможность переводит вас из категории «способный поставщик» в категорию «сертифицированный владелец процесса».
Производители сборных модульных зданий и инфраструктурных конструкций: масштабирование точности без увеличения численности персонала
Этот сектор сталкивается с иным давлением: ростом затрат на рабочую силу на фоне сокращения доступности квалифицированных сварщиков. Но еще более критичны отказы при сборке на объекте — несовмещенные узлы, диагонали вне допуска, — которые вызывают дорогостоящую доработку или усиление конструкции. Автоматическая сварка пространственных каркасов обеспечивает повторяемость при размерах партий от 20–30 units, что делает ее жизнеспособной для региональных производителей сборных конструкций, обслуживающих рынки коммерческого или многоквартирного жилья. Она позволяет стандартизировать геометрию узлов (например, сферические или октаэдрические ступицы), чтобы идентично сваривать их во всех каркасах, обеспечивая совмещение отверстий под болты и непрерывность пути нагрузки даже при использовании труб с переменной толщиной стенки. Выгода проявляется не только во времени цикла, но и в предсказуемых сроках поставки: больше никаких срывов графика из-за нехватки сварщиков или точек удержания качества. Один европейский клиент сообщил о сокращении времени окончательной инспекции на 65% и снижении трудозатрат на корректировку на объекте на 40% после интеграции автоматизированного изготовления каркасов в свой портфель проектов модульных школ объемом 120 units/year.
Энергетическая инфраструктура и опорные конструкции для возобновляемой энергетики: когда среда диктует управление процессом
Переходные элементы морских ветроэнергетических установок, рамы солнечных трекеров и сборки стоек для хранения водорода работают в условиях циклических нагрузок и коррозионного воздействия. Качество сварки здесь определяет усталостный ресурс, а не только первоначальную прочность. Ручная сварка с трудом обеспечивает стабильное проплавление толстостенных узлов из нержавеющей или дуплексной стали, подвергающихся воздействию насыщенного солью воздуха во время изготовления. Автоматические системы обеспечивают точное управление тепловложением, минимизируя охрупчивание зоны термического влияния и позволяя оптимизировать выбор присадочного металла для каждой ориентации соединения. Они также поддерживают гибридные рабочие процессы: например, использованиеMultipurpose Handing Robot BR20iB-18 для позиционирования и вращения трубчатых подсборок большого диаметра перед автоматической сваркой, используя его повторяемость ±0.08 mm и вылет 1911 mm для обработки деталей массой до 20 kg без сложной оснастки. Такая гибкость важна при изготовлении нестандартных решетчатых башен с различными диаметрами и толщинами стенок в рамках одной производственной партии.
Когда это не окупается или создает новые узкие места
Не автоматизируйте процесс, если ваш ассортимент действительно малосерийный и сильно вариативный. Предприятие, выпускающее 5–10 уникальных архитектурных пространственных каркасов в год без общей геометрии узлов или спецификаций труб, будет перегружено временем программирования и затратами на оснастку. Аналогично, если качество ваших текущих сварных швов уже не проходит базовый визуальный контроль, автоматизация не устранит первопричины, такие как плохая подгонка, загрязненный основной металл или неправильный расход защитного газа. И что особенно важно: автоматическая сварка лишь усиливает существующую технологическую дисциплину. Без документированных WPS/PQR, откалиброванного оборудования и обученного персонала, контролирующего валидацию параметров, вы получите стабильно *плохие* сварные швы, а не стабильно *хорошие*. Машина не заменяет металлургические знания; она требует более строгого предварительного контроля.
Что оценить перед принятием решения
Начните с анализа семейства деталей — не с годового объема, а с повторяемости геометрии. Можно ли сгруппировать 70%+ ваших узлов в ≤5 основных конфигураций? Различаются ли диаметры труб и толщины стенок в пределах ±15% между моделями? Затем изучите текущие проблемные точки: какой процент задержек QA связан со сваркой? Сколько часов на каждый каркас тратится на исправления после сварки? Наконец, проверьте готовность вашего предприятия: стабильное электроснабжение (±5% voltage), качество сжатого воздуха (ISO 8573-1 Class 2) и ровность пола (<0.5 mm/m over 2 m). Это не «желательные условия», а обязательные предпосылки для поддержания повторяемости ±0.2 mm, которая делает инвестицию обоснованной.
Автоматическая сварка пространственных каркасов — не универсальная модернизация, а целевое решение для производителей, у которых пересекаются требования к конструкционной целостности, нормативной прослеживаемости и масштабируемости трудовых ресурсов. Наиболее успешные пользователи не покупают машину; они инвестируют в повторяемые, аудируемые и масштабируемые производственные возможности. Это меняет подход к формированию предложений, планированию и конкуренции — не только по цене, но и по уверенности в результате.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение