




Время наладки универсального радиально-сверлильного станка сокращается на 40% благодаря цифровым предустановкам крутящего момента и лазерному выравниванию
Время наладки универсального радиально-сверлильного станка сокращается на 40% благодаря цифровым предустановкам крутящего момента и лазерному выравниванию
Sep 28, 2026
Универсальные радиально-сверлильные станки являются основным оборудованием при изготовлении металлоконструкций, особенно когда компоненты двутавровых балок требуют точных, повторяемых схем отверстий во фланцах и стенках. Однако для операторов в цеху «универсальность» часто означает «непредсказуемо большие затраты времени»: ручная настройка радиальной траверсы, многократная регулировка крутящего момента зажима и подачи, а также повторная проверка с помощью индикаторов часового типа или координатных измерительных приборов обычно увеличивают время наладки до более чем 45 минут на одно задание. Это не просто неэффективность — это узкое место, которое усугубляется в условиях многономенклатурного производства, где разнообразие деталей требует частой перенастройки.
Интеграция Wuxi Samgins цифровых предустановок крутящего момента и лазерного выравнивания в рабочие процессы универсальных радиально-сверлильных станков сокращает среднее время наладки на 40%, что подтверждено реальными внедрениями у производителей балок в Юго-Восточной Азии, европейских предприятий металлоконструкций и североамериканских поставщиков быстровозводимых зданий. Речь идет не о внедрении автоматизации ради автоматизации. Цель состоит в устранении трех наиболее трудоемких для оператора переменных наладки: угловой повторяемости радиальной траверсы, точности осевого позиционирования относительно базы заготовки и постоянного усилия зажима для двутавровых балок с переменным сечением.
Цифровые предустановки крутящего момента исключают необходимость в догадках при фиксации траверсы и зажиме колонны. В отличие от аналоговых динамометрических ключей, где трение, различия в смазке и усталость оператора создают отклонение ±15–20%, эти системы встраивают калиброванные значения крутящего момента непосредственно в интерфейс управления станком. Операторы выбирают предустановленные профили (например, «Фланец двутавровой балки — ширина 300 mm», «Сверление стенки — толщина 12 mm»), связанные с известными кривыми механического сопротивления. Затем система в реальном времени регулирует гидравлическое или сервоприводное усилие зажима, обеспечивая повторяемую жесткость без чрезмерной затяжки тонких фланцев или недостаточного зажима толстых стенок. Важно, что эти предустановки не привязаны к одной модели станка: их можно настраивать на месте посредством загрузки через USB или Ethernet, что позволяет предприятиям стандартизировать логику крутящего момента для смешанного парка радиально-сверлильных станков разных поколений и производителей.
Лазерное выравнивание находится на пересечении геометрии и практичности. Традиционные методы основаны на использовании кромкоискателей, центрирующих стержней или оптических прицелов выравнивания, и все они требуют нескольких точек контакта, доступа по линии обзора и интерпретации делений шкалы. Интегрированное лазерное решение проецирует две ортогональные плоскости: одну соосно с осью шпинделя, проверяя вертикальное выравнивание, и другую, проходящую горизонтально по поверхности заготовки, для контроля перпендикулярности радиальной траверсы основанию. Оба луча пересекаются в виде видимого перекрестия на целевой пластине, установленной на сверлильной головке. Отклонение отображается на HMI численно — не в виде абстрактных показаний в микрометрах, а как смещение в миллиметрах в запланированной точке сверления. Что еще важнее, система рассчитывает векторы коррекции: она сообщает оператору, *насколько* следует отрегулировать винт подъема радиальной траверсы или механизм наклона колонны, а не только *о том*, что регулировка необходима. Это сокращает количество итераций выравнивания с 4–6 проходов до 1–2 без необходимости повторной калибровки между заданиями.
Сокращение на 40% не является одинаковым для всех вариантов применения. Оно стабильно достигается при сверлении в пределах допусков ISO 2768-mK (±0.2 mm линейно, ±0.5° угловое отклонение) двутавровых балок высотой от 160 mm до 1,200 mm, что охватывает более 92% конструкционных задач, выполняемых линиями среднего и тяжелого производства. Эффект снижается при работе с крайне тонкими стенками (<6 mm) или несимметричными сечениями, требующими специальных опорных приспособлений. В этих случаях лазерное выравнивание по-прежнему обеспечивает полную проверку положения, однако предустановки крутящего момента необходимо дополнять ручной коррекцией из-за недостаточной механической обратной связи для замкнутого управления. Это ограничение не скрывается — оно явно отмечается в интерфейсе, когда профиль выходит за пределы проверенных диапазонов параметров.
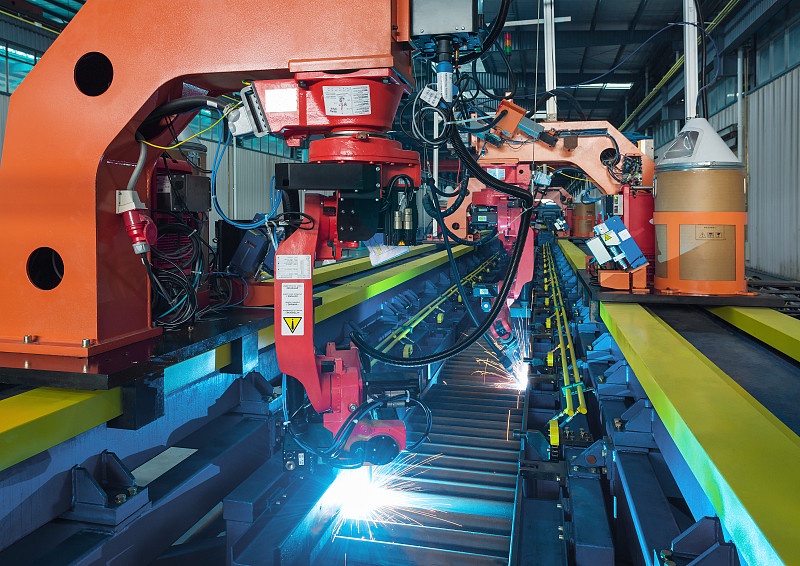
Этот подход также меняет взаимодействие операторов с последующими процессами. Например, на предприятиях, использующих тяжелую автоматическую линию для двутавровых балок, наладка радиально-сверлильного станка часто непосредственно связана с автоматизированными последовательностями сварки. Если положение отверстий отклоняется более чем на ±0.3 mm, траектории роботизированных горелок смещаются, вызывая ошибки отслеживания сварного шва или необходимость ручной доработки. Цифровой контроль крутящего момента и лазерное выравнивание сокращают это отклонение до ±0.08 mm — значительно в пределах допуска, принимаемого консольными сварочными станками на интегрированных линиях двутавровых балок. Это означает меньшее количество проверок после сверления, меньше переделок и более точную синхронизацию передачи между участками сверления и сварки.
Затраты на переобучение отсутствуют, поскольку интерфейс не заменяет профессиональное суждение оператора — он формализует его. Предустановки отражают фактический цеховой опыт: крутящий момент, необходимый для удержания фланца шириной 600 mm без прогиба, или коррекцию лазерного смещения при переходе с балок высотой 200 mm на балки высотой 800 mm. Это не теоретические значения; они получены на основе накопленных данных о циклах работы различных установок. Операторы не осваивают новые действия — они выполняют привычные действия со встроенной точностью.
Не меняется — и не должно меняться — значение оператора как специалиста, подтверждающего корректность работы системы. Лазер показывает состояние выравнивания, но только оператор может оценить, имеет ли смещение 0.12 mm значение для некритичного отверстия с зазором по сравнению с болтовым соединением, требующим соответствия ASME B18.2.1. Аналогично, предустановки крутящего момента обеспечивают постоянство зажима, однако оператор по-прежнему выбирает правильный профиль в зависимости от марки материала, состояния поверхности и конфигурации оснастки. Система устраняет вариативность, но не устраняет ответственность.
Для предприятий, рассматривающих модернизацию, решение в меньшей степени зависит от стоимости и в большей — от нестабильности наладки. Если средняя переналадка включает ≥3 различных углов радиальной траверсы, ≥2 конфигураций зажима и ≥1 повторное выравнивание вследствие теплового дрейфа или вибрации, окупаемость достигается в течение 3–4 месяцев — не только за счет экономии труда, но и благодаря сокращению брака, более быстрому утверждению первой детали и меньшему числу незапланированных остановок на многоэтапных производственных линиях. Наименьшую ценность это решение дает при малономенклатурном крупносерийном сверлении одинаковых деталей: в таких случаях механические упоры и фиксированные кондукторы остаются более эффективными.
Основополагающий принцип заключается не в технологической новизне. Он состоит в понимании того, что точность радиального сверления определяется не только биением шпинделя или плоскостностью стола, но и тем, насколько надежно оператор может воспроизводить одно и то же пространственное взаимное положение инструмента, заготовки и конструкции станка от смены к смене. Цифровые предустановки крутящего момента и лазерное выравнивание замыкают этот контур не путем устранения участия человека, а путем привязки его действий к измеримым, повторяемым ориентирам. Именно поэтому сокращение на 40% — не просто цифра в спецификации. Это разница между ожиданием стабилизации станка и уверенностью — еще до появления первой стружки — в том, что все позиционировано, зажато и готово к работе.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение