




Что стимулирует переход к модульным конфигурациям автоматических сварочных машин для пространственных каркасов в сборном строительстве?
Что стимулирует переход к модульным конфигурациям автоматических сварочных машин для пространственных каркасов в сборном строительстве?
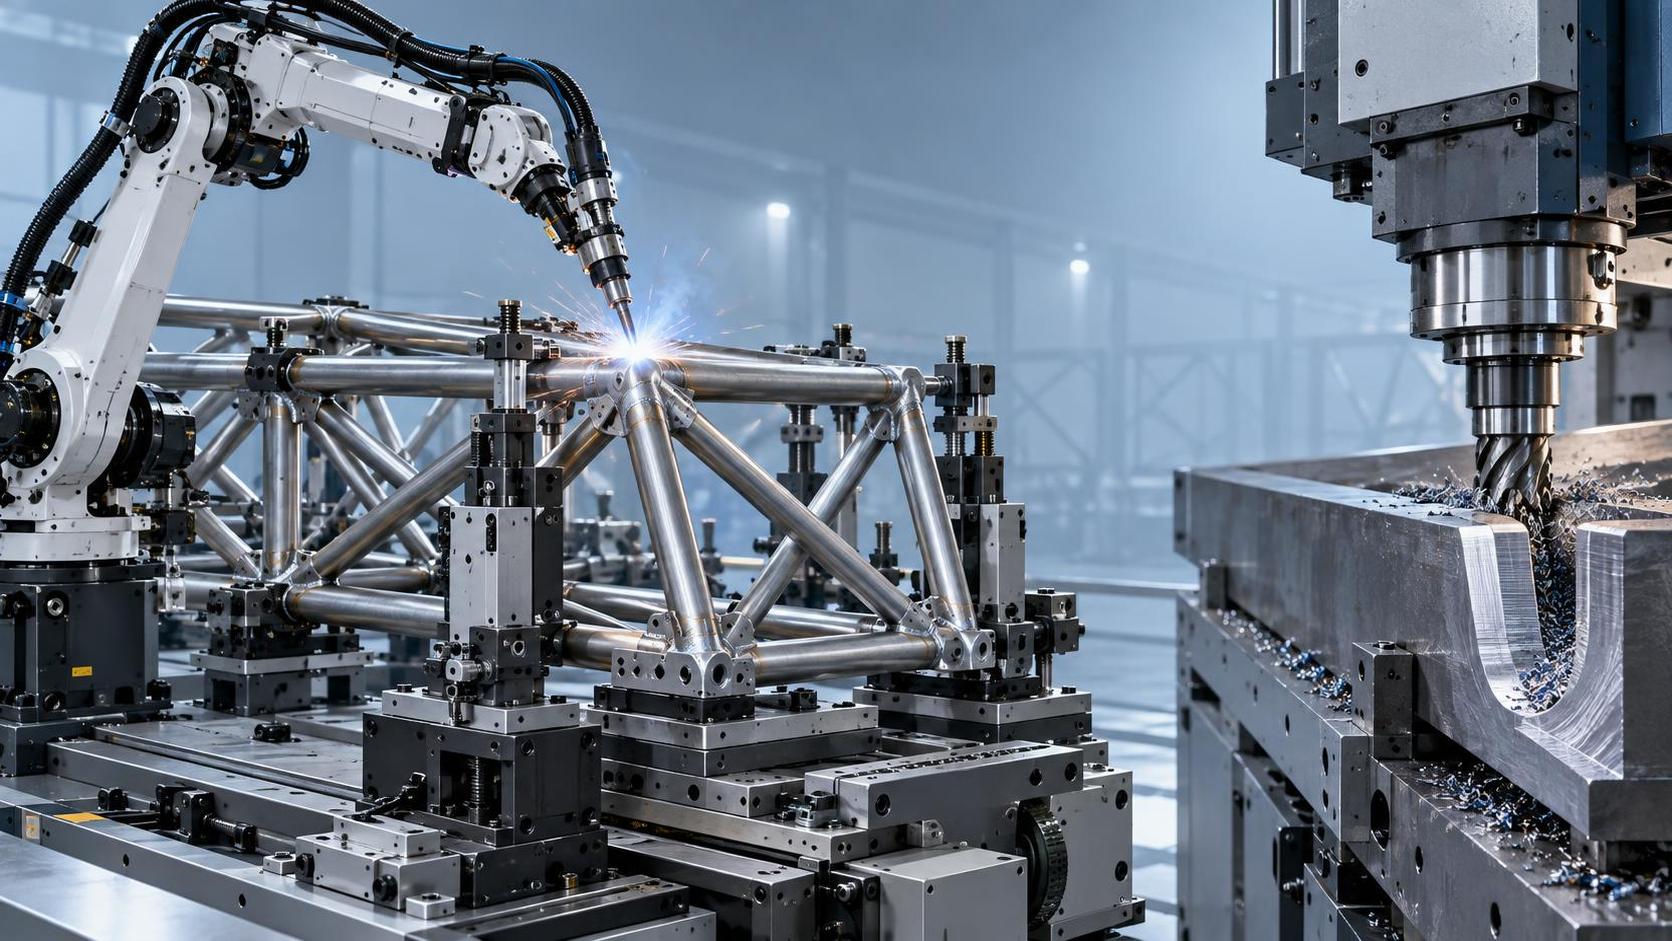
Сборная строительная отрасль стремительно внедряет модульные конфигурации автоматических сварочных машин для пространственных ферм, чтобы повысить точность, масштабируемость и адаптируемость к условиям площадки. По мере роста затрат на рабочую силу и сокращения сроков реализации проектов такие производители, как Wuxi Samgins International Trade Co., Ltd. — поставщик передовых систем автоматических сварочных машин для пространственных ферм, сертифицированный по ISO9001 и CE, — удовлетворяют спрос с помощью гибких интегрированных решений. Этот переход отражает более широкие тенденции к автоматизации, стандартизации и интеграции умных заводов в производстве строительных стальных конструкций.
Почему модульность — не просто удобство, а производственная необходимость
Модульные конфигурации автоматических сварочных машин для пространственных ферм набирают популярность не потому, что они новее или современнее, а потому, что напрямую решают три постоянных производственных ограничения: изменчивость условий площадки, колебания объемов производства и усложнение конструкций. Сборные стальные каркасные узлы — особенно используемые в большепролетных кровлях, промышленных навесах и сейсмостойких зданиях — требуют стабильного качества сварки для различных геометрий и типов соединений. Стационарные сварочные ячейки испытывают трудности, когда проект переходит от стандартных купольных модулей к нестандартным многогранным узлам либо когда логистика транспортировки требует сборки на объекте в стесненных городских условиях, а не на централизованных заводах. Модульные системы решают эту проблему, разделяя основные функции — позиционирование, зажим, перемещение горелки и отслеживание шва — на совместимые блоки, которые можно перенастраивать, перемещать или масштабировать без полного перепроектирования системы.
Речь идет не о замене компонентов ради новизны. Речь идет о сохранении повторяемости размеров при учете реальных производственных переменных: допусков по толщине материала до ±1,5 мм, тепловых деформаций при многопроходной сварке и небольших смещений, возникающих при ручной обработке до сварки. По-настоящему модульная архитектура позволяет динамически перекалибровывать смещения траектории робота на основе обнаружения шва в реальном времени, а не предварительно запрограммированных предположений, и обеспечивает быструю смену оснастки между типами узлов без простоев на механическую переналадку.
Подготовка материала как критическое узкое место на начальном этапе
Даже самая адаптивная сварочная система не справится, если поступающие заготовки не имеют стабильной геометрии кромок. Качество фаски напрямую определяет глубину проплавления, равномерность зоны сплавления и послесварочную деформацию. В тяжелых каркасных конструкциях — особенно когда толщина пластин из углеродистой стали превышает 60 мм — неоднородность кромок усиливается экспоненциально: отклонение угла фаски на 2° может изменить распределение тепловложения более чем на 18%, увеличивая риск холодных трещин в зонах термического влияния и требуя дорогостоящей повторной неразрушающей проверки после сварки.
Традиционные кромкострогальные станки здесь часто не справляются. Их жесткие механизмы подачи плохо компенсируют отклонения плоскостности листа, характерные для горячекатаного проката, а фиксированные фрезерные головки не могут динамически адаптироваться к изменению толщины листа в рамках одного прохода. Поэтому интегрированные решения для снятия фаски и фрезерования все чаще объединяются с модульными сварочными линиями — не как дополнительные опции, а как синхронизированные этапы процесса. Например, оборудование для снятия фаски и фрезерования кромок тяжелых резервуаров обрабатывает толщины от 6 мм до 400 мм за одну установку, используя подачу с приводом от двигателя и частотным регулированием, а также съемные термообработанные направляющие рельсы, сохраняющие стабильность положения при боковой нагрузке. Возможность формирования U-, V- и K-образных фасок за один проход исключает вторичное шлифование, снижая накопление допусков еще до начала сварки.
Как конструктивные решения влияют на долгосрочную гибкость
Модульность выходит за рамки программных интерфейсов и быстроразъемных соединений. Она заложена в механической архитектуре. Рассмотрим опору направляющих рельсов: обычные подвесные рельсы прогибаются под динамическими нагрузками от тяжелых фрезерных головок, вызывая микровибрации, которые приводят к волнистости сварного валика. Системы с комбинированной подвесной и опорной конструкцией, подобные применяемым на высокоточных платформах для фрезерования кромок, гасят резонанс во всем диапазоне частот, обеспечивая стабильную скорость подачи 0,13–1,0 м/мин независимо от толщины листа или типа сплава. Эта механическая стабильность становится основой для надежного выполнения траекторий ЧПУ далее в сварочной ячейке.
Аналогичным образом выбор оборудования для зажима и позиционирования определяет, насколько легко модульная линия адаптируется к новой геометрии каркасов. Встроенные устройства упора заготовки с повторяемостью на микронном уровне позволяют быстро переходить между различными диаметрами узлов без повторной калибровки лазерных трекеров. Специальные системы нижней опоры для сверхдлинных заготовок предотвращают угловые отклонения, вызванные провисанием во время обработки, гарантируя, что кромки, подаваемые к сварочной горелке, соответствуют спецификации до первого зажигания дуги.
Глубина автоматизации важнее заявленных функций
«Автоматизированный» не означает одно и то же у разных поставщиков. Некоторые системы автоматизируют только управление движением; другие интегрируют обнаружение кромок, логику подачи/возврата и автоматический зажим, но не обеспечивают замкнутую обратную связь между данными контроля фаски и регулировкой параметров сварки. Подлинная производственная модульность требует совместимости на уровне данных: общих систем координат, стандартизированных протоколов ввода/вывода (например, EtherCAT) и независимых от поставщика интерфейсов PLC. Без этого добавление нового модуля — например, автоматизированной станции послесварочного контроля — потребует разработки специализированного шлюза, сводя на нет экономию времени, обещанную модульностью.
Подход Wuxi Samgins отражает эту реальность: ее оборудование разрабатывается в соответствии со стандартами ISO9001 и CE не как формальное подтверждение соответствия, а как конструктивные требования, обеспечивающие прослеживаемое происхождение компонентов, снятые внутренние напряжения основных рам и сменные режущие пластины с документированными характеристиками износа. Это не маркетинговые заявления — это факторы, обеспечивающие предсказуемые интервалы технического обслуживания, откалиброванные циклы замены и проверяемые индексы производственной способности процесса (Cpk) для разных производственных партий.
Когда модульность превращается в избыточное проектирование
Не каждое применение оправдывает полную модульность. Проекты с четко определенными повторяющимися семействами узлов — например, стандартизированные фермы крыш складов — могут обеспечивать более высокую производительность при использовании оптимизированных стационарных линий. Переломный момент наступает, когда в производственный график в течение шестимесячного периода включается более двух различных геометрий каркаса либо когда заданные заказчиком изменения требуют частой перенастройки последовательностей сварки. На этом этапе трудозатраты, сэкономленные на перепрограммировании, смене оснастки и пробных запусках, перевешивают первоначальную стоимость модульной архитектуры.
Стоит также отметить, что модульность создает новые виды отказов. Задержка связи между модулями, несовместимые версии встроенного программного обеспечения в подсистемах и дрейф калибровки между независимо обслуживаемыми блоками могут ухудшить общую производительность системы быстрее, чем в монолитной ячейке. Успешное внедрение зависит не столько от характеристик оборудования, сколько от документированных процедур синхронизации — таких как ежедневные проверки основной эталонной базы и резервные копии параметров с контролем версий, — которые рассматривают всю линию как единый версионируемый производственный актив.
Для производителей металлоконструкций, расширяющих производство сложных проектов с малым объемом/высокой вариативностью, особенно связанных с сосудами под давлением, тяжелыми резервуарами для хранения или сейсмостойкими конструкциями, сочетание точной подготовки кромок, механически стабильных систем перемещения и совместимых уровней автоматизации делает модульные конфигурации автоматических сварочных машин для пространственных ферм не просто жизнеспособными, а производственно незаменимыми.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение