




¿Qué está impulsando el cambio hacia configuraciones modulares de máquinas automáticas de soldadura de estructuras espaciales en la construcción prefabricada?
¿Qué está impulsando el cambio hacia configuraciones modulares de máquinas automáticas de soldadura de estructuras espaciales en la construcción prefabricada?
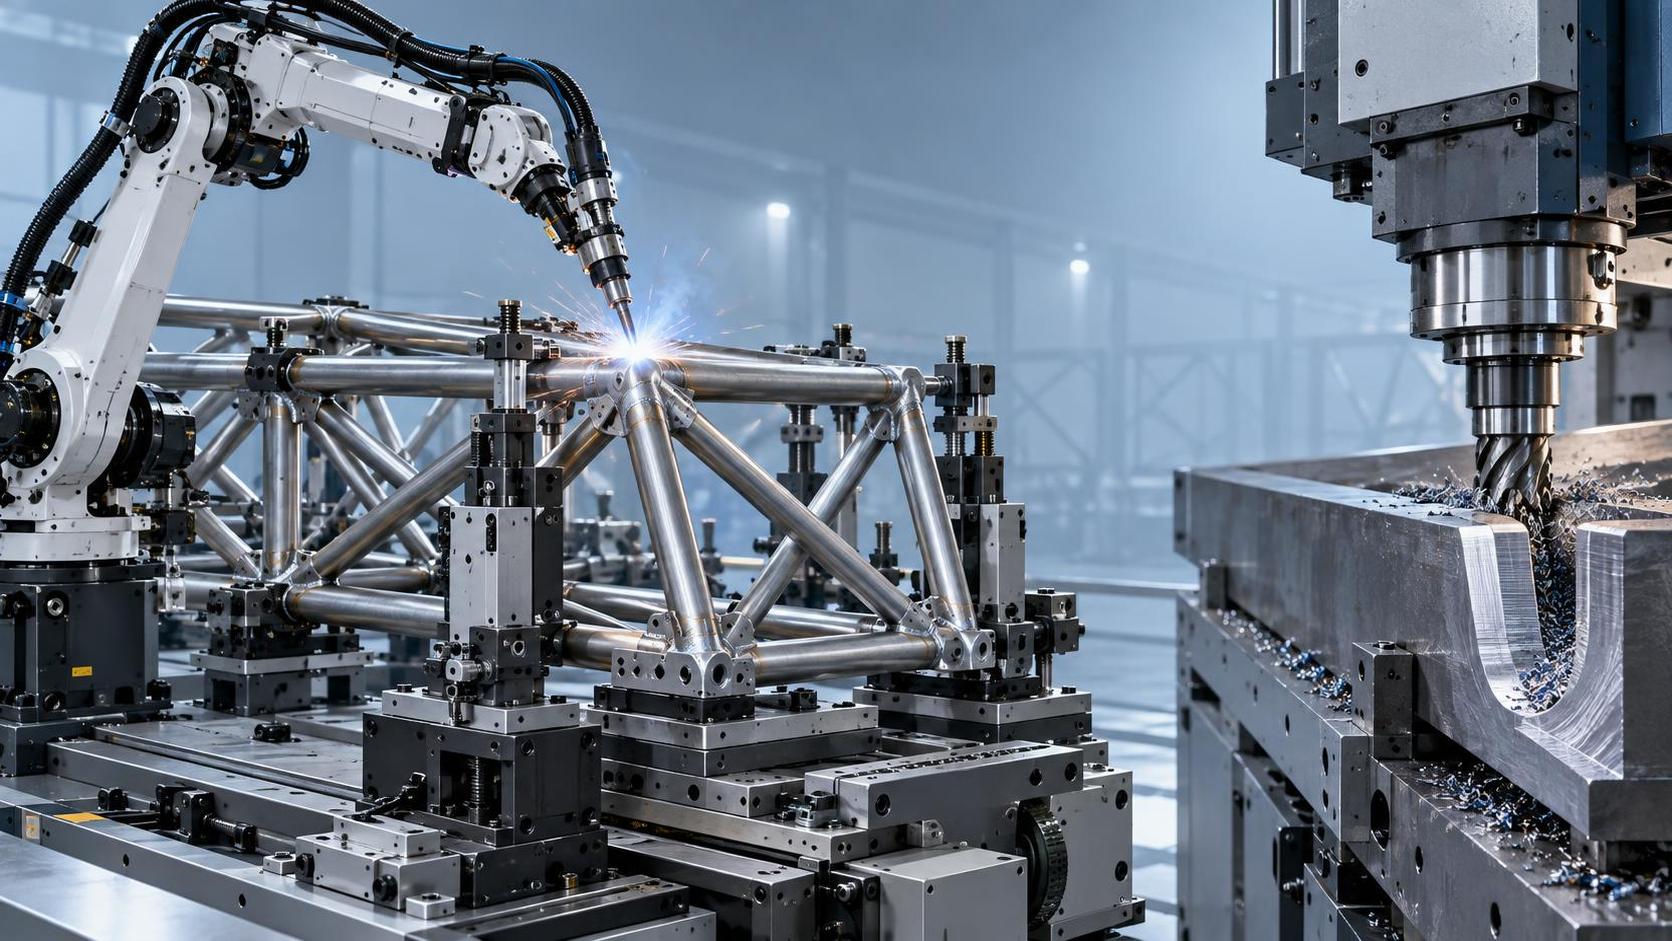
La industria de la construcción prefabricada está adoptando rápidamente configuraciones modulares de máquinas automáticas de soldadura para estructuras espaciales con el fin de mejorar la precisión, la escalabilidad y la adaptabilidad en obra. A medida que aumentan los costes laborales y se acortan los plazos de los proyectos, fabricantes como Wuxi Samgins International Trade Co., Ltd.—proveedor certificado según ISO9001 y CE de sistemas avanzados de máquinas automáticas de soldadura para estructuras espaciales—están respondiendo a la demanda con soluciones flexibles e integradas. Este cambio refleja tendencias más amplias hacia la automatización, la estandarización y la integración de fábricas inteligentes en la fabricación de estructuras de acero.
Por qué la modularidad no solo es conveniente, sino operativamente necesaria
Las configuraciones modulares para máquinas automáticas de soldadura de estructuras espaciales están ganando terreno no porque sean más nuevas o estén más de moda, sino porque abordan directamente tres limitaciones operativas persistentes: la variabilidad de las instalaciones, las fluctuaciones del volumen de producción y la creciente complejidad estructural. Los conjuntos prefabricados de estructuras de acero—especialmente los utilizados en cubiertas de gran luz, naves industriales y edificios resistentes a sismos—requieren una calidad de soldadura uniforme en diversas geometrías y tipos de unión. Las células de soldadura de línea fija presentan dificultades cuando un proyecto pasa de módulos de cúpula estándar a nodos poliédricos irregulares, o cuando la logística de transporte exige el montaje in situ en patios urbanos limitados en lugar de fábricas centralizadas. Los sistemas modulares resuelven esto desacoplando las funciones principales—posicionamiento, sujeción, movimiento de la antorcha y seguimiento de la costura—en unidades interoperables que pueden reconfigurarse, reubicarse o ampliarse sin rediseñar todo el sistema.
No se trata de sustituir componentes por el mero hecho de innovar. Se trata de mantener la repetibilidad dimensional mientras se adaptan variables reales: tolerancias de espesor del material de hasta ±1.5 mm, distorsión térmica durante la soldadura multipasada y pequeñas desalineaciones introducidas por la manipulación manual antes de la soldadura. Una arquitectura verdaderamente modular permite la recalibración dinámica de las compensaciones de trayectoria del robot basándose en la detección de costuras en tiempo real—y no en supuestos preprogramados—y posibilita cambios rápidos de utillaje entre tipos de nodos sin tiempos de inactividad por reequipamiento mecánico.
La preparación del material como cuello de botella crítico aguas arriba
Incluso el sistema de soldadura más adaptable falla si las piezas entrantes no presentan una geometría de borde uniforme. La calidad del bisel determina directamente la profundidad de penetración, la uniformidad de la zona de fusión y la distorsión posterior a la soldadura. En aplicaciones de bastidores pesados—en particular cuando las placas de acero al carbono superan los 60 mm de espesor—las inconsistencias de los bordes se multiplican exponencialmente: una variación de 2° en el ángulo de bisel puede modificar la distribución del aporte térmico en más del 18%, aumentando el riesgo de fisuración en frío en las zonas HAZ y requiriendo costosos retrabajos de END posteriores a la soldadura.
Las cepilladoras de bordes tradicionales suelen quedarse cortas en este aspecto. Sus mecanismos de avance rígidos presentan dificultades con las desviaciones de planitud de las placas habituales en el material laminado en caliente, y sus cabezales de corte fijos no pueden ajustarse dinámicamente a espesores variables de placa dentro de una misma pasada. Por eso las soluciones integradas de biselado y fresado se combinan cada vez más con líneas de soldadura modulares, no como complementos, sino como etapas de proceso sincronizadas. Por ejemplo, laMáquina de biselado y fresado de bordes para tanques pesados maneja rangos de espesor de 6 mm a 400 mm en una sola configuración, utilizando un avance motorizado controlado por VFD y guías desmontables tratadas térmicamente que mantienen la estabilidad posicional bajo carga lateral. Su capacidad para formar biseles en U, V y K en una sola pasada elimina el rectificado secundario, reduciendo la acumulación de tolerancias antes incluso de que comience la soldadura.
Cómo las decisiones de diseño estructural afectan a la flexibilidad a largo plazo
La modularidad va más allá de las interfaces de software o los acoplamientos de conexión rápida. Está integrada en la arquitectura mecánica. Considere el soporte de las guías: los carriles suspendidos convencionales se deforman bajo las cargas dinámicas de los cabezales de fresado de alta resistencia, introduciendo microvibraciones que se traducen en ondulaciones del cordón de soldadura. Los sistemas con soporte combinado de suspensión y asiento—como los utilizados en plataformas de fresado de bordes de alta precisión—amortiguan la resonancia en todo el espectro de frecuencias, permitiendo velocidades de avance estables de 0.13–1.0 m/min independientemente del espesor de la placa o del tipo de aleación. Esta estabilidad mecánica se convierte en la base para una ejecución fiable de trayectorias CNC aguas abajo en la célula de soldadura.
Del mismo modo, la elección de los equipos de sujeción y posicionamiento determina la facilidad con la que una línea modular se adapta a nuevas geometrías de bastidor. Los dispositivos de tope de pieza integrados con repetibilidad a nivel de micras permiten una transición rápida entre distintos diámetros de nodos sin recalibrar los rastreadores láser. Los sistemas de soporte inferior específicos para piezas extralargas evitan la desviación angular inducida por la flexión durante el mecanizado, garantizando que los bordes presentados a la antorcha de soldadura cumplan las especificaciones antes del primer cebado del arco.
La profundidad de la automatización importa más que las características destacadas
“Automatizado” no significa lo mismo entre distintos proveedores. Algunos sistemas automatizan únicamente el control de movimiento; otros integran detección de bordes, lógica de avance/retorno y sujeción automática, pero no llegan a establecer una retroalimentación en bucle cerrado entre los datos de inspección del bisel y el ajuste de los parámetros de soldadura. La verdadera modularidad operativa requiere interoperabilidad en la capa de datos: sistemas de coordenadas compartidos, protocolos de E/S estandarizados (p. ej., EtherCAT) e interfaces PLC independientes del proveedor. Sin estos elementos, añadir un nuevo módulo—por ejemplo, una estación automatizada de inspección posterior a la soldadura—requiere desarrollar una pasarela personalizada, anulando el ahorro de tiempo prometido por la modularidad.
El enfoque de Wuxi Samgins refleja esta realidad: sus equipos están diseñados conforme a las normas ISO9001 y CE no como simples requisitos de cumplimiento, sino como restricciones de diseño que garantizan la trazabilidad del suministro de componentes, bastidores principales con alivio de tensiones e insertos de corte indexables con perfiles de desgaste documentados. No son argumentos de marketing, sino facilitadores de intervalos de mantenimiento predecibles, ciclos de sustitución calibrados e índices de capacidad de proceso verificables (Cpk) en todos los lotes de producción.
Cuando la modularidad se convierte en sobrediseño
No todas las aplicaciones justifican una modularidad total. Los proyectos con familias de nodos repetitivas y estrictamente definidas—como las cerchas estandarizadas para cubiertas de almacenes—pueden lograr mayor rendimiento con configuraciones optimizadas de línea fija. El punto de inflexión llega cuando más de dos geometrías de bastidor distintas entran en el programa de producción dentro de un periodo de seis meses, o cuando las revisiones especificadas por el cliente requieren una reconfiguración frecuente de las secuencias de soldadura. En esa etapa, las horas de mano de obra ahorradas en reprogramación, cambios de utillaje y pruebas superan la inversión inicial adicional de una arquitectura modular.
También cabe señalar que la modularidad introduce nuevos modos de fallo. La latencia en la comunicación entre módulos, las versiones de firmware inconsistentes entre subsistemas y la deriva de calibración entre unidades mantenidas de forma independiente pueden degradar el rendimiento global del sistema más rápidamente que una célula monolítica. Una implementación exitosa depende menos de las especificaciones del hardware y más de procedimientos de sincronización documentados—como comprobaciones diarias de referencia maestra y copias de seguridad de parámetros con control de versiones—que traten toda la línea como un único activo de proceso versionado.
Para los fabricantes que se expanden hacia proyectos complejos, de bajo volumen y alta variabilidad—especialmente aquellos que implican recipientes a presión, tanques pesados de almacenamiento o estructuras con clasificación sísmica—la convergencia de una preparación precisa de bordes, sistemas de movimiento mecánicamente estables y capas de automatización interoperables hace que las configuraciones modulares de máquinas automáticas de soldadura para estructuras espaciales no solo sean viables, sino operativamente indispensables.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje