




El tiempo de preparación de la taladradora radial universal se reduce un 40 % con preajustes digitales de par y alineación láser
El tiempo de preparación de la taladradora radial universal se reduce un 40 % con preajustes digitales de par y alineación láser
Sep 28, 2026
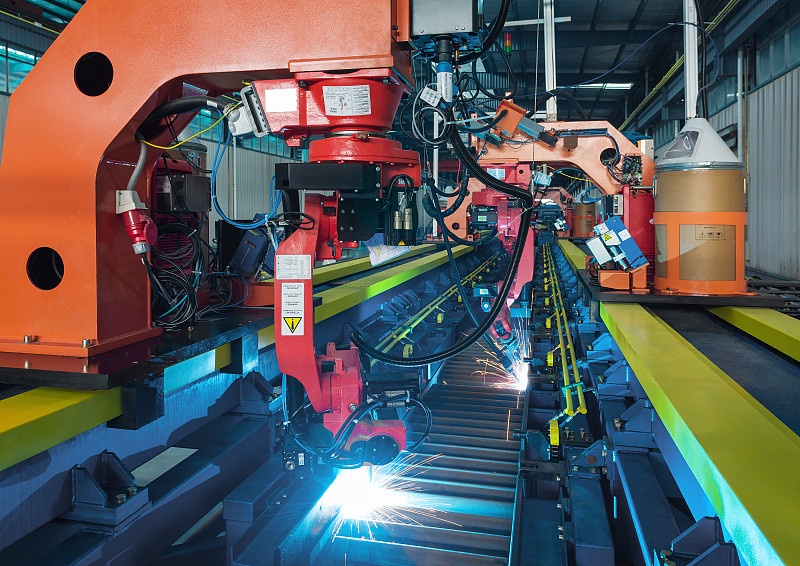
Las taladradoras radiales universales son equipos esenciales en la fabricación de estructuras de acero, especialmente cuando los componentes de vigas H requieren patrones de agujeros precisos y repetibles en alas y almas. Sin embargo, para los operarios de planta, «universal» a menudo se traduce en «impredeciblemente lento»: la alineación manual del brazo radial, los ajustes iterativos de par para la sujeción y el avance, y la verificación repetida con comparadores de carátula o dispositivos de medición por coordenadas hacen que los tiempos de preparación superen habitualmente los 45 minutos por trabajo. No se trata solo de ineficiencia, sino de un cuello de botella que se agrava en entornos de alta variedad, donde la diversidad de piezas exige reconfiguraciones frecuentes.
La integración de preajustes digitales de par y alineación láser de Wuxi Samgins en los procesos de trabajo de taladradoras radiales universales reduce el tiempo medio de preparación en un 40 %, según mediciones realizadas en aplicaciones reales de fabricantes de vigas del Sudeste Asiático, talleres de estructuras europeos y proveedores norteamericanos de edificios prefabricados. No se trata de añadir automatización por el simple hecho de hacerlo. Se trata de eliminar las tres variables de preparación que más intervención requieren por parte del operario: la repetibilidad angular del brazo radial, la precisión del posicionamiento axial respecto a la referencia de la pieza de trabajo y una fuerza de sujeción uniforme en vigas H de sección variable.
Los preajustes digitales de par eliminan las conjeturas durante el bloqueo del brazo y la sujeción de la columna. A diferencia de las llaves dinamométricas analógicas, en las que la fricción, las variaciones de lubricación y la fatiga del operario introducen desviaciones de ±15–20 %, estos sistemas integran valores de par calibrados directamente en la interfaz de control de la máquina. Los operarios seleccionan perfiles preajustados (por ejemplo, «Ala de viga H – ancho de 300 mm», «Taladrado de alma – espesor de 12 mm») vinculados a curvas conocidas de resistencia mecánica. A continuación, el sistema modula en tiempo real la presión de sujeción hidráulica o asistida por servomotor, garantizando una rigidez repetible sin apretar en exceso las alas delgadas ni sujetar insuficientemente las almas gruesas. Fundamentalmente, estos preajustes no están limitados a un único modelo de máquina: pueden configurarse en campo mediante carga por USB o Ethernet, lo que permite a los talleres estandarizar la lógica de par en flotas mixtas de taladradoras radiales de diferentes épocas y fabricantes.
La alineación láser funciona en la intersección entre geometría y practicidad. Los métodos tradicionales dependen de buscadores de bordes, barras de centrado o visores de alineación óptica, todos los cuales requieren múltiples puntos de contacto, acceso con línea de visión e interpretación de las graduaciones de escala. La solución láser integrada proyecta dos planos ortogonales: uno coaxial con el eje del husillo (que verifica la alineación vertical) y otro que se desplaza horizontalmente sobre la superficie de la pieza de trabajo (que valida la perpendicularidad del brazo radial respecto a la base). Ambos haces se cruzan en una cruz visible sobre una placa objetivo montada en el cabezal de taladrado. La desviación se muestra numéricamente en la HMI, no como lecturas abstractas en micrómetros, sino como milímetros de desplazamiento en el punto de taladrado previsto. Más importante aún, el sistema calcula vectores de corrección: indica al operario *cuánto* debe ajustar el tornillo de elevación del brazo radial o el mecanismo de inclinación de la columna, no solo *que* se necesita un ajuste. Esto reduce las iteraciones de alineación de 4–6 pasadas a 1–2, sin necesidad de recalibración entre trabajos.
La reducción del 40 % no es uniforme en todos los casos de uso. Se mantiene de forma constante al taladrar dentro de las tolerancias ISO 2768-mK (±0,2 mm lineal, ±0,5° angular) en vigas H con alturas de 160 mm a 1.200 mm, cubriendo más del 92 % de las aplicaciones estructurales atendidas por líneas de fabricación de capacidad media a pesada. Las mejoras disminuyen en escenarios de almas ultradelgadas (<6 mm) o secciones asimétricas que requieren accesorios de soporte personalizados. En esos casos, la alineación láser sigue proporcionando una verificación posicional completa, pero los preajustes de par deben complementarse con una anulación manual debido a la retroalimentación mecánica insuficiente para el control de circuito cerrado. Esta limitación no se oculta: se señala explícitamente en la interfaz cuando un perfil queda fuera de los rangos de parámetros validados.
Este enfoque también transforma la manera en que los operarios interactúan con los procesos posteriores. Por ejemplo, en instalaciones que utilizan una línea automática pesada de vigas H, las preparaciones de la taladradora radial suelen alimentar directamente las secuencias de soldadura automatizadas. Si las posiciones de los agujeros se desvían más de ±0,3 mm, las trayectorias de las antorchas robóticas se desalinean, provocando errores de seguimiento de la costura de soldadura o requiriendo retoques manuales. El par digital y la alineación láser reducen esa variación a ±0,08 mm, dentro del margen de tolerancia aceptado por las máquinas de soldadura de brazo voladizo en líneas integradas de vigas H. Esto se traduce en menos inspecciones posteriores al taladrado, menos retrabajos y una transferencia más precisa entre las estaciones de taladrado y soldadura.
No hay costes adicionales de capacitación porque la interfaz no sustituye el criterio del operario, sino que lo codifica. Los preajustes reflejan la experiencia real de planta: el par necesario para sujetar un ala de 600 mm de ancho sin deformación, la corrección de desplazamiento láser requerida al pasar de vigas de 200 mm a 800 mm de altura. No son valores teóricos; se derivan de datos acumulados de ciclos en distintas instalaciones. Los operarios no aprenden nuevos pasos: aplican los que ya conocen con precisión integrada.
Lo que no cambia, y no debería cambiar, es el papel del operario como validador del sistema. El láser muestra el estado de alineación, pero solo el operario puede evaluar si un desplazamiento de 0,12 mm es relevante para un agujero de holgura no crítico frente a una unión atornillada que requiere conformidad con ASME B18.2.1. Del mismo modo, los preajustes de par garantizan la uniformidad de la sujeción, pero el operario sigue seleccionando el perfil adecuado en función del grado del material, el estado de la superficie y la configuración del accesorio. El sistema elimina la variabilidad; no elimina la responsabilidad.
Para los talleres que evalúan actualizaciones, la decisión depende menos del coste que de la volatilidad de la preparación. Si el cambio medio entre trabajos implica ≥3 ángulos distintos del brazo radial, ≥2 configuraciones de sujeción y ≥1 realineación debido a deriva térmica o vibración, el retorno de la inversión se obtiene en 3–4 meses, no solo por el ahorro de mano de obra, sino también por la reducción de desperdicios, una aprobación más rápida de la primera pieza y menos paradas no planificadas en líneas de producción de varias etapas. Donde aporta menos valor es en el taladrado de gran volumen y baja variedad de piezas idénticas: en ese caso, los topes mecánicos y las plantillas fijas siguen siendo más eficientes.
El principio subyacente no es la novedad tecnológica. Es reconocer que la precisión en el taladrado radial no se define únicamente por el descentramiento del husillo o la planitud de la mesa, sino por la fiabilidad con la que el operario puede reproducir la misma relación espacial entre herramienta, pieza de trabajo y estructura de la máquina, turno tras turno. Los preajustes digitales de par y la alineación láser cierran ese ciclo, no eliminando la intervención humana, sino vinculándola a referencias medibles y repetibles. Por eso, la reducción del 40 % no es solo una cifra en una ficha técnica. Es la diferencia entre esperar a que la máquina se estabilice y saber, antes de que salte la primera viruta, que todo está posicionado, sujetado y listo.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje