




ينخفض وقت إعداد آلة الحفر الشعاعي العامة بنسبة 40% بفضل إعدادات عزم الدوران الرقمية والمحاذاة بالليزر
ينخفض وقت إعداد آلة الحفر الشعاعي العامة بنسبة 40% بفضل إعدادات عزم الدوران الرقمية والمحاذاة بالليزر
Sep 28, 2026
تُعد ماكينات الثقب الشعاعي العامة من المعدات الأساسية في تصنيع الهياكل الفولاذية، خاصةً عندما تتطلب مكونات العوارض H أنماط ثقوب دقيقة وقابلة للتكرار عبر الأجنحة والجسور. ولكن بالنسبة للمشغلين في أرضية الورشة، غالبًا ما تعني كلمة «عامة» «تستغرق وقتًا غير متوقع»: المحاذاة اليدوية للذراع الشعاعي، والضبط التكراري لعزم الدوران للتثبيت والتغذية، والتحقق المتكرر باستخدام مؤشرات القياس أو أجهزة القياس الإحداثية، كلها تدفع أوقات الإعداد بصورة معتادة إلى ما يتجاوز 45 دقيقة لكل عملية. وهذا لا يمثل مجرد عدم كفاءة، بل هو عنق زجاجة يتفاقم في بيئات الإنتاج عالية التنوع، حيث يفرض تنوع القطع إعادة تهيئة متكررة.
يؤدي دمج Wuxi Samgins لإعدادات عزم الدوران الرقمية المسبقة والمحاذاة بالليزر في سير عمل ماكينات الثقب الشعاعي العامة إلى خفض متوسط وقت الإعداد بنسبة 40%، وفقًا للقياسات عبر تطبيقات فعلية لدى مصنّعي العوارض في جنوب شرق آسيا، وورش الهياكل في أوروبا، وموردي المباني سابقة الهندسة في أمريكا الشمالية. ولا يتعلق الأمر بإضافة الأتمتة لمجرد الأتمتة، بل بإزالة متغيرات الإعداد الثلاثة الأكثر استهلاكًا لجهد المشغل: قابلية تكرار الزاوية للذراع الشعاعي، ودقة التموضع المحوري بالنسبة إلى مرجع قطعة العمل، وقوة التثبيت المتسقة عبر العوارض H ذات المقاطع المتغيرة.
تزيل إعدادات عزم الدوران الرقمية المسبقة التخمين أثناء قفل الذراع وتثبيت العمود. وعلى خلاف مفاتيح عزم الدوران التناظرية، حيث يسبب الاحتكاك واختلاف التشحيم وإرهاق المشغل انحرافًا قدره ±15–20%، تدمج هذه الأنظمة قيم عزم دوران معايرة مباشرة في واجهة التحكم الخاصة بالماكينة. يختار المشغلون ملفات إعداد مسبقة (مثل: «جناح العارضة H – عرض 300 mm»، و«ثقب الجسر – سمك 12 mm») مرتبطة بمنحنيات المقاومة الميكانيكية المعروفة. ثم يقوم النظام بتعديل ضغط التثبيت الهيدروليكي أو المدعوم بالسيرفو في الوقت الفعلي، بما يضمن صلابة قابلة للتكرار دون إحكام مفرط للأجنحة الرقيقة أو تثبيت غير كافٍ للجسور السميكة. والأهم أن هذه الإعدادات المسبقة ليست مقيدة بطراز ماكينة واحد، بل يمكن تهيئتها ميدانيًا عبر التحميل بواسطة USB أو Ethernet، مما يتيح للورش توحيد منطق عزم الدوران عبر أساطيل مختلطة من المثاقب الشعاعية من عصور ومصنّعين مختلفين.
تعمل المحاذاة بالليزر عند نقطة التقاء الهندسة والعملية. تعتمد الطرق التقليدية على محددات الحواف أو قضبان التمركز أو مناظير المحاذاة البصرية، وكلها تتطلب نقاط تلامس متعددة وإمكانية الوصول ضمن خط الرؤية وتفسير تدريجات المقياس. ويُسقط حل الليزر المدمج مستويين متعامدين: أحدهما متحد المحور مع محور المغزل للتحقق من المحاذاة الرأسية، والآخر يمسح أفقيًا عبر سطح قطعة العمل للتحقق من تعامد الذراع الشعاعي مع القاعدة. يتقاطع الشعاعان عند علامة تصويب مرئية على لوحة هدف مثبتة برأس الثقب. ويُعرض الانحراف رقميًا على HMI، لا كقراءات ميكرومترية مجردة، بل كإزاحة بالميليمتر عند نقطة الثقب المقصودة. والأهم من ذلك، أن النظام يحسب متجهات التصحيح: فهو يخبر المشغل *بمقدار* الضبط المطلوب لمسمار رفع الذراع الشعاعي أو آلية إمالة العمود، وليس فقط *بأن* الضبط مطلوب. وهذا يقلل تكرارات المحاذاة من 4–6 مرات إلى 1–2، دون الحاجة إلى إعادة المعايرة بين العمليات.
إن خفض نسبة 40% ليس متساويًا في جميع حالات الاستخدام. فهو يتحقق باستمرار عند الثقب ضمن سماحات ISO 2768-mK (±0.2 mm خطيًا، ±0.5° زاويًا) على عوارض H تتراوح ارتفاعاتها بين 160 mm و1,200 mm، وهو ما يغطي أكثر من 92% من التطبيقات الإنشائية التي تتعامل معها خطوط التصنيع المتوسطة إلى الثقيلة. وتتراجع المكاسب في حالات الجسور فائقة الرقة (<6 mm) أو المقاطع غير المتماثلة التي تتطلب تجهيزات دعم مخصصة. وفي هذه الحالات، تظل المحاذاة بالليزر توفر تحققًا كاملًا من الموضع، لكن يجب استكمال إعدادات عزم الدوران المسبقة بتجاوز يدوي بسبب عدم كفاية التغذية الراجعة الميكانيكية للتحكم في الحلقة المغلقة. وهذا القيد ليس مخفيًا، بل يتم الإشارة إليه صراحةً في الواجهة عندما يقع ملف الإعداد خارج نطاقات المعلمات التي تم التحقق منها.
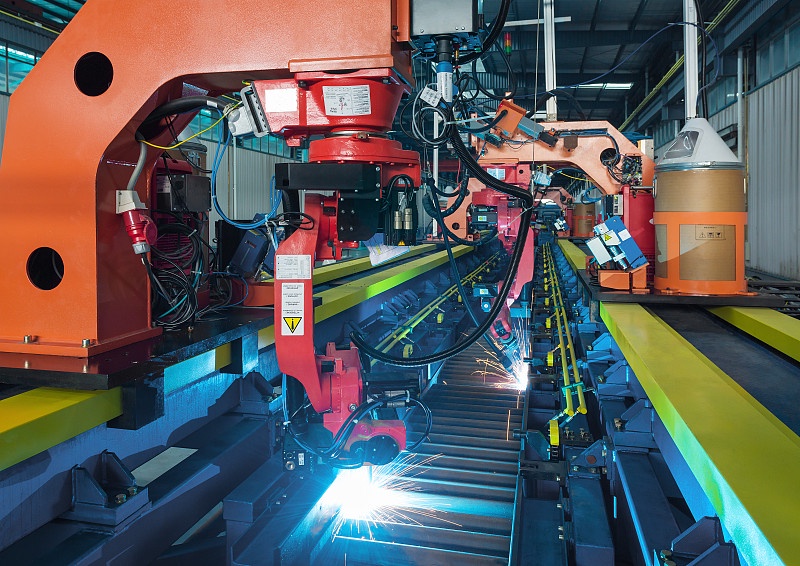
يعيد هذا النهج أيضًا تشكيل كيفية تفاعل المشغلين مع العمليات اللاحقة. فعلى سبيل المثال، في المنشآت التي تشغّل خط إنتاج العوارض H الأوتوماتيكي الثقيل، غالبًا ما تغذي إعدادات المثقاب الشعاعي مباشرةً تسلسلات اللحام المؤتمتة. وإذا انحرفت مواضع الثقوب بأكثر من ±0.3 mm، تنحرف مسارات شعلة الروبوت، مما يؤدي إلى أخطاء في تتبع خط اللحام أو يستلزم رتوشًا يدوية. تعمل إعدادات عزم الدوران الرقمية والمحاذاة بالليزر على تقليص هذا التباين إلى ±0.08 mm، ضمن نطاق السماح المقبول جيدًا لدى ماكينات اللحام الكابولية في خطوط العوارض H المتكاملة. وهذا يعني عددًا أقل من عمليات الفحص بعد الثقب، وإعادة عمل أقل، وتوقيت تسليم أكثر إحكامًا بين محطات الثقب واللحام.
لا توجد أعباء لإعادة التدريب لأن الواجهة لا تحل محل حكم المشغل، بل تقننه. تعكس الإعدادات المسبقة خبرة فعلية في أرضية الورشة: عزم الدوران المطلوب لتثبيت جناح بعرض 600 mm دون انحراف، وتصحيح إزاحة الليزر اللازم عند الانتقال من ارتفاعات عوارض تبلغ 200 mm إلى 800 mm. وهذه ليست قيمًا نظرية، بل مستمدة من بيانات الدورات المتراكمة عبر التركيبات. لا يتعلم المشغلون خطوات جديدة، بل يطبقون الخطوات المألوفة بدقة مدمجة.
ما لا يتغير، ولا ينبغي أن يتغير، هو دور المشغل بصفته المدقق للنظام. يُظهر الليزر حالة المحاذاة، لكن المشغل وحده يستطيع تقييم ما إذا كانت إزاحة قدرها 0.12 mm مهمة لثقب خلوص غير حرج مقارنة بوصلة مسامير تتطلب الامتثال لـ ASME B18.2.1. وبالمثل، تضمن إعدادات عزم الدوران المسبقة اتساق التثبيت، إلا أن المشغل يظل مسؤولًا عن اختيار الملف الصحيح استنادًا إلى درجة المادة وحالة السطح وتكوين التجهيزات. يزيل النظام التباين، لكنه لا يزيل المسؤولية.
بالنسبة للورش التي تقيّم الترقيات، يعتمد القرار بدرجة أقل على التكلفة وبدرجة أكبر على تقلب الإعداد. فإذا كان متوسط تغيير العملية لديك يتضمن ≥3 زوايا متميزة للذراع الشعاعي، و≥2 تكوينات للتثبيت، و≥1 إعادة محاذاة بسبب الانجراف الحراري أو الاهتزاز، فإن العائد على الاستثمار يظهر خلال 3–4 أشهر، ليس من وفورات العمالة وحدها، بل من تقليل الخردة، وتسريع اعتماد أول قطعة، وتقليل التوقفات غير المخططة في خطوط الإنتاج متعددة المراحل. وتكون قيمته أقل ما يمكن في عمليات الثقب منخفضة التنوع وعالية الحجم للقطع المتطابقة؛ إذ تظل المصدات الميكانيكية والمرقبات الثابتة أكثر كفاءة هناك.
لا يكمن المبدأ الأساسي في الجِدة التكنولوجية، بل في إدراك أن الدقة في الثقب الشعاعي لا تُعرّف فقط بخروج المغزل عن المركز أو استواء الطاولة، وإنما بمدى موثوقية قدرة المشغل على إعادة إنتاج العلاقة المكانية نفسها بين الأداة وقطعة العمل وهيكل الماكينة، وردية بعد وردية. تغلق إعدادات عزم الدوران الرقمية المسبقة والمحاذاة بالليزر هذه الحلقة، ليس بإلغاء المدخلات البشرية، بل بربطها بمراجع قابلة للقياس والتكرار. ولهذا فإن خفض 40% ليس مجرد رقم في ورقة مواصفات، بل هو الفارق بين انتظار استقرار الماكينة وبين معرفة أن كل شيء متموضع ومثبت وجاهز قبل تطاير أول رايش.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة