




ما الذي يدفع التحول نحو تكوينات آلات اللحام الأوتوماتيكية المعيارية للهياكل الفراغية في البناء مسبق الصنع؟
ما الذي يدفع التحول نحو تكوينات آلات اللحام الأوتوماتيكية المعيارية للهياكل الفراغية في البناء مسبق الصنع؟
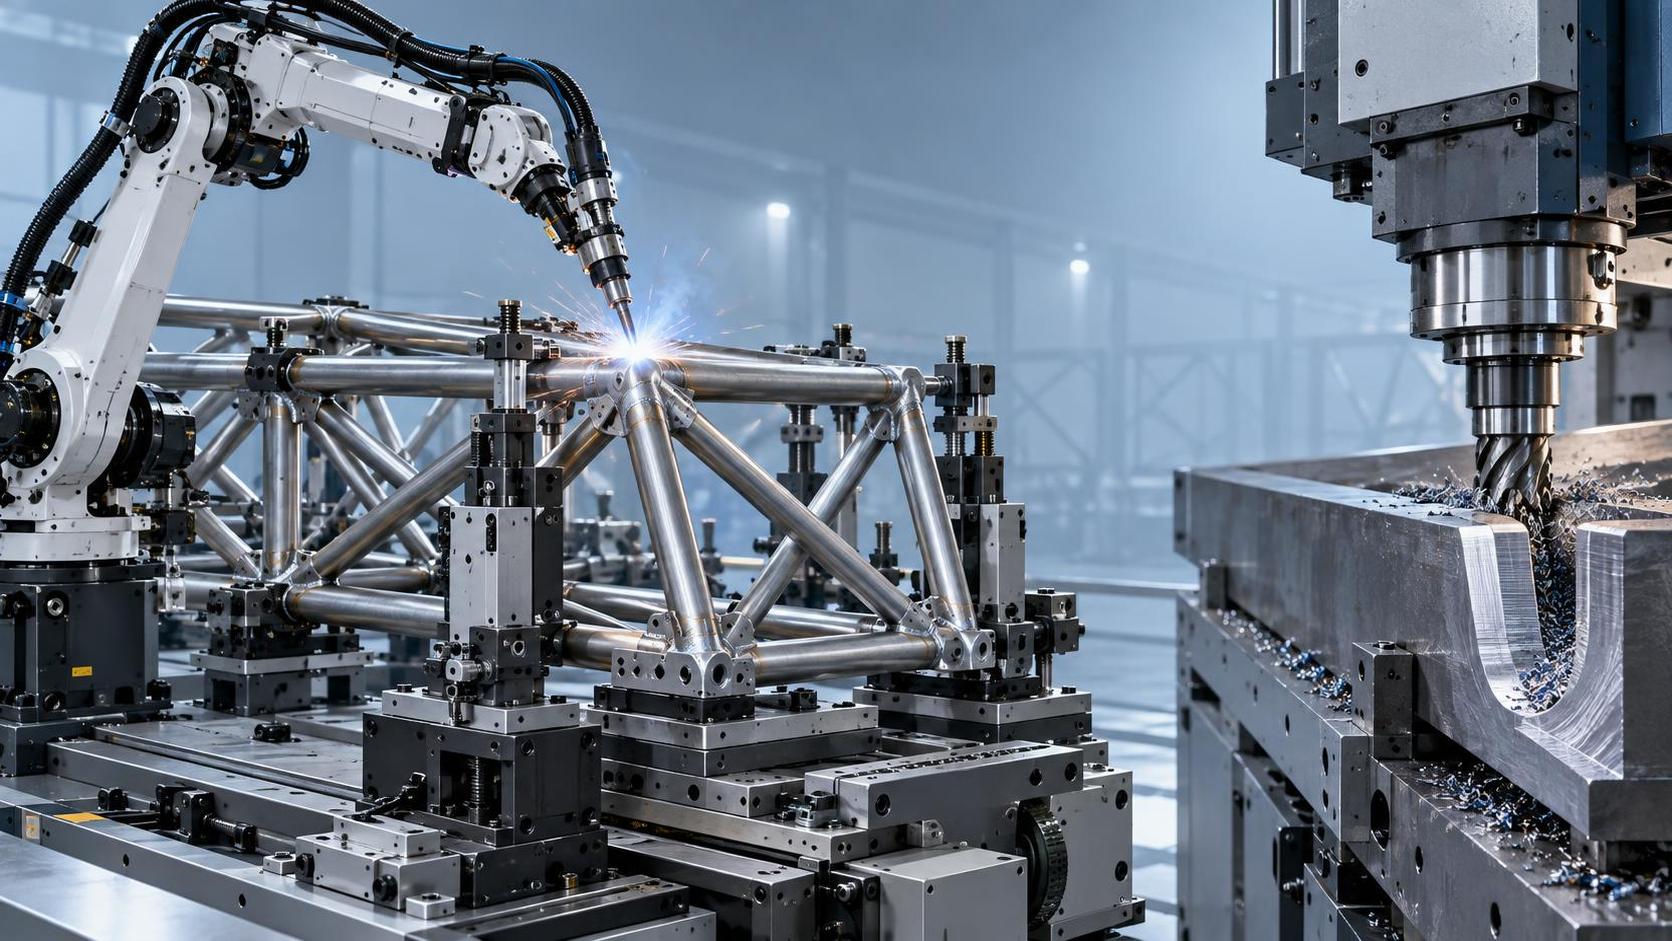
تتبنى صناعة البناء الجاهز بسرعة تكوينات آلات اللحام الأوتوماتيكية المعيارية للهياكل الفراغية لتعزيز الدقة وقابلية التوسع والتكيف في الموقع. ومع ارتفاع تكاليف العمالة وتقلص الجداول الزمنية للمشروعات، يلبي مصنعون مثل Wuxi Samgins International Trade Co., Ltd.—وهي مورّد معتمد وفق ISO9001 وCE لأنظمة آلات اللحام الأوتوماتيكية المتقدمة للهياكل الفراغية—هذا الطلب من خلال حلول مرنة ومتكاملة. ويعكس هذا التحول اتجاهات أوسع نحو الأتمتة والتوحيد القياسي وتكامل المصانع الذكية في تصنيع الهياكل الفولاذية.
لماذا لا تقتصر المعيارية على كونها مريحة، بل هي ضرورة تشغيلية
تكتسب التكوينات المعيارية لآلات اللحام الأوتوماتيكية للهياكل الفراغية رواجًا ليس لأنها أحدث أو أكثر مواكبة للاتجاهات، بل لأنها تعالج مباشرة ثلاثة قيود تشغيلية مستمرة: تباين مواقع العمل، وتقلبات حجم الإنتاج، والتعقيد الإنشائي المتطور. تتطلب تجميعات الإطارات الفولاذية الجاهزة—ولا سيما المستخدمة في الأسقف ذات البحور الكبيرة والمظلات الصناعية والمباني المقاومة للزلازل—جودة لحام متسقة عبر أشكال هندسية وأنواع وصلات متنوعة. تواجه خلايا اللحام ذات الخطوط الثابتة صعوبة عندما ينتقل المشروع من وحدات القباب القياسية إلى عقد متعددة الأوجه غير منتظمة، أو عندما تفرض لوجستيات النقل التجميع في الموقع ضمن ساحات حضرية ضيقة بدلًا من المصانع المركزية. تحل الأنظمة المعيارية هذه المشكلة عبر فصل الوظائف الأساسية—التموضع والتثبيت وحركة الشعلة وتتبع خط اللحام—إلى وحدات متوافقة يمكن إعادة تهيئتها أو نقلها أو توسيعها دون إعادة تصميم النظام بالكامل.
لا يتعلق الأمر باستبدال المكونات لمجرد التجديد. بل يتعلق بالحفاظ على قابلية تكرار الأبعاد مع استيعاب المتغيرات الواقعية: سماحات سماكة المواد حتى ±1.5 mm، والتشوه الحراري أثناء اللحام متعدد التمريرات، وعدم المحاذاة الطفيف الناتج عن المناولة اليدوية قبل اللحام. تتيح البنية المعيارية الحقيقية إعادة معايرة إزاحات مسار الروبوت ديناميكيًا استنادًا إلى الكشف الفوري عن خط اللحام—بدلًا من الافتراضات المبرمجة مسبقًا—كما تتيح تغيير التجهيزات بسرعة بين أنواع العقد دون فترات توقف لإعادة التجهيز الميكانيكي.
تحضير المواد بوصفه عنق الزجاجة الحاسم في المراحل السابقة
حتى أكثر أنظمة اللحام قدرةً على التكيف يفشل إذا كانت قطع العمل الواردة تفتقر إلى هندسة حواف متسقة. تؤثر جودة الشطف مباشرة في عمق الاختراق وتجانس منطقة الانصهار والتشوه بعد اللحام. في تطبيقات الإطارات الثقيلة—وخاصة عندما تتجاوز سماكة صفائح الفولاذ الكربوني 60 mm—تتضاعف عدم اتساقات الحواف بشكل كبير: إذ يمكن أن يؤدي اختلاف قدره 2° في زاوية الشطف إلى تغيير توزيع مدخلات الحرارة بأكثر من 18%، مما يزيد خطر التشقق البارد في مناطق HAZ ويتطلب إعادة فحص NDT مكلفة بعد اللحام.
غالبًا ما تقصر مسطحات الحواف التقليدية عن تلبية هذا المطلب. إذ تواجه آليات تغذيتها الصلبة صعوبة مع انحرافات استواء الصفائح الشائعة في المواد المدرفلة على الساخن، كما أن رؤوس القطع الثابتة فيها لا تستطيع التكيف ديناميكيًا مع اختلاف سماكة الصفيحة ضمن التشغيل الواحد. ولهذا السبب، تُقرن حلول الشطف والتفريز المتكاملة بشكل متزايد بخطوط اللحام المعيارية، ليس كإضافات، بل كمراحل معالجة متزامنة. على سبيل المثال، تتعاملحافة الشطف والتفريز للخزانات الثقيلة مع نطاقات سماكة من 6 mm إلى 400 mm في إعداد واحد، باستخدام تغذية مدفوعة بمحرك ومتحكم بها عبر VFD وقضبان توجيه قابلة للفصل ومعالجة حراريًا تحافظ على ثبات الموضع تحت الحمل الجانبي. كما أن قدرتها على تشكيل شطفات على هيئة U وV وK في تمريرة واحدة تلغي الطحن الثانوي، مما يقلل تراكم التفاوتات قبل بدء اللحام أصلًا.
كيف تؤثر خيارات التصميم الإنشائي في المرونة على المدى الطويل
تمتد المعيارية إلى ما هو أبعد من واجهات البرمجيات أو الوصلات سريعة التوصيل؛ فهي مدمجة في البنية الميكانيكية. خذ دعم قضبان التوجيه على سبيل المثال: تنحرف القضبان المعلقة التقليدية تحت الأحمال الديناميكية لرؤوس التفريز الثقيلة، مولدة اهتزازات دقيقة تتحول إلى تموج في خرزة اللحام. تعمل الأنظمة ذات الدعم المدمج بين التعليق والارتكاز—مثل تلك المستخدمة في منصات تفريز الحواف عالية الدقة—على تخميد الرنين عبر كامل نطاق الترددات، مما يتيح سرعات تغذية مستقرة تبلغ 0.13–1.0 m/min بغض النظر عن سماكة الصفيحة أو نوع السبيكة. ويصبح هذا الثبات الميكانيكي أساسًا لتنفيذ مسارات CNC بصورة موثوقة في خلية اللحام اللاحقة.
وبالمثل، يحدد اختيار معدات التثبيت والتموضع مدى سهولة تكيف الخط المعياري مع الأشكال الهندسية الجديدة للإطارات. تتيح أجهزة إيقاف قطع العمل المدمجة ذات قابلية التكرار على مستوى الميكرون الانتقال السريع بين أقطار العقد المختلفة دون إعادة معايرة متتبعات الليزر. وتمنع أنظمة الدعم السفلية المخصصة لقطع العمل الطويلة جدًا الانحراف الزاوي الناتج عن الترهل أثناء التشغيل، مما يضمن أن الحواف المعروضة على شعلة اللحام تطابق المواصفات قبل بدء القوس الأول.
عمق الأتمتة أهم من الخصائص البارزة
لا تعني «المؤتمتة» الشيء نفسه لدى جميع الموردين. فبعض الأنظمة تؤتمت التحكم في الحركة فقط، بينما يدمج بعضها الآخر كشف الحواف ومنطق التغذية/الرجوع والتثبيت التلقائي، لكنه لا يصل إلى التغذية الراجعة ذات الحلقة المغلقة بين بيانات فحص الشطف وضبط معلمات اللحام. تتطلب المعيارية التشغيلية الحقيقية قابلية التشغيل البيني على مستوى البيانات: أطر إحداثيات مشتركة، وبروتوكولات I/O موحدة (مثل EtherCAT)، وواجهات PLC محايدة للموردين. وبدون ذلك، تتطلب إضافة وحدة جديدة—مثل محطة فحص آلية بعد اللحام—تطوير بوابة مخصصة، مما يلغي وفورات الوقت التي تعد بها المعيارية.
يعكس نهج Wuxi Samgins هذا الواقع: فمعداتها مصممة وفق معايير ISO9001 وCE ليس باعتبارها مجرد متطلبات امتثال، بل كقيود تصميمية تفرض مصادر مكونات قابلة للتتبع، وهياكل رئيسية مفرغة الإجهاد، وإدخالات قطع قابلة للفهرسة ذات ملفات تآكل موثقة. هذه ليست نقاطًا تسويقية، بل عوامل تمكين لفترات صيانة متوقعة، ودورات استبدال معايرة، ومؤشرات قدرة عملية قابلة للتحقق (Cpk) عبر دفعات الإنتاج.
عندما تتحول المعيارية إلى هندسة مفرطة
لا يبرر كل تطبيق المعيارية الكاملة. فقد تحقق المشروعات ذات عائلات العقد المحددة بإحكام والمتكررة—مثل جسور أسقف المستودعات القياسية—إنتاجية أعلى باستخدام إعدادات خطوط ثابتة محسّنة. تأتي نقطة التحول عندما تدخل أكثر من شكلين هندسيين متميزين للإطارات في جدول الإنتاج ضمن فترة ستة أشهر، أو عندما تتطلب التعديلات التي يحددها العميل إعادة تهيئة متكررة لتسلسلات اللحام. في تلك المرحلة، تفوق ساعات العمل الموفرة في إعادة البرمجة وتغييرات التجهيزات والتشغيلات التجريبية الزيادة الأولية في رأس المال اللازمة للبنية المعيارية.
ومن الجدير بالملاحظة أيضًا أن المعيارية تقدم أنماط فشل جديدة. إذ يمكن أن يؤدي زمن تأخر الاتصال بين الوحدات، وعدم اتساق إصدارات البرامج الثابتة عبر الأنظمة الفرعية، وانحراف المعايرة بين الوحدات التي تُصان بشكل مستقل، إلى تدهور أداء النظام الكلي بسرعة أكبر من خلية أحادية. يعتمد النشر الناجح بدرجة أقل على مواصفات الأجهزة وبدرجة أكبر على إجراءات المزامنة الموثقة—مثل فحوصات المرجع الرئيسي اليومية والنسخ الاحتياطية للمعلمات التي يتم التحكم في إصداراتها—والتي تتعامل مع الخط بالكامل كأصل عملية واحد ذي إصدار محدد.
بالنسبة للمصنعين الذين يتوسعون نحو مشروعات معقدة منخفضة الحجم/عالية التباين—وخاصة تلك التي تشمل أوعية الضغط أو خزانات التخزين الثقيلة أو الهياكل المصنفة لمقاومة الزلازل—فإن تقارب تحضير الحواف الدقيق وأنظمة الحركة المستقرة ميكانيكيًا وطبقات الأتمتة القابلة للتشغيل البيني يجعل تكوينات آلات اللحام الأوتوماتيكية المعيارية للهياكل الفراغية ليست مجرد خيار قابل للتطبيق، بل ضرورة تشغيلية لا غنى عنها.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة