




Как системы лазерного слежения повышают повторяемость операций автоматической сварочной машины для пространственных ферм?
Как системы лазерного слежения повышают повторяемость операций автоматической сварочной машины для пространственных ферм?
Sep 28, 2026
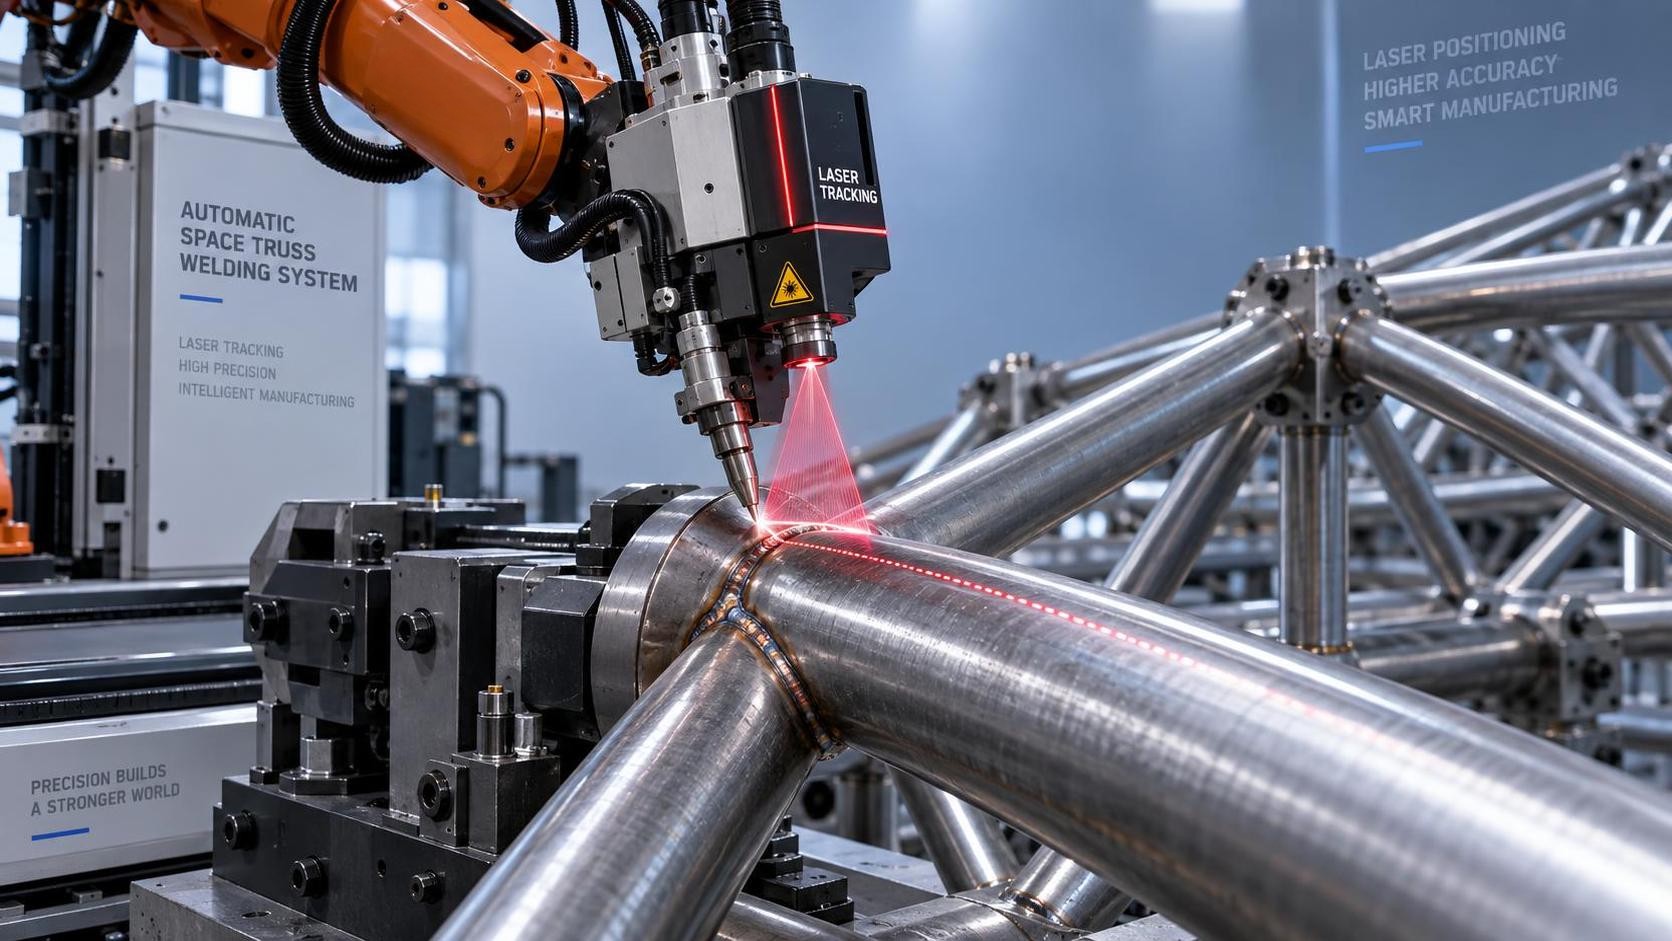
Системы лазерного слежения не просто добавляют возможности измерения автоматическим сварочным машинам для пространственных каркасов — они переопределяют то, как на практике достигается повторяемость. Для операторов повторяемость — это не только теоретическая точность траектории робота; это стабильное обеспечение геометрии сварного шва, глубины проплавления и совмещения соединений на десятках или сотнях одинаковых каркасов — несмотря на тепловые деформации, износ оснастки, отклонения размеров от детали к детали и условия окружающей среды в цехе. Лазерное слежение решает эту задачу, замыкая контур между заданным движением и фактическим положением заготовки — не до начала сварки, а *в ходе* процесса.
По сути, лазерное слежение заменяет статическое программирование точек обучения динамической обратной связью о пространственном положении в реальном времени. Лазерный датчик класса 2 или класса 3R, установленный на сварочной головке (или на соседнем портале), проецирует структурированный световой рисунок на поверхность соединения. По мере движения робота система непрерывно триангулирует точные 3D-координаты центральной линии шва — обычно с частотой дискретизации 1–5 кГц — и разрешением менее 0,1 мм. Эти данные напрямую поступают в контроллер движения, который на ходу корректирует траектории осей, чтобы поддерживать смещение горелки относительно соединения в пределах допуска. Результат — не просто более точное позиционное управление, а адаптивная компенсация отклонений, которые в противном случае накапливались бы при многопроходной сварке или длинных перемещениях.
Это особенно важно там, где сложность геометрии сталкивается с производственной реальностью. Пространственные каркасы состоят из пересекающихся трубчатых элементов — часто с переменной толщиной стенок, неодинаковыми углами разделки кромок и небольшими смещениями, возникающими при ручной загрузке или усадке оснастки. Без слежения даже робот с повторяемостью ±0,08 мм (такой как многоцелевой робот-манипулятор BR10iB-15) не может гарантировать стабильное качество сварки, если система координат отсчёта смещается относительно фактического расположения соединения. Лазерное слежение отделяет повторяемость от точности оснастки: машина реагирует на то, что физически присутствует, а не на то, что было запрограммировано.
Тепловое расширение создаёт ещё один уровень отклонений. В алюминиевых или тонкостенных стальных каркасах локальный нагрев может сместить положение соединения на 0,2–0,5 мм за один проход. Системы с разомкнутым контуром воспринимают это как помеху — компенсируя её только за счёт консервативных запасов параметров или послесварочной коррекции. Лазерное слежение воспринимает это как сигнал: система обнаруживает смещение во время сварки и пересчитывает траекторию в реальном времени. Операторы отмечают значительно меньше случаев подрезов, неполного сплавления или чрезмерного разбрызгивания — особенно на Т- и К-образных соединениях, где накопление тепла несимметрично, а геометрия соединения быстро изменяется.
Важно, что лазерное слежение не требует перепрограммирования для каждого нового варианта каркаса. После калибровки относительно базовой системы координат сварочной станции оно адаптируется к любой детали в пределах своего поля зрения. Это устраняет один из крупнейших источников ошибок оператора: зависимость от ручной подстройки или корректировок по принципу «обучить и повторить» при переключении между схожими, но неидентичными деталями. Оно также снижает зависимость от дорогостоящей высокоточной оснастки, сокращая время наладки и обеспечивая более быструю переналадку без ущерба для стабильности сварки.
Однако внедрение не является простым подключением и запуском. Эффективное слежение зависит от трёх взаимосвязанных факторов: оптического доступа, состояния поверхности и архитектуры интеграции. Лазер должен сохранять прямую видимость соединения на протяжении всего сварочного цикла — даже при сложных многоосевых движениях. Помехи со стороны инструмента, зажимов или самой заготовки требуют тщательного размещения датчика, а иногда и нескольких датчиков на одну станцию. Отражательная способность поверхности также имеет значение: необработанная сталь с прокатной поверхностью работает надёжно; сильно окисленные, окрашенные или маслянистые поверхности ухудшают целостность сигнала и могут потребовать протоколов очистки перед сваркой. Интеграция требует точной синхронизации между лазерным контроллером, контроллером движения робота и источником питания — предпочтительно через EtherCAT или PROFINET, а не только через интерфейс RS-232. Задержки времени контура обратной связи более 10 мс вызывают колебания, обусловленные запаздыванием, что ухудшает, а не повышает повторяемость.
Операторы также должны понимать, что лазерное слежение *не* компенсирует. Оно не может исправить грубые ошибки позиционирования — например, когда труба загружена в оснастку со смещением на 2 мм от центра, — или компенсировать неверные параметры сварки (напряжение, скорость подачи проволоки, скорость перемещения). Его роль заключается в геометрической коррекции, а не в оптимизации параметров процесса. Неправильное понимание его функции приводит к чрезмерной уверенности: предполагается, что слежение «исправит» плохую подгонку соединения или нестабильные условия дуги. На практике слежение повышает ценность качественной предварительной подготовки, но не заменяет её.
С точки зрения технического обслуживания лазерное слежение добавляет к критическому пути машины калиброванную оптическую подсистему. Датчики требуют периодической проверки по прослеживаемым эталонам — обычно с использованием сертифицированных концевых мер длины или ступенчатых калибров — а в запылённых условиях линзы необходимо очищать после каждой смены. В отличие от механических энкодеров, лазерные системы чувствительны к помехам от внешнего освещения; прямой солнечный свет или интенсивное свечение дуги могут насыщать детекторы, если не обеспечены надлежащее экранирование или фильтрация. Операторы, обученные только традиционной роботизированной сварке, часто недооценивают эти эксплуатационные ограничения, что приводит к незапланированным простоям, если дрейф калибровки остаётся незамеченным более 48 часов.
Влияние на показатели повторяемости измеримо, но неодинаково для всех типов сварных швов. Для угловых швов на плоских стыках слежение обычно улучшает повторяемость позиционирования с ±0,3 мм (разомкнутый контур) до ±0,07 мм. Для кольцевых швов на круглых трубах, где кривизна соединения и угол горелки динамически взаимодействуют, улучшение менее выражено — ±0,12 мм против ±0,25 мм, — поскольку точность лазерной триангуляции немного снижается при больших углах падения. Эти различия важны при аттестации сварных швов по ISO 15614 или AWS D1.1: операторы должны проверять производительность слежения при конкретной конфигурации соединения и сочетании свариваемых материалов, а не только на испытательных пластинах.
Наконец, повышение повторяемости напрямую преобразуется в надёжность последующих процессов. Когда геометрия сварного шва остаётся в пределах 0,15 мм от номинального значения на 100 последовательных каркасах, при последующей сборке — особенно при роботизированной установке или автоматизированном болтовом соединении — возникает гораздо меньше отказов при подгонке. Уровень брака снижается не потому, что дефекты полностью устраняются, а потому, что вариации удерживаются в пределах границ статистического контроля. Это позволяет операторам сместить фокус с реактивной коррекции на проактивный мониторинг: анализировать журналы слежения на предмет тонких тенденций — например, постепенного износа оснастки, на который указывает рост величины позиционной коррекции, — до того, как они вызовут несоответствие.
Таким образом, лазерное слежение повышает повторяемость не за счёт изолированного увеличения точности роботов, а за счёт непрерывной, адаптивной и метрологически строгой привязки их движения к фактической заготовке. Оно превращает повторяемость из статической спецификации в действующий проверяемый показатель процесса, который операторы могут отслеживать, анализировать в динамике и использовать для принятия мер в реальном времени. Для тех, кто эксплуатирует автоматические сварочные машины для пространственных каркасов, это различие отделяет стабильный выпуск продукции от условной стабильности.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение