




¿Qué robot de soldadura para fabricación metálica ofrece el retorno de la inversión más rápido al sustituir líneas MIG de doble estación?
¿Qué robot de soldadura para fabricación metálica ofrece el retorno de la inversión más rápido al sustituir líneas MIG de doble estación?
¿Qué robot de soldadura para fabricación metálica ofrece el ROI más rápido al sustituir líneas MIG de doble estación?
Si utiliza una línea MIG de doble estación en la fabricación de acero estructural, recipientes a presión o equipos pesados, y ha empezado a calcular el retorno de la automatización, no se pregunta si debe automatizar. Se pregunta:¿qué robot genera retorno de efectivo más rápido, sin afectar el rendimiento ni la calidad? Esta es una cuestión de adquisición basada en la economía real de producción, no en especificaciones teóricas.
La respuesta breve es que no existe un robot de soldadura con el «ROI más rápido» universal. Pero síexiste una configuración específica de alto impacto que reduce sistemáticamente el plazo de recuperación a 12–18 meses en talleres que actualizan estaciones MIG dobles manuales o semiautomatizadas, siempre que se cumplan tres condiciones: (1) la geometría de la pieza permita un acceso constante de la antorcha, (2) la preparación de juntas cumpla estrictos umbrales de consistencia del bisel y (3) el fresado de bordes previo no limite el tiempo de ciclo. Si falla cualquiera de ellas, incluso el robot más avanzado prolongará el ROI a más de 24 meses.
Por qué las líneas MIG de doble estación están maduras, pero presentan riesgos, para su sustitución por robots
Las configuraciones MIG de doble estación ofrecen una flexibilidad aceptable para trabajos de lotes medianos y múltiples piezas. Pero su coste oculto no es la mano de obra, sino la variabilidad. Los operarios ajustan la alimentación de alambre, el voltaje, la velocidad de avance y el ángulo de la antorcha en cada pasada, cada junta y cada turno. Esta variabilidad se acumula en el retrabajo posterior a la soldadura: entre el 12 y el 18 % de las soldaduras requieren esmerilado, eliminación de salpicaduras o corrección en talleres de fabricación típicos que utilizan estas líneas. Y cada minuto dedicado a corregir soldaduras es un minuto perdido de producción con valor añadido.
La automatización elimina esa variabilidad, pero solo si la entrada es predecible. Un robot no compensará ángulos de bisel irregulares, espesores de placa desiguales ni un mal ajuste. De hecho, amplifica esas inconsistencias. Por ello, el ROI comienzaantes de que el brazo robótico se ponga en marcha: comienza con la limpieza y repetibilidad con las que se preparan los bordes.
El cuello de botella del ROI que la mayoría de los compradores pasa por alto: la preparación de bordes, no la velocidad de soldadura
Los robots de soldadura suelen venderse por la reducción del tiempo de arco encendido —«¡un 50 % más rápido que la soldadura manual!»—, pero el tiempo de arco encendido rara vez supera el 35 % del tiempo de ciclo total en los flujos de trabajo MIG de doble estación. El resto corresponde a carga, posicionamiento, punteado, limpieza e inspección. El verdadero lastre está en la preparación de bordes.
Los bordes tradicionales cortados por llama o cepillados introducen conicidad, oxidación y una geometría de bisel irregular. Esto obliga a los robots a reducir la velocidad (disminuyendo la productividad), añadir un seguimiento de junta complejo (aumentando el tiempo de programación y el mantenimiento) o aceptar tasas de retrabajo más altas. Las tres opciones erosionan el ROI.
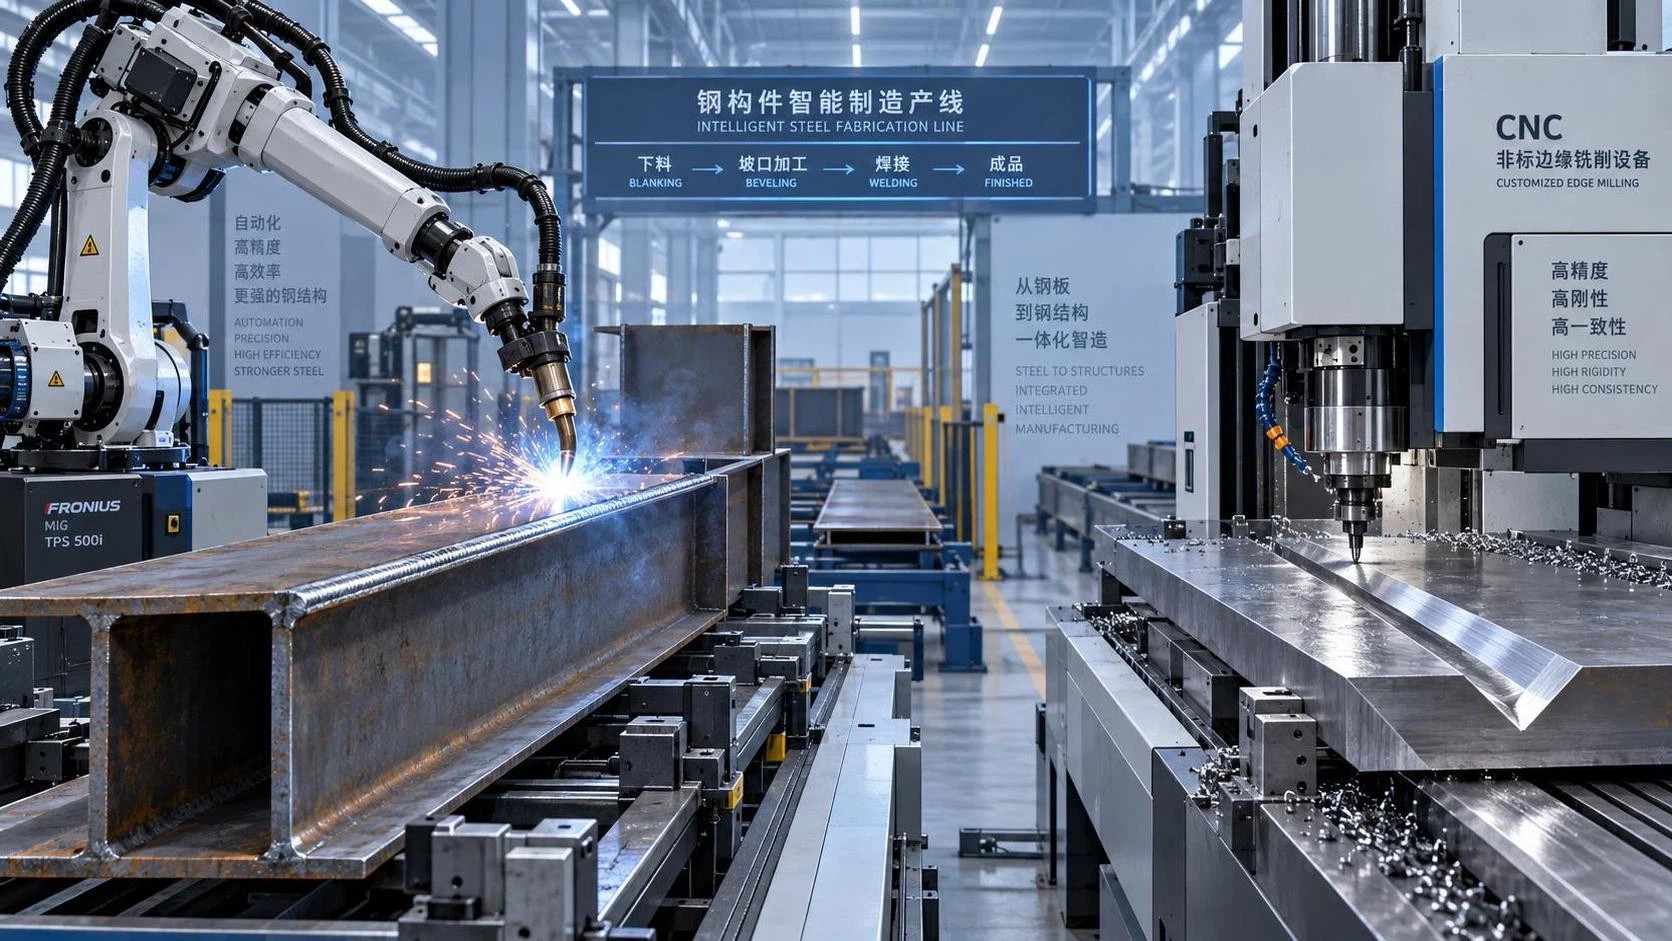
Aquí es donde el fresado de bordes de alta precisión cambia la ecuación. A diferencia de las cepilladoras o los biseles cortados por plasma, las modernas fresadoras CNC de bordes ofrecen biseles repetibles, limpios y sin óxido: acabado superficial Ra3.2–12.5, tolerancia angular de ±0.5° y consistencia en toda la longitud de placas de hasta 18,000 mm. Al combinarse con un robot de soldadura, esto implica menos carga de seguimiento de junta, menos paradas para retoques manuales y mejoras inmediatas en el rendimiento a la primera pasada.
Por ejemplo, un astillero de Guangdong sustituyó su línea MIG doble por un robot de soldadura de seis ejes, y observó que el ROI se extendía a 30 meses hasta que modernizó la preparación de bordes previa con unaMáquina fresadora de bordes no estándar sin viga de presión. En tres meses, el retrabajo de soldadura se redujo del 16 % al 3.2 %, y el tiempo de ciclo medio por conjunto estructural disminuyó un 22 %. El plazo de recuperación se redujo a 14 meses.
Qué significa realmente el «ROI más rápido» en la práctica
El ROI más rápido no consiste en el precio más bajo del robot. Consiste en minimizar la suma de: (1) inversión de capital, (2) tiempo de inactividad de integración, (3) tiempo de recapacitación de operarios y (4) costes continuos de inestabilidad del proceso (retrabajo, desperdicio y paradas no planificadas). Un robot de $120k con consola de programación plug-and-play y conjuntos de parámetros MIG precargados para acero al carbono, acero inoxidable y aluminio puede superar a una unidad de $95k que requiere interfaz PLC personalizada y calibración diaria, si permite que los operarios sean productivos en dos días en lugar de tres semanas.
Según implementaciones realizadas en Europa, el Sudeste Asiático y Norteamérica desde 2018, las configuraciones con mayor ROI comparten tres características:
- Montaje modular: Los robots diseñados para atornillarse directamente a los bastidores de estaciones MIG existentes, sin nuevas cimentaciones ni refuerzo del suelo, reducen la instalación de 3 semanas a 5 días.
- Seguimiento de junta integrado con control adaptativo de voltaje: No solo visión láser, sino ajuste en bucle cerrado de la alimentación de alambre y el voltaje según la detección de separación en tiempo real. Es fundamental para gestionar pequeñas variaciones de ajuste sin sacrificar velocidad.
- Conformidad CE/ISO9001 precertificada: No solo «cumple las normas», sino documentación trazable a informes de ensayo de terceros, evitando de 4 a 6 semanas de auditorías de fábrica o puesta en marcha retrasada.
No son casillas de verificación de marketing. Son restricciones estrictas que afectan el tiempo de calendario hasta la primera soldadura rentable.
Cuándo no se aplica el «ROI más rápido» y qué hacer en su lugar
El ROI más rápido presupone familias de piezas estables: juntas de soldadura repetidas en geometrías similares (por ejemplo, uniones entre ala y alma de vigas H, circunferencias de tambores de caldera o empalmes de columnas estructurales). Si su línea de doble estación procesa trabajos dealta variedad y bajo volumen, por ejemplo, más de 50 números de pieza únicos por semana, el ROI del robot se prolonga considerablemente. El tiempo de programación por sí solo puede superar las 8 horas por cada nueva junta. En esos casos, el ROI solo se acelera tras añadir software de programación offline y plantillas de juntas estandarizadas, desplazando el punto de equilibrio más allá de 24 meses, salvo que el volumen aumente.
Además, no suponga que la soldadura robótica elimina la mano de obra cualificada. Cambia los requisitos de habilidades: de la manipulación de la antorcha a la validación de trayectorias, el ajuste de parámetros y el mantenimiento preventivo. Los talleres que omiten la formación cruzada registran un 30 % más de tiempo de inactividad no planificado en el primer año, incluso con equipos de primera categoría.
Próximos pasos: cree su filtro de ROI, no su hoja de especificaciones
Antes de solicitar cotizaciones, aplique este filtro de tres puntos:
- Trace sus 5 juntas de soldadura recurrentes principales: Enumere los números de pieza reales, espesores de material, tipos de bisel (V, U, K) y el tiempo de ciclo actual por junta, incluida la carga/descarga, el punteado, la soldadura y la limpieza.
- Mida la consistencia de la preparación de bordes: Tome 10 placas al azar de la producción del mes pasado. Mida el ángulo de bisel en 3 puntos por placa. Si la desviación estándar es >±1.5°, priorice la actualización del fresado de bordes antes de seleccionar el robot.
- Calcule el coste laboral real por hora de soldadura: Incluya no solo el salario, sino también las cargas laborales (impuestos sobre nómina, prestaciones y formación), primas por horas extra y mano de obra estimada de retrabajo. La mayoría de los talleres subestiman esto entre un 40 y un 60 %.
Si sus datos muestran una tasa de retrabajo >10 %, una inconsistencia de bisel >2° o un coste laboral real >$65/hora, entonces es posible reducir el plazo de ROI, probablemente a 12–18 meses. De lo contrario, invierta primero en precisión previa, no en automatización posterior.
Porque el ROI más rápido no se encuentra en el catálogo de robots. Se encuentra donde la preparación de bordes se une a la ejecución de la soldadura y donde las decisiones de adquisición comienzan con la realidad medida, no con las afirmaciones de los folletos.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje