




¿Los robots de soldadura para recipientes a presión son compatibles con las especificaciones de procedimientos de soldadura de ASME Sección VIII Div. 1?
¿Los robots de soldadura para recipientes a presión son compatibles con las especificaciones de procedimientos de soldadura de ASME Sección VIII Div. 1?
Sí, pero no automáticamente
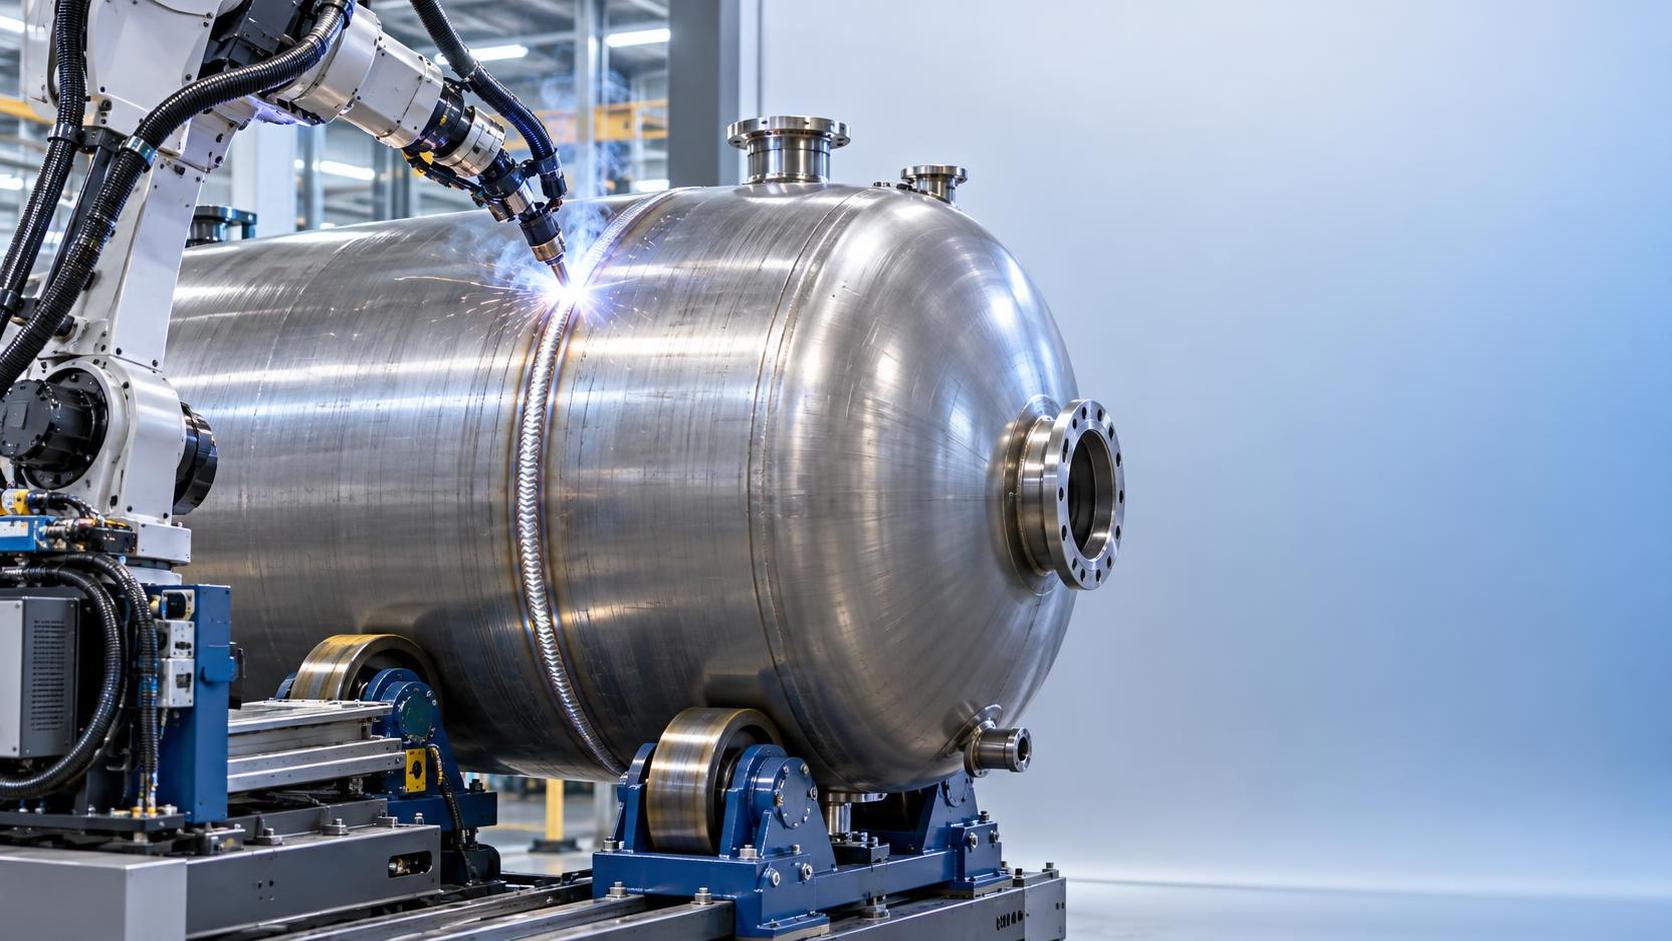
Un robot de soldadura para recipientes a presión no cumple por defecto con la «ASME Sección VIII Div. 1». La compatibilidad no está incorporada en el hardware; se desarrolla, valida y documenta. Para los evaluadores técnicos que revisan soluciones robóticas, la cuestión no es si un sistema *puede* soldar juntas de recipientes a presión, sino si todo su marco operativo se ajusta al rigor procedimental exigido por ASME BPVC. Esto implica la cualificación de procedimientos, personal, equipos y trazabilidad, no solo la apariencia o la velocidad de la soldadura.
Dónde empieza y termina el cumplimiento del código
ASME Sección VIII Div. 1 no regula los robots. Regula los *procedimientos de soldadura*, la cualificación de los soldadores y el control de producción. Por tanto, la compatibilidad depende de la capacidad de un sistema robótico para integrarse en ese ecosistema normativo. Los puntos clave incluyen:
- Cualificación de la Especificación de Procedimiento de Soldadura (WPS): El robot debe operar dentro de los límites de WPS precualificados o cualificados, incluidos el voltaje, el amperaje, la velocidad de avance, la composición del gas de protección y la temperatura entre pasadas. Las desviaciones requieren una nueva cualificación, incluso si el robot es más preciso que la soldadura manual.
- Cualificación de Desempeño del Soldador (WPQ): Aunque los robots no poseen certificaciones, el operador que programa y supervisa el sistema debe estar cualificado conforme a la serie ASME QW-300. Su alcance abarca el ajuste de parámetros, la verificación de la preparación de juntas y la supervisión de la inspección posterior a la soldadura.
- Validación de equipos: La repetibilidad del robot, la estabilidad del arco y la precisión de posicionamiento de la antorcha deben verificarse frente a los parámetros WPS, no solo una vez, sino como parte del mantenimiento rutinario y después de cualquier actualización mecánica o de software.
- Trazabilidad: Cada pasada de soldadura debe poder vincularse con su WPS, WPQ, lote de material, registro de tratamiento térmico y resultado de END. No se trata de un registro opcional, sino de documentación exigida por inspectores externos e Inspectores Autorizados (AI).
Cómo se alinea Wuxi Samgins, sin prometer en exceso
Con sede en Wuxi, a 30 minutos de Shanghái en tren de alta velocidad, Wuxi Samgins International Trade Co., Ltd. ha respaldado a talleres de fabricación en el Sudeste Asiático, Europa y América desde 2012. Nuestro enfoque del cumplimiento de ASME refleja experiencia en campo, no solo distintivos de certificación. Diseñamos y validamos nuestros robots de soldadura para recipientes a presión con controles de proceso certificados ISO 9001 y una arquitectura de seguridad conforme a CE, pero los consideramos una base, no una meta final.
Por ejemplo, nuestros sistemas admiten el bloqueo de parámetros y la supervisión en tiempo real, lo que permite a los operadores aplicar los límites WPS a nivel de máquina. Suministramos paquetes completos de documentación, incluidos registros de cualificación de procedimientos (PQR), mapas de soldadura y registros de calibración, estructurados para cumplir los requisitos del Anexo B de ASME BPVC. Sin embargo, también asesoramos a los clientes desde el principio: la aceptación final depende del alcance específico de su WPS, del grado de material (p. ej., SA-516 Gr. 70 frente a SA-387 Gr. 22) y de la interpretación jurisdiccional, especialmente cuando los AI locales requieren pruebas adicionales con testigo o protocolos de conservación de datos.
Cuando la fabricación estructural exige más que solo soldadura
Los trabajos en recipientes a presión suelen superponerse con la fabricación de estructuras de acero, especialmente en unidades montadas sobre patines, reactores modulares o soportes de tuberías integrados. Ahí es donde la capacidad de integración importa. Un robot diseñado exclusivamente para la soldadura de cordones circunferenciales puede carecer de la flexibilidad necesaria para conjuntos complejos de vigas H utilizados en bastidores de soporte de recipientes o estructuras de contención.
Nuestramáquina de soldadura de vigas H 3 en 1 ejemplifica este enfoque multidominio. Diseñada para Q235 y otros aceros estructurales, integra el montaje, la soldadura por pórtico de doble cara y la corrección térmica en una unidad sincronizada. Sus soportes de pistola de soldadura independientes permiten un ajuste preciso de ángulo y altura, crucial al adaptar la geometría del bisel a diseños de juntas aprobados por ASME. Y, dado que opera con velocidades controladas por VFD (200–1200 mm/min) y reciclaje de escoria en circuito cerrado, la consistencia de la soldadura se mantiene dentro de estrechos rangos de aporte térmico, reduciendo el riesgo de deformación sin sacrificar productividad.
Qué deben verificar los evaluadores técnicos antes de comprometerse
No dé por sentado el cumplimiento basándose en una ficha técnica. Solicite pruebas, no afirmaciones:
- ¿Puede el robot ejecutar su WPS exacto, incluido el mantenimiento del precalentamiento, el enfriamiento entre pasadas y la coordinación del tratamiento térmico posterior a la soldadura (PWHT), o requiere controladores externos?
- ¿El fabricante proporciona plantillas WPS validadas para materiales comunes de recipientes a presión (p. ej., SA-516, SA-387, SA-240), o necesita cualificarlo todo internamente?
- ¿Cómo se señalan las desviaciones de los parámetros de soldadura? ¿Existe prevención de anulaciones en tiempo real o solo un registro de alertas?
- ¿Qué incluye el paquete de documentación? ¿Se entregan los PQR, los mapas de soldadura y los registros de calibración de equipos en formatos compatibles con ASME, o se deja al fabricante la tarea de generarlos?
Considere también la escalabilidad. Un robot validado para SA-516 de 12 mm de espesor puede no cubrir SA-387 de 40 mm sin pruebas de procedimiento adicionales, incluso con fuentes de alimentación y alimentadores de alambre idénticos. Wuxi Samgins trabaja con los clientes para identificar las brechas de cobertura desde el principio, utilizando parámetros reales del proyecto, no rangos genéricos.
Nota final: las normas no cambian, pero la aplicación sí
ASME Sección VIII Div. 1 no ha cambiado sus requisitos fundamentales de WPS en décadas. Lo que ha evolucionado es la forma en que los fabricantes los aplican, especialmente con la automatización. El desafío actual no es cumplir el código, sino garantizar que cada capa de su flujo de trabajo robótico, desde la programación fuera de línea hasta los informes de END posteriores a la soldadura, resista el escrutinio de una auditoría.
Si está evaluando un robot de soldadura para recipientes a presión, comience por su biblioteca WPS actual, las expectativas de su AI y su capacidad interna de QA/QC, no por el folleto del robot. Después, evalúe con qué eficacia un proveedor cubre esa brecha. La fortaleza de Wuxi Samgins reside en ese puente: procesos ISO 9001, hardware conforme a CE e integración probada en campo, no solo alineación teórica.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje