




Совместимы ли сварочные роботы для сосудов под давлением со спецификациями сварочных процедур ASME Section VIII Div. 1?
Совместимы ли сварочные роботы для сосудов под давлением со спецификациями сварочных процедур ASME Section VIII Div. 1?
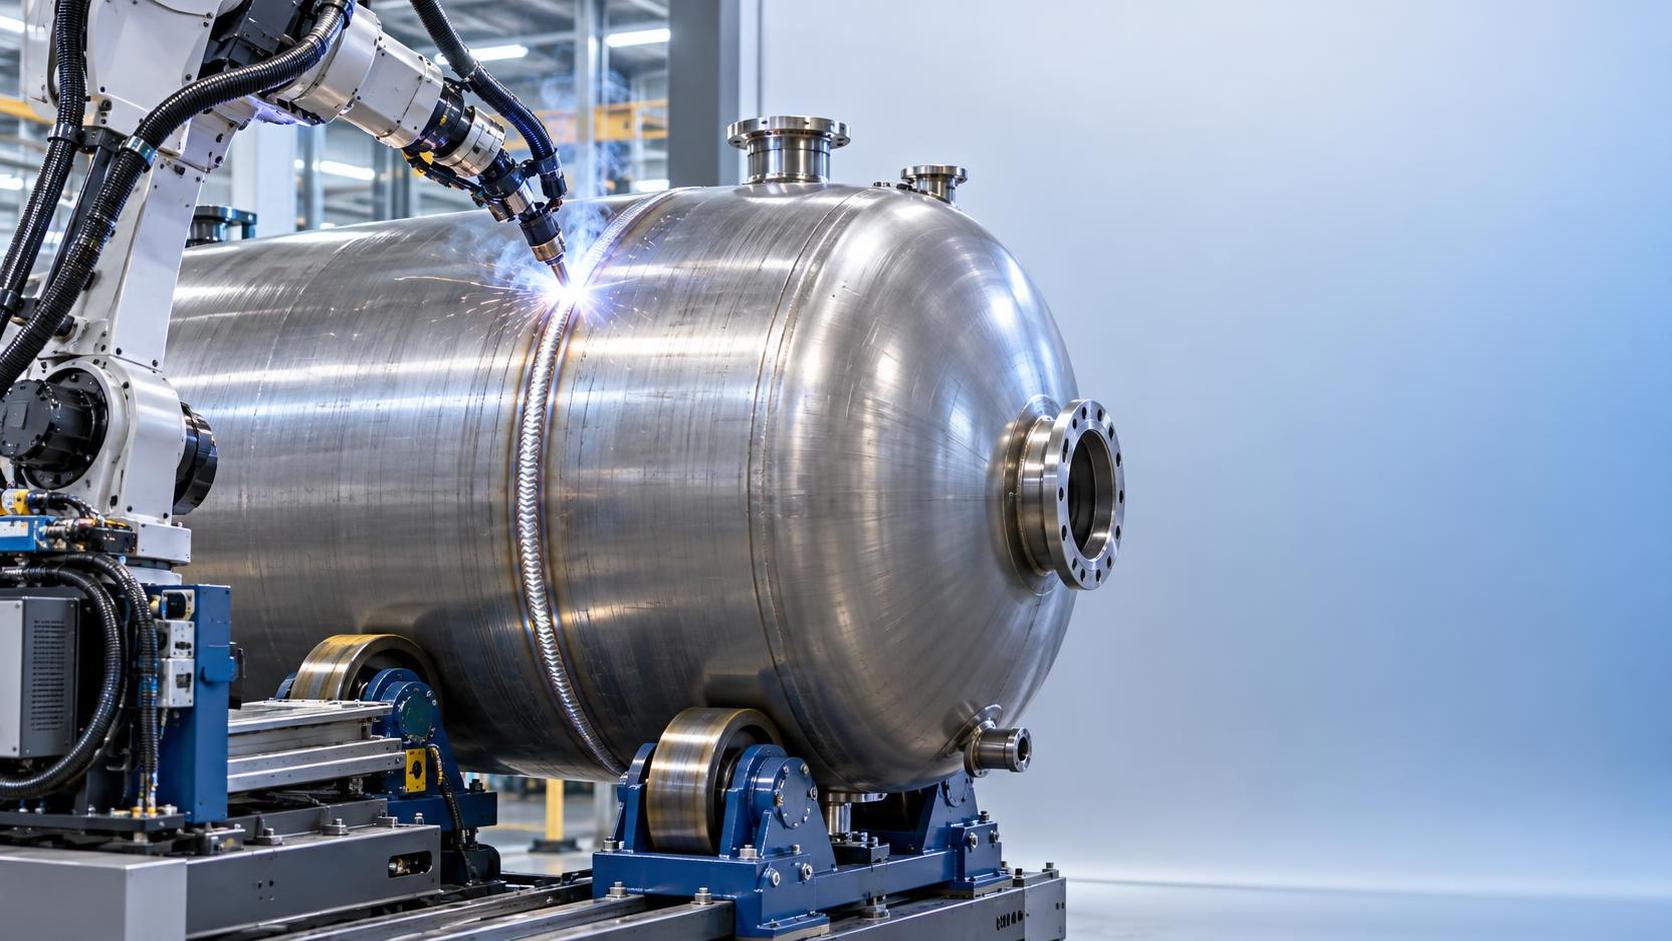
Да — но не автоматически
Сварочный робот для сосудов под давлением по умолчанию не является «соответствующим ASME Section VIII Div. 1». Совместимость не заложена в оборудовании изначально — она создаётся, подтверждается и документируется. Для технических специалистов, оценивающих роботизированные решения, вопрос заключается не в том, *может* ли система сваривать соединения сосудов под давлением, а в том, соответствует ли вся её рабочая система процедурной строгости, требуемой ASME BPVC. Это означает аттестацию процедур, персонала, оборудования и прослеживаемости, а не только внешний вид или скорость сварки.
С чего начинается и чем заканчивается соответствие нормам
ASME Section VIII Div. 1 не регулирует роботов. Он регулирует *процедуры сварки*, квалификацию сварщиков и производственный контроль. Поэтому совместимость зависит от того, насколько хорошо роботизированная система интегрируется в эту нормативную экосистему. Ключевые аспекты включают:
- Квалификация спецификации процедуры сварки (WPS): робот должен работать в рамках предварительно квалифицированных или квалифицированных WPS, включая напряжение, силу тока, скорость перемещения, состав защитного газа и температуру между проходами. Отклонения требуют повторной квалификации, даже если робот точнее ручной сварки.
- Квалификация производительности сварщика (WPQ): хотя роботы не имеют сертификации, оператор, программирующий и контролирующий систему, должен быть квалифицирован согласно серии ASME QW-300. В его обязанности входят настройка параметров, проверка подготовки соединений и контроль послесварочной инспекции.
- Валидация оборудования: повторяемость робота, стабильность дуги и точность позиционирования горелки должны быть проверены по параметрам WPS не только однократно, но и в рамках регулярного технического обслуживания, а также после любого механического или программного обновления.
- Прослеживаемость: каждый сварочный проход должен быть связан с соответствующими WPS, WPQ, партией материала, записью о термообработке и результатом NDE. Это не факультативное ведение журналов, а обязательная документация для сторонних инспекторов и уполномоченных инспекторов (AI).
Как Wuxi Samgins обеспечивает соответствие — без излишних обещаний
Компания Wuxi Samgins International Trade Co., Ltd., расположенная в Уси, в 30 минутах езды на высокоскоростном поезде от Шанхая, с 2012 года поддерживает производственные предприятия в Юго-Восточной Азии, Европе и странах Америки. Наш подход к соответствию ASME основан на практическом опыте, а не только на сертификатах. Мы проектируем и валидируем наши сварочные роботы для сосудов под давлением с использованием средств управления процессами, сертифицированных по ISO 9001, и архитектуры безопасности, соответствующей CE, однако рассматриваем их как основу, а не как конечную цель.
Например, наши системы поддерживают блокировку параметров и мониторинг в реальном времени, позволяя операторам обеспечивать соблюдение ограничений WPS на уровне оборудования. Мы предоставляем полные комплекты документации, включая записи о квалификации процедур (PQR), карты сварных швов и журналы калибровки, структурированные в соответствии с требованиями Приложения B ASME BPVC. Но мы также заранее консультируем клиентов: окончательная приёмка зависит от конкретной области действия их WPS, марки материала (например, SA-516 Gr. 70 по сравнению с SA-387 Gr. 22) и интерпретации требований местной юрисдикцией, особенно когда местные AI требуют дополнительных испытаний в присутствии инспектора или протоколов хранения данных.
Когда изготовление металлоконструкций требует большего, чем только сварка
Работы с сосудами под давлением часто пересекаются с изготовлением стальных конструкций, особенно в установках на салазках, модульных реакторах или интегрированных опорах трубопроводов. Именно здесь важна способность к интеграции. Робот, предназначенный исключительно для сварки кольцевых швов, может не обладать гибкостью, необходимой для сложных сборок H-образных балок, используемых в опорных рамах сосудов или защитных конструкциях.
Нашасварочная машина для H-образных балок 3 в 1 демонстрирует такой междисциплинарный подход. Созданная для стали Q235 и других конструкционных сталей, она объединяет сборку, двустороннюю портальную сварку и термическую правку в одном синхронизированном агрегате. Независимые крепления сварочных горелок обеспечивают точную регулировку угла и высоты, что критически важно для соответствия геометрии разделки одобренным ASME конструкциям соединений. Благодаря работе с частотно-регулируемыми скоростями (200–1200 mm/min) и замкнутой системой рециркуляции шлака стабильность сварки поддерживается в узких пределах тепловложения, снижая риск деформации без ущерба для производительности.
Что техническим специалистам следует проверить перед принятием решения
Не предполагайте соответствие на основе спецификации. Запрашивайте доказательства, а не заявления:
- Может ли робот выполнять вашу точную WPS, включая поддержание предварительного подогрева, охлаждение между проходами и координацию послесварочной термообработки (PWHT), или ему требуются внешние контроллеры?
- Предоставляет ли производитель шаблоны WPS, валидированные для распространённых материалов сосудов под давлением (например, SA-516, SA-387, SA-240), или вам необходимо квалифицировать всё собственными силами?
- Как фиксируются отклонения параметров сварки? Предусмотрена ли блокировка изменений в реальном времени или только журнал предупреждений?
- Что включено в пакет документации? Предоставляются ли PQR, карты сварных швов и записи о калибровке оборудования в форматах, совместимых с ASME, или их подготовка остаётся за изготовителем?
Также учитывайте масштабируемость. Робот, валидированный для SA-516 толщиной 12 mm, может не подходить для SA-387 толщиной 40 mm без дополнительных испытаний процедур, даже при использовании идентичных источников питания и механизмов подачи проволоки. Wuxi Samgins помогает клиентам заранее выявлять пробелы в охвате, используя фактические параметры проекта, а не типовые диапазоны.
Заключительное примечание: стандарты не меняются, но меняется их применение
Основные требования ASME Section VIII Div. 1 к WPS не менялись десятилетиями. Изменилось то, как изготовители применяют их, особенно при автоматизации. Сегодняшняя задача состоит не в соблюдении норм, а в обеспечении того, чтобы каждый уровень вашего роботизированного рабочего процесса — от автономного программирования до отчётности NDE после сварки — выдерживал проверку при аудите.
Если вы оцениваете сварочного робота для сосудов под давлением, начните с вашей текущей библиотеки WPS, ожиданий вашего AI и внутренних возможностей QA/QC, а не с рекламного проспекта робота. Затем оцените, насколько эффективно поставщик устраняет этот разрыв. Сильная сторона Wuxi Samgins заключается в таком связующем звене: процессы ISO 9001, оборудование, соответствующее CE, и проверенная на практике интеграция, а не только теоретическое соответствие.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение