




هل تتوافق روبوتات لحام أوعية الضغط مع مواصفات إجراءات اللحام وفق ASME Section VIII Div. 1؟
هل تتوافق روبوتات لحام أوعية الضغط مع مواصفات إجراءات اللحام وفق ASME Section VIII Div. 1؟
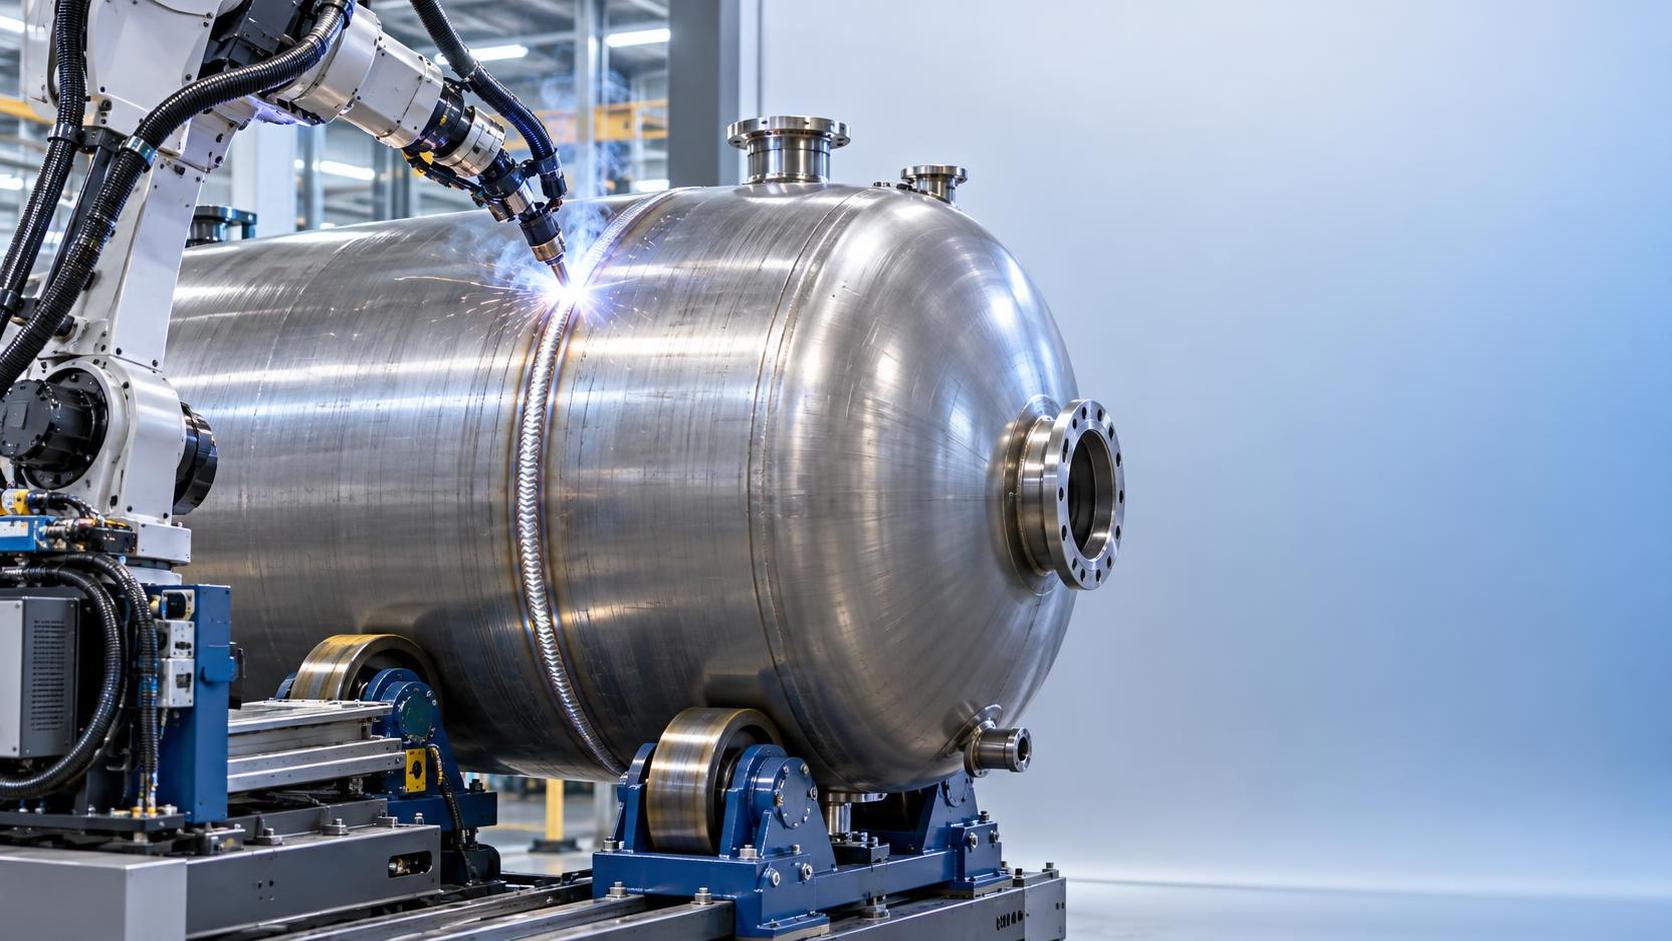
نعم—ولكن ليس تلقائيًا
إن روبوت اللحام لأوعية الضغط لا يكون «متوافقًا مع ASME Section VIII Div. 1» بشكل افتراضي. فالتوافق ليس مدمجًا في الأجهزة، بل يُبنى ويُتحقق منه ويُوثّق. بالنسبة للمقيّمين الفنيين الذين يراجعون الحلول الروبوتية، لا يتمثل السؤال في ما إذا كان النظام *يمكنه* لحام وصلات أوعية الضغط، بل في ما إذا كان إطار تشغيله بالكامل يتوافق مع الصرامة الإجرائية التي يتطلبها ASME BPVC. وهذا يعني تأهيل الإجراءات والأفراد والمعدات وقابلية التتبع، وليس مجرد مظهر اللحام أو سرعته.
من أين يبدأ الامتثال للمدونة—وأين ينتهي
لا ينظم ASME Section VIII Div. 1 الروبوتات، بل ينظم *إجراءات اللحام* وأداء اللحامين وضبط الإنتاج. ولذلك، يعتمد التوافق على مدى جودة اندماج النظام الروبوتي ضمن تلك المنظومة التنظيمية. وتشمل نقاط الاتصال الرئيسية ما يلي:
- تأهيل مواصفة إجراء اللحام (WPS): يجب أن يعمل الروبوت ضمن حدود WPS المؤهلة مسبقًا أو المؤهلة، بما في ذلك الجهد والتيار وسرعة الحركة وتركيب غاز الحماية ودرجة الحرارة بين الطبقات. وتتطلب الانحرافات إعادة التأهيل، حتى لو كان الروبوت أكثر دقة من اللحام اليدوي.
- تأهيل أداء اللحام (WPQ): رغم أن الروبوتات لا تحصل على شهادات تأهيل، يجب أن يكون المشغل الذي يبرمج النظام ويشرف عليه مؤهلًا وفق سلسلة ASME QW-300. ويشمل نطاقه ضبط المعلمات والتحقق من إعداد الوصلات والإشراف على الفحص بعد اللحام.
- التحقق من صحة المعدات: يجب التحقق من قابلية تكرار الروبوت واستقرار القوس ودقة تموضع الشعلة مقابل معلمات WPS، ليس لمرة واحدة فقط، بل كجزء من الصيانة الدورية وبعد أي تحديث ميكانيكي أو برمجي.
- قابلية التتبع: يجب أن يكون كل مسار لحام قابلًا للربط بـ WPS وWPQ ودفعة المواد وسجل المعالجة الحرارية ونتيجة NDE الخاصة به. وهذا ليس تسجيلًا اختياريًا، بل توثيق مطلوب للمفتشين الخارجيين والمفتشين المعتمدين (AIs).
كيف تتوافق Wuxi Samgins—دون مبالغة في الوعود
تتخذ Wuxi Samgins International Trade Co., Ltd. من ووشي مقرًا لها، على بُعد 30 دقيقة من شنغهاي بالقطار فائق السرعة، وقد دعمت ورش التصنيع في جنوب شرق آسيا وأوروبا والأمريكيتين منذ عام 2012. يعكس نهجنا تجاه الامتثال لمعايير ASME خبرة ميدانية، وليس مجرد شارات اعتماد. نصمم ونتحقق من صحة روبوتات اللحام الخاصة بأوعية الضغط لدينا باستخدام ضوابط عمليات معتمدة وفق ISO 9001 وهندسة سلامة متوافقة مع CE، لكننا نتعامل معها كأسس لا كنقاط نهاية.
على سبيل المثال، تدعم أنظمتنا قفل المعلمات والمراقبة في الوقت الفعلي، مما يمكّن المشغلين من فرض حدود WPS على مستوى الماكينة. نوفر حزم توثيق كاملة، بما في ذلك سجلات تأهيل الإجراءات (PQRs) وخرائط اللحام وسجلات المعايرة، منظمة بما يتوافق مع متطلبات الملحق B من ASME BPVC. لكننا ننصح العملاء أيضًا مبكرًا: فالقبول النهائي يعتمد على نطاق WPS الخاص بهم، ودرجة المادة المحددة (مثل SA-516 Gr. 70 مقابل SA-387 Gr. 22)، والتفسير القضائي، لا سيما عندما يطلب AIs المحليون اختبارات مشاهدة إضافية أو بروتوكولات للاحتفاظ بالبيانات.
عندما يتطلب التصنيع الإنشائي أكثر من اللحام وحده
غالبًا ما يتداخل العمل في أوعية الضغط مع تصنيع الفولاذ الإنشائي، خصوصًا في الوحدات المثبتة على قواعد انزلاقية أو المفاعلات المعيارية أو دعامات الأنابيب المدمجة. وهنا تبرز أهمية قدرة التكامل. فقد يفتقر الروبوت المصمم حصريًا للحام الوصلات المحيطية إلى المرونة اللازمة لتجميعات عوارض H المعقدة المستخدمة في إطارات دعم الأوعية أو هياكل الاحتواء.
تجسد آلة لحام عوارض H متعددة الوظائف 3 في 1 لدينا هذا التفكير متعدد المجالات. صُممت للفولاذ Q235 وغيره من أنواع الفولاذ الإنشائي، وهي تجمع بين التجميع واللحام القنطري مزدوج الجوانب والتصحيح الحراري في وحدة واحدة متزامنة. تتيح حوامل مسدسات اللحام المستقلة ضبط الزاوية والارتفاع بدقة، وهو أمر بالغ الأهمية عند مطابقة هندسة الأخدود مع تصميمات الوصلات المعتمدة من ASME. وبما أنها تعمل بسرعات يتم التحكم فيها عبر VFD (200–1200 mm/min) ومع إعادة تدوير الخبث بحلقة مغلقة، يظل اتساق اللحام ضمن نوافذ مدخلات حرارية ضيقة، مما يقلل مخاطر التشوه دون التضحية بمعدل الإنتاج.
ما الذي ينبغي على المقيّمين الفنيين التحقق منه—قبل الالتزام
لا تفترض الامتثال بناءً على ورقة المواصفات. اطلب الأدلة، لا الادعاءات:
- هل يستطيع الروبوت تنفيذ WPS الخاص بك بدقة، بما في ذلك الحفاظ على التسخين المسبق والتبريد بين الطبقات وتنسيق المعالجة الحرارية بعد اللحام (PWHT)، أم أنه يتطلب وحدات تحكم خارجية؟
- هل توفر الشركة المصنعة قوالب WPS تم التحقق من صحتها لمواد أوعية الضغط الشائعة، مثل SA-516 وSA-387 وSA-240، أم تحتاج إلى تأهيل كل شيء داخليًا؟
- كيف يتم الإبلاغ عن انحرافات معلمات اللحام؟ هل توجد آلية لمنع التجاوزات في الوقت الفعلي، أم مجرد سجل تنبيهات؟
- ما الذي تتضمنه حزمة التوثيق؟ هل يتم تسليم PQRs وخرائط اللحام وسجلات معايرة المعدات بتنسيقات متوافقة مع ASME، أم تُترك للمصنّع ليقوم بإعدادها؟
ضع قابلية التوسع في الاعتبار أيضًا. فقد لا يغطي روبوت تم التحقق من صحته للفولاذ SA-516 بسماكة 12 mm الفولاذ SA-387 بسماكة 40 mm دون اختبارات إجراءات إضافية، حتى مع استخدام مصادر الطاقة ومغذيات الأسلاك نفسها. تتعاون Wuxi Samgins مع العملاء لرسم فجوات التغطية مبكرًا، باستخدام معلمات المشاريع الفعلية لا النطاقات العامة.
ملاحظة أخيرة: المعايير لا تتغير—لكن التطبيق يتغير
لم يغيّر ASME Section VIII Div. 1 متطلبات WPS الأساسية لديه منذ عقود. ما تطور هو كيفية تطبيق المصنّعين لها، لا سيما مع الأتمتة. لا يتمثل التحدي اليوم في استيفاء المدونة، بل في ضمان صمود كل طبقة من سير عملك الروبوتي، بدءًا من البرمجة دون اتصال وصولًا إلى تقارير NDE بعد اللحام، أمام التدقيق والمراجعة.
إذا كنت تقيّم روبوت لحام لأوعية الضغط، فابدأ بمكتبة WPS الحالية لديك وتوقعات AI وقدرات QA/QC الداخلية لديك، وليس بكتيب الروبوت. ثم قيّم مدى كفاءة المورد في سد هذه الفجوة. تكمن قوة Wuxi Samgins في هذا الجسر: عمليات ISO 9001 وأجهزة متوافقة مع CE وتكامل مجرّب ميدانيًا، وليس مجرد توافق نظري.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة