




Какой сварочный робот для металлообработки обеспечивает самый короткий срок окупаемости при замене двухпозиционных линий MIG?
Какой сварочный робот для металлообработки обеспечивает самый короткий срок окупаемости при замене двухпозиционных линий MIG?
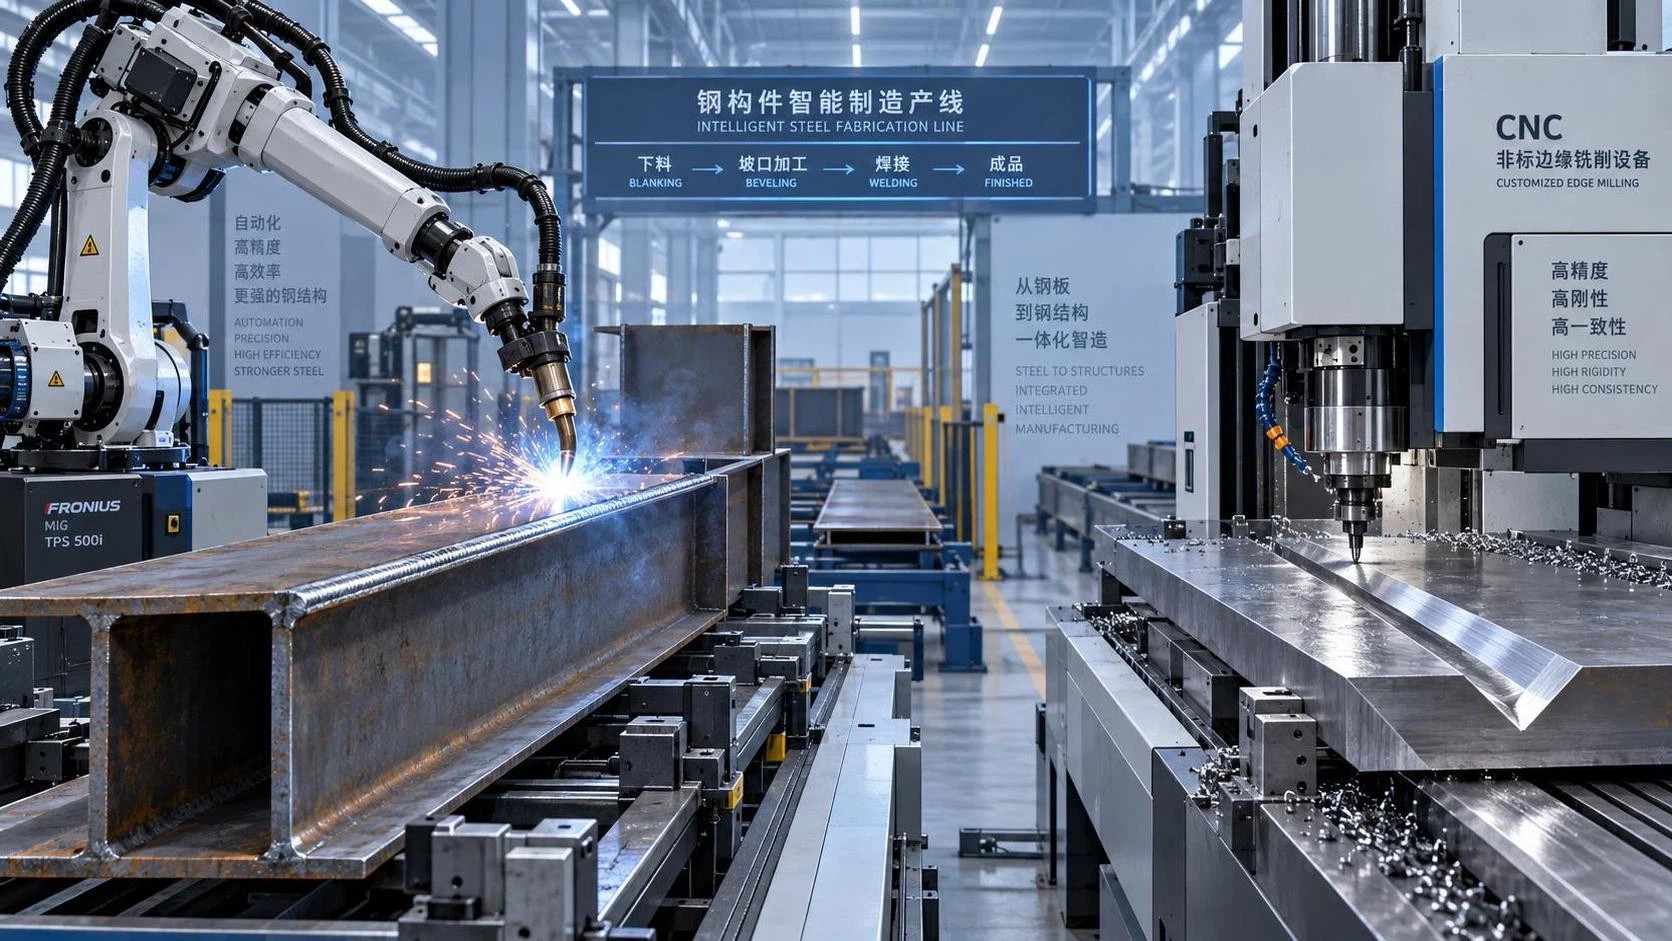
Какой сварочный робот для металлообработки обеспечивает самый короткий срок окупаемости при замене двухпозиционных линий MIG?
Если вы используете двухпозиционную линию MIG при изготовлении строительных металлоконструкций, сосудов под давлением или тяжёлого оборудования и уже начали рассчитывать окупаемость автоматизации, вы не спрашиваете, стоит ли автоматизировать производство. Вы спрашиваете:какой робот быстрее всего обеспечит возврат вложенных средств, не нарушая производительность или качество? Это вопрос закупок, основанный на реальной экономике производства, а не на теоретических характеристиках.
Краткий ответ: универсального сварочного робота с «самой быстрой окупаемостью» не существует. Однако существуетузкая, высокоэффективная конфигурация, которая стабильно сокращает срок окупаемости до 12–18 месяцев на предприятиях, переходящих с ручных или полуавтоматических двухпозиционных MIG-станций, при соблюдении трёх условий: (1) геометрия детали обеспечивает стабильный доступ горелки, (2) подготовка соединений соответствует строгим требованиям к постоянству разделки кромок и (3) предварительное фрезерование кромок не создаёт узкого места по времени цикла. Если не выполняется хотя бы одно из них, даже самый современный робот увеличит срок окупаемости до 24 и более месяцев.
Почему двухпозиционные линии MIG готовы к замене роботами, но сопряжены с рисками
Двухпозиционные MIG-системы обеспечивают приемлемую гибкость при среднесерийной обработке разнообразных деталей. Но их скрытые затраты заключаются не в труде, а в вариативности. Операторы регулируют подачу проволоки, напряжение, скорость сварки и угол наклона горелки для каждого прохода, каждого соединения и каждой смены. Эта вариативность накапливается в объёме послесварочных доработок: на типичных предприятиях, использующих такие линии, 12–18% сварных швов требуют шлифовки, удаления брызг или исправления. И каждая минута, потраченная на исправление швов, — это минута, потерянная для выпуска продукции с добавленной стоимостью.
Автоматизация устраняет эту вариативность, но только если входные параметры предсказуемы. Робот не компенсирует непостоянные углы разделки кромок, несоответствие толщины листов или плохую сборку. Напротив, он усиливает эти несоответствия. Поэтому окупаемость начинаетсядо включения манипулятора робота: она начинается с того, насколько чисто и стабильно подготовлены ваши кромки.
Узкое место окупаемости, которое упускают большинство покупателей: подготовка кромок, а не скорость сварки
Сварочных роботов часто продают, акцентируя внимание на сокращении времени горения дуги — «на 50% быстрее ручной сварки!» — однако время горения дуги редко превышает 35% общего времени цикла в двухпозиционных MIG-процессах. Остальное приходится на загрузку, позиционирование, прихваточную сварку, очистку и контроль. Основная потеря времени происходит при подготовке кромок.
Кромки, полученные традиционной газовой резкой или строганием, имеют конусность, окисление и непостоянную геометрию разделки. Это вынуждает роботов либо снижать скорость работы, уменьшая производительность, либо применять сложное слежение за швом, увеличивая время программирования и обслуживания, либо допускать более высокий уровень доработок. Все три варианта ухудшают окупаемость.
Именно здесь высокоточное фрезерование кромок меняет ситуацию. В отличие от строгальных станков или разделки кромок плазменной резкой, современные ЧПУ-фрезерные станки для обработки кромок обеспечивают повторяемые, чистые, свободные от оксидов скосы кромок — шероховатость поверхности Ra3.2–12.5, угловой допуск ±0.5° и постоянство по всей длине листов до 18,000 mm. В сочетании со сварочным роботом это означает меньшие затраты на слежение за швом, меньше остановок для ручной доработки и немедленное повышение выхода годной продукции с первого прохода.
Например, судостроительное предприятие в Гуандуне заменило свою двухпозиционную MIG-линию шестиосевым сварочным роботом и столкнулось с увеличением срока окупаемости до 30 месяцев, пока не модернизировало участок подготовки кромок с помощью нестандартного станка для фрезерования кромок без прижимной балки. В течение трёх месяцев объём доработок сварных швов снизился с 16% до 3.2%, а среднее время цикла на одну конструкционную сборку сократилось на 22%. Срок окупаемости уменьшился до 14 месяцев.
Что на практике означает «самый короткий срок окупаемости»
Самый короткий срок окупаемости — это не самая низкая цена робота. Это минимизация совокупности: (1) капитальных затрат, (2) простоя при интеграции, (3) времени переобучения операторов и (4) текущих затрат, связанных с нестабильностью процесса, включая доработки, брак и незапланированные остановки. Робот стоимостью $120k с готовой к работе панелью обучения и предустановленными наборами параметров MIG для углеродистой стали, нержавеющей стали и алюминия может превзойти установку за $95k, требующую специального интерфейса PLC и ежедневной калибровки, если операторы смогут эффективно работать на нём через два дня, а не через три недели.
На основе внедрений в Европе, Юго-Восточной Азии и Северной Америке с 2018 года конфигурации с наивысшей окупаемостью имеют три общие характеристики:
- Модульное крепление: роботы, рассчитанные на прямую установку болтами на существующие рамы MIG-станций без новых фундаментов или усиления пола, сокращают монтаж с 3 недель до 5 дней.
- Интегрированное слежение за швом с адаптивным управлением напряжением: не просто лазерное зрение, а замкнутая регулировка подачи проволоки и напряжения на основе обнаружения зазора в реальном времени. Это критически важно для компенсации небольших отклонений при сборке без потери скорости.
- Предварительно сертифицированное соответствие CE/ISO9001: не просто «соответствует стандартам», а документация с прослеживаемостью до отчётов независимых испытаний, позволяющая избежать 4–6 недель заводских аудитов или задержек ввода в эксплуатацию.
Это не маркетинговые пункты для галочки. Это жёсткие ограничения, влияющие на календарный срок до получения первой прибыльной сварки.
Когда «самый короткий срок окупаемости» неприменим и что делать вместо этого
Самый короткий срок окупаемости предполагает стабильные семейства деталей: повторяющиеся сварные соединения на схожих геометриях, например соединения полки и стенки двутавровой балки, окружные швы барабанов котлов или стыки конструкционных колонн. Если ваша двухпозиционная линия обрабатываетширокую номенклатуру при малых объёмах — например, 50+ уникальных артикулов деталей в неделю, — срок окупаемости робота существенно увеличивается. Одно только программирование может занимать более 8 часов для каждого нового соединения. В таких случаях окупаемость ускоряется только после внедрения программного обеспечения для автономного программирования и стандартизированных шаблонов соединений, что отодвигает точку безубыточности за пределы 24 месяцев, если объём производства не увеличивается.
Также не следует считать, что роботизированная сварка устраняет потребность в квалифицированном персонале. Она меняет требования к квалификации: вместо управления горелкой необходимы проверка траекторий, настройка параметров и профилактическое обслуживание. На предприятиях, где пренебрегают перекрёстным обучением, незапланированные простои в первый год на 30% выше даже при использовании оборудования высшего класса.
Следующие шаги: создайте фильтр окупаемости, а не спецификацию
Прежде чем запрашивать коммерческие предложения, примените следующий фильтр из трёх пунктов:
- Составьте карту 5 наиболее часто повторяющихся сварных соединений: укажите фактические артикулы деталей, толщины материалов, типы разделки кромок (V, U, K) и текущее время цикла на одно соединение, включая загрузку/выгрузку, прихватку, сварку и очистку.
- Измерьте стабильность подготовки кромок: возьмите 10 случайных листов из продукции прошлого месяца. Измерьте угол разделки кромки в 3 точках каждого листа. Если стандартное отклонение >±1.5°, приоритетом должна стать модернизация фрезерования кромок до выбора робота.
- Рассчитайте фактические трудозатраты на один час сварки: включите не только заработную плату, но и сопутствующие расходы — налог на фонд оплаты труда, льготы, обучение, оплату сверхурочных и расчётные трудозатраты на доработки. Большинство предприятий занижают эту сумму на 40–60%.
Если ваши данные показывают уровень доработок >10%, нестабильность угла разделки >2° или фактические трудозатраты >$65/hour, сокращение срока окупаемости достижимо и, вероятно, составит 12–18 месяцев. В противном случае сначала инвестируйте в точность предыдущих операций, а не в автоматизацию последующих.
Поскольку самый короткий срок окупаемости находится не в каталоге роботов. Он находится там, где подготовка кромок сочетается с выполнением сварки и где решения о закупках начинаются с измеренной реальности, а не с заявлений в брошюрах.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение