




Guía para seleccionar una máquina desbarbadora de metal en China: qué debe saber sobre los materiales y el acabado superficial
Qué hace una máquina china de desbarbado de metal
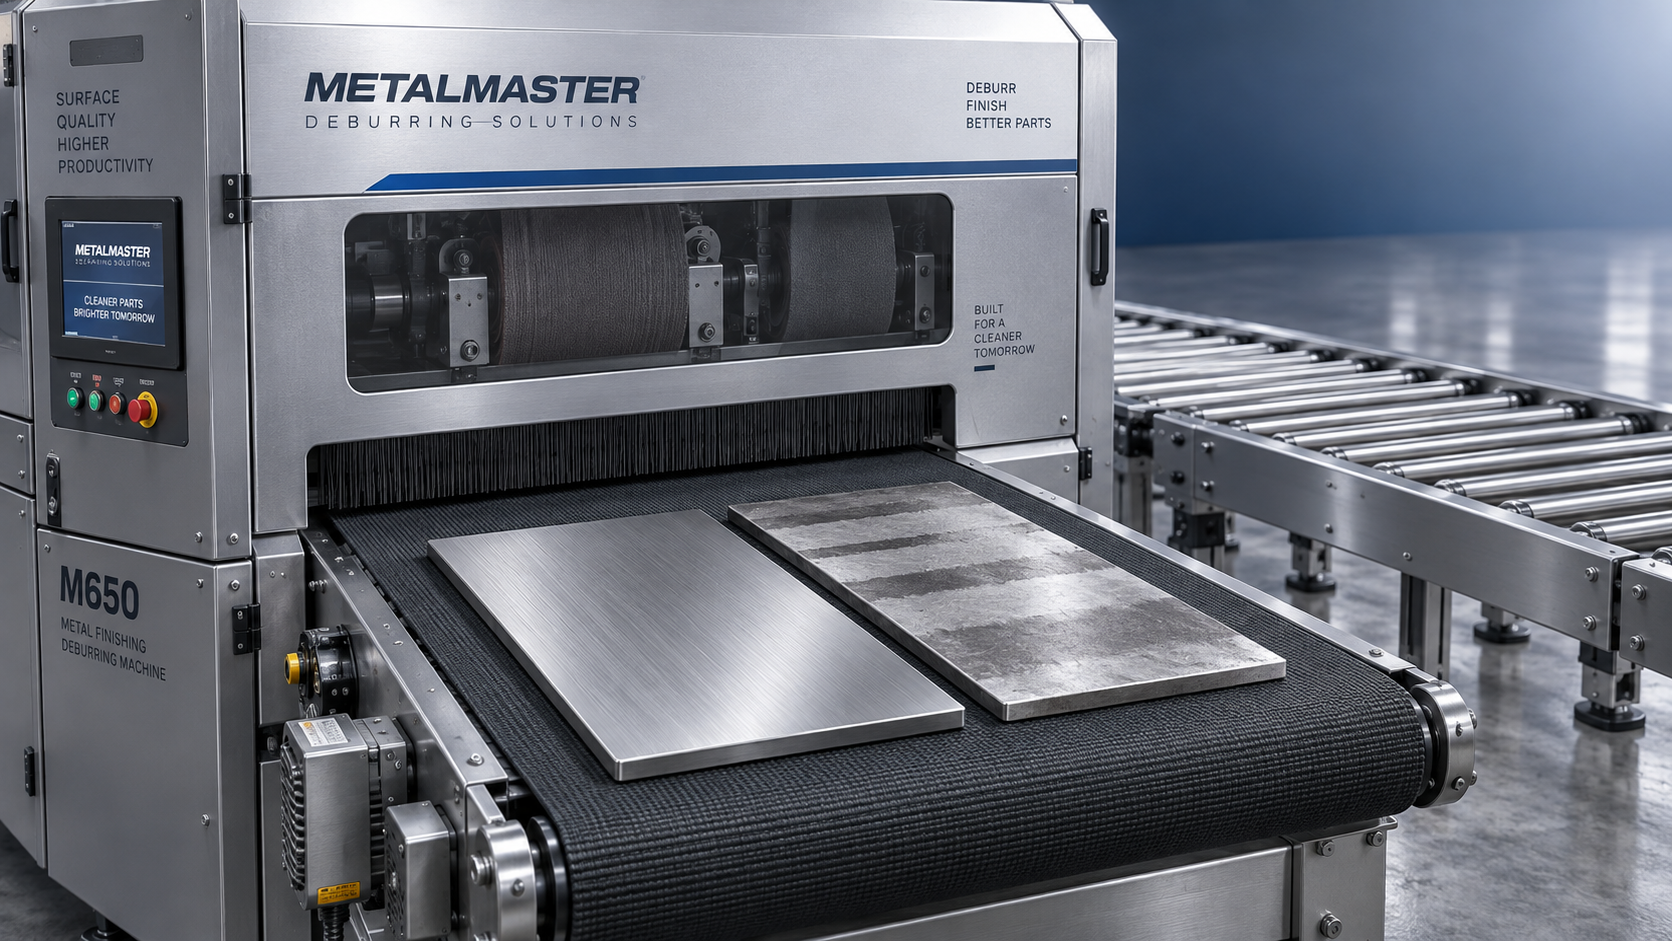
Una máquina china de desbarbado de metal es un equipo industrial de acabado de origen chino que elimina las protuberancias no deseadas de los bordes, orificios o superficies metálicas. Las rebabas suelen aparecer durante el corte por láser, el corte por plasma, el punzonado, el aserrado y el mecanizado. Según su configuración, el equipo también puede redondear bordes, eliminar determinadas capas de óxido o generar una textura superficial direccional. El país de origen identifica el mercado de abastecimiento; la idoneidad depende de la configuración de la máquina, la capacidad de procesamiento demostrada, la documentación y el soporte disponibles para la aplicación prevista.
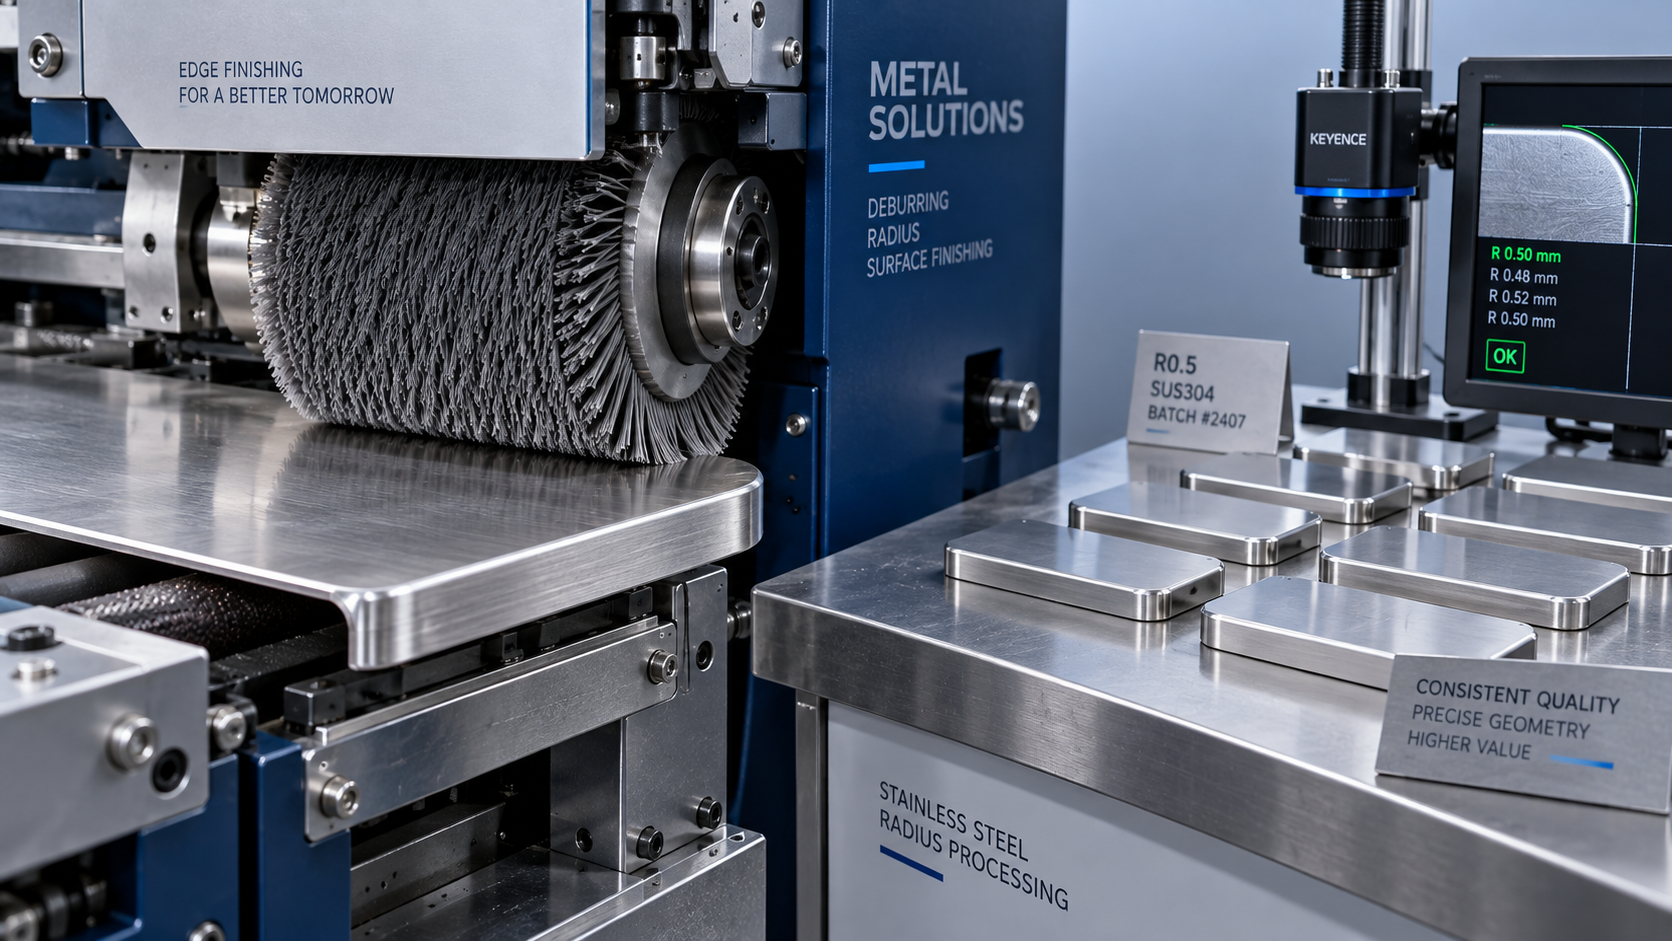
El desbarbado, el redondeo de bordes y el acabado superficial son operaciones relacionadas, pero tienen criterios de aceptación diferentes. El desbarbado elimina material no deseado, mientras que el redondeo de bordes modifica deliberadamente la geometría del borde. El acabado superficial cambia el aspecto o la textura de una cara. Una pieza puede tener un aspecto atractivo y, aun así, conservar un borde interno afilado; del mismo modo, un componente con bordes redondeados de forma segura puede seguir teniendo un acabado estético inadecuado. Por tanto, las especificaciones de compra deben describir estos resultados por separado e indicar qué caras, contornos exteriores, orificios y recortes deben tratarse antes de iniciar las etapas posteriores de producción.
Entre los usuarios habituales se encuentran los subcontratistas de chapa metálica, los fabricantes de envolventes, los constructores de maquinaria y los talleres que fabrican componentes para soldadura o recubrimiento. El proceso puede reducir los riesgos asociados a la manipulación manual y mejorar la uniformidad antes del plegado, el montaje o la pintura. Sin embargo, una máquina de desbarbado no corrige dimensiones de corte imprecisas ni sustituye todas las operaciones de acabado. La escoria gruesa, las zonas inaccesibles y los componentes con tolerancias dimensionales estrictas pueden requerir una preparación adicional o un proceso distinto. Defina el problema de producción concreto antes de comparar las descripciones de los proveedores o las cifras de rendimiento nominales.
Cómo influyen los materiales en la elección del proceso y el acabado superficial
El procesamiento del acero al carbono suele centrarse en eliminar las rebabas de corte, tratar la escoria adherida y preparar los bordes para la fabricación o el recubrimiento posteriores. La intensidad del tratamiento necesario depende de la calidad del corte, el grosor de la chapa y la adherencia de las rebabas. Los depósitos gruesos pueden requerir una etapa específica de eliminación de escoria antes de que los abrasivos más finos puedan trabajar con eficacia. En los componentes pintados, especifique la preparación de los bordes y el estado de la superficie según los requisitos del sistema de recubrimiento. Un aspecto brillante o uniforme, por sí solo, no demuestra una limpieza adecuada, potencial de adherencia ni protección contra la corrosión.
El acero inoxidable requiere especial atención al aspecto de la superficie y al control de la contaminación. Los abrasivos o equipos de manipulación utilizados anteriormente con acero al carbono pueden transferir contaminación ferrosa y contribuir a la aparición posterior de manchas de óxido. Cuando la aplicación lo requiera, considere el uso de medios abrasivos específicos, prácticas de limpieza y segregación de materiales. En los paneles visibles, la dirección del grano, la profundidad de los arañazos y la uniformidad entre lotes pueden ser tan importantes como la eliminación de rebabas. El acabado mecánico no sustituye automáticamente la limpieza, el decapado ni la pasivación cuando estos tratamientos son exigidos por el plano o las condiciones de servicio.
El aluminio puede cargar los abrasivos, marcarse con facilidad y generar polvo combustible. Las chapas finas también requieren una presión de contacto controlada y un soporte fiable para evitar deformaciones o una eliminación no deseada de material. La chapa galvanizada plantea otra dificultad: el contacto con abrasivos puede eliminar el zinc protector de las zonas tratadas. Los talleres que procesan materiales distintos deben evaluar los procedimientos de control de la contaminación, extracción y cambio de producto antes de seleccionar una sola máquina para todos los trabajos. Pida a los proveedores que procesen las aleaciones, los recubrimientos y los espesores utilizados realmente en producción, ya que una muestra de otro material puede dar resultados engañosos.
Principios técnicos de la eliminación de rebabas y el redondeo de bordes
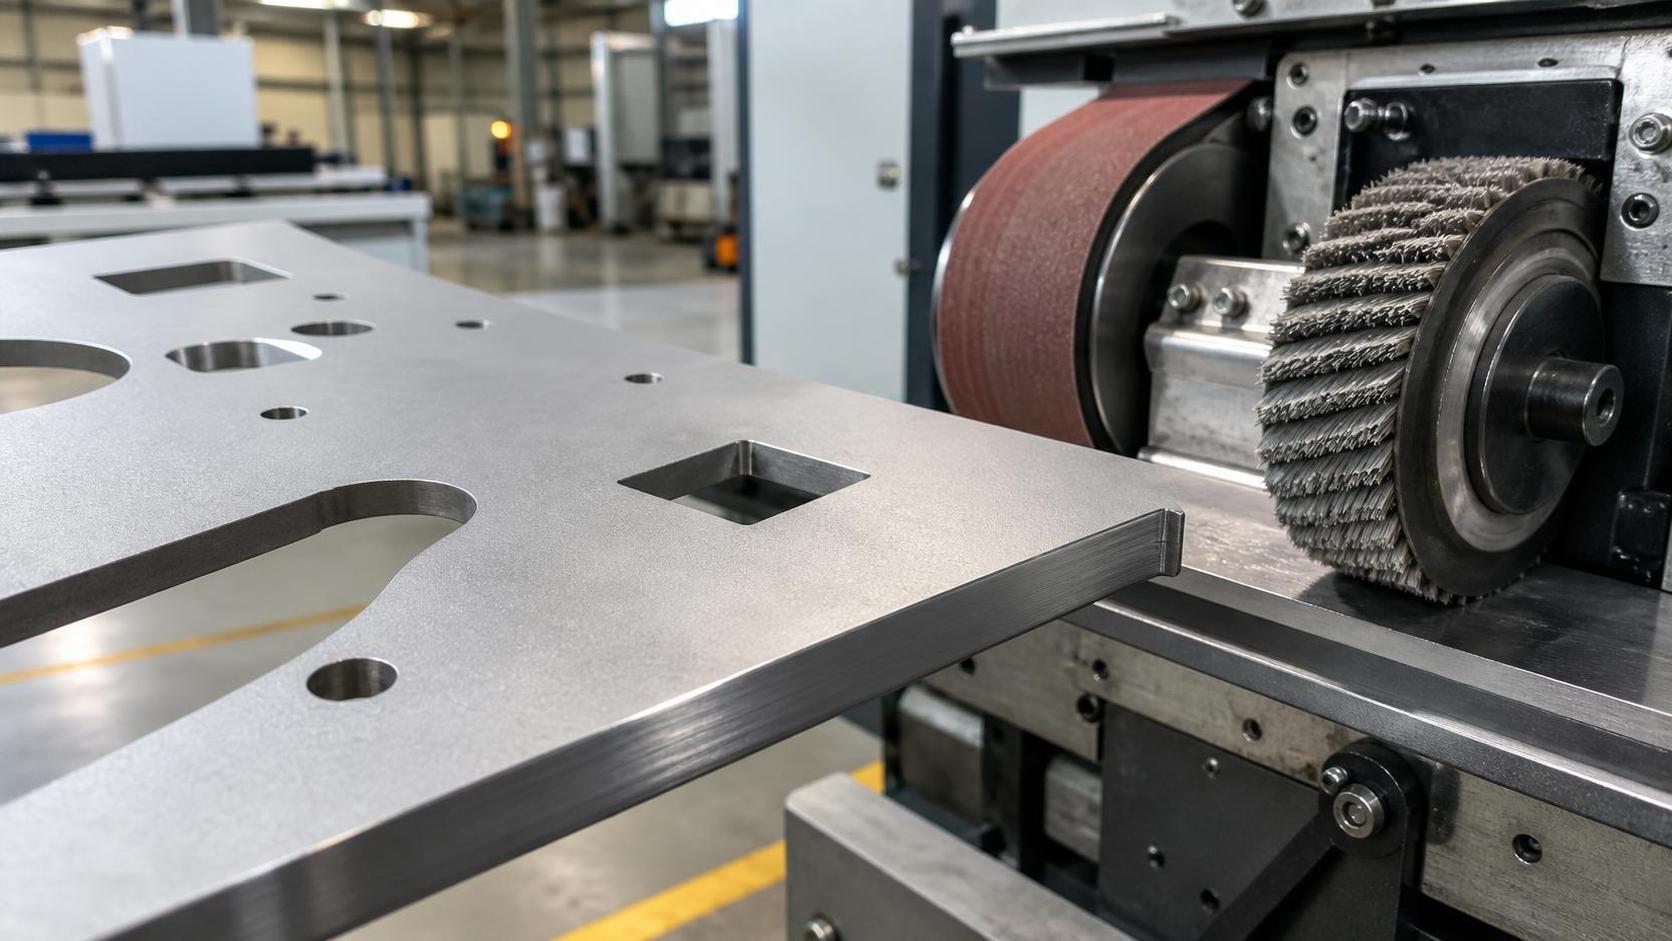
Los cabezales de banda abrasiva eliminan material mediante el contacto controlado entre el abrasivo en movimiento y la pieza de trabajo. Pueden reducir las rebabas sobresalientes y crear un acabado direccional en las caras expuestas. El resultado depende del tipo de abrasivo, el tamaño de grano, la presión de contacto, el estado de la banda y la velocidad de la cinta transportadora. Por lo general, los abrasivos más gruesos eliminan material con mayor intensidad, mientras que las etapas más finas perfeccionan el patrón de rayado. Aumentar la presión para compensar un abrasivo inadecuado puede generar calor, una eliminación excesiva de material o resultados irregulares; por ello, los ajustes deben validarse en conjunto.
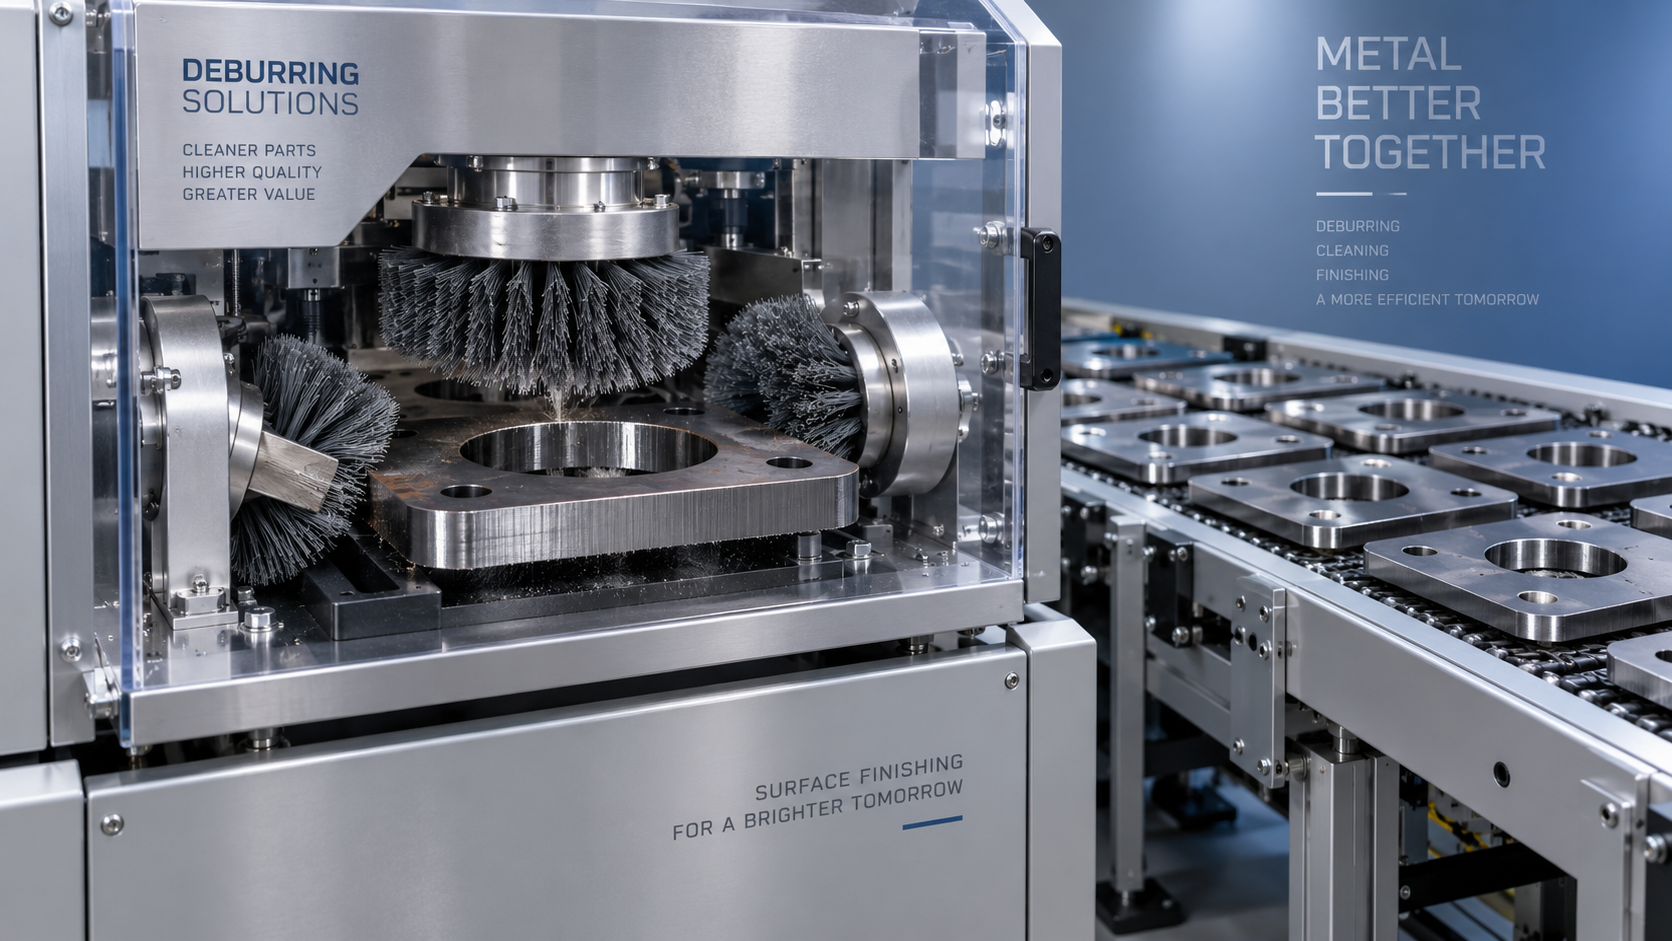
Los cepillos rotativos y los discos abrasivos entran en contacto con los bordes desde distintas direcciones, lo que ayuda a eliminar rebabas residuales y a crear un biselado más uniforme. Algunas configuraciones procesan eficazmente los recortes internos, mientras que otras tienen dificultades con orificios pequeños, cavidades profundas o zonas obstruidas. El redondeo de bordes depende del tiempo de contacto, la flexibilidad de la herramienta, el desgaste y la geometría de la pieza. Un mismo ajuste puede producir resultados distintos en un perímetro exterior y en una ranura estrecha. Los compradores deben inspeccionar estas características por separado, en lugar de aceptar una única medición de un borde de fácil acceso.
La sujeción de la pieza también es fundamental, ya que las fuerzas abrasivas pueden desplazarla, levantarla o dañarla si no está bien apoyada. Según la máquina y el material, se pueden utilizar la fricción de la cinta transportadora, la asistencia por vacío o el soporte magnético. La sujeción magnética no es adecuada para muchas piezas no ferromagnéticas, mientras que la eficacia del vacío depende de la superficie de contacto, las aberturas y la disposición del soporte. Pregunte cómo retiene el sistema propuesto las piezas de producción más pequeñas y delgadas. Los límites de procesamiento seguro deben establecerse mediante pruebas representativas y de acuerdo con las instrucciones de funcionamiento del proveedor.
Tipos principales de máquinas y sus límites prácticos
Las máquinas de banda ancha son adecuadas para componentes planos que requieren reducir las rebabas o lograr un acabado uniforme en la cara. Las máquinas de cepillos se centran en el tratamiento de los bordes, mientras que las configuraciones combinadas de banda y cepillos pueden realizar varias operaciones en una sola pasada. Estas categorías se solapan, por lo que la secuencia y la función de cada cabezal de procesamiento son más importantes que la denominación general de la máquina. Si una máquina china de desbarbado de metal va a procesar piezas con condiciones de corte variables, determine si cada etapa se puede ajustar de forma independiente y si es posible omitir las etapas innecesarias sin comprometer la seguridad de funcionamiento.
Las máquinas de procesamiento en seco requieren un sistema de extracción diseñado para el polvo generado y los materiales procesados. Las máquinas de procesamiento en húmedo utilizan líquido en el sistema de procesamiento y, en condiciones adecuadas, pueden ayudar a controlar el calor o el polvo en suspensión. También requieren filtración, gestión de lodos, mantenimiento del líquido y secado. Ninguna de las dos configuraciones es preferible en todos los casos. El procesamiento de aluminio y de metales mixtos requiere una evaluación específica de los riesgos; el agua, el polvo y los materiales incompatibles pueden generar riesgos adicionales. Antes de elegir cualquiera de las opciones, solicite una explicación documentada del proceso completo y del sistema de recogida.
Los componentes pequeños pueden ser adecuados para métodos de acabado por lotes, incluido el pulido magnético para materiales y geometrías apropiados. Estos procesos difieren de las máquinas de cinta transportadora utilizadas para grandes chapas planas y no deben considerarse intercambiables. Wuxi Samgins incluye en su gama de productos tanto máquinas de desbarbado de chapa metálica como máquinas de pulido magnético, lo que ofrece a los compradores dos categorías que pueden analizar durante la evaluación de la aplicación. Antes de asignar cualquiera de estos procesos a componentes de precisión o conjuntos delicados, confirme mediante pruebas los límites de tamaño de las piezas, las características accesibles, los efectos dimensionales y las expectativas de acabado.
Criterios de selección y pruebas de aceptación de muestras
Empiece con una matriz de piezas que incluya la aleación, el espesor, las dimensiones máximas, el tamaño mínimo de pieza, la planitud, la geometría de los recortes y el estado inicial de las rebabas. Incluya piezas de producción habituales y ejemplos difíciles, como paneles delgados, soportes pequeños o componentes con ranuras estrechas. Registre los métodos de corte previos, ya que las rebabas de láser, las rebabas de punzonado y la escoria de plasma plantean exigencias diferentes. La capacidad requerida debe reflejar la combinación real de productos y el tiempo de manipulación. La velocidad nominal de la cinta transportadora no determina la producción por hora cuando la carga, la descarga, la inspección y las pasadas repetidas se convierten en limitaciones de producción.
Defina los criterios de aceptación antes de solicitar una demostración. Entre los criterios útiles se encuentran las rebabas residuales permitidas, el radio de borde o el biselado requerido, el cambio dimensional, la planitud y el aspecto estético. Especifique la rugosidad superficial solo cuando responda a un requisito funcional, e indique el método y la dirección de medición. Un valor Ra por sí solo no describe completamente el grano visible ni los arañazos aislados. Para piezas cuyo aspecto esté controlado, conserve muestras de referencia aprobadas y acuerde las condiciones de iluminación e inspección para que los equipos de compras, producción y calidad evalúen el mismo resultado.
Exija registros de las pruebas que indiquen los ajustes de la máquina, las especificaciones de los abrasivos, el número de pasadas, el tiempo de procesamiento y los resultados de inspección. Examine ambas caras cuando sea necesario y compruebe las características internas, no solo el perímetro. Incluya una prueba prolongada cuando el desgaste de las herramientas, el calentamiento o la repetibilidad puedan afectar a la producción. Una máquina china de desbarbado de metal debe evaluarse como un proceso de funcionamiento completo que incluya extracción, sujeción de piezas, limpieza y manipulación. Incorpore los resultados acordados de las muestras a los criterios de aceptación en fábrica y, después de la instalación, confirme el rendimiento en las condiciones reales del emplazamiento del comprador.
Normas del sector e integración en la línea de producción
La seguridad de la máquina y la aceptación de las piezas terminadas requieren documentación por separado. Según el destino y la configuración, las normas pertinentes para maquinaria pueden incluir ISO 12100 para la evaluación de riesgos e IEC 60204-1 para equipos eléctricos. Las entregas a Europa requieren una evaluación según la legislación aplicable cuando la máquina se comercializa. Solicite la declaración de conformidad, la documentación técnica pertinente y las instrucciones de funcionamiento de la configuración suministrada exacta. El marcado CE aborda los requisitos de conformidad aplicables; no demuestra una tasa determinada de eliminación de rebabas ni un acabado superficial específico.
Wuxi Samgins declara que sus máquinas cumplen su sistema de calidad ISO 9001 y los requisitos pertinentes de la UE sobre maquinaria y LVD. También informa de patentes de modelo de utilidad para equipos de soldadura y corte, así como de más de diez años de experiencia exportadora. Los compradores deben verificar la vigencia de los certificados, su alcance y los documentos que acompañan a la máquina cotizada. ISO 9001 se refiere a la gestión de la calidad, no a la certificación del producto. La familiaridad con los requisitos de ASME o API puede facilitar las conversaciones técnicas, pero no demuestra que una máquina de desbarbado o un componente terminado cumpla esos códigos.
Wuxi Samgins ofrece equipos para corte por láser de fibra, corte por plasma, desbarbado de chapa metálica, prensas plegadoras, soldadura y nivelado de chapas. Esta gama puede facilitar conversaciones sobre la ubicación del acabado dentro de un flujo de trabajo de fabricación más amplio. La lista de clientes suministrada por la empresa incluye a MD Calbah Industries Pty Ltd y Lincoln Electric-MENA, aunque no se proporcionan especificaciones de proyectos de desbarbado ni resultados medidos. Solicite referencias de aplicaciones pertinentes para la máquina propuesta. Confirme también qué componentes hidráulicos, servomotores o CNC importados se incluyen en la cotización y cómo se dará soporte a las piezas de repuesto.
Costes de propiedad, mantenimiento y rentabilidad de la inversión
El coste total de propiedad incluye la máquina, el transporte, los gastos de importación, la preparación del emplazamiento, la instalación, la extracción o el tratamiento de líquidos, la formación de los operarios y la puesta en marcha. Los gastos recurrentes incluyen abrasivos, cepillos, filtros, electricidad, mano de obra de mantenimiento, eliminación de residuos y piezas de repuesto. También deben tenerse en cuenta las pérdidas de producción por cambios de configuración, componentes rechazados o falta de consumibles. Compare las cotizaciones con un alcance idéntico y una utilización anual realista. Un precio de compra más bajo puede perder su ventaja si la configuración propuesta requiere pasadas adicionales, correcciones manuales frecuentes o consumibles costosos con plazos de reposición prolongados.
Estime el coste por pieza aceptada dividiendo los costes de funcionamiento pertinentes entre el número de piezas conformes producidas. Evalúe la rentabilidad de la inversión midiendo la reducción del acabado manual, los retrabajos y otros costes evitables, y reste después los gastos de funcionamiento adicionales. Incluya el ahorro de mano de obra solo cuando el tiempo del personal pueda reasignarse realmente o se reduzcan las horas extra. Utilice supuestos de utilización prudentes y compruebe la sensibilidad a la vida útil de los abrasivos y a los cambios en la demanda. Las demostraciones de los proveedores aportan datos útiles, pero la decisión de compra debe reflejar el programa de producción del comprador y las condiciones de funcionamiento alcanzables.
Los intervalos de mantenimiento deben seguir las instrucciones del fabricante, ajustándose a la carga de trabajo y al estado observado. Las comprobaciones rutinarias suelen abarcar el desgaste de los abrasivos, el estado de la cinta transportadora, el seguimiento de la banda, los resguardos, el rendimiento de la extracción y los sistemas de líquidos cuando estén instalados. El mantenimiento planificado puede incluir lubricación, sustitución de filtros, inspección eléctrica y verificación de las funciones de seguridad. Antes del mantenimiento, siga los procedimientos especificados de aislamiento y bloqueo. Wuxi Samgins describe servicios de garantía a largo plazo y asistencia técnica; antes de incluir estas ventajas en un cálculo de propiedad, obtenga las condiciones por escrito, incluidas la duración, las exclusiones, la asistencia remota, las piezas de repuesto y los costes de asistencia in situ.
Tendencias futuras y una guía práctica de compra
El desarrollo avanza hacia ajustes más repetibles, una gestión más sencilla de las recetas, la manipulación automatizada y una mejor supervisión del proceso. Estas capacidades pueden ayudar a los talleres que cambian de producto con frecuencia, siempre que las recetas sigan vinculadas al material, la geometría, el estado inicial de las rebabas y el desgaste de las herramientas. Los controles digitales no compensan un cabezal de procesamiento inadecuado ni una calidad de corte inestable. Los compradores deben priorizar las funciones que resuelvan un cuello de botella documentado y pedir a los proveedores que las demuestren con piezas representativas, en lugar de atribuir valor a funciones de automatización únicamente porque aparecen en una ficha técnica.
La demanda de una preparación controlada de los bordes y de acabados estéticos uniformes también fomenta una coordinación más estrecha entre las operaciones de corte y acabado. La mejora de los parámetros de corte previos puede reducir la carga de trabajo de los abrasivos y aumentar el rendimiento, mientras que un mejor seguimiento de las piezas puede ayudar a identificar defectos recurrentes. Las consideraciones medioambientales influyen cada vez más en las decisiones sobre recogida de polvo, uso de consumibles, tratamiento de líquidos y gestión de residuos. Evalúe las mejoras cuando los equipos existentes no puedan cumplir los requisitos de calidad validados o cuando el aumento de los costes de mantenimiento y funcionamiento justifique su sustitución. Base la decisión en los registros de producción y en las mejoras alcanzables.
Para solicitar una propuesta de una máquina china de desbarbado de metal a Wuxi Samgins, proporcione planos, grados de material, intervalos de espesor, volúmenes de producción, fotografías de las rebabas y muestras representativas. Indique el estado requerido de los bordes, las expectativas sobre el aspecto de las superficies visibles, las operaciones posteriores, los servicios disponibles en el emplazamiento y el mercado de destino. Solicite una configuración recomendada, resultados documentados de las muestras, criterios de aceptación, requisitos de consumibles, alcance de la entrega y condiciones de asistencia. Esta información permite al proveedor vincular la selección de la máquina con resultados medibles y ofrece al equipo de compras una base clara para comparar la idoneidad técnica, la capacidad de producción y el coste total.
Buscar
Productos recomendados
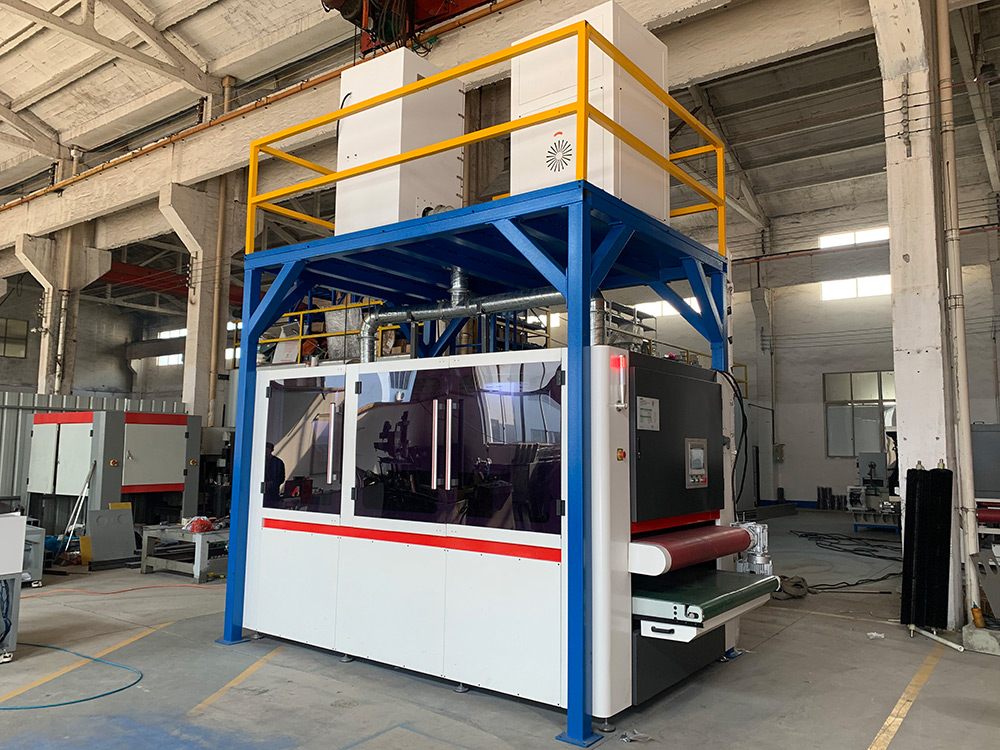
 Desbarbadora de chapa RNS 800Este equipo combina una banda abrasiva seca con cuatro juegos de cepillos de rodillo abrasivo universales. Está diseñado principalmente para el procesamiento de bordes, el desbarbado de orificios y el acabado superficial de chapas metálicas, incluido el cepillado, la desoxidación y el pulido. Elimina eficazmente en una sola pasada y desde todas las direcciones las rebabas generadas por estampado, cizallado, corte por láser, corte por plasma y corte por llama, proporcionando un acabado suave de pequeño radio R en todos los bordes y orificios. El proceso es seguro y fiable, y garantiza una calidad superior de las piezas de trabajo.
![Estrella 1]()
- Máquina desbarbadora de chapa metálica RNS1000Este equipo combina una banda abrasiva seca con cuatro juegos de cepillos de rodillo abrasivo universales. Está diseñado principalmente para el procesamiento de bordes, el desbarbado de orificios y el acabado superficial de chapas metálicas, incluido el cepillado, la desoxidación y el pulido. Elimina eficazmente en una sola pasada y desde todas las direcciones las rebabas generadas por estampado, cizallado, corte por láser, corte por plasma y corte por llama, proporcionando un acabado suave de pequeño radio R en todos los bordes y orificios. El proceso es seguro y fiable, y garantiza una calidad superior de las piezas de trabajo.
![Estrella 1]()
- Máquina desbarbadora de chapa metálica RNS1300Este equipo cuenta con una banda abrasiva seca combinada con cuatro juegos de cepillos de rodillos abrasivos universales. Está diseñado principalmente para el procesamiento de bordes, el desbarbado de orificios y el acabado superficial de chapas metálicas, incluido el cepillado, el desoxidado y el pulido. Puede eliminar eficazmente en una sola pasada y desde todas las direcciones las rebabas generadas por estampado, cizallado, corte por láser, corte por plasma y oxicorte. Como resultado, todos los bordes y orificios de la pieza adquieren un acabado liso con un pequeño radio R. Todo el proceso de mecanizado es seguro y fiable, lo que garantiza una calidad superior de la pieza.
![Estrella 1]()

Blogs recomendados
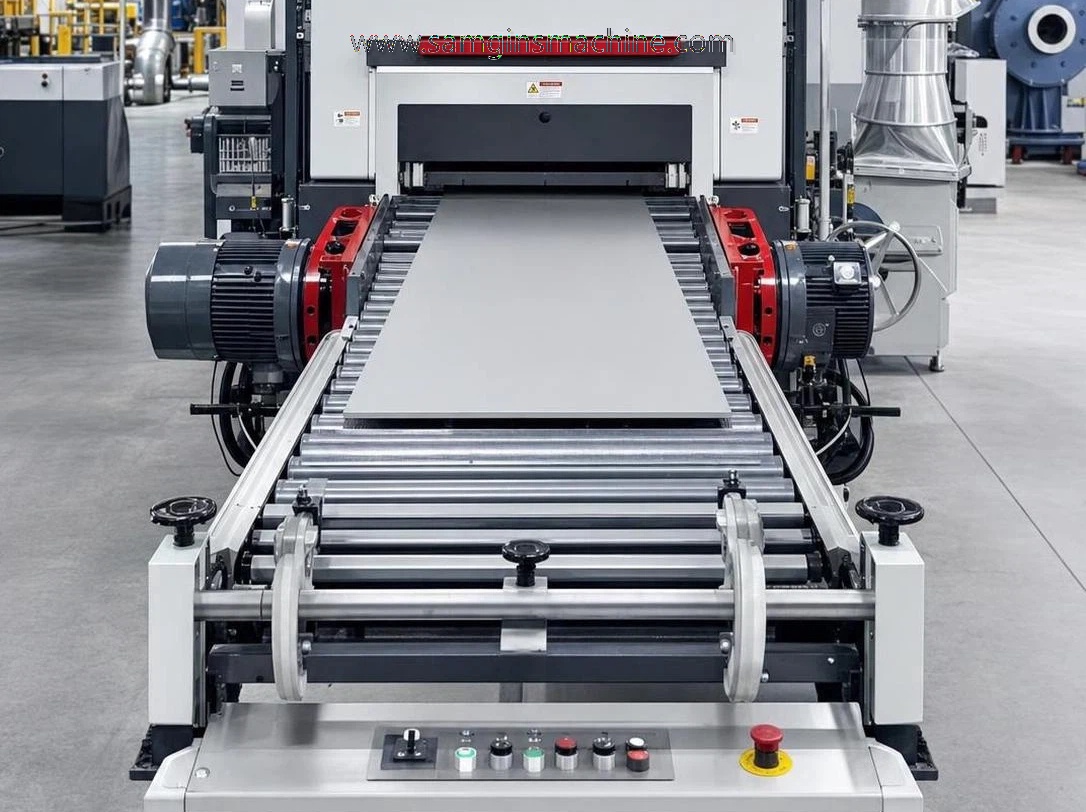
 Máquina automática desbarbadora de chapas metálicas planas: cómo reducir los defectos en los bordes
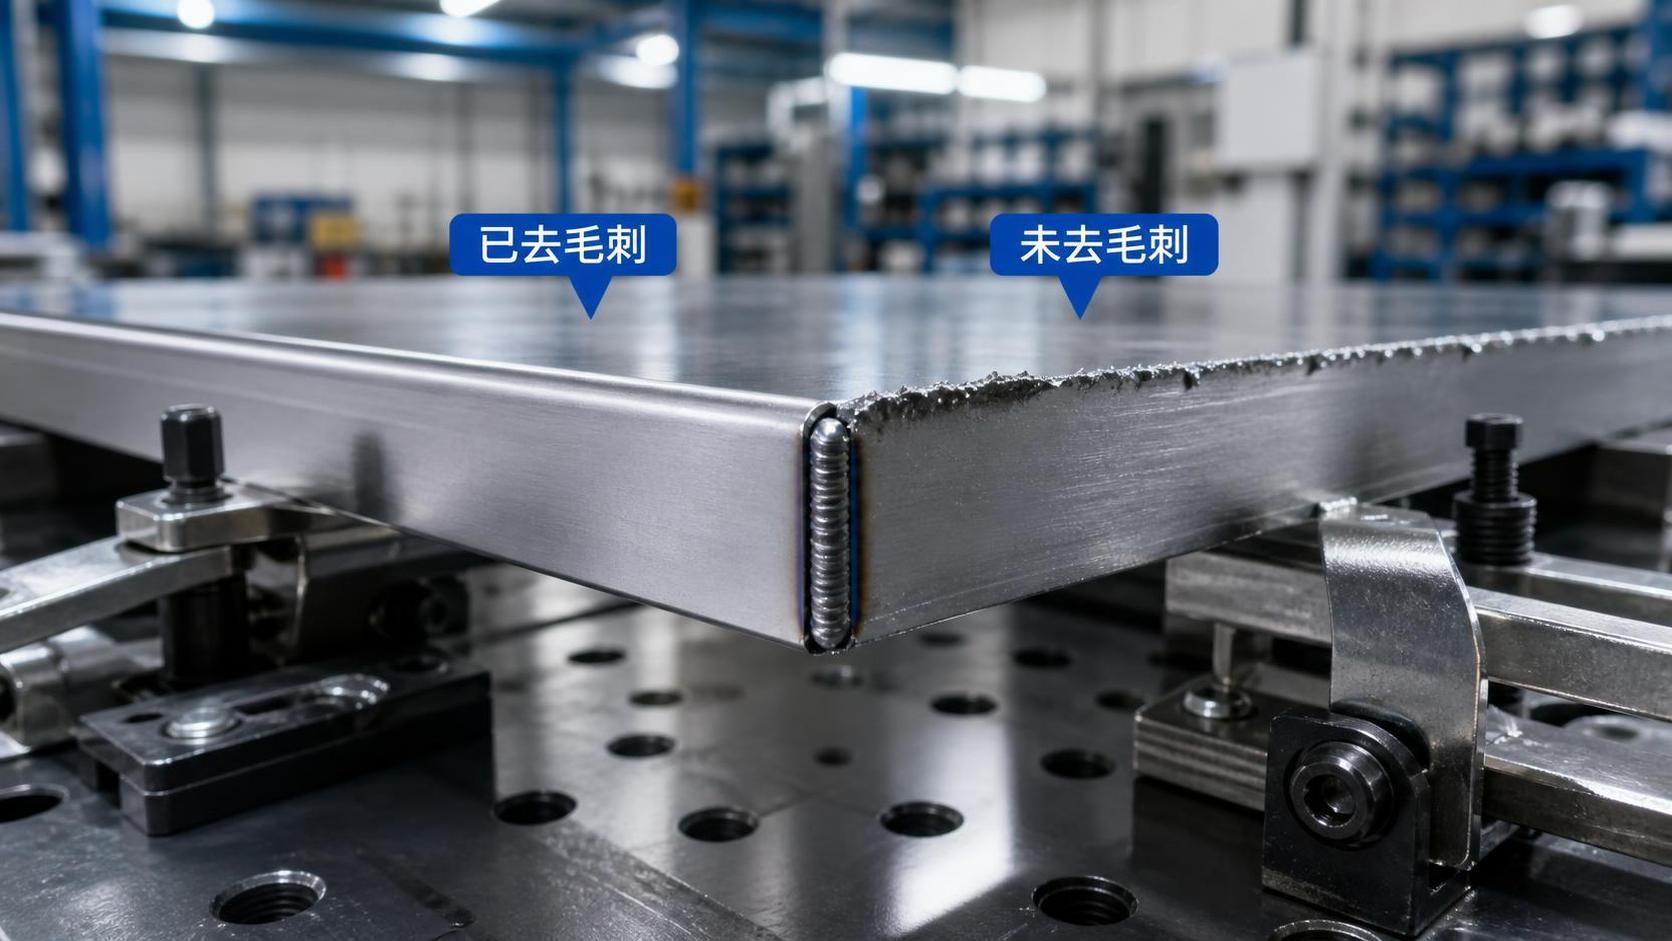
 Métodos de desbarbado de bordes de chapa metálica: cómo reducir el retrabajo en piezas pintadas
- Por qué es importante desbarbar los bordes de chapa metálica para la calidad de la soldadura y la seguridad del operario
- Cómo elegir una máquina desbarbadora de chapa metálica para piezas cortadas por láser
Envíenos un mensaje
Envíenos un mensaje
Una persona dedicada realizará un seguimiento individual de sus necesidades y proporcionará soluciones personalizadas según
sus necesidades.
Póngase en contacto
Esperamos tener noticias suyas para comunicarnos en profundidad sobre cómo satisfacer sus requisitos de mezcla.