




Cómo elegir una máquina desbarbadora de chapa metálica para piezas cortadas por láser
Cómo elegir una máquina desbarbadora de chapa metálica para piezas cortadas por láser
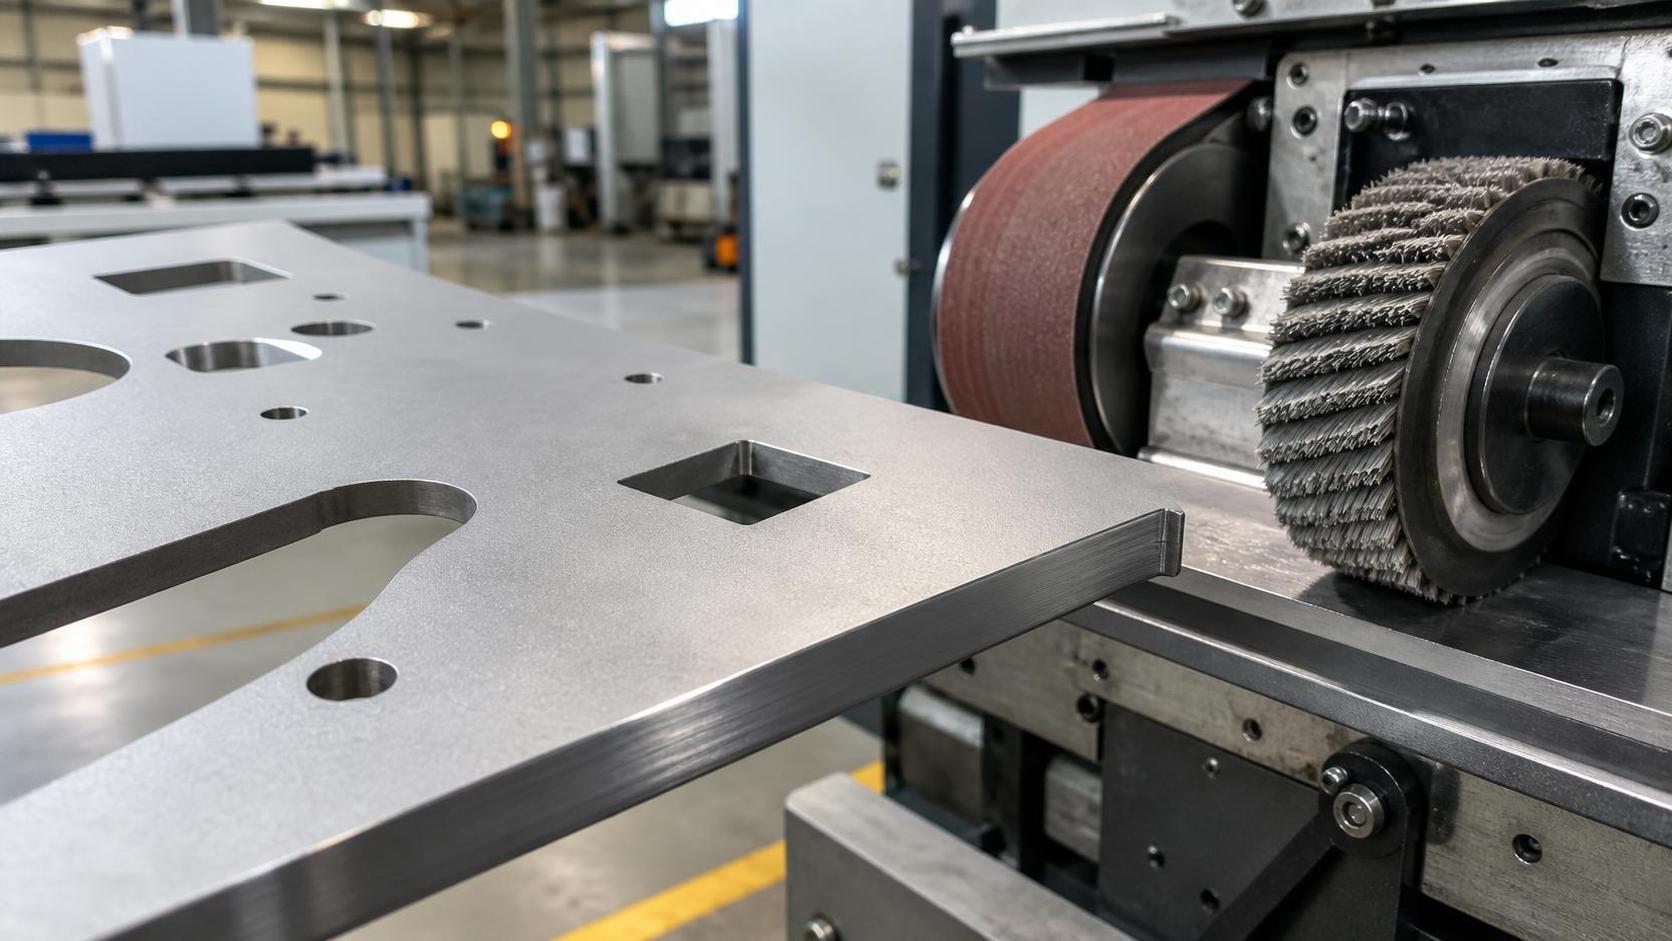
Los bordes cortados por láser pueden parecer lisos, pero no cumplir los requisitos de recubrimiento, soldadura, manipulación o ensamblaje de precisión. La cuestión decisiva no es si una máquina desbarbadora de chapa metálica puede eliminar las rebabas visibles; sino si puede eliminar de forma constante la condición específica del borde producida por el proceso láser sin modificar dimensiones críticas, dañar la superficie de la chapa ni generar un proceso posterior inestable.
Al seleccionar equipos para componentes cortados por láser, comience por evaluar la calidad de los bordes según su cartera real de productos. Distinga entre el suavizado de bordes afilados, la eliminación de microrebabas, la limpieza de escoria adherida, el tratamiento de capas de óxido y el acabado superficial. Cada uno requiere un enfoque diferente. Una máquina ajustada para el redondeo estético de bordes en acero inoxidable podría tener dificultades con piezas gruesas de acero al carbono que presentan abundante escoria en el borde inferior. Por otro lado, las unidades de eliminación de escoria de alta resistencia pueden redondear en exceso agujeros pequeños o rayar piezas cubiertas con película protectora.
Comience por la condición del borde, no por el espesor nominal de la chapa
El corte láser no genera un único tipo uniforme de rebaba. La condición del borde cambia según el grado y espesor del material, la potencia láser, el gas de asistencia, el estado de la boquilla, la posición focal, la velocidad de corte, la geometría del contorno y la disposición de las piezas. Por lo tanto, una evaluación técnica basada únicamente en una declaración del proveedor como «adecuado para chapa de 0,5–100 mm» es incompleta.
Las condiciones comunes de los bordes cortados por láser incluyen:
- Filo fino con poca rebaba adherida: Suele encontrarse en cortes bien optimizados de acero inoxidable o aluminio más delgados. El requisito principal puede ser un suavizado controlado del borde en lugar de la eliminación de material.
- Microrebaba en el lado de salida: Una rebaba relativamente ligera que puede interferir con la adherencia de la pintura, la seguridad de manipulación o los ensamblajes de ajuste preciso. Los sistemas basados en cepillos suelen ser adecuados si la pieza cuenta con suficiente soporte.
- Adherencia intensa de escoria o residuos: Más probable en placas más gruesas, parámetros poco optimizados o contornos difíciles. Requiere una máquina con suficiente fuerza de contacto y capacidad abrasiva, no simplemente un cepillado suave.
- Capa de óxido procedente del corte con oxígeno: El problema no siempre es la altura de la rebaba. Una capa oscura de óxido puede afectar la adherencia del recubrimiento y algunas operaciones de soldadura. El desbarbado mecánico puede reducir el óxido suelto, pero no sustituye automáticamente un proceso definido de preparación superficial.
- Coloración térmica y decoloración localizada de la superficie: Relevante para piezas visibles de acero inoxidable. Las bandas abrasivas estándar pueden alterar el acabado circundante, por lo que el estándar visual requerido debe acordarse antes de seleccionar el equipo.
El borde inferior suele ser el lado crítico porque el material fundido se expulsa hacia abajo. Sin embargo, las piezas pueden necesitar procesamiento por ambos lados cuando se especifiquen seguridad de manipulación, uniformidad del recubrimiento o redondeo simétrico de bordes. Una máquina de pasada única que trate únicamente la cara inferior puede ser suficiente para componentes estructurales ocultos, pero no para carcasas expuestas, equipos de procesamiento de alimentos o piezas ensambladas manualmente por ambos lados.
Adapte la arquitectura abrasiva al resultado requerido
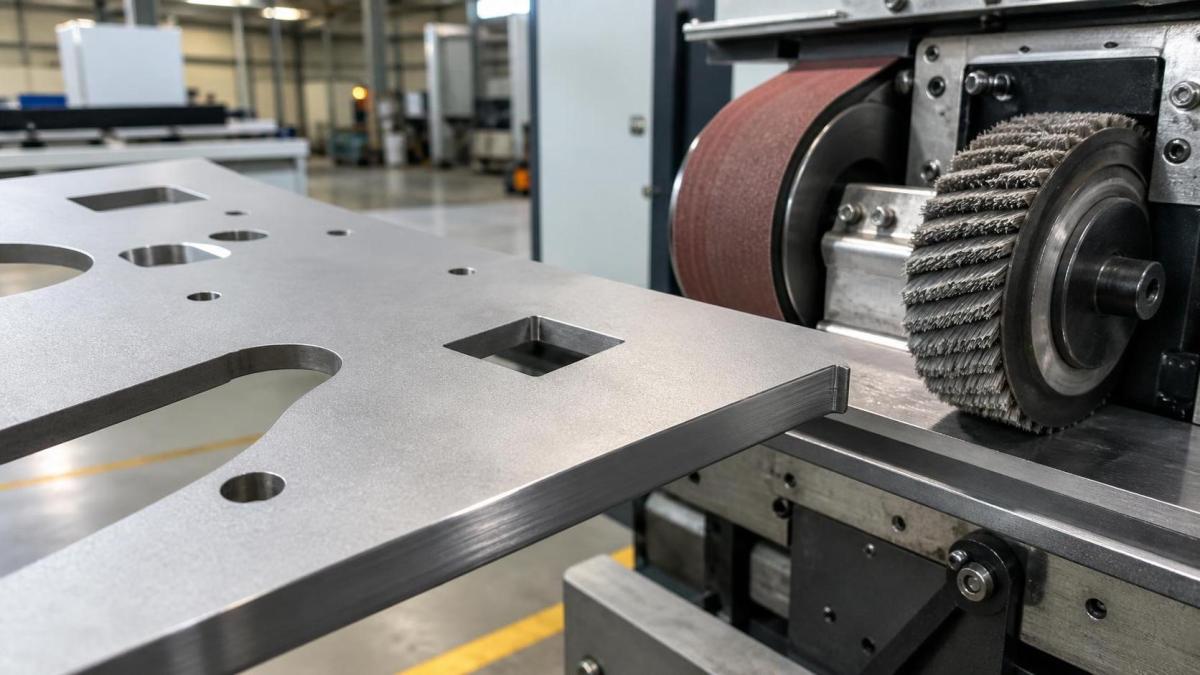
El «desbarbado» abarca diversas arquitecturas de máquinas que se comportan de manera muy diferente. La configuración adecuada depende de si el objetivo principal es la eliminación de escoria, el redondeo uniforme de bordes, el acabado de la superficie o una combinación de estos resultados.
Los sistemas de bandas abrasivas anchas son eficaces para eliminar rebabas más pesadas, nivelar irregularidades en los bordes de corte y corregir defectos superficiales en áreas amplias. Son más útiles cuando la eliminación de material es aceptable y la pieza es estable. Su limitación es la acción direccional: una banda puede producir un tratamiento inconsistente alrededor de agujeros internos, lengüetas estrechas y contornos paralelos a la dirección de la banda. Una presión excesiva también puede reducir las dimensiones de elementos pequeños o dejar patrones de rayado visibles.
Los sistemas de cepillos rotativos o cepillos de banda transversal suelen ser más adecuados para el redondeo multidireccional de bordes. Los filamentos abrasivos entran en contacto con contornos externos, agujeros internos, ranuras y geometrías complejas cortadas por láser desde múltiples direcciones. Esto los hace valiosos para piezas que requieren un radio repetible en lugar de una simple eliminación de rebabas. Sin embargo, el medio de cepillado pierde eficacia de corte a medida que se desgasta, y el resultado depende en gran medida de la densidad del cepillo, el tamaño de grano, la velocidad de rotación, el avance de la pieza y el ajuste de compresión.
Las máquinas combinadas utilizan habitualmente un tambor de contacto o una banda ancha para la eliminación primaria de rebabas o escoria, seguida de una o más estaciones de cepillado para el redondeo de bordes. Esta disposición suele ser la opción más flexible para una producción mixta de piezas cortadas por láser, pero no debe seleccionarse simplemente porque tenga más estaciones. Cada estación necesita un propósito definido. Añadir una banda inicial agresiva a un proceso que solo necesita suavizado de bordes puede aumentar el coste de los consumibles y reducir el control sobre piezas delicadas.
Las disposiciones de cepillos de disco, planetarios u oscilantes pueden proporcionar buen acceso a los contornos y un tratamiento más uniforme alrededor de agujeros y formas irregulares. Su idoneidad debe verificarse con los agujeros más pequeños, las ranuras más estrechas y los nervios más delgados de la cartera real de piezas. Una pieza puede salir con un excelente redondeo del borde exterior mientras conserva rebabas dentro de aberturas demasiado pequeñas para que el medio abrasivo penetre eficazmente.
Para piezas que solo requieren un suavizado de seguridad del borde, el resultado deseado debe definirse como un radio o chaflán pequeño y controlado, no como «desbarbado máximo». Esta última formulación favorece un procesamiento excesivo. En términos técnicos, el intervalo aceptable debe abordar la rebaba residual, el radio del borde, el nivel de rayado superficial y el cambio dimensional permitido.
Evalúe las piezas representativas más difíciles en lugar de las piezas promedio
Una demostración convincente debe incluir más que probetas rectangulares planas. Una mezcla de producción cortada por láser suele contener características que revelan las limitaciones reales de una línea de desbarbado: paneles perforados, pequeños agujeros internos, rejillas, tiras estrechas, piezas largas y delgadas, esquinas afiladas, piezas con lengüetas elevadas y chapas con película protectora.
El conjunto de muestras debe incluir el rango de materiales y espesores realmente procesados, con ejemplos de la peor calidad de corte aceptable y no solo de cortes optimizados. Es útil comparar el estado sin tratar y tratado en varios puntos: el borde inferior de corte, el borde superior, los agujeros internos, los radios cerrados, los puentes estrechos y las esquinas. La inspección visual por sí sola es insuficiente cuando importan el rendimiento del recubrimiento o del ensamblaje. La validación del proceso también debe considerar la uniformidad del radio de borde, la escoria residual, la planitud, la dirección de las rayas y cualquier cambio en las aberturas críticas.
El soporte de la pieza merece especial atención. Las piezas pequeñas pueden girar, elevarse o engancharse bajo los cabezales abrasivos. La chapa delgada puede vibrar. Las piezas perforadas pueden flexionarse bajo la presión de la banda. Las máquinas pueden utilizar mesas de vacío, transportadores magnéticos, sistemas de rodillos o combinaciones de estos. Ninguno es adecuado de forma universal:
- El transporte magnético es práctico para acero ferroso, pero no puede sujetar aluminio, cobre o grados de acero inoxidable con baja respuesta magnética.
- El soporte por vacío puede ayudar con chapa delgada no ferrosa, pero su rendimiento depende de la cobertura de la pieza, las fugas a través de agujeros y la geometría de la pieza.
- Los transportadores de rodillos pueden admitir placas más pesadas, pero pueden no ser adecuados para piezas pequeñas sin portapiezas o dispositivos de fijación.
Cuando la mezcla de materiales incluye acero al carbono, acero inoxidable y aluminio, el método de soporte es solo una preocupación. También debe controlarse la contaminación abrasiva. Las partículas de acero al carbono incrustadas en herramientas o transportadas a superficies de acero inoxidable pueden generar posteriormente problemas de corrosión. Pueden ser necesarios consumibles separados, limpieza controlada y un método documentado de cambio cuando la integridad de la superficie sea importante.
La calidad del corte láser y la capacidad de desbarbado deben evaluarse como un solo proceso
Una máquina desbarbadora no debe convertirse en un sustituto de malas condiciones de corte. Si el proceso láser produce escoria gruesa y desigual en un rango de producción frecuente, la primera pregunta es si deben corregirse los parámetros de corte, la pureza del gas, la alineación de la boquilla, el control del enfoque o el estado de los consumibles. El posprocesamiento mecánico puede compensar un rango limitado de variación, pero diseñar todo el proceso de acabado en torno a escoria evitable aumenta el consumo de abrasivos, el tiempo de ciclo, la carga de polvo y el riesgo de daño de las piezas.
Esto es especialmente relevante al evaluar la capacidad de láser de fibra de alta velocidad. Una máquina con alta precisión de posicionamiento y una ranura de corte estrecha puede generar piezas con geometría limpia, pero la calidad del borde sigue dependiendo de la relación entre material, espesor, potencia, gas y parámetros de corte. Por ejemplo, un sistema láser de fibra con capacidad de corte de 1500 mm por 3000 mm puede ser una fuente aguas arriba adecuada para componentes fabricados variados; sin embargo, la línea de desbarbado debe dimensionarse según la mezcla real de condiciones de borde inferior, no según su velocidad máxima de desplazamiento del láser.
Cuando se planifican conjuntamente equipos de corte y acabado, debe revisarse la ruta de producción desde el anidado hasta la manipulación final. Lamáquina de corte láser de fibra CNC para placa de acero se especifica con niveles de potencia opcionales de 1500 W a 6000 W o más, y admite materiales metálicos comunes, incluidos acero al carbono, acero inoxidable, aleación de aluminio, cobre y aleación de titanio. Esta amplitud es útil para un corte flexible, pero también significa que una especificación de desbarbado posterior debe distinguir entre familias de materiales y bandas de espesor, en lugar de suponer que una sola fórmula abrasiva funcionará para todas las piezas.
Defina los requisitos de radio de borde antes de comparar las afirmaciones de capacidad de producción
Las cifras de capacidad pueden resultar engañosas a menos que el acabado requerido sea idéntico. Una máquina puede procesar una gran superficie por hora cuando solo elimina rebabas sueltas. La misma máquina procesará menos superficie cuando deba desarrollarse un radio de borde especificado tanto en contornos exteriores como en recortes internos. La eliminación de escoria pesada, el tratamiento por ambos lados y las piezas que requieren múltiples pasadas modifican aún más la capacidad efectiva.
Un modelo de capacidad útil considera:
- el ancho útil del transportador en lugar del ancho máximo de la máquina;
- la densidad media de anidado y el porcentaje de área abierta de la chapa;
- la velocidad de avance necesaria para la condición de borde requerida;
- el número de pasadas para las superficies superior e inferior;
- el tiempo de carga, descarga, separación y orientación de las piezas;
- el retrabajo generado por desbarbado incompleto o procesamiento excesivo;
- los intervalos de cambio de abrasivos y el tiempo de preparación entre familias de materiales.
Para trabajos de lotes pequeños y alta variedad, los cambios de preparación rápidos y repetibles pueden importar más que la máxima capacidad nominal. Los controles deben permitir recetas para el tipo de material, espesor, severidad de la rebaba, ajustes de las estaciones abrasivas, velocidad del transportador y nivel de acabado requerido. Una receta guardada solo es valiosa si los operadores pueden verificar que el medio abrasivo instalado aún corresponde a la condición programada. El desgaste del cepillo, la carga de la banda y la variación de la calidad entrante del corte láser afectan al resultado.
La automatización debe juzgarse de la misma manera. La carga y descarga automáticas pueden reducir el esfuerzo de manipulación para paneles estables y repetibles, pero pueden aportar poco valor cuando la mezcla de trabajo contiene muchas piezas pequeñas, irregulares o delicadas que necesitan orientación manual. La cuestión práctica es si la automatización preserva la identificación de las piezas, evita daños superficiales y mantiene el flujo hacia el plegado, la soldadura, el recubrimiento en polvo o el ensamblaje.
La compatibilidad de materiales es más que «ferroso frente a no ferroso»
El acero al carbono generalmente tolera un procesamiento más agresivo cuando el requisito es eliminar la escoria del borde inferior antes de la soldadura o el recubrimiento. El acero inoxidable puede requerir un control más estricto del patrón de rayado, la contaminación, la coloración térmica y la uniformidad de los bordes. El aluminio es más blando y puede cargar los abrasivos con mayor facilidad; también se marca o deforma más fácilmente. El cobre y las aleaciones de titanio presentan sus propias preocupaciones de manipulación y contaminación, especialmente cuando las piezas tienen requisitos superficiales estéticos o funcionales.
La película protectora crea otra limitación. Algunos procesos de cepillado pueden tratar los bordes preservando una cara cubierta por película en condiciones controladas, pero deben probarse el levantamiento de la película cerca de los bordes cortados, la transferencia de adhesivo y los residuos atrapados. No debe seleccionarse una máquina basándose en una demostración con chapa sin película si la producción normal utiliza material recubierto, cepillado o protegido con película.
La chapa recubierta requiere especial precaución. El desbarbado después del recubrimiento puede exponer metal desnudo en el borde, mientras que el desbarbado antes del recubrimiento puede ser necesario para obtener una cobertura adecuada y evitar puntas afiladas. La secuencia correcta depende del sistema de recubrimiento y de la especificación del borde. Una máquina de acabado no puede establecer por sí sola la compatibilidad del recubrimiento; esta debe validarse con el proceso de acabado posterior.
Los consumibles, la extracción de polvo y el mantenimiento determinan la estabilidad del proceso
El precio de compra es un indicador débil del coste operativo. Las bandas abrasivas, los medios de cepillado, los elementos de contacto, los componentes del transportador, los sistemas de vacío y los filtros de extracción influyen en el coste real por pieza. La cuestión clave no es simplemente la vida útil del abrasivo en horas, porque la mezcla de piezas y la condición de borde requerida cambian la tasa de consumo. La eliminación de escoria pesada en acero al carbono grueso cortado con oxígeno puede consumir medios de forma muy diferente al redondeo ligero de bordes en chapa fina de acero inoxidable.
La extracción de polvo es un requisito técnico, no un accesorio que deba decidirse después de la instalación. El polvo de rectificado, los finos metálicos, las partículas abrasivas y los residuos de recubrimientos o adhesivos de película requieren un sistema de extracción diseñado para el proceso de la máquina. El sistema debe ser compatible con el material procesado y con los requisitos aplicables de seguridad laboral. Los polvos de aluminio y otros metales combustibles exigen especial cuidado en el diseño del sistema, la limpieza, la segregación y la evaluación de riesgos. Los proveedores de equipos deben definir claramente el volumen de extracción, los requisitos de conexión de conductos y cualquier restricción sobre materiales o procesos.
El acceso para mantenimiento determina si una máquina teóricamente capaz sigue siendo capaz en la producción habitual. Revise el tiempo y el acceso necesarios para cambiar bandas y cepillos, limpiar la acumulación interna de polvo, inspeccionar transportadores, ajustar sistemas de soporte y sustituir componentes de desgaste. Pregunte cómo indica la máquina el desgaste de los medios o la desviación del proceso. Una rutina de mantenimiento simple y visible suele ser más valiosa que una disposición compleja difícil de inspeccionar.
Los criterios de aceptación deben redactarse en función de la operación posterior
El resultado correcto del desbarbado depende de lo que sigue. Un soporte soldado puede necesitar únicamente la eliminación de filos peligrosos y escoria suelta. Una carcasa con recubrimiento en polvo puede necesitar un radio de borde uniforme para mejorar la cobertura del recubrimiento. Un ensamblaje de precisión puede requerir agujeros sin rebabas sin alterar el ajuste. Un panel visible de acero inoxidable puede requerir un acabado superficial controlado además del acondicionamiento de bordes.
Por lo tanto, los criterios de aceptación deben indicar el objetivo funcional en términos medibles cuando sea posible: condición de rebaba permitida, rango de radio de borde requerido, tratamiento de agujeros internos, nivel admisible de rayado superficial, planitud de la pieza, tolerancia dimensional en elementos críticos y las superficies que deben procesarse. Si se requieren ambos lados, esto debe indicarse explícitamente. Si se acepta escoria pesada en áreas ocultas pero no en caras de ensamblaje, también debe definirse esta distinción.
La selección más fiable rara vez es la máquina con la mayor capacidad nominal o el mayor número de cabezales abrasivos. Es la configuración que produce la condición de borde requerida en las piezas recurrentes cortadas por láser más difíciles, con un impacto dimensional controlable, un uso manejable de consumibles y un proceso que permanece estable a medida que varían el material y la calidad de corte. Ese es el punto en el que una máquina desbarbadora de chapa metálica se convierte en una operación de fabricación controlada en lugar de una etapa de acabado incierta.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje