




اختيار آلة إزالة الحواف للصفائح المعدنية للأجزاء المقطوعة بالليزر
اختيار آلة إزالة الحواف للصفائح المعدنية للأجزاء المقطوعة بالليزر
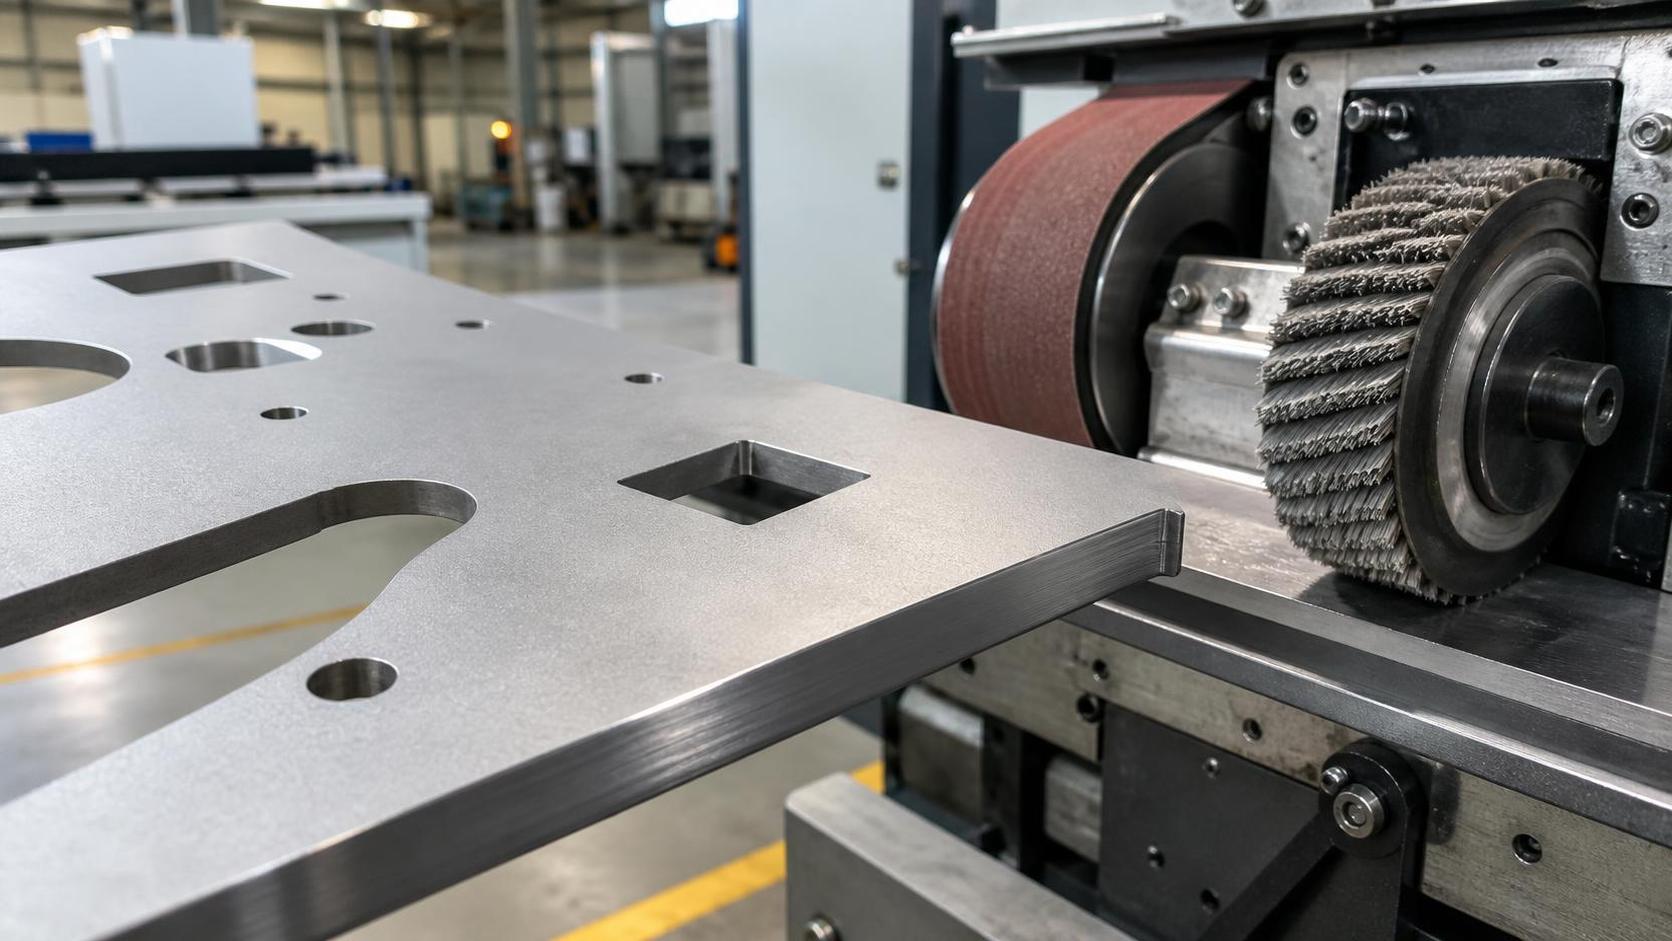
قد تبدو الحواف المقطوعة بالليزر ملساء، لكنها قد لا تفي بمتطلبات الطلاء أو اللحام أو المناولة أو التجميع الدقيق. ولا تتمثل المسألة الحاسمة في ما إذا كانت آلة إزالة الزوائد المعدنية للصفائح قادرة على إزالة الزوائد الظاهرة؛ بل في ما إذا كانت تستطيع إزالة حالة الحافة المحددة الناتجة عن عملية الليزر بصورة متسقة دون تغيير الأبعاد الحرجة أو إتلاف سطح الصفيحة أو التسبب في عملية لاحقة غير مستقرة.
عند اختيار معدات للمكونات المقطوعة بالليزر، ابدأ بتحديد جودة الحواف استنادًا إلى محفظة منتجاتك الفعلية. ميّز بين كسر الحواف الحادة، وإزالة الزوائد الدقيقة، وتنظيف الخبث الملتصق، ومعالجة طبقة الأكسيد، وتشطيب السطح. يتطلب كل منها نهجًا مختلفًا. فقد تواجه آلة مضبوطة لتدوير الحواف التجميلي للفولاذ المقاوم للصدأ صعوبة مع أجزاء الفولاذ الكربوني السميكة ذات الخبث الكثيف على طول الحافة السفلية. وعلى الجانب الآخر، يمكن لوحدات إزالة الخبث الشديدة أن تفرط في تدوير الثقوب الصغيرة أو تخدش قطع العمل المغطاة بفيلم واقٍ.
ابدأ بحالة الحافة، وليس بسماكة الصفيحة الاسمية
لا ينتج القطع بالليزر نوعًا موحدًا من الزوائد. تتغير حالة الحافة بحسب درجة المادة والسماكة وقدرة الليزر وغاز المساعدة وحالة الفوهة وموضع البؤرة وسرعة القطع وهندسة المحيط وترتيب الأجزاء على الصفيحة. ولذلك، فإن التقييم الفني الذي يعتمد فقط على بيان المورد مثل «مناسب للصفائح بسماكة 0.5–100 مم» يكون غير مكتمل.
تشمل حالات الحواف الشائعة الناتجة عن القطع بالليزر ما يلي:
- حدة دقيقة مع كمية قليلة من الزوائد الملتصقة: توجد غالبًا في القطوع المحسنة جيدًا في الفولاذ المقاوم للصدأ أو الألومنيوم الرقيقين. وقد يكون المتطلب الرئيسي هو كسر حافة مضبوط بدلًا من إزالة المادة.
- زوائد دقيقة على جانب الخروج: وهي زوائد خفيفة نسبيًا قد تؤثر في التصاق الطلاء أو سلامة المناولة أو التجميعات ذات الملاءمة الدقيقة. وغالبًا ما تكون الأنظمة المعتمدة على الفُرش مناسبة إذا كانت القطعة مدعومة بشكل كافٍ.
- التصاق كثيف للدروس أو الخبث: يكون أكثر احتمالًا في الصفائح السميكة أو عند استخدام معاملات غير محسنة أو في المحيطات الصعبة. ويتطلب آلة ذات قوة تلامس وقدرة كشط كافيتين، وليس مجرد تفريش ناعم.
- قشور أكسيد ناتجة عن القطع بالأكسجين: لا تكمن المشكلة دائمًا في ارتفاع الزوائد. إذ يمكن لطبقة أكسيد داكنة أن تؤثر في التصاق الطلاء وبعض عمليات اللحام. وقد تقلل إزالة الزوائد الميكانيكية من الأكسيد السائب، لكنها لا تحل تلقائيًا محل عملية تحضير سطح محددة.
- ألوان حرارية وتغير موضعي في لون السطح: وهي مهمة للأجزاء الظاهرة المصنوعة من الفولاذ المقاوم للصدأ. يمكن لأحزمة الكشط القياسية أن تغير التشطيب المحيط، لذا يجب الاتفاق على المعيار البصري المطلوب قبل اختيار المعدات.
تكون الحافة السفلية عادةً الجانب الحرج لأن المادة المنصهرة تُطرد إلى الأسفل. ومع ذلك، قد تحتاج الأجزاء إلى المعالجة من الجانبين عندما تكون سلامة المناولة أو اتساق الطلاء أو تدوير الحواف المتماثل محددة. وقد تكفي آلة بتمرير واحد تعالج الوجه السفلي فقط للمكونات الإنشائية المخفية، لكنها لا تكفي للحاويات الظاهرة أو معدات تجهيز الأغذية أو الأجزاء التي تُجمع يدويًا من الجانبين.
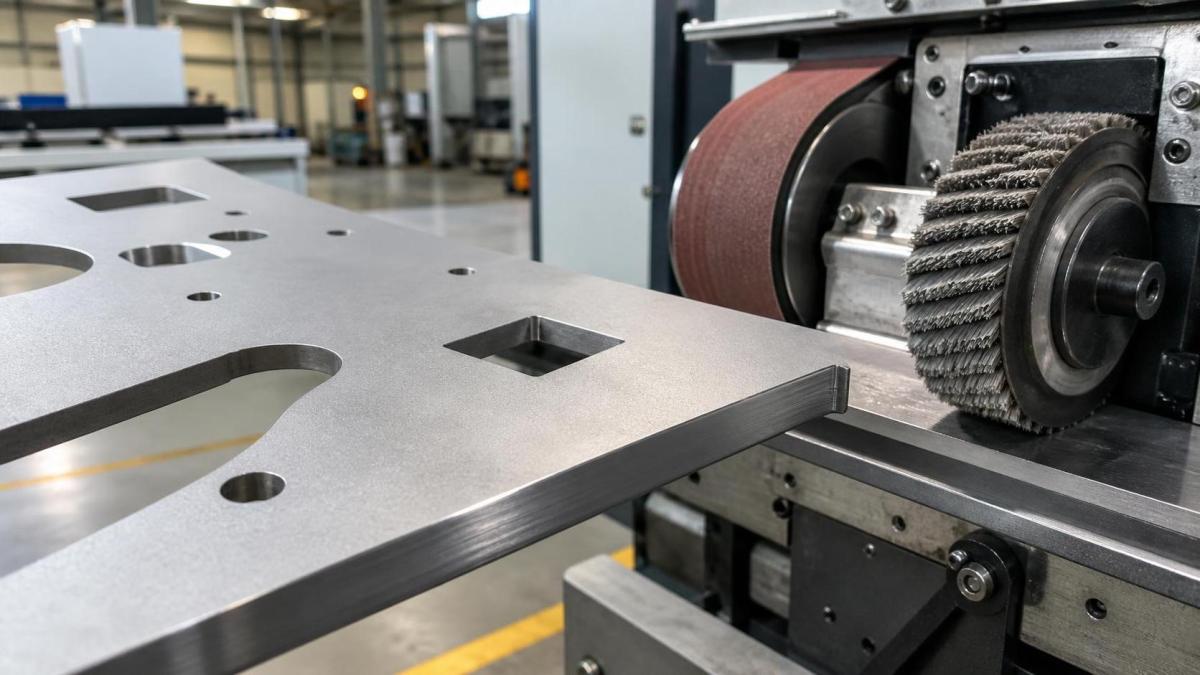
طابق بنية المادة الكاشطة مع النتيجة المطلوبة
يشمل مصطلح «إزالة الزوائد» عدة هياكل للآلات تتصرف بطرق مختلفة جدًا. ويعتمد التكوين المناسب على ما إذا كان الهدف الأساسي هو إزالة الخبث أو تدوير الحواف بصورة موحدة أو تشطيب الوجه أو الجمع بين هذه النتائج.
أنظمة الأحزمة الكاشطة العريضة فعالة في إزالة الزوائد الثقيلة وتسوية عدم انتظام الحواف المقطوعة وتصحيح عيوب السطح على مساحات واسعة. وهي الأكثر فائدة عندما تكون إزالة المادة مقبولة وتكون قطعة العمل مستقرة. ويتمثل قيدها في تأثيرها الاتجاهي: إذ يمكن للحزام أن ينتج معالجة غير متسقة حول الثقوب الداخلية والألسنة الضيقة والمحيطات الموازية لاتجاه الحزام. كما قد يؤدي الضغط الزائد إلى تقليل أبعاد العناصر الصغيرة أو ترك أنماط خدوش ظاهرة.
أنظمة الفُرش الدوارة أو الفُرش ذات الأحزمة المتقاطعة تكون عمومًا أكثر ملاءمة لتدوير الحواف متعدد الاتجاهات. إذ تلامس الشعيرات الكاشطة المحيطات الخارجية والثقوب الداخلية والفتحات والهندسة المعقدة المقطوعة بالليزر من اتجاهات متعددة. وهذا يجعلها ذات قيمة للأجزاء التي تتطلب نصف قطر متكررًا بدلًا من مجرد إزالة الزوائد. ومع ذلك، تفقد مواد الفُرش فعالية القطع مع تآكلها، وتعتمد نتيجتها بدرجة كبيرة على كثافة الفرشاة وحجم الحبيبات وسرعة الدوران وتغذية قطعة العمل وإعداد الضغط.
الآلات المركبة تستخدم عادةً أسطوانة تلامس أو حزامًا عريضًا لإزالة الزوائد أو الخبث الأساسية، تتبعه محطة فرشاة واحدة أو أكثر لتدوير الحواف. وغالبًا ما يكون هذا الترتيب الخيار الأكثر مرونة لإنتاج متنوع من القطع بالليزر، ولكن لا ينبغي اختياره لمجرد احتوائه على محطات أكثر. تحتاج كل محطة إلى غرض محدد. فقد تؤدي إضافة حزام أولي قوي إلى عملية لا تحتاج إلا إلى تليين الحواف إلى زيادة تكلفة المواد الاستهلاكية وتقليل التحكم في الأجزاء الدقيقة.
ترتيبات الفُرش القرصية أو الكوكبية أو المتذبذبة يمكن أن توفر وصولًا جيدًا إلى المحيط ومعالجة أكثر تجانسًا حول الثقوب والأشكال غير المنتظمة. وينبغي التحقق من ملاءمتها باستخدام أصغر الثقوب وأضيق الفتحات وأرق الجسور في محفظة الأجزاء الفعلية. فقد تخرج القطعة بتدوير ممتاز للحافة الخارجية مع احتفاظها بالزوائد داخل الفتحات الصغيرة جدًا بحيث لا تتمكن المادة الكاشطة من الدخول إليها بفعالية.
بالنسبة للأجزاء التي تحتاج فقط إلى كسر حافة لأغراض السلامة، ينبغي تعريف النتيجة المطلوبة على أنها نصف قطر حافة صغير ومضبوط أو شطفة، وليس «أقصى إزالة للزوائد». فهذه العبارة الأخيرة تشجع على المعالجة المفرطة. ومن الناحية الفنية، ينبغي أن يتناول النطاق المقبول الزوائد المتبقية ونصف قطر الحافة ومستوى خدوش السطح والتغير المسموح في الأبعاد.
قيّم أصعب الأجزاء الممثلة بدلًا من الأجزاء المتوسطة
ينبغي أن يتضمن العرض المقنع أكثر من عينات مستطيلة مسطحة. إذ يحتوي مزيج الإنتاج المقطوع بالليزر غالبًا على سمات تكشف القيود الحقيقية لخط إزالة الزوائد: الألواح المثقبة، والثقوب الداخلية الصغيرة، والفتحات البارزة، والشرائط الضيقة، والأجزاء الطويلة الرفيعة، والزوايا الحادة، والأجزاء ذات الألسنة المرتفعة، والصفائح ذات الفيلم الواقي.
ينبغي أن تشمل مجموعة العينات نطاق المواد والسماكات التي تتم معالجتها فعليًا، مع أمثلة لأدنى جودة قطع مقبولة بدلًا من الاقتصار على القطوع المحسنة. ومن المفيد مقارنة الحالة غير المعالجة والمعالجة في عدة مواضع: حافة القطع السفلية، والحافة العلوية، والثقوب الداخلية، وأنصاف الأقطار الضيقة، والجسور الضيقة، والزوايا. ولا يكفي الفحص البصري وحده عندما يكون أداء الطلاء أو التجميع مهمًا. وينبغي أن تراعي عملية التحقق أيضًا اتساق نصف قطر الحافة والخبث المتبقي والاستواء واتجاه الخدوش وأي تغير في الفتحات الحرجة.
يستحق دعم الأجزاء اهتمامًا خاصًا. إذ يمكن لقطع العمل الصغيرة أن تدور أو ترتفع أو تنحشر تحت رؤوس الكشط. وقد تهتز الصفائح الرقيقة. كما قد تنثني القطع المثقبة تحت ضغط الحزام. ويمكن للآلات استخدام طاولات تفريغ أو نواقل مغناطيسية أو أنظمة بكرات أو مزيج منها. ولا يوجد حل مناسب لجميع الحالات:
- يكون النقل المغناطيسي عمليًا للفولاذ الحديدي، لكنه لا يستطيع تثبيت الألومنيوم أو النحاس أو درجات الفولاذ المقاوم للصدأ ذات الاستجابة المغناطيسية المنخفضة.
- يمكن أن يساعد الدعم بالتفريغ مع الصفائح الرقيقة غير الحديدية، لكن الأداء يعتمد على تغطية القطعة والتسرب عبر الثقوب وهندسة قطعة العمل.
- يمكن للناقلات الأسطوانية استيعاب الصفائح الأثقل، لكنها قد لا تناسب الأجزاء الصغيرة دون حوامل أو تجهيزات.
عندما يشمل مزيج المواد الفولاذ الكربوني والفولاذ المقاوم للصدأ والألومنيوم، فإن طريقة الدعم ليست سوى أحد الشواغل. ويجب أيضًا التحكم في التلوث الناتج عن المواد الكاشطة. فقد تسبب جسيمات الفولاذ الكربوني المضمنة في الأدوات أو المنقولة إلى أسطح الفولاذ المقاوم للصدأ مشاكل تآكل لاحقة. وقد تكون المواد الاستهلاكية المنفصلة والتنظيف المضبوط وطريقة التحويل الموثقة ضرورية عندما تكون سلامة السطح مهمة.
يجب تقييم جودة القطع بالليزر وقدرة إزالة الزوائد كعملية واحدة
لا ينبغي أن تصبح آلة إزالة الزوائد بديلًا عن ظروف القطع الرديئة. فإذا كانت عملية الليزر تنتج خبثًا سميكًا وغير متساوٍ ضمن نطاق إنتاج متكرر، فإن السؤال الأول هو ما إذا كان ينبغي تصحيح معاملات القطع أو نقاء الغاز أو محاذاة الفوهة أو التحكم في البؤرة أو حالة المواد الاستهلاكية. يمكن للمعالجة اللاحقة الميكانيكية أن تعوض نطاقًا محدودًا من التباين، لكن تصميم عملية التشطيب بأكملها حول خبث يمكن تجنبه يزيد من استهلاك المواد الكاشطة وزمن الدورة وحمل الغبار وخطر تلف الأجزاء.
ويكتسب هذا أهمية خاصة عند تقييم قدرة ليزر الألياف عالي السرعة. إذ يمكن لآلة تتمتع بدقة تموضع عالية وشق قطع ضيق أن تنتج أجزاءً ذات هندسة نظيفة، لكن جودة الحافة تبقى معتمدة على العلاقة بين المادة والسماكة والقدرة والغاز ومعاملات القطع. فعلى سبيل المثال، قد يكون نظام ليزر ألياف بسعة قطع 1500 مم × 3000 مم مصدرًا أوليًا مناسبًا لمكونات مصنّعة متنوعة، لكن ينبغي تحديد حجم خط إزالة الزوائد وفقًا للمزيج الفعلي من حالات الحافة السفلية، وليس وفقًا لأقصى سرعة حركة لليزر.
عندما يتم التخطيط لمعدات القطع والتشطيب معًا، ينبغي مراجعة مسار الإنتاج من ترتيب الأجزاء على الصفيحة إلى المناولة النهائية. إن آلة القطع بالليزر الليفي CNC للصفائح الفولاذية محددة بمستويات قدرة اختيارية من 1500 W إلى 6000 W أو أكثر، وتدعم مواد معدنية شائعة تشمل الفولاذ الكربوني والفولاذ المقاوم للصدأ وسبائك الألومنيوم والنحاس وسبائك التيتانيوم. وهذا التنوع مفيد للقطع المرن، لكنه يعني أيضًا أن مواصفات إزالة الزوائد اللاحقة يجب أن تميز بين عائلات المواد ونطاقات السماكة بدلًا من افتراض أن وصفة كاشطة واحدة ستصلح لجميع الأجزاء.
حدد متطلبات نصف قطر الحافة قبل مقارنة ادعاءات الإنتاجية
قد تكون أرقام الإنتاجية مضللة ما لم يكن التشطيب المطلوب متماثلًا. إذ يمكن لآلة معالجة مساحة كبيرة في الساعة عندما تزيل الزوائد السائبة فقط. أما الآلة نفسها فستعالج مساحة أقل عندما يتطلب الأمر تكوين نصف قطر حافة محدد على كل من المحيطات الخارجية والفتحات الداخلية. كما أن إزالة الخبث الثقيل والمعالجة على الوجهين والأجزاء التي تحتاج إلى تمريرات متعددة تغير السعة الفعلية بدرجة أكبر.
يتضمن نموذج السعة المفيد ما يلي:
- عرض الناقل القابل للاستخدام بدلًا من أقصى عرض للآلة؛
- متوسط كثافة ترتيب الأجزاء ونسبة مساحة الصفيحة المفتوحة؛
- معدل التغذية المطلوب لحالة الحافة المطلوبة؛
- عدد التمريرات للأسطح العلوية والسفلية؛
- وقت التحميل والتفريغ وفصل الأجزاء وتوجيهها؛
- إعادة العمل الناتجة عن إزالة غير مكتملة للزوائد أو المعالجة المفرطة؛
- فترات تغيير المواد الكاشطة ووقت الإعداد بين عائلات المواد.
بالنسبة للأعمال ذات الدفعات الصغيرة والتنوع الكبير، قد تكون تغييرات الإعداد السريعة والمتكررة أهم من أقصى إنتاجية معلنة. وينبغي أن تسمح أنظمة التحكم بوصفات لنوع المادة والسماكة وشدة الزوائد وإعدادات محطة المواد الكاشطة وسرعة الناقل ومستوى التشطيب المطلوب. ولا تكون الوصفة المحفوظة ذات قيمة إلا إذا كان بإمكان المشغلين التحقق من أن المادة الكاشطة المركبة لا تزال مطابقة للحالة المبرمجة. إذ يؤثر تآكل الفُرش وتحميل الأحزمة والتباين في جودة القطع بالليزر الواردة في النتيجة جميعًا.
ينبغي تقييم الأتمتة بالطريقة نفسها. إذ يمكن للتحميل والتفريغ التلقائيين تقليل جهد المناولة للألواح المستقرة والمتكررة، لكنهما قد يضيفان قيمة محدودة عندما يحتوي مزيج العمل على كثير من الأجزاء الصغيرة أو غير المنتظمة أو الدقيقة التي تحتاج إلى توجيه يدوي. والسؤال العملي هو ما إذا كانت الأتمتة تحافظ على تعريف الأجزاء وتتجنب تلف السطح وتحافظ على التدفق إلى الثني أو اللحام أو الطلاء بالمسحوق أو التجميع.
توافق المواد أكثر من مجرد «حديدية مقابل غير حديدية»
يتحمل الفولاذ الكربوني عمومًا معالجة أكثر شدة عندما يكون المطلوب إزالة خبث الحافة السفلية قبل اللحام أو الطلاء. وقد يتطلب الفولاذ المقاوم للصدأ تحكمًا أدق في نمط الخدوش والتلوث والتلوين الحراري واتساق الحافة. والألومنيوم أكثر ليونة ويمكن أن يحمّل المواد الكاشطة بسهولة أكبر؛ كما أنه أسهل تعرضًا للعلامات أو التشوه. وتضيف سبائك النحاس والتيتانيوم اعتبارات خاصة بها في المناولة والتلوث، لا سيما عندما تكون للأجزاء متطلبات سطح تجميلية أو وظيفية.
ينشئ الفيلم الواقي قيدًا آخر. إذ يمكن لبعض عمليات الفُرش معالجة الحواف مع الحفاظ على الوجه المغطى بالفيلم في ظروف مضبوطة، لكن ينبغي اختبار ارتفاع الفيلم قرب حواف القطع وانتقال المادة اللاصقة والحطام المحبوس. ولا ينبغي اختيار آلة بناءً على عرض توضيحي يستخدم صفائح دون فيلم إذا كان الإنتاج العادي يستخدم مادة مطلية أو مصقولة بالفُرش أو محمية بفيلم.
تتطلب الصفائح المطلية حذرًا خاصًا. فقد تكشف إزالة الزوائد بعد الطلاء عن معدن عارٍ عند الحافة، بينما قد تكون إزالة الزوائد قبل الطلاء ضرورية للحصول على تغطية طلاء كافية وتجنب النقاط الحادة. ويعتمد التسلسل الصحيح على نظام الطلاء ومواصفات الحافة. ولا يمكن لآلة التشطيب أن تثبت توافق الطلاء بصورة مستقلة؛ بل يجب التحقق من ذلك مع عملية التشطيب اللاحقة.
تحدد المواد الاستهلاكية واستخراج الغبار والصيانة استقرار العملية
سعر الشراء مؤشر ضعيف على تكلفة التشغيل. فأحزمة الكشط ومواد الفُرش وعناصر التلامس ومكونات الناقل وأنظمة التفريغ وفلاتر الاستخراج كلها تؤثر في التكلفة الفعلية لكل قطعة. ولا تتمثل المسألة الرئيسية في عمر المادة الكاشطة بالساعات فقط، لأن مزيج قطع العمل وحالة الحافة المطلوبة يغيران معدل الاستهلاك. إذ يمكن أن تستهلك إزالة الخبث الثقيل من الفولاذ الكربوني السميك المقطوع بالأكسجين المواد بصورة مختلفة جدًا عن تدوير الحواف الخفيف للصفائح الرقيقة من الفولاذ المقاوم للصدأ.
استخراج الغبار متطلب فني، وليس ملحقًا يُقرر بعد التركيب. إذ يتطلب غبار الطحن والدقائق المعدنية والجسيمات الكاشطة وبقايا الطلاءات أو المواد اللاصقة للفيلم نظام استخراج مصممًا لعملية الآلة. ويجب أن يكون النظام متوافقًا مع المادة التي تتم معالجتها ومع متطلبات السلامة المهنية المعمول بها. وتتطلب الأتربة الناتجة عن الألومنيوم والمعادن القابلة للاحتراق الأخرى عناية خاصة في تصميم النظام وأعمال التدبير المنزلي والفصل وتقييم المخاطر. وينبغي لموردي المعدات تحديد حجم الاستخراج ومتطلبات توصيل مجاري الهواء وأي قيود على المواد أو العمليات بوضوح.
يؤثر الوصول لأغراض الصيانة في ما إذا كانت الآلة القادرة نظريًا ستظل قادرة في الإنتاج المنتظم. راجع الوقت والوصول المطلوبين لتغيير الأحزمة والفُرش وتنظيف تراكم الغبار الداخلي وفحص النواقل وضبط أنظمة الدعم واستبدال مكونات التآكل. واسأل عن كيفية إشارة الآلة إلى تآكل المواد أو انحراف العملية. وغالبًا ما يكون روتين الصيانة البسيط والمرئي أكثر قيمة من ترتيب معقد يصعب فحصه.
ينبغي صياغة معايير القبول وفقًا للعملية اللاحقة
تعتمد نتيجة إزالة الزوائد الصحيحة على ما يليها. فقد يحتاج الحامل الملحوم فقط إلى إزالة الحدة الخطرة والخبث السائب. وقد تحتاج الحاوية المطلية بالمسحوق إلى نصف قطر حافة متسق لتحسين تغطية الطلاء. وقد يتطلب التجميع الدقيق ثقوبًا خالية من الزوائد دون تغيير الملاءمة. وقد تتطلب لوحة الفولاذ المقاوم للصدأ الظاهرة تشطيب سطح مضبوطًا بالإضافة إلى معالجة الحواف.
لذلك، ينبغي أن تنص معايير القبول على الهدف الوظيفي بمصطلحات قابلة للقياس حيثما أمكن: حالة الزوائد المسموح بها، ونطاق نصف قطر الحافة المطلوب، ومعالجة الثقوب الداخلية، ومستوى خدوش السطح المقبول، واستواء القطعة، والتفاوت البعدي عند السمات الحرجة، والأسطح المطلوب معالجتها. وإذا كانت المعالجة مطلوبة على الجانبين، فينبغي التصريح بذلك بوضوح. وإذا كان الخبث الثقيل مقبولًا في المناطق المخفية لكنه غير مقبول على أسطح التجميع، فينبغي أيضًا تحديد هذا التمييز.
نادراً ما يكون الاختيار الأكثر موثوقية هو الآلة ذات أعلى سعة اسمية أو أكبر عدد من رؤوس الكشط. بل هو التكوين الذي ينتج حالة الحافة المطلوبة على أصعب الأجزاء المتكررة المقطوعة بالليزر، مع تأثير أبعادي يمكن التحكم فيه واستخدام قابل للإدارة للمواد الاستهلاكية وعملية تظل مستقرة مع تغير المادة وجودة القطع. وعند هذه النقطة تصبح آلة إزالة الزوائد المعدنية للصفائح عملية تصنيع مضبوطة بدلًا من خطوة تشطيب غير مؤكدة.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة