




Выбор станка для удаления заусенцев с листового металла для деталей лазерной резки
Выбор станка для удаления заусенцев с листового металла для деталей лазерной резки
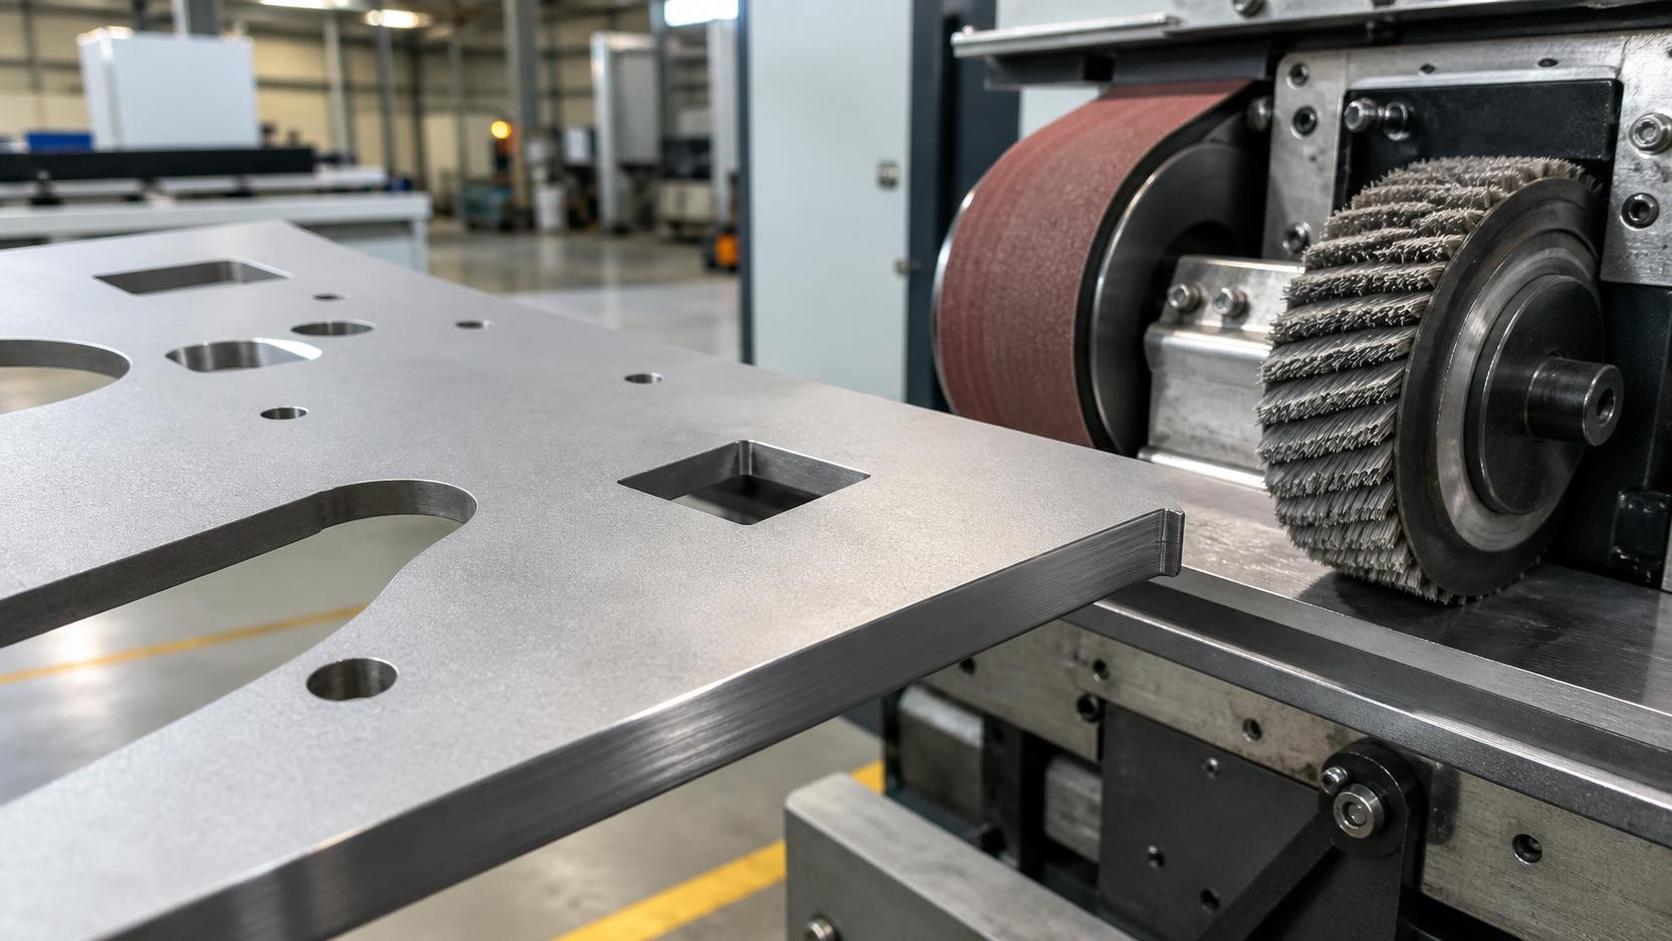
Кромки после лазерной резки могут выглядеть гладкими, но при этом не соответствовать требованиям к нанесению покрытий, сварке, обработке или прецизионной сборке. Решающий вопрос заключается не в том, может ли станок для удаления заусенцев с листового металла удалить видимые заусенцы, а в том, способен ли он стабильно устранять конкретное состояние кромки, возникающее при лазерной обработке, без изменения критических размеров, повреждения поверхности листа или создания нестабильного последующего процесса.
При выборе оборудования для компонентов, вырезанных лазером, начните с оценки качества кромок на основе вашего фактического ассортимента продукции. Различайте снятие острых кромок, удаление микрозаусенцев, очистку от приставшего грата, обработку оксидного слоя и финишную обработку поверхности. Для каждого случая требуется свой подход. Станок, настроенный для декоративного скругления кромок нержавеющей стали, может не справиться с деталями из толстой углеродистой стали, имеющими значительный шлак по нижней кромке. И наоборот, установки для интенсивного удаления шлака могут чрезмерно скруглять небольшие отверстия или царапать заготовки, покрытые защитной пленкой.
Начинайте с состояния кромки, а не с номинальной толщины листа
Лазерная резка не создает один однородный тип заусенца. Состояние кромки изменяется в зависимости от марки материала, толщины, мощности лазера, вспомогательного газа, состояния сопла, положения фокуса, скорости резки, геометрии контура и раскладки деталей. Поэтому техническая оценка, основанная только на заявлении поставщика, например «подходит для листов толщиной 0,5–100 мм», является неполной.
К распространенным состояниям кромок после лазерной резки относятся:
- Тонкая острая кромка с небольшим количеством приставшего заусенца: Часто встречается при хорошо оптимизированной резке тонкой нержавеющей стали или алюминия. Основным требованием может быть контролируемое притупление кромки, а не снятие материала.
- Микрозаусенец на выходной стороне: Относительно легкий заусенец, который может ухудшать адгезию краски, безопасность при обращении или сборку с плотной посадкой. Щеточные системы часто подходят, если деталь имеет достаточную опору.
- Сильное налипание грата или шлака: Более вероятно на толстом листе, при недостаточно оптимизированных параметрах или сложных контурах. Требуется станок с достаточным контактным усилием и абразивным воздействием, а не только мягкая щеточная обработка.
- Оксидная окалина после кислородной резки: Проблема не всегда заключается в высоте заусенца. Темный оксидный слой может влиять на адгезию покрытия и некоторые сварочные операции. Механическое удаление заусенцев может уменьшить количество непрочно держащегося оксида, но не заменяет автоматически определенный процесс подготовки поверхности.
- Цвета побежалости и локальное изменение цвета поверхности: Актуально для видимых деталей из нержавеющей стали. Стандартные абразивные ленты могут изменить окружающую отделку поверхности, поэтому требуемый визуальный стандарт необходимо согласовать до выбора оборудования.
Нижняя кромка обычно является критической стороной, поскольку расплавленный материал выбрасывается вниз. Однако детали могут требовать обработки с обеих сторон, если предусмотрены безопасность при обращении, однородность покрытия или симметричное скругление кромок. Однопроходный станок, обрабатывающий только нижнюю сторону, может быть достаточным для скрытых конструкционных компонентов, но не для видимых корпусов, оборудования для пищевой промышленности или деталей, собираемых вручную с обеих сторон.
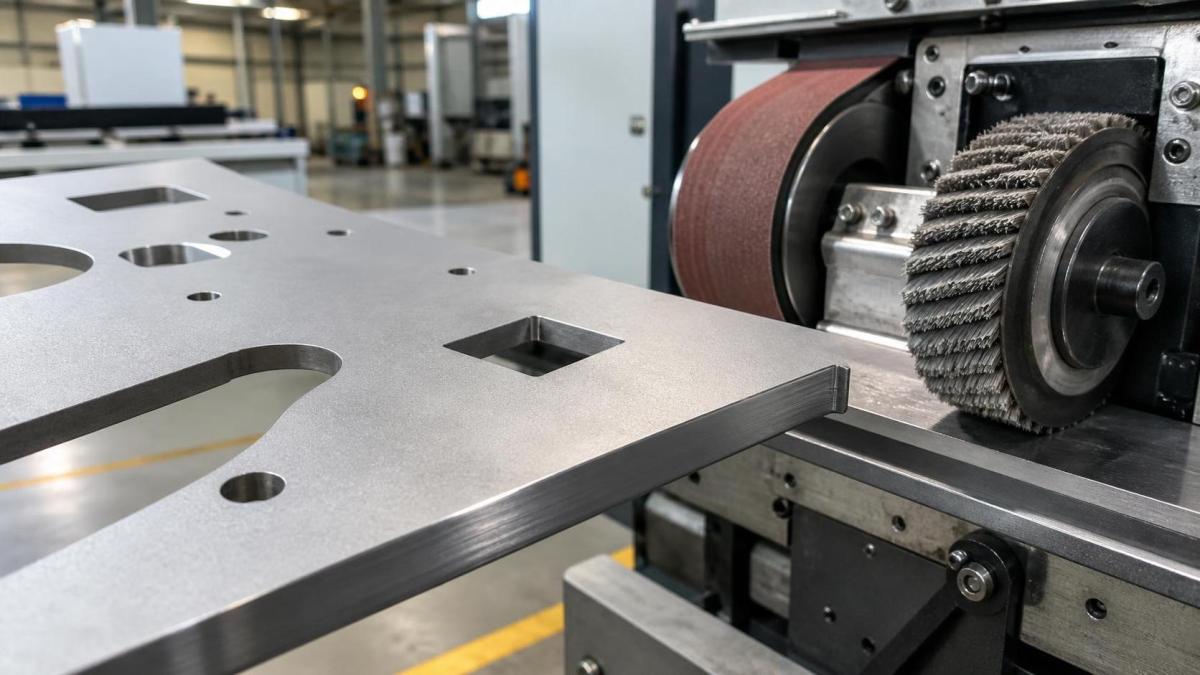
Соотнесите абразивную конструкцию с требуемым результатом
«Удаление заусенцев» охватывает несколько конструкций станков, работающих совершенно по-разному. Подходящая конфигурация зависит от того, является ли основной целью удаление шлака, равномерное скругление кромок, финишная обработка поверхности или сочетание этих результатов.
Системы с широкими абразивными лентами эффективны для удаления более крупных заусенцев, выравнивания неровностей кромки реза и устранения дефектов поверхности на больших площадях. Они наиболее полезны там, где допустимо снятие материала и заготовка устойчива. Их ограничением является направленное действие: лента может обеспечивать неоднородную обработку вокруг внутренних отверстий, узких выступов и контуров, расположенных параллельно направлению ленты. Чрезмерное давление также может уменьшить размеры мелких элементов или оставить заметные царапины.
Системы с вращающимися щетками или поперечно-ленточными щетками обычно лучше подходят для многонаправленного скругления кромок. Абразивные волокна контактируют с внешними контурами, внутренними отверстиями, пазами и сложной геометрией после лазерной резки с разных направлений. Это делает их ценными для деталей, требующих повторяемого радиуса, а не простого удаления заусенцев. Однако щеточный материал теряет режущую эффективность по мере износа, а результат сильно зависит от плотности щетки, размера зерна, скорости вращения, подачи заготовки и настройки сжатия.
Комбинированные станки обычно используют контактный барабан или широкую ленту для первичного удаления заусенцев или шлака, за которыми следуют одна или несколько щеточных станций для скругления кромок. Такая схема часто является наиболее гибким вариантом для смешанного производства деталей после лазерной резки, но ее не следует выбирать только потому, что она имеет больше станций. Каждая станция должна иметь определенное назначение. Добавление мощной начальной ленты в процесс, которому требуется лишь смягчение кромок, может увеличить стоимость расходных материалов и снизить контроль над деликатными деталями.
Дисковые, планетарные или осциллирующие щеточные системы могут обеспечить хороший доступ к контурам и более равномерную обработку вокруг отверстий и деталей неправильной формы. Их пригодность следует проверять на самых маленьких отверстиях, самых узких пазах и самых тонких перемычках в реальном ассортименте деталей. Деталь может выходить с превосходным скруглением внешней кромки, сохраняя при этом заусенцы внутри отверстий, которые слишком малы для эффективного проникновения абразивного материала.
Для деталей, требующих только снятия острой кромки в целях безопасности, желаемый результат следует определять как малый контролируемый радиус кромки или фаску, а не как «максимальное удаление заусенцев». Последняя формулировка способствует чрезмерной обработке. В техническом плане допустимый диапазон должен охватывать остаточный заусенец, радиус кромки, уровень царапин на поверхности и допустимое изменение размеров.
Оценивайте наиболее сложные типовые детали, а не средние
Убедительная демонстрация должна включать не только плоские прямоугольные образцы. Производственная номенклатура деталей после лазерной резки часто содержит элементы, выявляющие реальные ограничения линии удаления заусенцев: перфорированные панели, небольшие внутренние отверстия, жалюзи, узкие полосы, длинные тонкие детали, острые углы, детали с приподнятыми язычками и листы с защитной пленкой.
Набор образцов должен включать реально обрабатываемый диапазон материалов и толщин, а также примеры наихудшего приемлемого качества резки, а не только оптимизированные резы. Полезно сравнивать необработанное и обработанное состояние в нескольких местах: нижнюю кромку реза, верхнюю кромку, внутренние отверстия, малые радиусы, узкие перемычки и углы. Одного визуального контроля недостаточно, если важны характеристики покрытия или сборки. Валидация процесса также должна учитывать постоянство радиуса кромки, остаточный грат, плоскостность, направление царапин и любое изменение критически важных отверстий.
Особого внимания заслуживает поддержка деталей. Небольшие заготовки могут вращаться, подниматься или зацепляться под абразивными головками. Тонкий лист может вибрировать. Перфорированные детали могут прогибаться под давлением ленты. В станках могут применяться вакуумные столы, магнитные конвейеры, роликовые системы или их комбинации. Ни один из вариантов не является универсально подходящим:
- Магнитная транспортировка практична для ферромагнитной стали, но не может удерживать алюминий, медь или марки нержавеющей стали с низким магнитным откликом.
- Вакуумная поддержка может помочь при обработке тонкого листа из цветных металлов, но ее эффективность зависит от площади перекрытия детали, утечек через отверстия и геометрии заготовки.
- Роликовые конвейеры могут принимать более тяжелые листы, но могут быть непригодны для небольших деталей без поддонов или приспособлений.
Когда смесь материалов включает углеродистую сталь, нержавеющую сталь и алюминий, метод поддержки является лишь одной из проблем. Также необходимо контролировать абразивное загрязнение. Частицы углеродистой стали, внедренные в инструмент или перенесенные на поверхности из нержавеющей стали, могут впоследствии вызвать коррозию. Если целостность поверхности имеет значение, могут потребоваться отдельные расходные материалы, контролируемая очистка и документированный метод переналадки.
Качество лазерной резки и возможности удаления заусенцев необходимо оценивать как единый процесс
Станок для удаления заусенцев не должен становиться заменой плохих условий резки. Если лазерный процесс создает толстый неравномерный грат в распространенном производственном диапазоне, первый вопрос состоит в том, следует ли скорректировать параметры резки, чистоту газа, выравнивание сопла, контроль фокуса или состояние расходных материалов. Механическая постобработка может компенсировать ограниченный диапазон вариаций, но проектирование всего финишного процесса вокруг устранимого шлака увеличивает расход абразивов, время цикла, пылевую нагрузку и риск повреждения деталей.
Это особенно актуально при оценке производительности высокоскоростного волоконного лазера. Станок с высокой точностью позиционирования и узкой шириной реза может изготавливать детали с чистой геометрией, однако качество кромки по-прежнему зависит от соотношения материала, толщины, мощности, газа и параметров резки. Например, волоконная лазерная система с рабочей зоной 1500 мм на 3000 мм может быть подходящим источником для изготовления различных деталей, однако линию удаления заусенцев следует подбирать в соответствии с фактическим набором состояний нижней кромки, а не с ее максимальной скоростью перемещения лазера.
Если оборудование для резки и финишной обработки планируется совместно, производственный маршрут следует рассмотреть от раскладки до окончательного обращения с деталями. Станок для CNC-резки стального листа волоконным лазером предлагается с дополнительными уровнями мощности от 1500 W до 6000 W и более и поддерживает распространенные металлические материалы, включая углеродистую сталь, нержавеющую сталь, алюминиевый сплав, медь и титановый сплав. Такая универсальность полезна для гибкой резки, но также означает, что спецификация последующего удаления заусенцев должна различать семейства материалов и диапазоны толщин, а не предполагать, что один абразивный режим подойдет для всех деталей.
Определите требования к радиусу кромки до сравнения заявлений о производительности
Показатели производительности могут вводить в заблуждение, если требуемая отделка не идентична. Станок может обрабатывать большую площадь в час, когда он удаляет только непрочно держащиеся заусенцы. Тот же станок обработает меньшую площадь, если необходимо сформировать заданный радиус кромки как на внешних контурах, так и на внутренних вырезах. Удаление тяжелого шлака, двусторонняя обработка и детали, требующие нескольких проходов, дополнительно изменяют эффективную производительность.
Полезная модель производительности учитывает:
- рабочую ширину конвейера, а не максимальную ширину станка;
- среднюю плотность раскладки и процент открытой площади листа;
- скорость подачи, необходимую для требуемого состояния кромки;
- количество проходов для верхней и нижней поверхностей;
- время загрузки, выгрузки, разделения деталей и ориентации;
- доработку, вызванную неполным удалением заусенцев или чрезмерной обработкой;
- интервалы замены абразивов и время наладки между семействами материалов.
Для мелкосерийного многономенклатурного производства быстрые и повторяемые переналадки могут быть важнее максимальной заявленной производительности. Система управления должна позволять сохранять рецептуры для типа материала, толщины, степени заусенцев, настроек абразивных станций, скорости конвейера и требуемого уровня отделки. Сохраненная рецептура ценна только в том случае, если операторы могут проверить, что установленный абразивный материал по-прежнему соответствует запрограммированному состоянию. Износ щеток, засаливание лент и вариации качества поступающих деталей после лазерной резки влияют на результат.
Автоматизацию следует оценивать аналогично. Автоматическая загрузка и выгрузка могут сократить трудозатраты при работе со стабильными повторяющимися панелями, но могут давать мало пользы, когда производственный ассортимент содержит множество небольших, нестандартных или деликатных деталей, требующих ручной ориентации. Практический вопрос заключается в том, сохраняет ли автоматизация идентификацию деталей, предотвращает ли повреждение поверхности и поддерживает ли поток к гибке, сварке, порошковой окраске или сборке.
Совместимость материалов — это больше, чем «черные и цветные металлы»
Углеродистая сталь обычно допускает более агрессивную обработку, когда требуется удалить шлак с нижней кромки перед сваркой или нанесением покрытия. Нержавеющая сталь может требовать более строгого контроля рисунка царапин, загрязнения, теплового окрашивания и однородности кромки. Алюминий мягче и легче засаливает абразивы; его также проще поцарапать или деформировать. Медные и титановые сплавы имеют собственные особенности обращения и загрязнения, особенно когда детали предъявляют декоративные или функциональные требования к поверхности.
Защитная пленка создает еще одно ограничение. Некоторые щеточные процессы могут обрабатывать кромки, сохраняя поверхность под пленкой при контролируемых условиях, однако следует проверить отслоение пленки возле кромок реза, перенос клея и застревание загрязнений. Станок не следует выбирать на основе демонстрации с листом без пленки, если в обычном производстве используются материалы с покрытием, шлифованной поверхностью или защитной пленкой.
Лист с покрытием требует особой осторожности. Удаление заусенцев после нанесения покрытия может обнажить металл на кромке, тогда как обработка до нанесения покрытия может быть необходима для получения достаточного покрытия и предотвращения острых точек. Правильная последовательность зависит от системы покрытия и спецификации кромки. Финишный станок не может самостоятельно обеспечить совместимость с покрытием; это необходимо валидировать в последующем процессе финишной обработки.
Расходные материалы, аспирация пыли и техническое обслуживание определяют стабильность процесса
Цена покупки является слабым показателем эксплуатационных затрат. Абразивные ленты, щеточный материал, контактные элементы, компоненты конвейера, вакуумные системы и фильтры вытяжки влияют на реальную стоимость на деталь. Ключевой вопрос заключается не только в сроке службы абразива в часах, поскольку смесь заготовок и требуемое состояние кромки меняют скорость расхода. Удаление тяжелого грата с толстой углеродистой стали после кислородной резки может расходовать материал совершенно иначе, чем легкое скругление кромок тонкого листа из нержавеющей стали.
Аспирация пыли является техническим требованием, а не дополнительной опцией, которую можно решить после монтажа. Шлифовальная пыль, металлическая мелкая фракция, абразивные частицы и остатки покрытий или клея пленки требуют системы вытяжки, рассчитанной на процесс станка. Система должна быть совместима с обрабатываемым материалом и применимыми требованиями по безопасности труда. Пыль алюминия и других горючих металлов требует особой тщательности при проектировании системы, уборке, разделении потоков и оценке рисков. Поставщики оборудования должны четко определять объем вытяжки, требования к подключению воздуховодов и любые ограничения по материалам или процессам.
Доступность обслуживания определяет, будет ли теоретически производительный станок сохранять свои возможности в регулярном производстве. Оцените время и доступ, необходимые для замены лент и щеток, очистки внутренних скоплений пыли, осмотра конвейеров, регулировки систем поддержки и замены изнашиваемых компонентов. Уточните, как станок сигнализирует об износе рабочего материала или отклонении процесса. Простая и наглядная процедура технического обслуживания часто ценнее сложной конструкции, которую трудно осматривать.
Критерии приемки должны быть сформулированы с учетом последующей операции
Правильный результат удаления заусенцев зависит от последующего процесса. Сварному кронштейну может потребоваться только устранение опасной остроты и непрочно держащегося шлака. Корпусу с порошковым покрытием может требоваться стабильный радиус кромки для улучшения покрытия. Прецизионная сборка может требовать отверстий без заусенцев без изменения посадки. Видимая панель из нержавеющей стали может требовать контролируемой отделки поверхности наряду с обработкой кромок.
Поэтому критерии приемки должны по возможности указывать функциональную цель в измеримых параметрах: допустимое состояние заусенца, требуемый диапазон радиуса кромки, обработку внутренних отверстий, допустимый уровень царапин на поверхности, плоскостность детали, допуск размеров критических элементов и обрабатываемые поверхности. Если требуется обработка обеих сторон, это должно быть указано явно. Если значительный грат допустим на скрытых участках, но недопустим на сборочных поверхностях, это различие также следует определить.
Наиболее надежным выбором редко является станок с наибольшей номинальной производительностью или самым большим количеством абразивных головок. Это конфигурация, которая обеспечивает требуемое состояние кромки на наиболее сложных регулярно повторяющихся деталях после лазерной резки, с контролируемым влиянием на размеры, приемлемым расходом материалов и процессом, сохраняющим стабильность при изменениях материала и качества резки. Именно тогда станок для удаления заусенцев с листового металла становится контролируемой производственной операцией, а не неопределенным этапом финишной обработки.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение