




Полное руководство 2026 года по станкам для удаления заусенцев с листового металла: типы, процессы и выбор
Что такое станок для удаления заусенцев с листового металла?
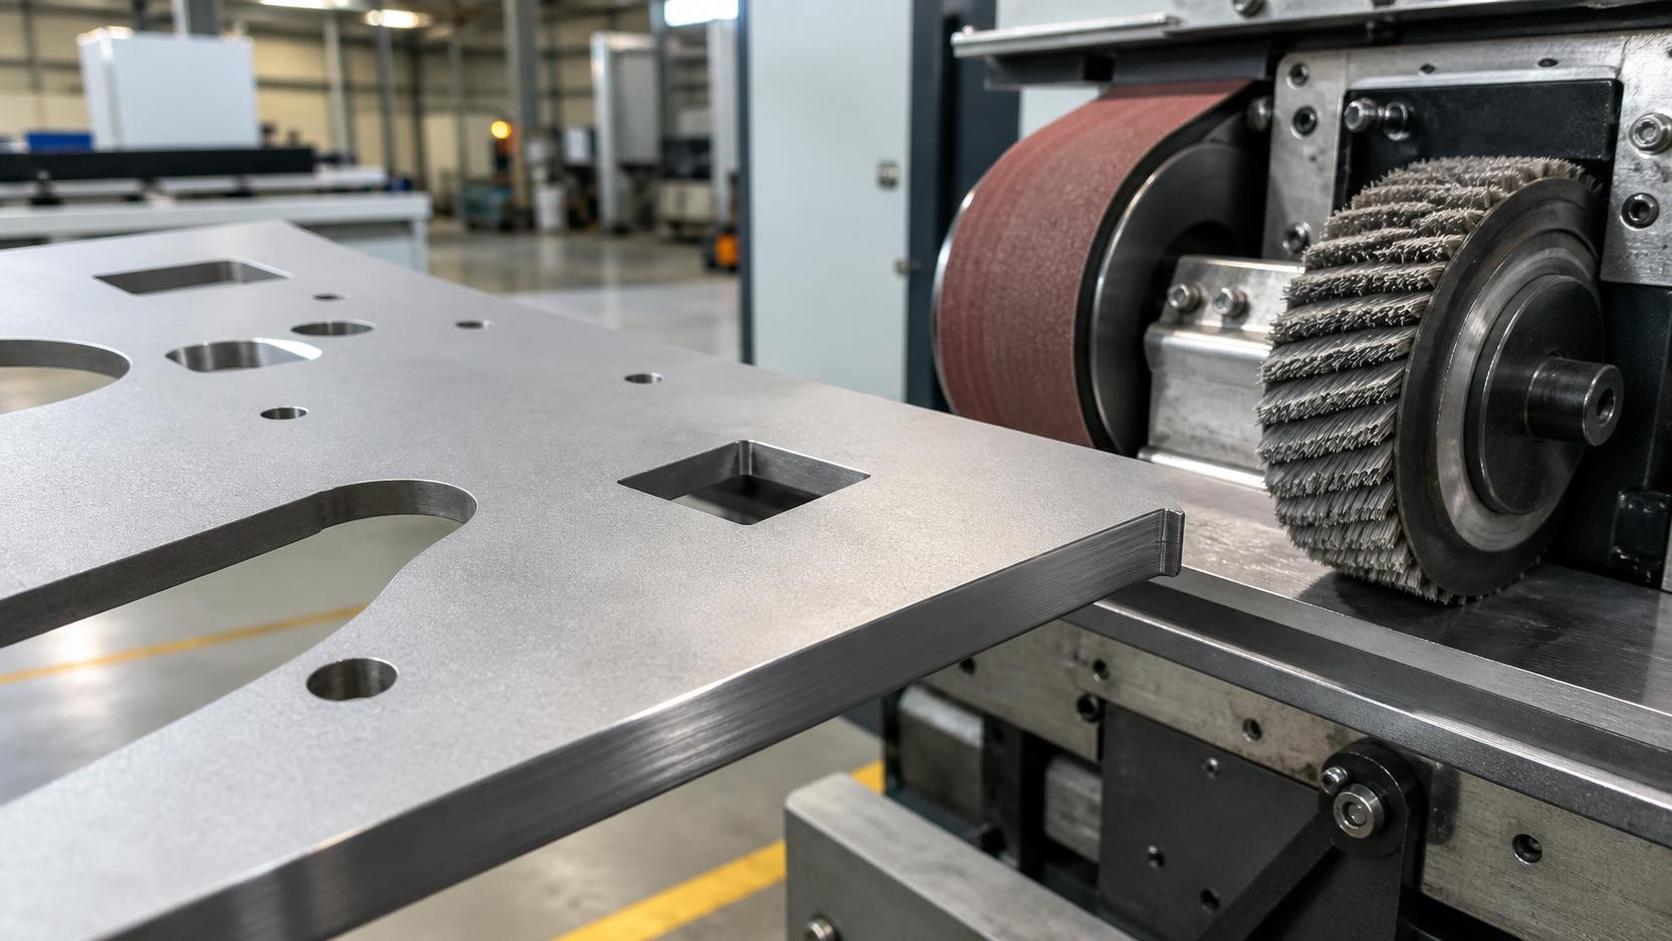
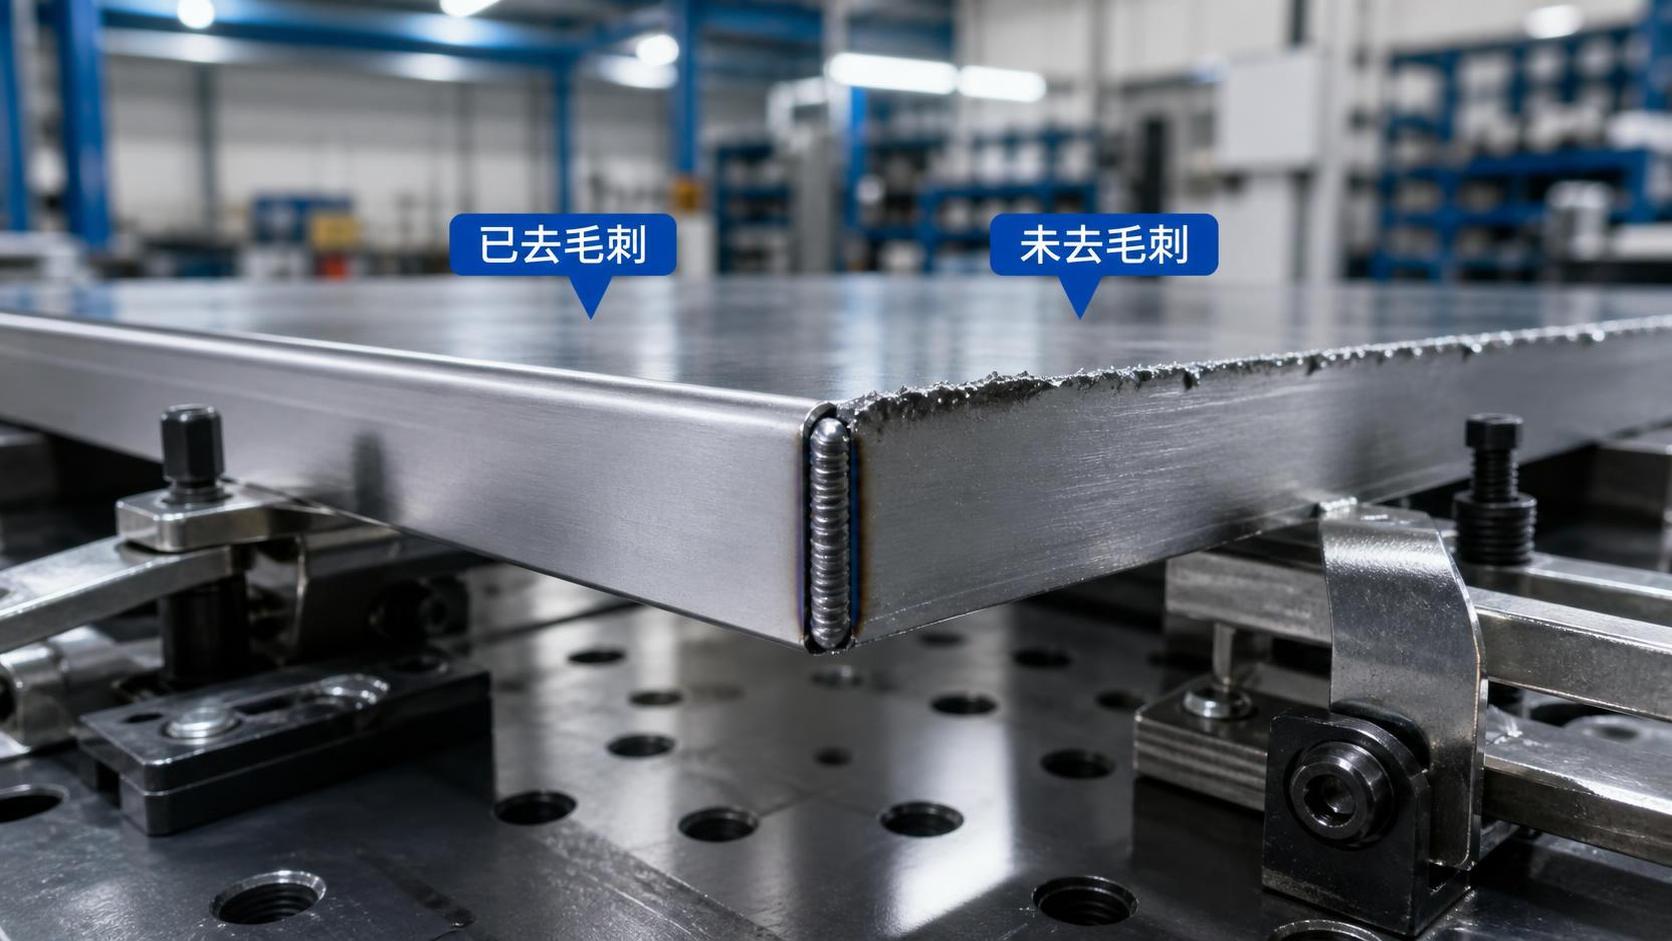
Станок для удаления заусенцев с листового металла — это промышленное оборудование для финишной обработки, предназначенное для удаления острых выступов, завальцованных кромок, микрозаусенцев, шлака и поверхностных загрязнений с изготовленных металлических деталей. Эти дефекты обычно возникают после лазерной резки, плазменной резки, газовой резки, штамповки, сверления, фрезерования или резки на ножницах. Станок применяет контролируемое механическое абразивное воздействие, щеточную обработку, ударное воздействие или финишные материалы, благодаря чему кромки становятся безопаснее при обращении и более пригодными для сварки, нанесения покрытий, сборки и окончательной поставки.
Этот термин охватывает не только простое скругление кромок. В зависимости от конфигурации оборудования процесс удаления заусенцев может удалять лазерные оксиды, обрабатывать кромки внутренних отверстий, улучшать однородность поверхности или формировать воспроизводимый радиус кромки. На результат влияют материал заготовки, толщина, качество реза, высота заусенца, геометрия и требуемый последующий процесс. Углеродистая сталь, нержавеющая сталь, алюминий, оцинкованный лист и материалы с покрытием требуют различных абразивов и контроля процесса.
Для B2B-покупателей важна не только гладкость детали на ощупь. Важно, может ли станок стабильно обеспечивать состояние кромки, требуемое чертежом, критериями приемки заказчика, политикой безопасности, поставщиком лакокрасочных материалов или процедурой сварки. Правильно подобранный станок для удаления заусенцев с листового металла делает финишную обработку измеримой, повторяемой и более простой для интеграции в производственное планирование по сравнению с одной лишь ручной шлифовкой.
Почему удаление заусенцев важно в металлообработке
Заусенцы создают практические риски на всем производстве. Операторы могут получить травмы при перемещении деталей, детали могут застревать в автоматизированных системах подачи, а острые кромки способны повредить упаковку или сопрягаемые компоненты. Заусенцы также усложняют роботизированную сварку и сборку, поскольку нестабильные кромки деталей влияют на фиксацию и повторяемость. В изделиях с покрытием неподготовленные кромки могут стать уязвимыми участками, где слой краски тоньше, а коррозионная стойкость может снижаться.
Ручное удаление заусенцев остается полезным для прототипов, малых серий и деталей необычной формы, однако его результат зависит от техники оператора, состояния абразива, усталости и доступа к внутренним элементам. Автоматизированная финишная обработка позволяет стабилизировать время цикла и сократить объем доработки при повторяющемся производстве семейств деталей. Цель состоит не в замене квалифицированных операторов во всех задачах, а в переводе предсказуемой высокообъемной финишной обработки в контролируемый процесс с заданными настройками и проверкой результатов.
Wuxi Samgins поддерживает предприятия листовой металлообработки, предлагая оборудование для волоконной лазерной резки, ЧПУ-газовой и плазменной резки, листогибочные прессы, оборудование для выравнивания листа, кромкофрезерные станки, сварочные системы и станки для удаления заусенцев с листового металла. Такой широкий взгляд на производство помогает покупателям совместно оценивать качество предшествующей резки и требования последующих процессов. Финишный станок наиболее эффективен, когда его направление подачи, метод абразивной обработки и производительность соответствуют предшествующему процессу резки, а не выбираются как отдельная закупка.
Как работают технологии удаления заусенцев с листового металла
Широколенточные абразивные системы обычно используются для первичного удаления заусенцев и калибровки поверхности. Конвейер перемещает лист под абразивной лентой, при этом контактное давление и зернистость ленты определяют интенсивность съема материала. Этот подход может быть производительным для широких плоских заготовок, однако чрезмерное давление или неподходящая зернистость могут изменить внешний вид поверхности, скруглить кромки сверх допуска или удалить защитные покрытия. Необходимы стабильное удержание заготовки и правильное ведение ленты.
Роторные щеточные системы используют абразивные щетки, диски или штифтовые сборки для обработки внешних контуров и внутренних отверстий. Вращающиеся в противоположных направлениях головки могут обрабатывать кромки с разных направлений, что делает их ценными для лазерно вырезанных деталей с пазами, перфорацией и сложными профилями. Щеточный материал обычно более мягко повторяет контуры, чем широкая лента, хотя его эффективность зависит от плотности щеток, скорости, давления и размера заусенца, образованного предыдущей операцией.
Некоторые производственные линии сочетают ленточную стадию со щеточными головками, тогда как системы мокрой обработки используют охлаждающую жидкость для контроля пыли, тепла и специфических условий обработки материалов. Удаление шлака может требовать более агрессивной первой стадии, чем чистовое скругление кромок. Правильная последовательность определяется на репрезентативных образцах: оценивается состояние кромки после резки, устанавливается приемлемая обработка кромки, выбирается материал обработки, затем результат проверяется после фактического процесса сварки, гибки, окраски или сборки.
Основные типы и подходящие области применения
Одноленточные станки часто рассматриваются, когда основной задачей является удаление заусенцев с плоских деталей с относительно равномерным состоянием поверхности. Они могут подходить для обработки простых заготовок после лазерной резки перед формовкой или сваркой. Их ограничения становятся более заметными, когда покупателю требуется равномерная обработка вокруг отверстий, обеих сторон детали или сложной контурной геометрии. При сравнении предложений покупателям следует отличать шлифование плоской поверхности от фактического удаления заусенцев со всех кромок.
Щеточные станки для удаления заусенцев подходят для деталей, требующих притупления кромок внешних профилей и внутренних вырезов. Многоголовочные щеточные компоновки могут улучшать обработку в разных направлениях, особенно для вложенных деталей после лазерной резки. Их обычно оценивают производители металлической мебели, электротехнических шкафов, HVAC-оборудования, сельскохозяйственной техники, шкафов, лифтового оборудования и предприятия общего металлообрабатывающего профиля. Для тонкого листа критически важен контроль опоры конвейера и контактного усилия, чтобы избежать вибрации, деформации или неравномерной финишной обработки.
Комбинированные станки предназначены для более требовательных процессов, объединяя стадии удаления шлака, удаления заусенцев, скругления кромок и финишной обработки поверхности. Станки для мокрого удаления заусенцев могут рассматриваться для применений, где управление пылью, тепловой контроль или специфические условия обработки материалов оправдывают дополнительную сложность системы. Wuxi Samgins может обсудить станок для удаления заусенцев с листового металла с учетом метода резки заказчика, состава используемых материалов, размера компонентов и предполагаемого производственного маршрута, не рассматривая все мастерские как имеющие одинаковые потребности.
Как выбрать подходящий станок
Начинайте с деталей, а не с каталога. Зафиксируйте марки материалов, диапазон толщины листа, максимальные и минимальные размеры заготовок, массу деталей, размеры отверстий, методы резки, расположение заусенцев и ежедневный объем производства. Включите репрезентативные образцы как стандартных, так и сложных изделий, например небольшие перфорированные компоненты, длинные узкие полосы, сильно окисленные кромки после лазерной резки и детали с защитной пленкой. Эта информация позволяет поставщикам оценить, подходят ли подача, вакуумное удержание, магнитная опора или другие варианты перемещения.
Определите требуемое качество обработки в терминах, которые можно проверить. Полезные критерии включают удаление острых кромок, максимально допустимый заусенец, целевой радиус кромки, если применимо, требования к шероховатости поверхности, отсутствие теплового обесцвечивания и готовность к нанесению покрытия. Если чертеж заказчика ссылается на стандарт или внутреннее правило качества, предоставьте его во время технического рассмотрения. Тестовые детали следует проверять как на обеих видимых сторонах, так и на внутренних элементах, а затем оценивать после наиболее важной последующей операции.
Производительность должна включать не только ширину конвейера. Оценивайте пропускную способность при требуемом качестве обработки, срок службы расходных материалов, время переналадки, потребляемую мощность, требования к пылеудалению или охлаждающей жидкости, доступ оператора и возможности местного сервиса. Wuxi Samgins использует импортные компоненты всемирно известных брендов для ключевых гидравлических, сервоприводных и ЧПУ-систем, где это применимо, для обеспечения точности, стабильности и длительного срока службы. Покупателям следует запрашивать документированное техническое описание, в котором отдельно указаны включенное оборудование, дополнительные принадлежности, инженерные коммуникации, пусконаладка, обучение и запасные части.
Монтаж, контроль качества и соответствие требованиям
Планирование монтажа начинается с проверки площади фундамента, электроснабжения, пространства для подачи и вывода материала, доступа для подъема и подходящей системы управления пылью или мокрым процессом. Планировка должна позволять операторам безопасно проверять детали без создания заторов вокруг участков резки, гибки или сварки. Перед пусконаладкой подтвердите направление потока материала и определите, как готовые детали будут защищены от царапин, загрязнения или смешивания партий после удаления заусенцев.
Практический процесс приемки использует согласованные образцы и фиксирует настройки для каждого квалифицированного семейства деталей. Контролеры могут проверять кромки на ощупь с соблюдением соответствующих мер безопасности, визуальное состояние, остатки заусенцев в отверстиях, однородность поверхности и размеры, если финишная обработка может повлиять на критические элементы. Отслеживайте идентификацию расходных материалов и интервалы их замены, поскольку изношенные ленты или щетки могут вызывать постепенные отклонения, которые сложно обнаружить без регулярных проверок. Проверки первой детали и периодические внутрипроцессные аудиты помогают поддерживать стабильность.
Для международных проектов покупатели должны до отгрузки согласовать документацию на оборудование, защитные ограждения, электрические спецификации и местные требования к рабочему месту. Wuxi Samgins заявляет, что ее станки соответствуют системе качества ISO9001 и директивам ЕС CE Machinery и LVD, а ее команда имеет опыт экспорта и знакома с ASME, API и другими местными отраслевыми нормами. Покупатель остается ответственным за подтверждение требований к окончательному монтажу и продукции, применимых на целевом рынке и объекте.
Кто и где использует эти станки
Типичными пользователями являются предприятия заказной обработки листового металла, изготовители стальных конструкций, производители корпусов, поставщики транспортного оборудования, машиностроители, подрядчики энергетического оборудования, а также производители резервуаров, трубопроводов, шкафов, кронштейнов и сварных сборочных единиц. Станок для удаления заусенцев с листового металла особенно актуален там, где лазерная резка увеличила выпуск деталей, а ручная финишная обработка стала узким местом. Он также может помочь предприятиям, стремящимся к более предсказуемой подготовке перед порошковой окраской, окраской, роботизированной сваркой или сборкой.
Международные проекты часто требуют взаимодействия инженерных, закупочных, производственных и пусконаладочных команд. Wuxi Samgins указывает среди своих клиентов URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Contevix comercio e servicos ltda, Zein Steel Industries Co. LLC, PT. Cahaya mas Cemerlang, Estructuras Metalicas Girders Chile Limitada и Lincoln Electric-MENA. Эти названия свидетельствуют об опыте обслуживания международных клиентов, однако каждый перспективный проект следует оценивать с учетом его собственных материалов, процессов, условий поставки и условий площадки.
Лучшим этапом применения обычно является момент сразу после резки и до поступления деталей на процессы, при которых исправление дефектов становится более затратным. Удаление заусенцев перед гибкой может улучшить обращение с деталями; перед нанесением покрытия — улучшить подготовку кромок; а перед сборкой — снизить риск травм и проблем при подгонке. Для толстолистовых или конструкционных работ при выборе финишной обработки следует учитывать, является ли удаление шлака, кромочное фрезерование, дробеструйная обработка или отдельная стадия удаления заусенцев правильным процессом для геометрии детали.
Обслуживание, совокупная стоимость и тенденции 2026 года
Совокупная стоимость владения включает цену покупки, доставку, монтаж, инженерные коммуникации, оборудование для вытяжки или охлаждающей жидкости, абразивные расходные материалы, трудозатраты, профилактическое обслуживание, запасные части, простои и риск брака. Более низкая первоначальная цена станка может не обеспечивать наименьшую стоимость на деталь, если требуется частая замена материалов, настройка занимает много времени или качество результата требует дополнительной ручной обработки. Покупателям следует рассчитать годовой объем готовой продукции и сравнить стоимость текущего ручного процесса с ожидаемым автоматизированным процессом при реалистичных уровнях загрузки.
Регламент обслуживания должен охватывать ежедневную очистку, проверку конвейера, ведение ленты, износ щеток, приводные компоненты, эффективность вытяжки, ограждения, аварийные остановы и электрические соединения в соответствии с руководством поставщика. Контролируйте качество результата, а не полагайтесь только на календарные интервалы: изменение характера заусенцев может указывать на износ рабочих материалов или отклонения в предшествующей резке. Поддерживайте наличие критически важных расходных материалов и рекомендуемых запасных частей, особенно если производственные графики делают длительные сроки поставки дорогостоящими. Обучение операторов должно включать безопасную регулировку и сообщение о неисправностях.
В 2026 году спрос смещается в сторону интегрированных производственных ячеек, в которых резка, перемещение материалов, удаление заусенцев, гибка и сварка планируются как взаимосвязанные операции. Покупатели также отдают приоритет отслеживаемым настройкам, более быстрой переналадке, более безопасному контролю пыли, сокращению ручного перемещения и качеству финишной обработки, поддерживающему дальнейшую автоматизацию. Wuxi Samgins предлагает индивидуальные решения для более широкого спектра сварочного и металлообрабатывающего оборудования, а также долгосрочную гарантию, техническую поддержку и услуги от проектирования и производства до послепродажного обслуживания. Обоснованные инвестиции начинаются с проверки на образцах, четко определенной цели по качеству и анализа затрат жизненного цикла.
поиск
Рекомендуемые товары
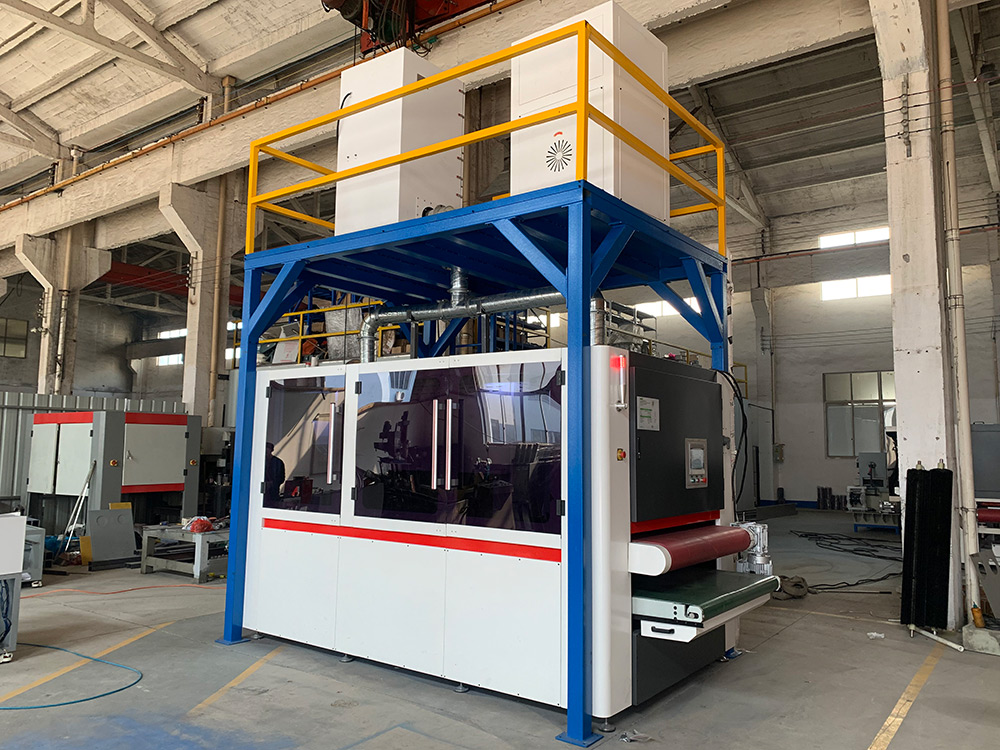
 Станок для удаления заусенцев с листового металла RNS 800Это оборудование сочетает сухую шлифовальную ленту с четырьмя комплектами универсальных шлифовальных роликовых щеток. Оно предназначено главным образом для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений, обеспечивая гладкое скругление малого радиуса R на всех кромках и отверстиях. Процесс безопасен, надежен и обеспечивает превосходное качество заготовок.
![Звезда 1]()
- Станок для удаления заусенцев с листового металла RNS1000Это оборудование сочетает сухую шлифовальную ленту с четырьмя комплектами универсальных шлифовальных роликовых щеток. Оно предназначено главным образом для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений, обеспечивая гладкое скругление малого радиуса R на всех кромках и отверстиях. Процесс безопасен, надежен и обеспечивает превосходное качество заготовок.
![Звезда 1]()
- Станок для удаления заусенцев с листового металла RNS1300Данное оборудование оснащено сухой шлифовальной лентой в сочетании с четырьмя комплектами универсальных шлифовальных роликовых щёток. Оно главным образом предназначено для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений. В результате все кромки и отверстия заготовки приобретают гладкую поверхность с малым радиусом скругления R. Весь процесс обработки безопасен и надёжен, обеспечивая высокое качество заготовки.
![Звезда 1]()

Рекомендуемые блоги
 Выбор станка для удаления заусенцев с листового металла для деталей лазерной резки
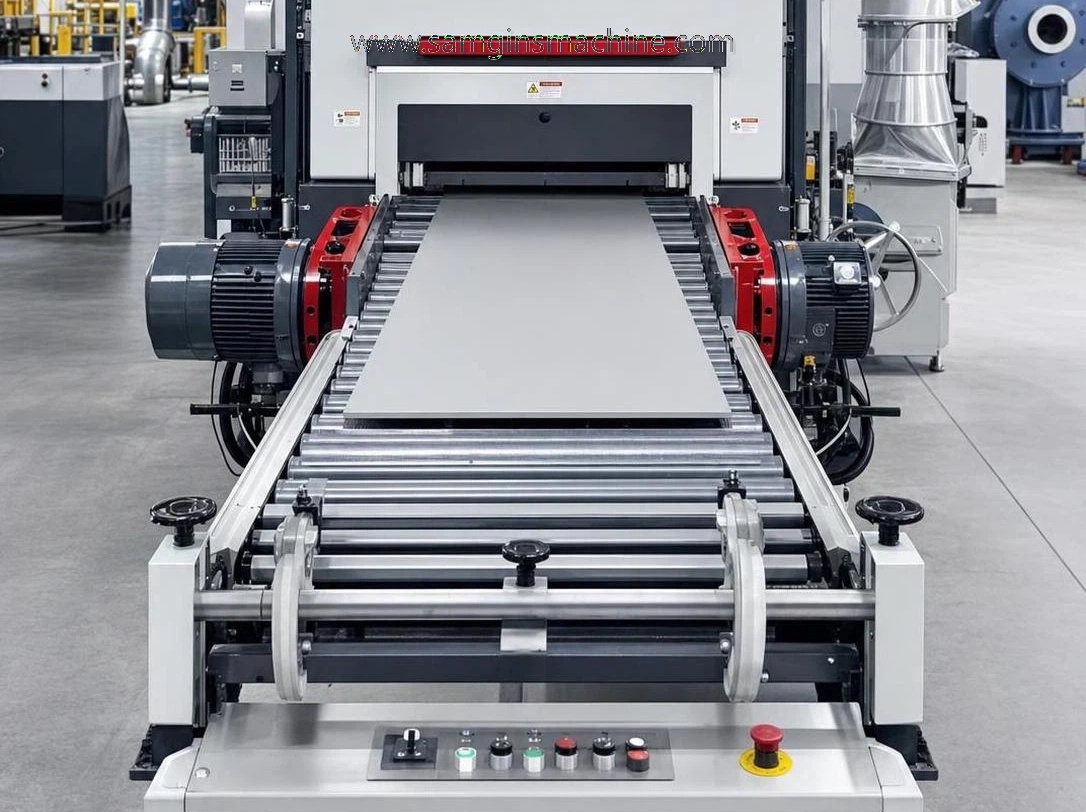
 Автоматический станок для удаления заусенцев с плоских металлических листов: как уменьшить дефекты кромок
- Методы удаления заусенцев с кромок листового металла: как сократить доработку окрашенных деталей
- Почему удаление заусенцев с кромок листового металла важно для качества сварки и безопасности оператора
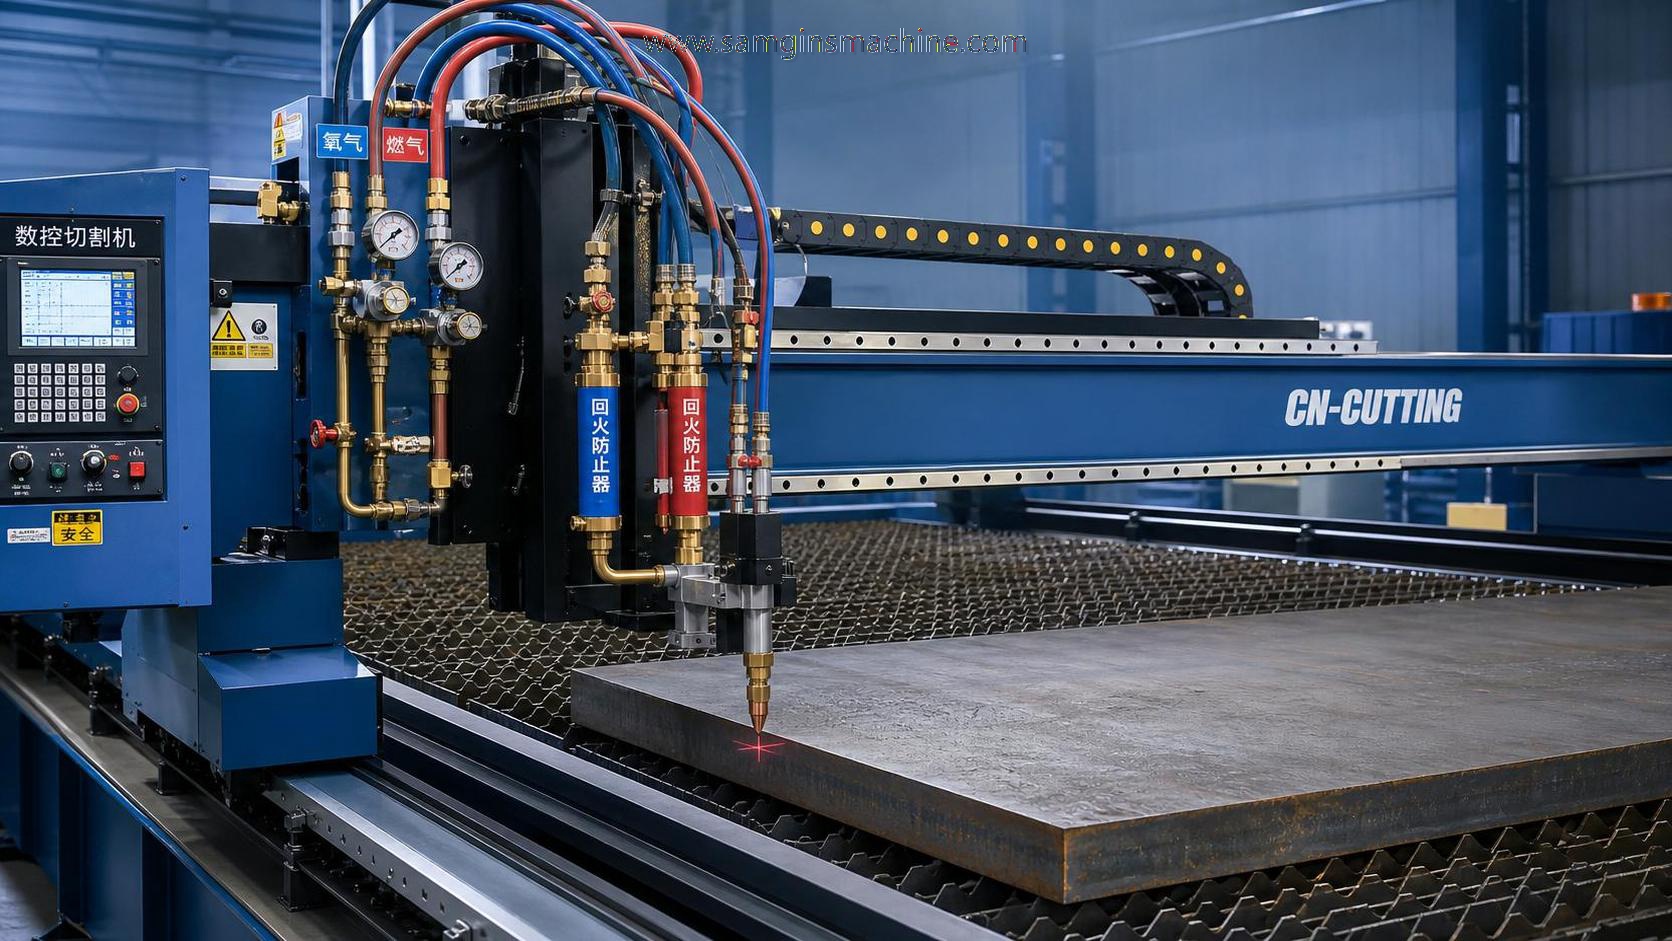
- Проверка безопасности газорезательной машины перед резкой толстого листа
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.