




Руководство по выбору китайского станка для снятия заусенцев с металла: что нужно знать о материалах и качестве поверхности
Для чего предназначен китайский станок для удаления заусенцев с металла
Китайский станок для удаления заусенцев с металла — это промышленное оборудование для финишной обработки, поставляемое из Китая и предназначенное для удаления нежелательных выступов с кромок, отверстий и поверхностей металлических деталей. Заусенцы часто образуются при лазерной и плазменной резке, пробивке, распиловке и механической обработке. В зависимости от конфигурации оборудование также может скруглять кромки, удалять отдельные слои окалины или создавать направленную текстуру поверхности. Страна происхождения указывает на рынок поставки; пригодность станка определяется его конфигурацией, подтверждёнными возможностями обработки, документацией и доступной поддержкой для конкретного применения.
Удаление заусенцев, скругление кромок и финишная обработка поверхностей — родственные операции с разными критериями приёмки. При удалении заусенцев снимают нежелательный материал, а при скруглении кромок целенаправленно изменяют их геометрию. Финишная обработка поверхности изменяет внешний вид или текстуру плоскости. Деталь может выглядеть привлекательно, но сохранять острую внутреннюю кромку; компонент с безопасно скруглёнными кромками при этом может иметь неподходящую отделку поверхности. Поэтому в технических требованиях к закупке следует отдельно описать ожидаемые результаты, указав, какие поверхности, внешние контуры, отверстия и вырезы нужно обработать до начала последующих производственных операций.
К типичным пользователям относятся субподрядчики по обработке листового металла, производители корпусов, машиностроительные предприятия и изготовители деталей для сварки или нанесения покрытий. Обработка может снизить риски ручных операций и повысить стабильность результатов перед гибкой, сборкой или окраской. Однако станок для удаления заусенцев не исправляет неточные размеры после резки и не заменяет все виды финишной обработки. Толстый слой грата, труднодоступные элементы и детали со строгими допусками могут потребовать дополнительной подготовки или другого процесса. Прежде чем сравнивать описания поставщиков или заявленную производительность, определите конкретную производственную задачу.
Как материалы влияют на выбор процесса и качество поверхности
При обработке углеродистой стали обычно требуется удалить заусенцы после резки, убрать прочно приставший грат и подготовить кромки к дальнейшему изготовлению или нанесению покрытия. Необходимая интенсивность обработки зависит от качества резки, толщины листа и прочности сцепления заусенцев. Перед тонкой абразивной обработкой может потребоваться отдельный этап удаления крупных отложений. Для окрашиваемых компонентов требования к подготовке кромок и состоянию поверхности следует задавать с учётом требований системы покрытия. Блестящий или однородный внешний вид сам по себе не подтверждает достаточную чистоту, пригодность поверхности к нанесению покрытия или защиту от коррозии.
При обработке нержавеющей стали особое внимание следует уделять внешнему виду поверхности и контролю загрязнений. Абразивы или оснастка, ранее использовавшиеся для углеродистой стали, могут перенести частицы железа и вызвать появление пятен ржавчины. Если это требуется для конкретного применения, используйте отдельные абразивные материалы, соблюдайте правила очистки и разделяйте материалы. Направление рисок, глубина царапин и однородность между партиями могут быть не менее важны, чем удаление заусенцев, особенно для видимых панелей. Механическая обработка не заменяет очистку, травление или пассивацию, если этого требуют чертёж или условия эксплуатации.
Алюминий может засаливать абразивы, легко царапается и образует горючую пыль. Для тонких листов также необходимы контролируемое контактное давление и надёжная опора, чтобы избежать деформации или нежелательного съёма материала. При обработке оцинкованного листа следует учитывать, что контакт с абразивом может удалить защитный слой цинка с обрабатываемых участков. Предприятиям, работающим с разными металлами, перед выбором одного станка для всех операций следует оценить риски загрязнения, требования к вытяжке и процедуры переналадки. Попросите поставщиков обработать фактически используемые в производстве сплавы, покрытия и толщины: образец из другого материала может дать вводящие в заблуждение результаты.
Технические принципы удаления заусенцев и скругления кромок
Шлифовальные головки с абразивной лентой снимают материал за счёт контролируемого контакта движущейся ленты с заготовкой. Они позволяют уменьшить выступающие заусенцы и создать направленный рисунок на открытых поверхностях. Результат зависит от типа абразива, зернистости, контактного давления, состояния ленты и скорости конвейера. Более грубые абразивы обычно снимают материал интенсивнее, а более мелкие зерна позволяют уточнить рисунок царапин. Увеличение давления для компенсации неподходящего абразива может привести к нагреву, чрезмерному съёму материала или нестабильным результатам, поэтому настройки следует проверять в комплексе.
Вращающиеся щётки и абразивные диски обрабатывают кромки с разных направлений, помогая удалять остаточные заусенцы и формировать более однородное скругление. Некоторые конфигурации эффективно обрабатывают внутренние вырезы, тогда как другие плохо справляются с небольшими отверстиями, глубокими углублениями или препятствиями. Результат скругления зависит от времени контакта, гибкости и износа инструмента, а также геометрии детали. Одна и та же настройка может давать разные результаты на внешнем контуре и в узком пазу. Покупателям следует отдельно проверять такие элементы, а не ограничиваться одним измерением на легкодоступной кромке.
Не менее важна фиксация заготовки: под действием абразивных сил плохо закреплённая деталь может сместиться, приподняться или повредиться. В зависимости от станка и материала для удержания могут использоваться трение конвейера, вакуумная система или магнитная опора. Магнитное крепление не подходит для многих немагнитных заготовок, а эффективность вакуумного зависит от площади контакта, отверстий и конфигурации опоры. Уточните, как предложенная система удерживает самые маленькие и тонкие производственные детали. Безопасные пределы обработки следует установить на испытаниях с типичными образцами и согласно инструкциям поставщика по эксплуатации.
Основные типы станков и их практические ограничения
Широколенточные станки подходят для плоских деталей, которым требуется уменьшение заусенцев или стабильная отделка поверхности. Щёточные станки ориентированы на обработку кромок, а комбинированные конфигурации с лентой и щётками позволяют выполнять несколько операций за один проход. Эти категории частично пересекаются, поэтому последовательность и назначение каждой обрабатывающей головки важнее общего названия станка. Если китайский станок для удаления заусенцев с металла будет работать при изменяющихся условиях резки, выясните, можно ли независимо регулировать каждый этап и можно ли отключать ненужные этапы без ущерба для безопасности эксплуатации.
Для сухих станков требуется вытяжная система, рассчитанная на образующуюся пыль и обрабатываемые материалы. В мокрых станках в процессе обработки используется жидкость, которая при подходящих условиях может помогать контролировать нагрев или пыль в воздухе. При этом возникают дополнительные требования к фильтрации, удалению шлама, обслуживанию жидкости и сушке. Ни один из вариантов не является универсально предпочтительным. Обработка алюминия и смешанных металлов требует отдельной оценки опасностей: вода, пыль и несовместимые материалы могут создавать дополнительные риски. Перед выбором одного из вариантов запросите документированное описание всего процесса и системы сбора отходов.
Для небольших компонентов могут подойти методы пакетной обработки, включая магнитную полировку, если она применима к материалам и геометрии деталей. Эти процессы отличаются от конвейерных станков для крупных плоских листов, и считать их взаимозаменяемыми не следует. Wuxi Samgins включает в ассортимент как станки для удаления заусенцев с листового металла, так и станки для магнитной полировки; при предварительной оценке задачи покупатели могут обсудить оба типа оборудования. Прежде чем назначать любой из процессов для прецизионных деталей или хрупких сборок, проверьте на испытаниях ограничения по размеру детали, доступность обрабатываемых элементов, влияние на размеры и ожидаемое качество поверхности.
Критерии выбора и приёмочные испытания образцов
Начните с перечня деталей, в котором указаны сплав, толщина, максимальные габариты, минимальный размер детали, плоскостность, геометрия вырезов и исходное состояние заусенцев. Включите типичные детали и сложные примеры: тонкие панели, небольшие кронштейны и компоненты с узкими пазами. Зафиксируйте применяемые методы резки, поскольку заусенцы после лазерной резки, пробивки и шлаковая корка после плазменной резки предъявляют разные требования. Требуемая производительность должна соответствовать фактическому ассортименту продукции и времени на обработку. Номинальная скорость конвейера не определяет выпуск за час, если ограничивающими факторами становятся загрузка, выгрузка, контроль и повторные проходы.
До демонстрации задайте критерии приёмки. К ним могут относиться допустимые остаточные заусенцы, требуемый радиус или величина притупления кромки, изменение размеров, плоскостность и внешний вид. Шероховатость поверхности следует задавать только тогда, когда она связана с функциональным требованием, с указанием метода и направления измерения. Одно значение Ra не описывает полностью видимую текстуру или отдельные царапины. Для деталей с требованиями к внешнему виду сохраните утверждённые эталонные образцы и согласуйте условия освещения и контроля, чтобы отделы закупок, производства и качества оценивали один и тот же результат.
Запросите протоколы испытаний с настройками станка, характеристиками абразивов, количеством проходов, временем обработки и результатами контроля. При необходимости проверьте обе стороны детали, а также внутренние элементы, а не только периметр. Если износ инструмента, нагрев или повторяемость могут повлиять на производство, проведите длительный тестовый прогон. Китайский станок для удаления заусенцев с металла следует оценивать как часть полного рабочего процесса, включая вытяжку, фиксацию заготовки, очистку и перемещение деталей. Согласованные результаты обработки образцов включите в критерии приёмки на заводе, а после установки подтвердите производительность в фактических условиях предприятия покупателя.
Отраслевые стандарты и интеграция в производственную линию
Для безопасности станка и приёмки готовых деталей требуется отдельная документация. В зависимости от страны назначения и конфигурации оборудования к применимым стандартам на машины могут относиться ISO 12100 по оценке рисков и IEC 60204-1 по электрооборудованию. Для поставок в Европу необходимо оценить соответствие требованиям законодательства, действующего на момент вывода станка на рынок. Запросите декларацию соответствия, применимую техническую документацию и инструкции по эксплуатации для конкретной поставляемой конфигурации. Маркировка CE подтверждает выполнение применимых требований к соответствию, но не гарантирует определённую скорость удаления заусенцев или качество поверхности.
Wuxi Samgins заявляет, что её станки соответствуют требованиям системы качества ISO 9001 и применимым требованиям ЕС к оборудованию и низковольтному оборудованию (LVD). Компания также сообщает о наличии патентов на полезные модели сварочного и режущего оборудования и более чем десятилетнем опыте экспорта. Покупателям следует проверить актуальность сертификатов, область их действия и документы, прилагаемые к предложенному станку. ISO 9001 относится к управлению качеством, а не к сертификации продукции. Знание требований ASME или API может способствовать техническому обсуждению, но не подтверждает, что станок для удаления заусенцев или обработанная деталь соответствует этим нормам.
Wuxi Samgins предлагает оборудование для лазерной резки на волоконных лазерах, плазменной резки, удаления заусенцев с листового металла, листогибочные прессы, сварки и правки листового металла. Такой ассортимент позволяет обсудить место финишной обработки в более широком процессе изготовления. В предоставленном компанией списке клиентов указаны MD Calbah Industries Pty Ltd и Lincoln Electric-MENA, однако спецификации проектов по удалению заусенцев и измеренные результаты не приводятся. Запросите рекомендации по применениям, соответствующим предлагаемому станку. Также уточните, какие импортные гидравлические, сервоприводные или ЧПУ-компоненты входят в предложение и как будет обеспечиваться поставка запасных частей.
Затраты на владение, техническое обслуживание и окупаемость инвестиций
Общая стоимость владения включает стоимость станка, фрахт, импортные сборы, подготовку площадки, монтаж, вытяжку или очистку жидкости, обучение оператора и ввод в эксплуатацию. К текущим расходам относятся абразивы, щётки, фильтры, электроэнергия, трудозатраты на обслуживание, утилизация отходов и запасные части. Следует учитывать и потери производства из-за переналадок, забракованных деталей или отсутствия расходных материалов. Сравнивайте предложения при одинаковом объёме поставки и реалистичной годовой загрузке. Более низкая цена покупки может утратить преимущество, если предлагаемая конфигурация требует дополнительных проходов, частой ручной доработки или дорогих расходных материалов с длительными сроками поставки.
Рассчитайте затраты на одну принятую деталь, разделив соответствующие эксплуатационные расходы на количество изготовленных деталей, соответствующих требованиям. Оцените окупаемость инвестиций, учитывая подтверждённое сокращение объёма ручной финишной обработки, переделок и других устранимых затрат, а затем вычтя дополнительные эксплуатационные расходы. Экономию на оплате труда учитывайте только в том случае, если высвобожденное рабочее время действительно можно использовать на других задачах или сократить сверхурочную работу. Используйте консервативные предположения о загрузке и проверьте чувствительность расчётов к сроку службы абразивов и изменениям спроса. Демонстрации поставщика дают полезные исходные данные, но решение о закупке должно учитывать производственный график покупателя и достижимые условия эксплуатации.
Интервалы технического обслуживания должны соответствовать инструкциям производителя с учётом нагрузки и фактического состояния оборудования. При плановых проверках обычно контролируют износ абразивов, состояние конвейера, движение ленты, защитные ограждения и эффективность вытяжки, а при наличии системы подачи жидкости — и её состояние. Плановые работы могут включать смазку, замену фильтров, проверку электрооборудования и тестирование защитных функций. Перед обслуживанием следуйте установленным процедурам отключения и блокировки. Wuxi Samgins описывает долгосрочную гарантию и услуги технической поддержки; прежде чем учитывать эти преимущества в расчёте стоимости владения, получите письменные условия с указанием срока, исключений, удалённой помощи, поставки запасных частей и стоимости выездного обслуживания.
Будущие тенденции и практические рекомендации по закупке
Развитие отрасли направлено на повышение повторяемости настроек, упрощение управления рецептами обработки, автоматизацию перемещения деталей и улучшение мониторинга процесса. Эти функции могут быть полезны цехам с частой сменой продукции, если рецепты привязаны к материалу, геометрии, исходному состоянию заусенцев и износу инструмента. Цифровое управление не компенсирует неподходящую обрабатывающую головку или нестабильное качество резки. Покупателям следует выбирать функции, решающие документированную производственную проблему, и просить поставщиков продемонстрировать их на типичных деталях, а не приписывать ценность автоматизации лишь потому, что она указана в спецификации.
Спрос на контролируемую подготовку кромок и стабильную декоративную отделку также способствует более тесной координации операций резки и финишной обработки. Оптимизация параметров резки на предыдущем этапе может снизить нагрузку на абразивы и повысить производительность, а более качественное отслеживание деталей помогает выявлять повторяющиеся дефекты. Экологические факторы всё чаще влияют на решения о сборе пыли, расходе расходных материалов, очистке жидкостей и обращении с отходами. Рассматривайте модернизацию, когда существующее оборудование не может обеспечить подтверждённое качество или когда рост затрат на обслуживание и эксплуатацию оправдывает замену. Принимайте решение на основании производственных данных и реалистично достижимых улучшений.
Чтобы запросить предложение на китайский станок для удаления заусенцев с металла у Wuxi Samgins, предоставьте чертежи, марки материалов, диапазоны толщин, объёмы производства, фотографии заусенцев и типовые образцы. Укажите требуемое состояние кромок, ожидания по внешнему виду поверхности, последующие операции, доступные инженерные коммуникации на площадке и рынок назначения. Запросите рекомендуемую конфигурацию, документированные результаты обработки образцов, критерии приёмки, требования к расходным материалам, объём поставки и условия поддержки. Такая информация поможет поставщику связать выбор станка с измеримыми результатами и даст отделу закупок чёткую основу для сравнения технической пригодности, производительности и общей стоимости.
поиск
Рекомендуемые товары
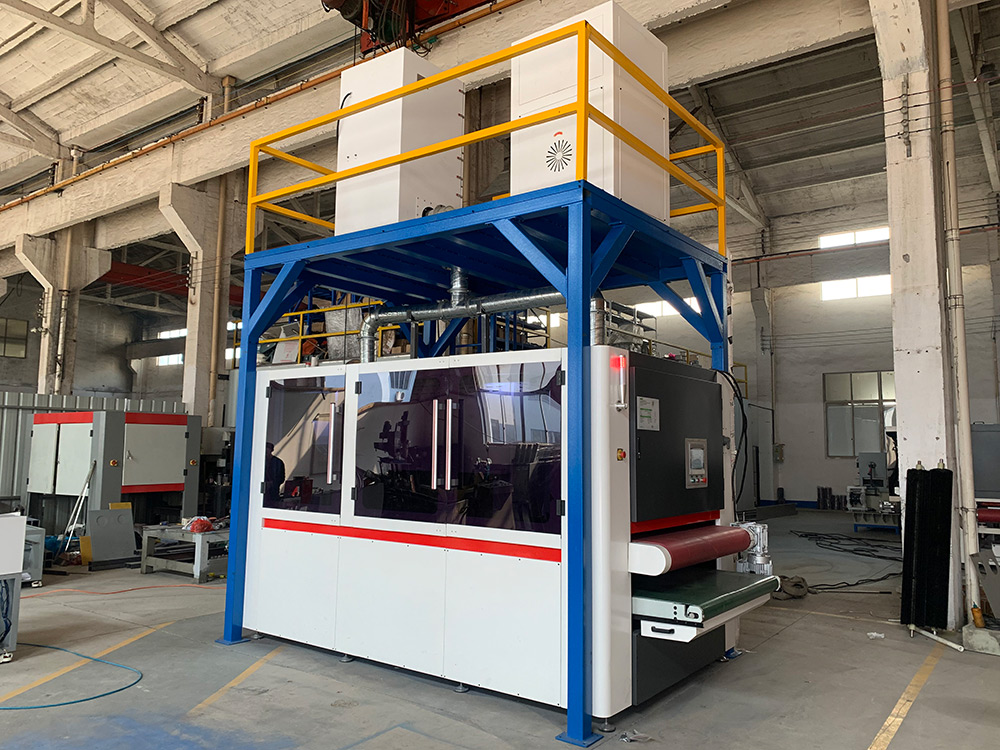
 Станок для удаления заусенцев с листового металла RNS 800Это оборудование сочетает сухую шлифовальную ленту с четырьмя комплектами универсальных шлифовальных роликовых щеток. Оно предназначено главным образом для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений, обеспечивая гладкое скругление малого радиуса R на всех кромках и отверстиях. Процесс безопасен, надежен и обеспечивает превосходное качество заготовок.
![Звезда 1]()
- Станок для удаления заусенцев с листового металла RNS1000Это оборудование сочетает сухую шлифовальную ленту с четырьмя комплектами универсальных шлифовальных роликовых щеток. Оно предназначено главным образом для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений, обеспечивая гладкое скругление малого радиуса R на всех кромках и отверстиях. Процесс безопасен, надежен и обеспечивает превосходное качество заготовок.
![Звезда 1]()
- Станок для удаления заусенцев с листового металла RNS1300Данное оборудование оснащено сухой шлифовальной лентой в сочетании с четырьмя комплектами универсальных шлифовальных роликовых щёток. Оно главным образом предназначено для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений. В результате все кромки и отверстия заготовки приобретают гладкую поверхность с малым радиусом скругления R. Весь процесс обработки безопасен и надёжен, обеспечивая высокое качество заготовки.
![Звезда 1]()

Рекомендуемые блоги
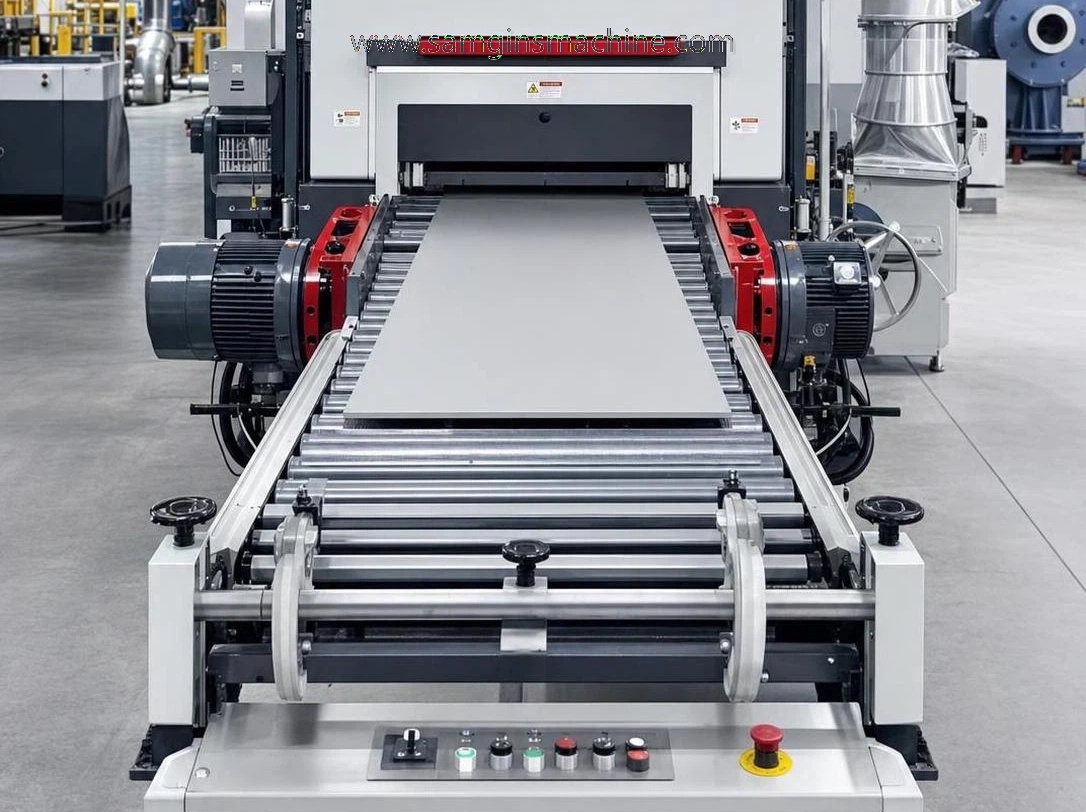
 Автоматический станок для удаления заусенцев с плоских металлических листов: как уменьшить дефекты кромок
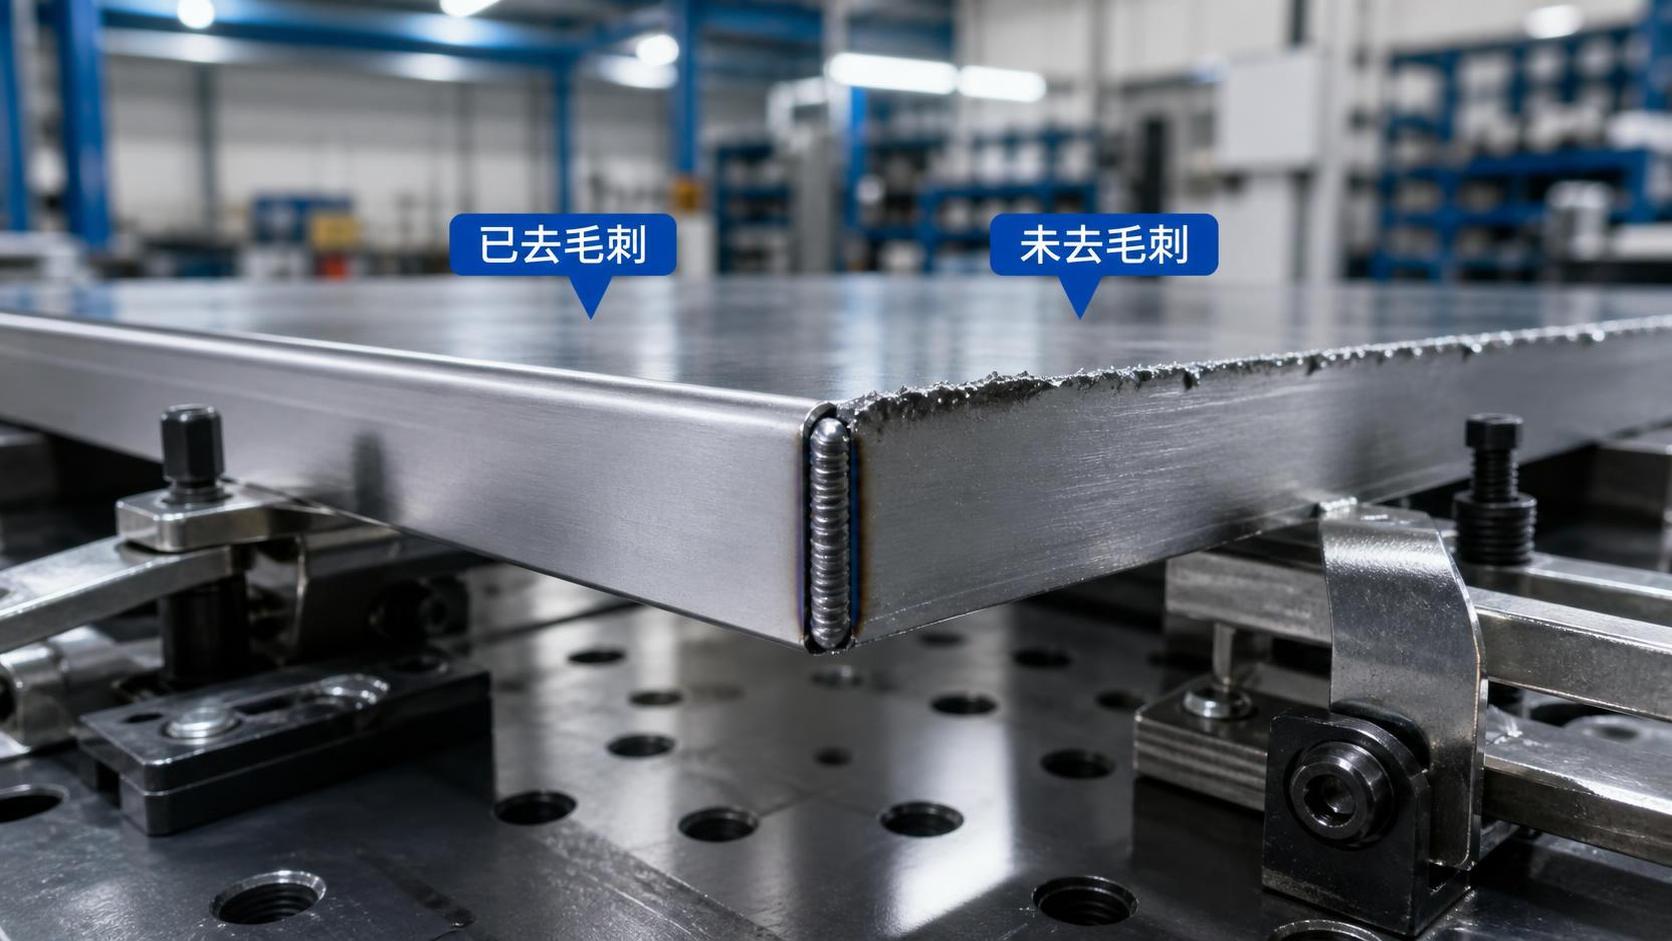
 Методы удаления заусенцев с кромок листового металла: как сократить доработку окрашенных деталей
- Почему удаление заусенцев с кромок листового металла важно для качества сварки и безопасности оператора
- Выбор станка для удаления заусенцев с листового металла для деталей лазерной резки
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.