




Explicación de las máquinas desbarbadoras para chapa metálica: procesos, tecnologías y resultados de acabado superficial
Qué hacen las máquinas desbarbadoras de chapa metálica
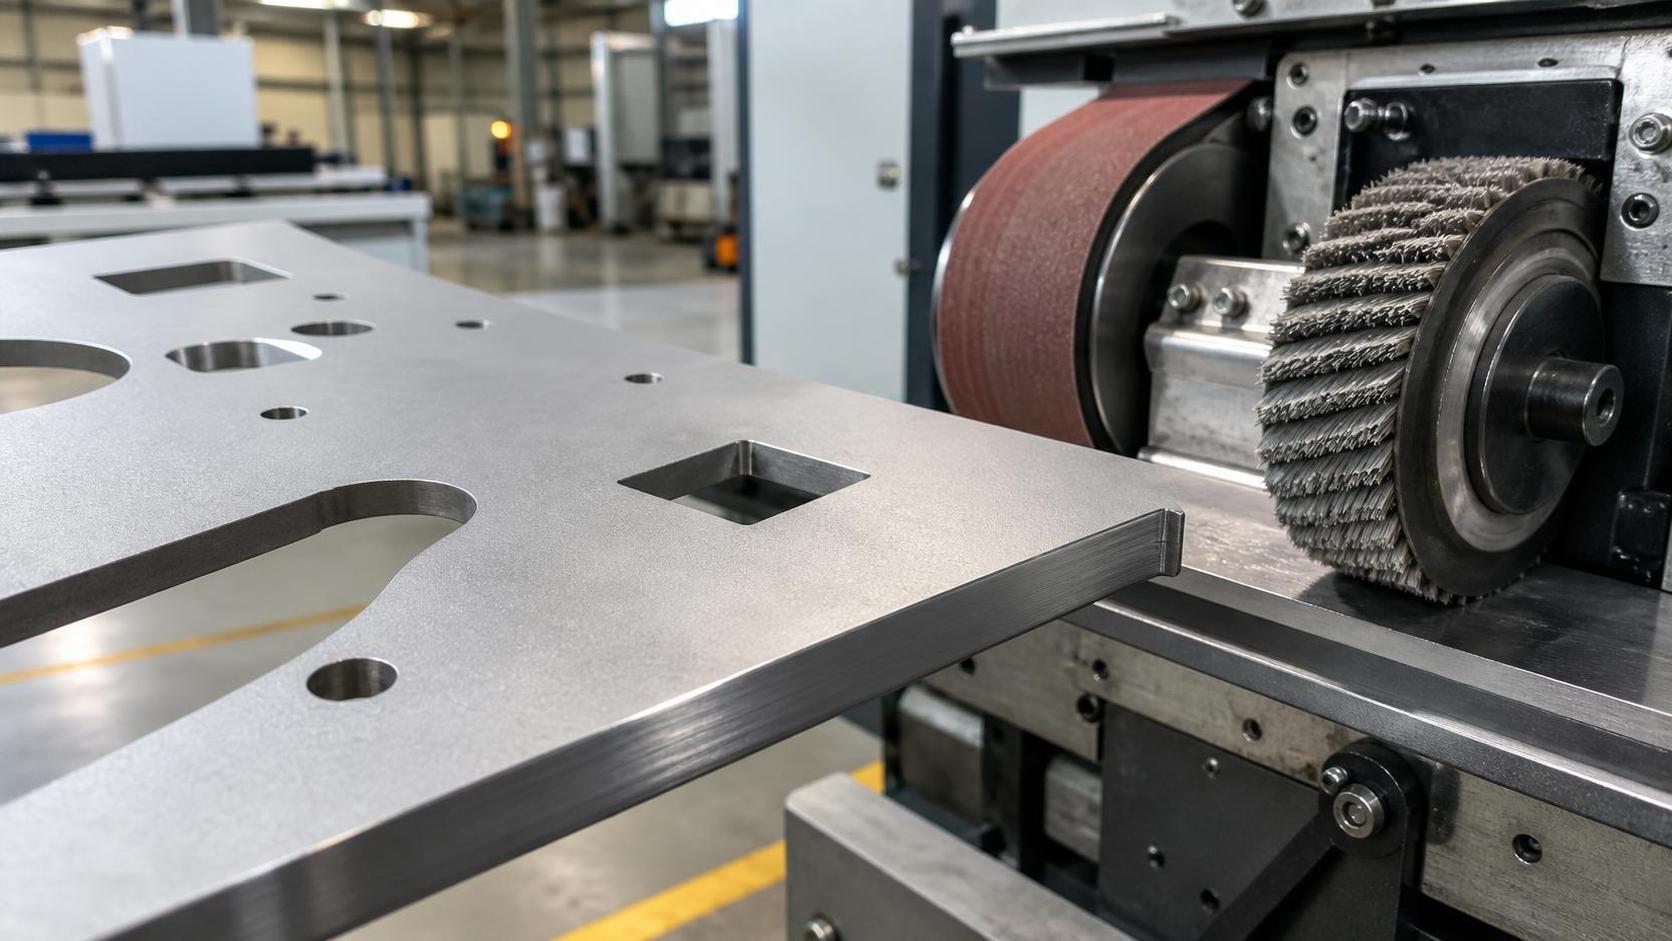
Las máquinas desbarbadoras de chapa metálica son sistemas industriales de acabado diseñados para eliminar rebabas, bordes afilados, microproyecciones, cascarilla de óxido y contaminación superficial de piezas metálicas fabricadas. Las rebabas se forman habitualmente después del corte por láser, corte por plasma, punzonado, taladrado, fresado, cizallado y mecanizado. Su eliminación mejora la seguridad de manipulación, protege los equipos posteriores y crea una superficie más controlada para revestimiento, soldadura, montaje o inspección.
El resultado no se limita a que una pieza se sienta lisa. Una máquina correctamente seleccionada puede romper bordes con un radio definido, reducir puntos de tensión localizados, limpiar óxido láser, uniformar patrones de rayado direccional y preparar superficies para pintura o recubrimiento en polvo. El acabado requerido depende del material, espesor, método de corte, geometría de la pieza y la siguiente operación de fabricación.
En términos de producción, las máquinas desbarbadoras de chapa metálica convierten una tarea manual variable en un proceso repetible. Las piezas de trabajo típicas incluyen soportes de acero al carbono, paneles de acero inoxidable, carcasas de aluminio, armarios, componentes eléctricos, piezas en bruto de precisión, piezas estructurales y perfiles cortados por láser. Los compradores deben distinguir entre la simple eliminación de rebabas, el redondeo de bordes, la eliminación de óxido, el acabado superficial y el procesamiento en múltiples etapas, ya que cada uno requiere métodos diferentes de contacto abrasivo.
Cómo funciona el proceso de desbarbado
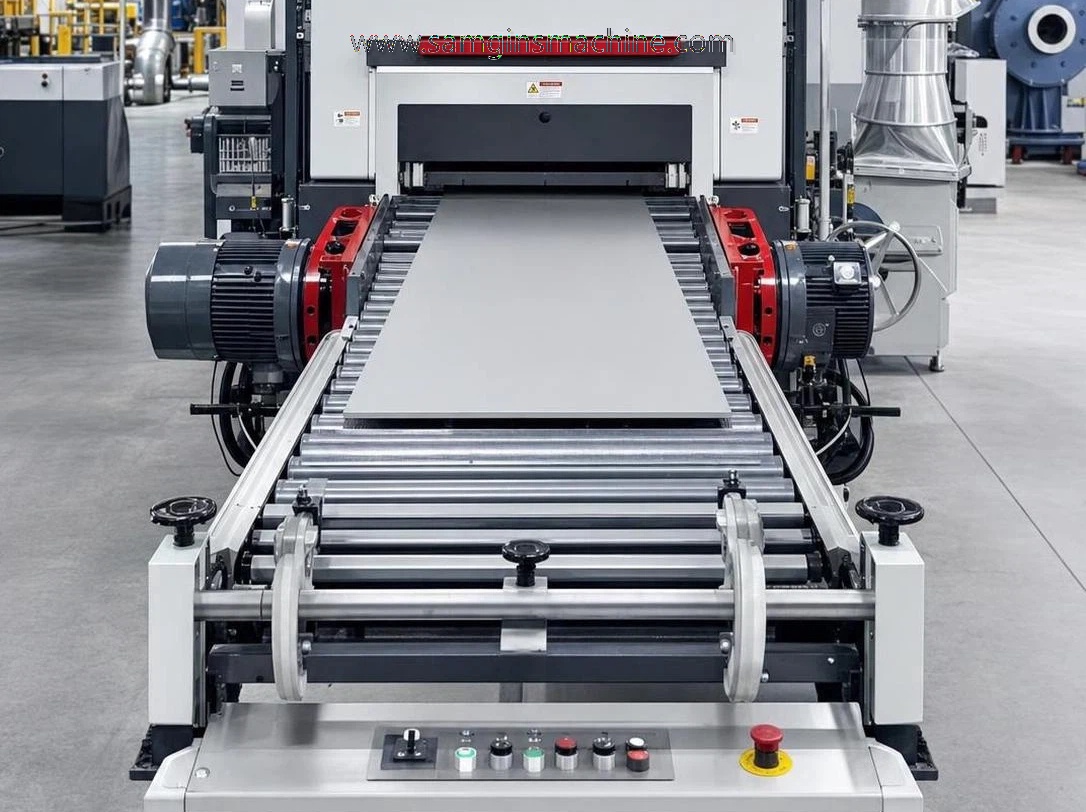
La mayoría de las máquinas desbarbadoras de chapa metálica desplazan una pieza de trabajo a través de una o más estaciones abrasivas mediante una cinta transportadora, mesa de vacío, mesa magnética, rodillos u otro método de sujeción de piezas. Las bandas abrasivas, bandas anchas, cepillos de láminas, cepillos de disco, cabezales planetarios o combinaciones de estas herramientas entran en contacto con la superficie y los bordes. La configuración de la máquina determina si elimina una rebaba de un solo lado, alcanza contornos internos o redondea todos los bordes accesibles.
Un proceso típico comienza con la inspección de las piezas entrantes. Los operarios identifican el grado del material, el espesor, la dirección de la rebaba, el nivel de escoria, el estado de la película protectora y el acabado final requerido. Una primera estación puede eliminar rebabas pesadas o escoria, mientras que las estaciones de cepillado posteriores suavizan los bordes y refinan la superficie. El grano abrasivo, la presión del cepillo, la velocidad del transportador y la posición del cabezal deben coordinarse para que la máquina elimine defectos sin reducir excesivamente el espesor de la chapa.
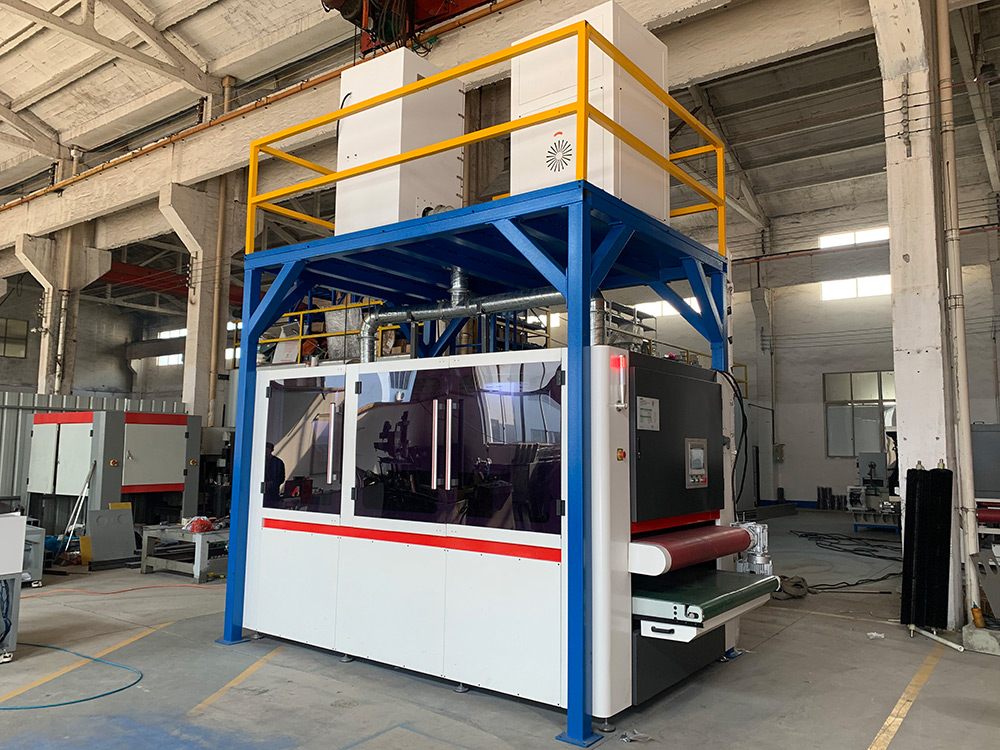
La captación de polvo es una parte esencial del proceso y no un accesorio opcional. El rectificado de acero al carbono, acero inoxidable y aluminio puede generar requisitos distintos de gestión del polvo. Un comprador debe confirmar la disposición de extracción recomendada, el enfoque de filtración, las medidas de control de chispas cuando sean aplicables y el acceso para mantenimiento. Una extracción estable ayuda a mantener el rendimiento de los abrasivos, favorece la limpieza del taller y reduce el riesgo de que los residuos acumulados afecten la uniformidad del acabado.
Principales tipos de máquinas y resultados de acabado
Las máquinas desbarbadoras de banda ancha se utilizan habitualmente para piezas amplias y planas que requieren lijado superficial, eliminación de rebabas o calibrado. Son adecuadas cuando el objetivo principal es reducir una rebaba elevada en grandes áreas. Una banda ancha puede producir un acabado direccional uniforme, pero su capacidad para alcanzar recortes internos irregulares o crear un redondeo de bordes uniforme depende del diseño de la máquina y de las estaciones de cepillado adicionales.
Los sistemas basados en cepillos utilizan cepillos abrasivos de láminas, cepillos de disco o cabezales de cepillo giratorios para seguir bordes externos y contornos internos. Estas máquinas suelen seleccionarse para piezas cortadas por láser porque pueden redondear los bordes afilados de manera más uniforme que un proceso basado únicamente en bandas. Las disposiciones de cepillos multidireccionales pueden mejorar el acceso a orificios, ranuras y perfiles complejos, aunque la estabilidad de la pieza y las dimensiones mínimas de la pieza de trabajo deben comprobarse antes de la compra.
Las configuraciones combinadas integran eliminación de rebabas pesadas, limpieza de óxido, redondeo de bordes y acondicionamiento final de la superficie en una sola pasada. Estos sistemas pueden reducir la manipulación entre operaciones cuando el volumen de producción justifica la inversión. Los diseños de procesamiento en húmedo pueden considerarse para aplicaciones con mayores cargas de rectificado o superficies sensibles al calor, mientras que las máquinas en seco se utilizan ampliamente para fabricación general. La elección correcta depende de la mezcla de piezas y de la especificación de acabado, no simplemente del mayor número de cabezales de procesamiento.
Por qué el desbarbado automatizado es importante en la fabricación
El rectificado manual puede ser práctico para cantidades reducidas, grandes conjuntos soldados o componentes con formas inusuales, pero introduce variaciones en la presión, el tiempo de permanencia y la calidad de los bordes. También puede crear cuellos de botella después del corte por láser o el punzonado. Las máquinas automatizadas de desbarbado de chapa metálica ayudan a los fabricantes a estandarizar los parámetros de acabado, reducir el trabajo manual repetitivo y hacer que los programas de producción sean más predecibles cuando aumentan las cantidades de piezas y las geometrías recurrentes.
El valor en las etapas posteriores suele ser considerable. Los bordes afilados pueden dañar el embalaje, generar problemas de manipulación, interferir con conjuntos de ajuste preciso y provocar una cobertura de recubrimiento desigual. El óxido y la escoria residual también pueden afectar la apariencia o adherencia de los acabados posteriores. Al definir una condición de borde aceptable antes del recubrimiento o montaje, los fabricantes pueden reducir las discusiones sobre retrabajos entre los equipos de corte, acabado, calidad y atención al cliente.
Wuxi Samgins presta servicio a operaciones de trabajo de metales con una gama más amplia de equipos que incluye máquinas de corte por láser de fibra, cortadoras CNC por llama y plasma, prensas plegadoras, máquinas niveladoras de placas, fresadoras de bordes, equipos de soldadura y máquinas desbarbadoras de chapa metálica. Esta perspectiva más amplia del proceso resulta útil cuando un comprador necesita equipos de acabado que se adapten a la producción de una línea de corte existente, en lugar de una máquina aislada con compatibilidad previa no verificada.
Quién utiliza estas máquinas y dónde importan las normas
Los usuarios típicos incluyen talleres de chapa metálica, fabricantes de carcasas, productores de armarios eléctricos, fabricantes de HVAC, constructores de maquinaria, proveedores de equipos de transporte, centros de servicio de acero y fabricantes de equipos de acero inoxidable. Los equipos de compras deben involucrar desde el principio a especialistas de producción, calidad, mantenimiento, seguridad y recubrimientos. Un requisito de acabado indicado únicamente como desbarbado puede ser demasiado impreciso; el equipo debe definir la altura de rebaba aceptable, la expectativa de rotura de borde, la dirección superficial y cualquier restricción sobre marcas visibles.
Para la fabricación orientada a la exportación, la documentación de seguridad de la máquina, la configuración eléctrica, los resguardos, las funciones de parada de emergencia y las instrucciones de funcionamiento son relevantes desde el inicio. Wuxi Samgins declara que sus máquinas cumplen con el sistema de calidad ISO9001 y las directivas de maquinaria y LVD CE de la UE. No obstante, los compradores deben revisar el paquete de documentación, los requisitos eléctricos locales, las responsabilidades de evaluación de riesgos y las obligaciones de seguridad específicas del sitio para su mercado de destino.
Wuxi Samgins incluye entre sus clientes a URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Contevix comercio e servicos ltda, Zein Steel Industries Co. LLC, BatysMunaiGazZhabdyktary LLP y Lincoln Electric-MENA. La lista de referencias disponible indica experiencia atendiendo a compradores industriales internacionales, pero los posibles compradores deben solicitar referencias relevantes para su aplicación, pruebas con piezas de muestra y criterios de aceptación documentados antes de considerar cualquier proyecto listado como prueba de un resultado específico de desbarbado.
Cómo seleccionar e instalar el sistema adecuado
La selección comienza con la mezcla de producción real. Registre los tipos de material, el rango de espesores, los tamaños máximos y mínimos de las piezas, la planitud, la densidad de orificios abiertos, la severidad de las rebabas, el rendimiento diario y el acabado requerido. El acero inoxidable cortado por láser con óxido en un lado tiene necesidades diferentes de la chapa galvanizada punzonada o de las piezas de aluminio con película protectora. Un proveedor puede recomendar una configuración de máquina fiable solo después de revisar piezas representativas y el proceso posterior previsto.
Evalúe cuidadosamente la sujeción de las piezas. El transporte por vacío puede soportar materiales no magnéticos y chapas finas, mientras que el transporte magnético es útil para piezas ferrosas. Las piezas pequeñas, las tiras estrechas y los componentes perforados pueden requerir atención especial porque pueden desplazarse, elevarse o ser arrastrados hacia zonas abrasivas inadecuadas. Solicite las dimensiones mínimas de las piezas, los límites de peso de las piezas de trabajo, la deformación permitida y ejemplos de piezas de forma similar procesadas con la configuración propuesta.
La planificación de la instalación debe cubrir la carga del suelo, la alimentación eléctrica, el aire comprimido, la extracción de polvo, el flujo de materiales, el acceso del operario y el espacio para el cambio de abrasivos. La puesta en marcha debe incluir el procesamiento de muestras, la documentación de parámetros, la formación de operarios y la confirmación de las funciones de seguridad. Wuxi Samgins hace hincapié en sus capacidades de maquinaria personalizada y utiliza componentes hidráulicos, servo y CNC importados en categorías de equipos pertinentes; los compradores deben especificar qué componentes, controles y límites de soporte se aplican a la cotización final de la máquina desbarbadora.
Mantenimiento, control de calidad y estabilidad del proceso
La calidad del desbarbado cambia a medida que los abrasivos se desgastan, los cepillos se cargan de residuos, las bandas se desplazan de manera diferente y varían las condiciones de las piezas. Los operarios deben establecer una rutina para comprobar los bordes terminados al inicio de un turno, después de sustituir abrasivos y cuando cambien los programas de material o corte. Un plan de control práctico puede incluir inspección visual, comprobaciones de bordes seguros al tacto, verificación de dimensiones de las piezas y muestras conservadas que representen niveles de acabado aprobados.
El mantenimiento preventivo normalmente incluye la limpieza de las zonas abrasivas, la comprobación del estado y seguimiento del transportador, la inspección de rodamientos y componentes giratorios, la verificación de resguardos y paradas de emergencia, y el mantenimiento de la extracción de polvo. El intervalo exacto depende de la utilización de la máquina, la carga abrasiva, el tipo de material y las condiciones ambientales. Los registros de mantenimiento deben recoger la vida útil de los consumibles, las alarmas recurrentes, las desviaciones de acabado y los componentes sustituidos, de modo que los supervisores puedan identificar si los cambios se deben a la máquina, al abrasivo o a la calidad del corte anterior.
El control de calidad es más sólido cuando vincula el corte y el desbarbado. El exceso de escoria de láser, el mal estado de las herramientas de punzonado o las piezas en bruto deformadas pueden sobrecargar un proceso de acabado y aumentar el uso de consumibles. Establecer retroalimentación entre el operario de corte y el operario de desbarbado reduce este problema. Para piezas de mayor valor, los compradores pueden definir criterios de aprobación de primera pieza e inspección periódica, incluida la condición de los bordes cerca de orificios, esquinas, dobleces, lengüetas y superficies visibles orientadas al cliente.
Coste total de propiedad y tendencias futuras
El precio de compra es solo un elemento del coste total de propiedad. Los compradores deben calcular el consumo de consumibles, el uso eléctrico, el coste operativo de extracción de polvo, la mano de obra, el mantenimiento planificado, los repuestos, el espacio en planta, la formación, el transporte, la instalación y los posibles tiempos de inactividad de producción. Compare estos costes con las horas actuales de acabado manual, las piezas rechazadas, los retrabajos de recubrimiento, la exposición a lesiones y las limitaciones de capacidad. Una máquina con un precio inicial menor puede costar más si el uso de abrasivos, el acceso al soporte o el rendimiento no se ajustan a la mezcla de trabajos.
El retorno de la inversión se evalúa mejor utilizando datos de producción representativos. Mida los minutos manuales promedio por pieza, el coste laboral total, el volumen mensual, el uso actual de consumibles, la tasa de defectos y la utilización esperada de la máquina. A continuación, pruebe piezas de muestra en condiciones acordadas y documente el tiempo de ciclo, la calidad de los bordes y las hipótesis sobre la vida útil de los abrasivos. Incluya un período de puesta en marcha realista, ya que los operarios necesitan tiempo para aprender la selección de parámetros y los equipos de producción necesitan tiempo para ajustar sus métodos de ruta e inspección.
El desarrollo de la industria avanza hacia flujos de trabajo integrados de corte, plegado, desbarbado, soldadura y acabado con parámetros de proceso más trazables. También aumenta la demanda de redondeo uniforme de bordes antes del recubrimiento en polvo y de procesamiento flexible de materiales mixtos. Wuxi Samgins aporta más de 10 años de experiencia global en exportación y ofrece diseño, fabricación, posventa y soporte técnico. Para una decisión de inversión justificable, los compradores deben solicitar una propuesta técnica clara, evaluación de piezas de muestra, plan de consumibles, condiciones de garantía, alcance de suministro y proceso de respuesta de soporte.
Buscar
Productos recomendados
 Desbarbadora de chapa RNS 800Este equipo combina una banda abrasiva seca con cuatro juegos de cepillos de rodillo abrasivo universales. Está diseñado principalmente para el procesamiento de bordes, el desbarbado de orificios y el acabado superficial de chapas metálicas, incluido el cepillado, la desoxidación y el pulido. Elimina eficazmente en una sola pasada y desde todas las direcciones las rebabas generadas por estampado, cizallado, corte por láser, corte por plasma y corte por llama, proporcionando un acabado suave de pequeño radio R en todos los bordes y orificios. El proceso es seguro y fiable, y garantiza una calidad superior de las piezas de trabajo.
![Estrella 1]()
- Máquina desbarbadora de chapa metálica RNS1000Este equipo combina una banda abrasiva seca con cuatro juegos de cepillos de rodillo abrasivo universales. Está diseñado principalmente para el procesamiento de bordes, el desbarbado de orificios y el acabado superficial de chapas metálicas, incluido el cepillado, la desoxidación y el pulido. Elimina eficazmente en una sola pasada y desde todas las direcciones las rebabas generadas por estampado, cizallado, corte por láser, corte por plasma y corte por llama, proporcionando un acabado suave de pequeño radio R en todos los bordes y orificios. El proceso es seguro y fiable, y garantiza una calidad superior de las piezas de trabajo.
![Estrella 1]()
- Máquina desbarbadora de chapa metálica RNS1300Este equipo cuenta con una banda abrasiva seca combinada con cuatro juegos de cepillos de rodillos abrasivos universales. Está diseñado principalmente para el procesamiento de bordes, el desbarbado de orificios y el acabado superficial de chapas metálicas, incluido el cepillado, el desoxidado y el pulido. Puede eliminar eficazmente en una sola pasada y desde todas las direcciones las rebabas generadas por estampado, cizallado, corte por láser, corte por plasma y oxicorte. Como resultado, todos los bordes y orificios de la pieza adquieren un acabado liso con un pequeño radio R. Todo el proceso de mecanizado es seguro y fiable, lo que garantiza una calidad superior de la pieza.
![Estrella 1]()

Envíenos un mensaje
Envíenos un mensaje
Una persona dedicada realizará un seguimiento individual de sus necesidades y proporcionará soluciones personalizadas según
sus necesidades.
Póngase en contacto
Esperamos tener noticias suyas para comunicarnos en profundidad sobre cómo satisfacer sus requisitos de mezcla.