




Станки для удаления заусенцев с листового металла: процессы, технологии и результаты обработки поверхности
Что делают станки для удаления заусенцев с листового металла
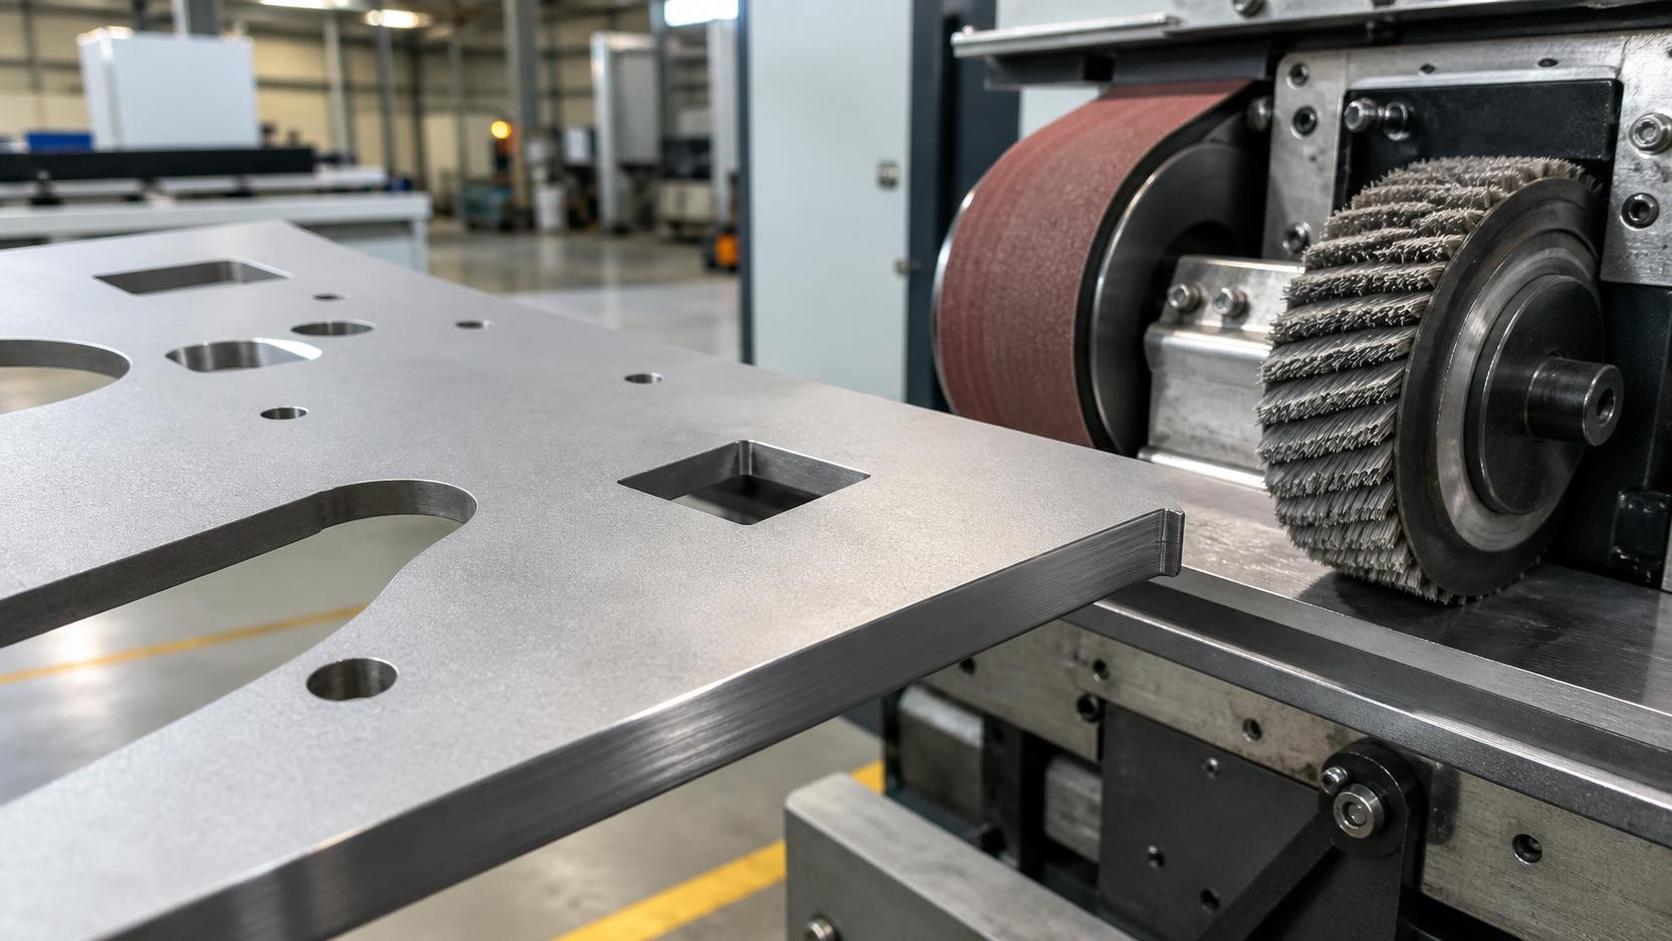
Станки для удаления заусенцев с листового металла — это промышленные системы финишной обработки, предназначенные для удаления заусенцев, острых кромок, микровыступов, окалины и поверхностных загрязнений с изготовленных металлических деталей. Заусенцы обычно образуются после лазерной резки, плазменной резки, штамповки, сверления, фрезерования, резки ножницами и механической обработки. Их удаление повышает безопасность при обращении с деталями, защищает последующее оборудование и обеспечивает более контролируемую поверхность для нанесения покрытий, сварки, сборки или контроля.
Результат не ограничивается тем, что деталь становится гладкой на ощупь. Правильно подобранный станок может скруглять кромки до заданного радиуса, уменьшать локальные точки концентрации напряжений, очищать лазерную окалину, сглаживать направленные следы шлифования и подготавливать поверхности к окраске или порошковому покрытию. Требуемая отделка зависит от материала, толщины, метода резки, геометрии детали и следующей производственной операции.
С точки зрения производства станки для удаления заусенцев с листового металла преобразуют непостоянную ручную операцию в повторяемый процесс. Типичные заготовки включают кронштейны из углеродистой стали, панели из нержавеющей стали, алюминиевые корпуса, шкафы, электротехнические компоненты, точные заготовки, конструкционные детали и профили после лазерной резки. Покупателям следует различать простое удаление заусенцев, скругление кромок, удаление окалины, финишную обработку поверхности и многоэтапную обработку, поскольку для каждой из них требуются разные методы абразивного контакта.
Как работает процесс удаления заусенцев
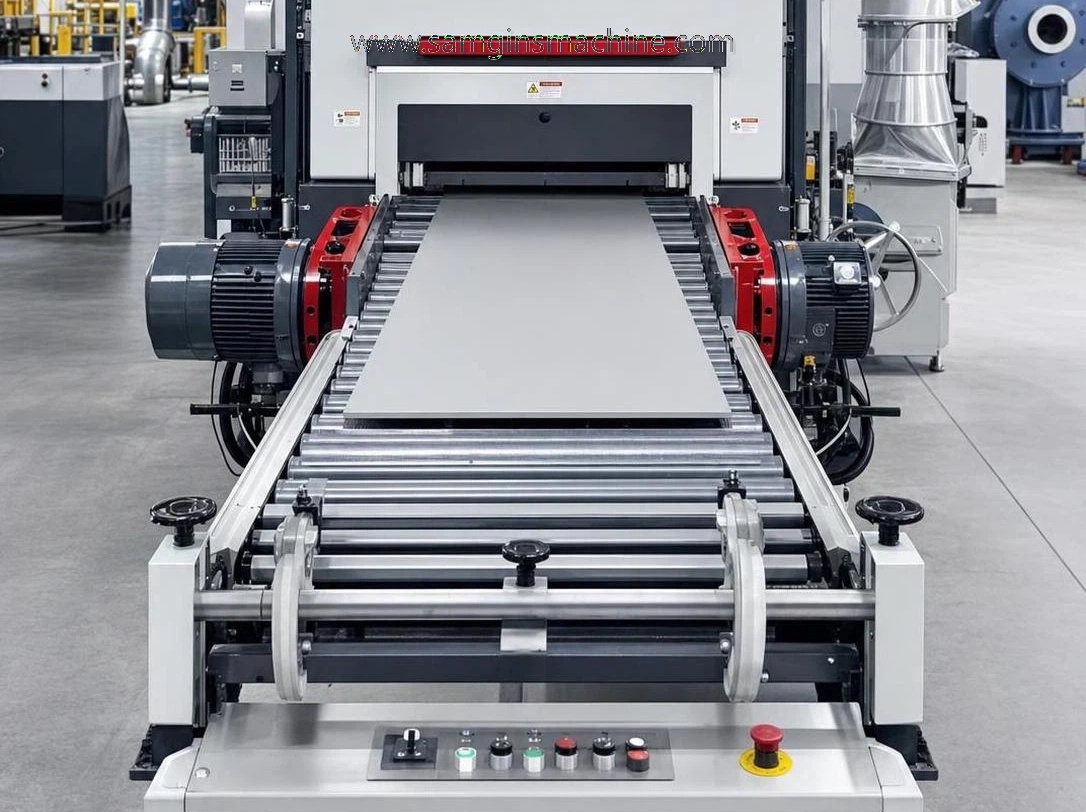
Большинство станков для удаления заусенцев с листового металла перемещают заготовку через одну или несколько абразивных станций с помощью конвейерной ленты, вакуумного стола, магнитного стола, роликов или другого метода фиксации заготовки. С поверхностью и кромками контактируют абразивные ленты, широкие ленты, лепестковые щетки, дисковые щетки, планетарные головки или сочетания этих инструментов. Конфигурация станка определяет, удаляет ли он заусенцы с одной стороны, обрабатывает ли внутренние контуры или скругляет все доступные кромки.
Типовой процесс начинается с контроля поступающих деталей. Операторы определяют марку материала, толщину, направление заусенцев, уровень шлака, состояние защитной пленки и требуемый конечный вид поверхности. Первая станция может удалять крупные заусенцы или грат, тогда как последующие щеточные станции смягчают кромки и улучшают поверхность. Зернистость абразива, давление щеток, скорость конвейера и положение головок должны быть согласованы таким образом, чтобы станок устранял дефекты без чрезмерного уменьшения толщины листа.
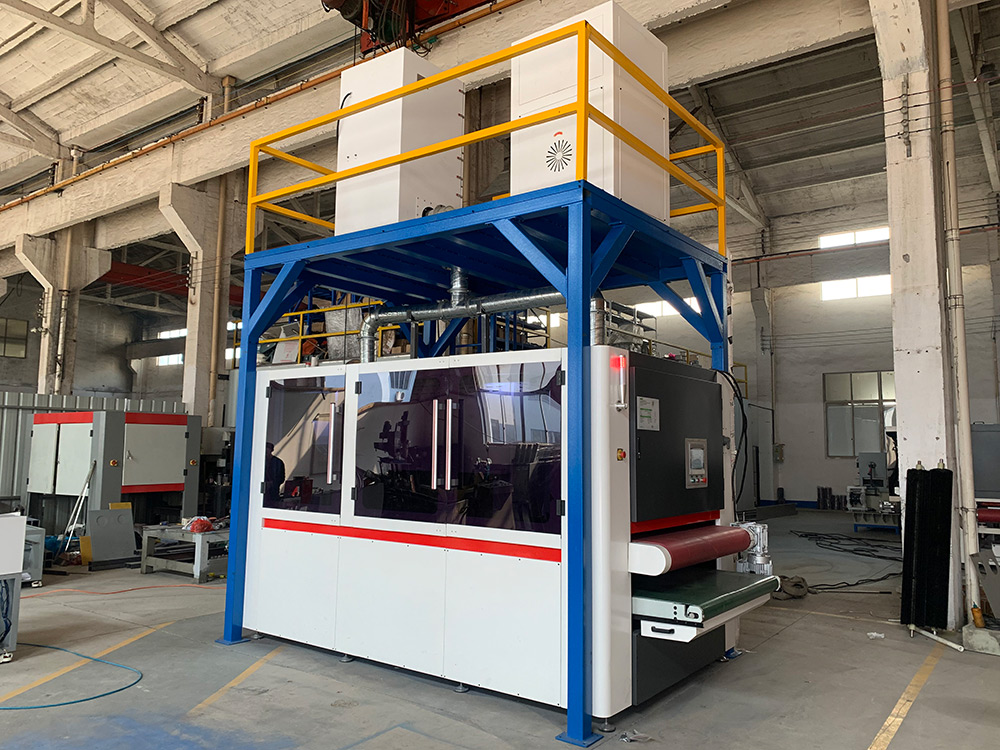
Система удаления пыли является важной частью процесса, а не дополнительной опцией. Шлифование углеродистой стали, нержавеющей стали и алюминия может предъявлять различные требования к управлению пылью. Покупателю следует подтвердить рекомендуемую схему аспирации, подход к фильтрации, меры искрозащиты, если они применимы, и доступ для технического обслуживания. Стабильная аспирация помогает поддерживать эффективность абразивов, обеспечивает чистоту в цехе и снижает риск влияния скопившихся загрязнений на стабильность качества отделки.
Основные типы станков и результаты финишной обработки
Широколенточные станки для удаления заусенцев обычно используются для крупных плоских деталей, требующих шлифования поверхности, удаления заусенцев или калибровки. Они подходят в тех случаях, когда основная цель состоит в уменьшении выступающих заусенцев на больших площадях. Широкая лента может обеспечивать равномерную направленную отделку, однако ее способность обрабатывать неровные внутренние вырезы или создавать равномерное скругление кромок зависит от конструкции станка и наличия дополнительных щеточных станций.
Системы на основе щеток используют абразивные лепестковые щетки, дисковые щетки или вращающиеся щеточные головки для обработки внешних кромок и внутренних контуров. Такие станки часто выбирают для деталей после лазерной резки, поскольку они могут скруглять острые кромки более равномерно, чем процесс только с ленточной обработкой. Многонаправленное расположение щеток может улучшить доступ к отверстиям, пазам и сложным профилям, хотя перед покупкой необходимо проверить устойчивость детали и минимальные размеры заготовки.
Комбинированные конфигурации объединяют удаление крупных заусенцев, очистку от окалины, скругление кромок и окончательную подготовку поверхности за один проход. Такие системы могут сократить количество операций по перемещению деталей между этапами, если объем производства оправдывает инвестиции. Конструкции с мокрой обработкой могут рассматриваться для применений с высокими нагрузками при шлифовании или термочувствительными поверхностями, тогда как сухие станки широко применяются в общем металлообрабатывающем производстве. Правильный выбор определяется номенклатурой деталей и спецификацией отделки, а не просто наибольшим количеством обрабатывающих головок.
Почему автоматическое удаление заусенцев важно в производстве
Ручное шлифование может быть практичным при малых объемах, крупных сварных конструкциях или компонентах необычной формы, однако оно вносит вариативность в давление, время обработки и качество кромок. Оно также может создавать узкие места после лазерной резки или штамповки. Автоматизированные станки для удаления заусенцев с листового металла помогают производителям стандартизировать параметры финишной обработки, сократить повторяющийся ручной труд и сделать производственные графики более предсказуемыми при увеличении количества деталей и повторяющихся геометрий.
Ценность на последующих этапах часто является значительной. Острые кромки могут повреждать упаковку, создавать проблемы при обращении с деталями, мешать сборке с плотной посадкой и приводить к неравномерному нанесению покрытия. Окалина и остаточный шлак также могут влиять на внешний вид или адгезию последующих покрытий. Определяя приемлемое состояние кромок перед нанесением покрытия или сборкой, производители могут сократить количество доработок и обсуждений между отделами резки, финишной обработки, контроля качества и обслуживания клиентов.
Wuxi Samgins обслуживает металлообрабатывающие предприятия, предлагая более широкий ассортимент оборудования, включающий станки для волоконной лазерной резки, станки ЧПУ для газовой и плазменной резки, листогибочные прессы, листоправильные станки, станки для фрезерования кромок, сварочное оборудование и станки для удаления заусенцев с листового металла. Такой более широкий взгляд на процесс полезен, когда покупателю требуется финишное оборудование, соответствующее производительности существующей линии резки, а не отдельный станок с неподтвержденной совместимостью с предыдущими операциями.
Кто использует эти станки и где важны стандарты
К типичным пользователям относятся предприятия по обработке листового металла на заказ, производители корпусов, изготовители электрических шкафов, предприятия HVAC, машиностроительные компании, поставщики транспортного оборудования, сервисные центры по обработке стали и производители оборудования из нержавеющей стали. Группам по закупкам следует на раннем этапе привлекать специалистов по производству, качеству, техническому обслуживанию, безопасности и нанесению покрытий. Требование к финишной обработке, указанное только как «удаление заусенцев», может быть слишком неопределенным; команда должна определить допустимую высоту заусенца, требования к притуплению кромок, направление обработки поверхности и любые ограничения в отношении видимых следов.
Для экспортно-ориентированного производства документация по безопасности станка, электрическая конфигурация, ограждения, функции аварийной остановки и инструкции по эксплуатации имеют значение с самого начала. Wuxi Samgins заявляет, что его станки соответствуют системе качества ISO9001 и директивам ЕС CE по машинам и низковольтному оборудованию. Покупателям все же следует изучить комплект документации, местные требования к электроснабжению, обязанности по оценке рисков и требования безопасности, специфичные для объекта в целевом рынке.
Wuxi Samgins указывает среди клиентов URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Contevix comercio e servicos ltda, Zein Steel Industries Co. LLC, BatysMunaiGazZhabdyktary LLP и Lincoln Electric-MENA. Имеющийся список рекомендаций свидетельствует об опыте обслуживания международных промышленных покупателей, однако потенциальным заказчикам следует запросить рекомендации, относящиеся к их применению, испытания образцов деталей и документированные критерии приемки, прежде чем считать какой-либо указанный проект доказательством конкретного результата удаления заусенцев.
Как выбрать и установить подходящую систему
Выбор начинается с фактической производственной номенклатуры. Зафиксируйте типы материалов, диапазон толщин, максимальные и минимальные размеры деталей, плоскостность, плотность открытых отверстий, степень заусенцев, суточную производительность и требуемую отделку. Нержавеющая сталь после лазерной резки с окалиной на одной стороне требует иного подхода, чем перфорированный оцинкованный лист или алюминиевые детали с защитной пленкой. Поставщик может рекомендовать обоснованную конфигурацию станка только после изучения типовых деталей и планируемого последующего процесса.
Тщательно оцените способ фиксации заготовок. Вакуумное перемещение может поддерживать немагнитные материалы и тонкие листы, тогда как магнитное перемещение полезно для ферромагнитных заготовок. Малые детали, узкие полосы и перфорированные компоненты могут требовать особого внимания, поскольку они могут смещаться, подниматься или втягиваться в неподходящие абразивные зоны. Запросите минимальные размеры деталей, ограничения по массе заготовок, допустимую деформацию и примеры деталей аналогичной формы, обработанных на предлагаемой конфигурации.
Планирование установки должно охватывать нагрузку на пол, электроснабжение, сжатый воздух, аспирацию, поток материалов, доступ операторов и пространство для замены абразивов. Пусконаладка должна включать обработку образцов, документирование параметров, обучение операторов и подтверждение работы функций безопасности. Wuxi Samgins подчеркивает возможности изготовления оборудования по индивидуальному заказу и использует импортные гидравлические, сервоприводные и ЧПУ-компоненты в соответствующих категориях оборудования; покупателям следует указать, какие компоненты, системы управления и границы поддержки применяются к окончательному предложению по станку для удаления заусенцев.
Техническое обслуживание, контроль качества и стабильность процесса
Качество удаления заусенцев изменяется по мере износа абразивов, загрязнения щеток отходами, изменения траектории лент и вариаций состояния деталей. Операторам следует установить порядок проверки обработанных кромок в начале смены, после замены абразивов и при изменении материала или программ резки. Практический план контроля может включать визуальный осмотр, проверку безопасности кромок на ощупь, проверку размеров деталей и сохраненные образцы, представляющие утвержденные уровни отделки.
Профилактическое техническое обслуживание обычно включает очистку абразивных зон, проверку состояния и центровки конвейера, осмотр подшипников и вращающихся компонентов, проверку ограждений и аварийных остановок, а также обслуживание системы аспирации. Точный интервал зависит от загрузки станка, абразивной нагрузки, типа материала и условий окружающей среды. В записях по обслуживанию следует отражать срок службы расходных материалов, повторяющиеся аварийные сигналы, отклонения отделки и замененные компоненты, чтобы руководители могли определить, связаны ли изменения со станком, абразивом или качеством предыдущей резки.
Контроль качества наиболее эффективен, когда он связывает резку и удаление заусенцев. Чрезмерный лазерный грат, неудовлетворительное состояние штамповочного инструмента или деформированные заготовки могут перегрузить процесс финишной обработки и увеличить расход материалов. Налаживание обратной связи между оператором резки и оператором удаления заусенцев уменьшает эту проблему. Для деталей более высокой стоимости покупатели могут определить критерии утверждения первой детали и периодического контроля, включая состояние кромок возле отверстий, углов, гибов, язычков и видимых поверхностей, обращенных к клиенту.
Совокупная стоимость владения и будущие тенденции
Цена покупки является лишь одним из элементов совокупной стоимости владения. Покупателям следует рассчитать расход расходных материалов, потребление электроэнергии, эксплуатационные расходы на аспирацию, затраты на труд, плановое техническое обслуживание, запасные части, производственную площадь, обучение, перевозку, установку и возможные простои производства. Сравните эти расходы с текущими трудозатратами на ручную финишную обработку, забракованными деталями, доработкой покрытий, риском травм и ограничениями производственной мощности. Станок с более низкой первоначальной ценой может стоить дороже, если расход абразивов, доступ к поддержке или производительность не соответствуют номенклатуре работ.
Окупаемость инвестиций лучше всего оценивать на основе репрезентативных производственных данных. Измерьте среднее количество минут ручной обработки на одну деталь, полную стоимость труда, ежемесячный объем, текущий расход материалов, уровень дефектов и ожидаемую загрузку станка. Затем проведите испытания образцов деталей в согласованных условиях и документируйте время цикла, качество кромок и предполагаемый срок службы абразивов. Учитывайте реалистичный период выхода на рабочий режим, поскольку операторам требуется время для освоения выбора параметров, а производственным командам — для корректировки маршрутов и методов контроля.
Развитие отрасли движется в сторону интегрированных процессов резки, гибки, удаления заусенцев, сварки и финишной обработки с более отслеживаемыми параметрами процесса. Также растет спрос на равномерное скругление кромок перед порошковой окраской и на гибкую обработку смешанных материалов. Wuxi Samgins имеет более 10 лет опыта глобального экспорта и предлагает проектирование, производство, послепродажное и техническое обслуживание. Для обоснованного инвестиционного решения покупателям следует запросить четкое техническое предложение, оценку образцов деталей, план расходных материалов, условия гарантии, объем поставки и порядок реагирования службы поддержки.
поиск
Рекомендуемые товары
 Станок для удаления заусенцев с листового металла RNS 800Это оборудование сочетает сухую шлифовальную ленту с четырьмя комплектами универсальных шлифовальных роликовых щеток. Оно предназначено главным образом для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений, обеспечивая гладкое скругление малого радиуса R на всех кромках и отверстиях. Процесс безопасен, надежен и обеспечивает превосходное качество заготовок.
![Звезда 1]()
- Станок для удаления заусенцев с листового металла RNS1000Это оборудование сочетает сухую шлифовальную ленту с четырьмя комплектами универсальных шлифовальных роликовых щеток. Оно предназначено главным образом для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений, обеспечивая гладкое скругление малого радиуса R на всех кромках и отверстиях. Процесс безопасен, надежен и обеспечивает превосходное качество заготовок.
![Звезда 1]()
- Станок для удаления заусенцев с листового металла RNS1300Данное оборудование оснащено сухой шлифовальной лентой в сочетании с четырьмя комплектами универсальных шлифовальных роликовых щёток. Оно главным образом предназначено для обработки кромок, удаления заусенцев из отверстий и финишной обработки поверхности металлических листов, включая шлифование, удаление окалины и полировку. За один проход оно эффективно удаляет заусенцы, образующиеся при штамповке, резке ножницами, лазерной, плазменной и газовой резке, со всех направлений. В результате все кромки и отверстия заготовки приобретают гладкую поверхность с малым радиусом скругления R. Весь процесс обработки безопасен и надёжен, обеспечивая высокое качество заготовки.
![Звезда 1]()

Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.