




4-валковая листогибочная машина: полное руководство 2026 года по принципам работы, компонентам и областям применения
Что такое четырёхвалковая листогибочная машина?
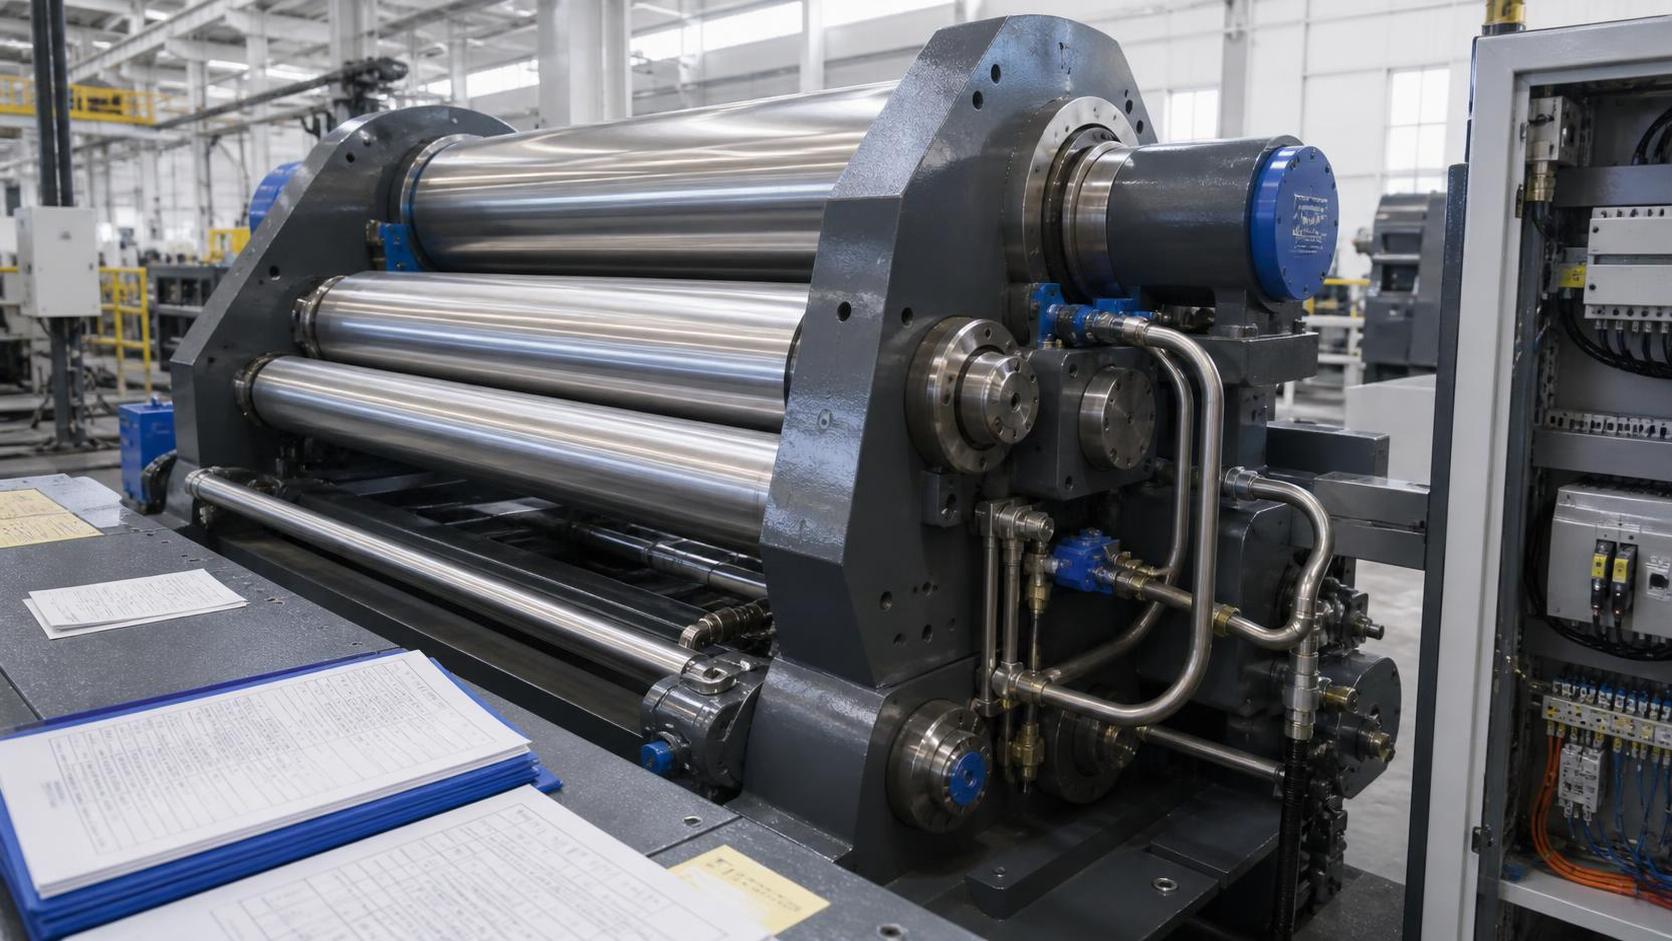
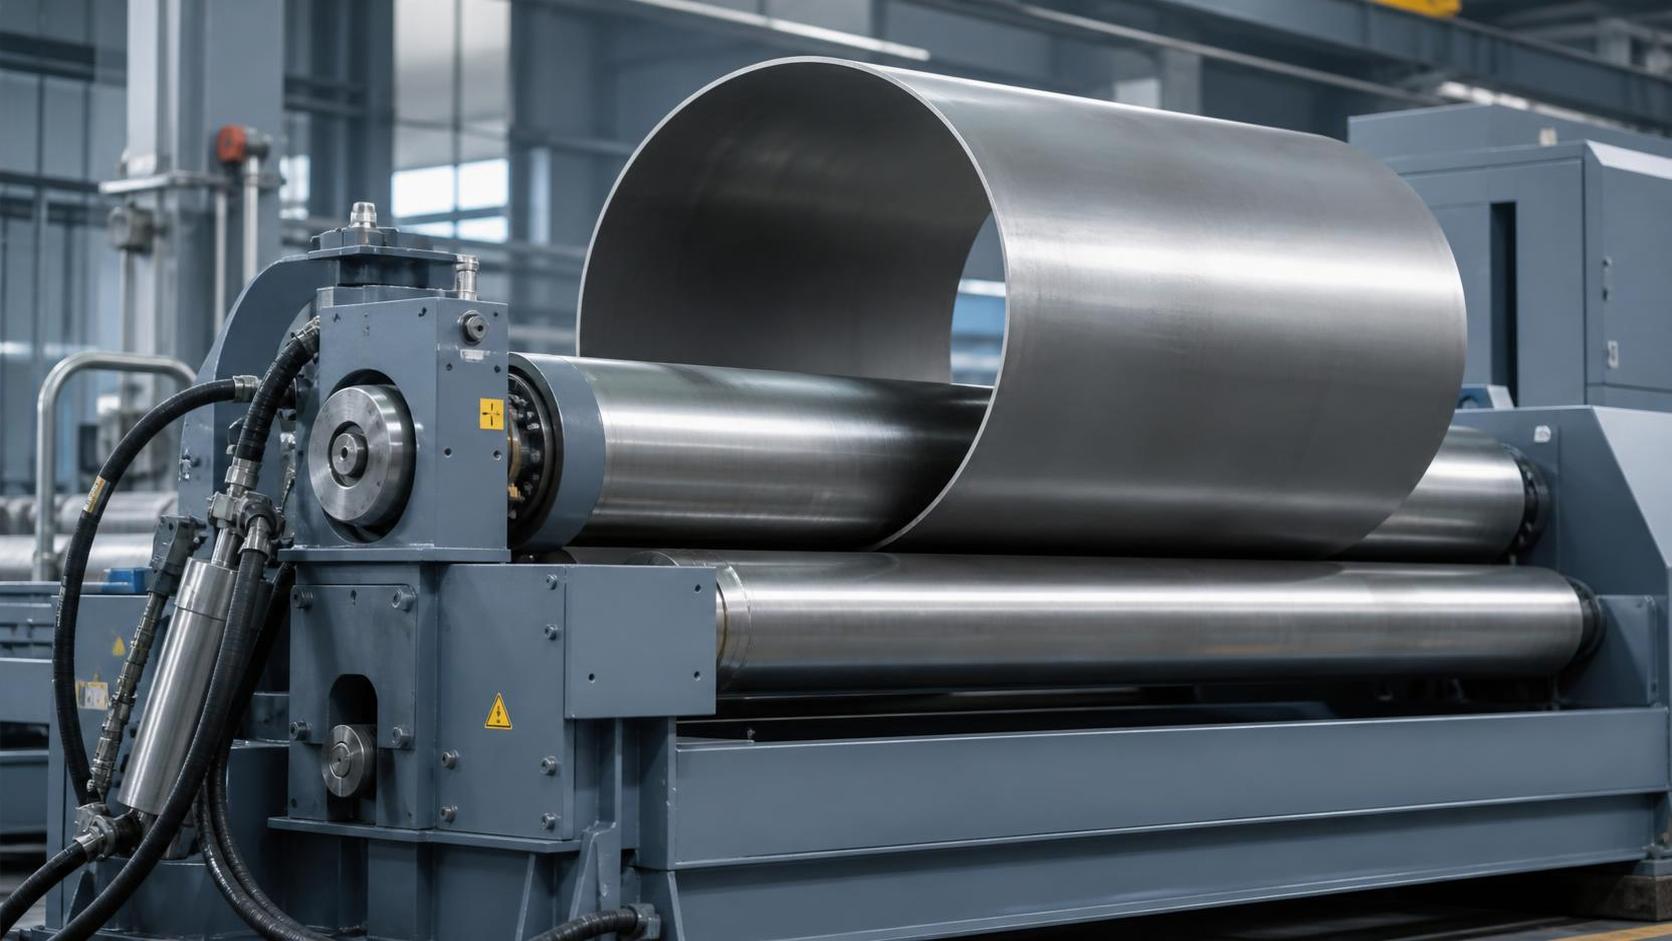
Четырёхвалковая листогибочная машина — это оборудование для формования листового металла, которое изгибает металлический лист или плиту в цилиндрические, конические и криволинейные профили. Её отличительная конструкция включает один верхний формующий валок, два нижних боковых валка и четвёртый нижний центральный прижимной валок. Лист надёжно зажимается между верхним и центральным нижним валками, в то время как боковые валки перемещаются для создания требуемого радиуса гибки. Такое расположение обеспечивает точное позиционирование, стабильную подачу и сокращение ручных операций по сравнению со многими традиционными трёхвалковыми процессами.
Оборудование обычно применяется для углеродистой стали, нержавеющей стали, алюминия и других формуемых листовых материалов с учётом их толщины, ширины, предела текучести и требований к поверхности. Типичные готовые изделия включают обечайки сосудов под давлением, резервуары для хранения, секции башен ветроэнергетических установок, компоненты технологических трубопроводов, воздуховоды, морские конструкции и корпуса тяжёлого оборудования. Правильно подобранная четырёхвалковая листогибочная машина также может выполнять предварительную гибку обеих кромок листа, помогая уменьшить прямые участки на концах, которые в противном случае требуют дополнительного формования или подготовки к сварке.
Промышленным покупателям следует различать номинальную прокатную способность и фактические производственные возможности. Производительность зависит от марки материала, размеров листа, минимального диаметра гибки, геометрии валков и выполнения работы на полной ширине. В документации на оборудование должны чётко указываться исходные условия, особенно для высокопрочного листа. Покупателям также необходимо учитывать состояние поверхности листа, требуемую округлость, допуск на совмещение шва и необходимость соответствия готовых обечаек нормам изготовления, применяемым на их целевом рынке.
Принцип работы и основные компоненты
Во время работы оператор или программа CNC размещает лист между верхним и центральным нижним валками. Эти прижимные валки удерживают и подают заготовку, предотвращая проскальзывание при продвижении листа. Два боковых валка независимо либо синхронно поднимаются под листом. Их положение изменяет изгибающий момент и постепенно формирует требуемый радиус. Поскольку лист остаётся зажатым во время загрузки, предварительной гибки, вальцовки и обратной вальцовки, процесс, как правило, проще контролировать, чем последовательность с многократным перепозиционированием заготовки.
Основными компонентами являются закалённые или соответствующим образом обработанные рабочие валки, гидравлические цилиндры, подшипники, приводная система, редуктор, станина, панель управления и механизм откидной опоры для снятия готовых обечаек. В зависимости от конфигурации приводы могут быть гидравлическими или электромеханическими, тогда как перемещение валков на оборудовании средней и большой мощности обычно осуществляется гидравлически. Цифровые индикаторы положения и системы CNC могут сохранять последовательности вальцовки, повышать повторяемость и помогать операторам изготавливать несколько деталей одинаковой геометрии.
Прогиб валков является важным инженерным фактором. При вальцовке широкого или толстого листа рабочие валки могут изгибаться под нагрузкой, влияя на округлость по длине обечайки. Для управления этим эффектом оборудование может использовать бочкообразность валков, поддерживающие валки или системы компенсации. Надёжная гибка также требует достаточной жёсткости станины, синхронизированного гидравлического движения, стабильного контроля давления и точной параллельности валков. Эти факторы напрямую влияют на количество корректирующих проходов, необходимых после первичной вальцовки.
Основные типы и варианты конфигурации
Четырёхвалковые машины часто классифицируют по уровню нагрузки, способу управления и схеме обращения с листом. Листогибочные вальцы для лёгких и средних листов используются для общего производства листового металла, вентиляционного оборудования и стандартных резервуаров. Тяжёлые гидравлические машины предназначены для более толстого листа, большей ширины и сложного изготовления обечаек. Покупателям следует сравнивать не только максимальную толщину листа, но и заявленный минимальный диаметр, поскольку машина, способная обрабатывать толстый лист, не обязательно сможет сформировать его с требуемым заказчику малым радиусом.
Варианты управления варьируются от ручного управления с индикаторами положения до систем NC и CNC. Система NC помогает повторяемо позиционировать валки, тогда как системы CNC могут управлять запрограммированными перемещениями, процедурами компенсации и многопроходными последовательностями. CNC особенно ценна на предприятиях, выпускающих повторяющиеся типоразмеры сосудов, нуждающихся в отслеживаемых параметрах или работающих в сжатые производственные сроки. Для малосерийных ремонтных работ или весьма разнообразного производства в мастерской более простая гидравлическая конфигурация может быть коммерчески целесообразной при наличии квалифицированных операторов и чётких технологических процедур.
Горизонтальная компоновка подходит для большинства операций вальцовки листа, тогда как вертикальные исполнения могут выбираться с учётом особенностей производственной площади, перемещения материала или требований к тяжёлым обечайкам. Дополнительное оборудование может включать боковые опоры, верхние опоры, устройства для конической гибки, подающие столы, системы механизированного извлечения и интерфейсы автоматизации. Их следует оценивать как производственные инструменты, а не как аксессуары: система поддержки может уменьшить овальность и повысить безопасность обращения при вальцовке длинных, тонкостенных обечаек большого диаметра.
Критерии выбора для промышленных покупателей
Начинайте выбор с фактических данных о заготовке: марки материала, максимальной и стандартной толщины, полезной ширины листа, целевого внутреннего диаметра, требования к предварительной гибке кромок и ожидаемого годового объёма. Указывайте наиболее прочный материал, который будет регулярно обрабатываться, а не только наиболее распространённый лист из низкоуглеродистой стали. Материалы с высоким пределом текучести требуют большего усилия вальцовки и могут иметь большее упругое последействие. Поставщик должен подтвердить возможности относительно заявленного состояния материала и уточнить, относятся ли указанные значения к вальцовке на полной ширине, предварительной гибке или вальцовке на большем диаметре.
Производственный поток столь же важен, как и производительность. Оцените направление загрузки, доступ к крану, перемещение листа, сборку под сварку, извлечение обечаек и доступную производственную площадь. Четырёхвалковая листогибочная машина, установленная между участками резки, подготовки кромок и сварки продольного шва, может сократить время перемещения и улучшить контроль размеров. Изготовителям резервуаров или компонентов, связанных с работой под давлением, также следует оценить совместимость со сварочными манипуляторами, сварочными вращателями, машинами для сварки швов и процедурами контроля.
Wuxi Samgins может быть актуальна для покупателей, которым необходим более широкий взгляд на производственную ячейку, а не приобретение отдельной вальцовочной машины. Ассортимент её продукции включает листогибочные вальцы, листогибочные прессы, оборудование для фрезерования кромок, системы CNC-резки, сварочные вращатели, манипуляторы и средства автоматизации сварки. Для предприятий, производящих резервуары, трубопроводы, стальные конструкции или изделия из листового металла, такой широкий охват оборудования может помочь согласовать требования к подготовке материала, формованию, сборке и сварке в ходе технических обсуждений.
Применение, стандарты и требования рынка
Четырёхвалковая листогибочная машина широко применяется при изготовлении сосудов и резервуаров, оборудования для нефтегазовой отрасли, систем водоочистки, в судостроении, энергетической инфраструктуре, производстве металлоконструкций, горнодобывающего оборудования и воздуховодов для перерабатывающих отраслей. Её способность удерживать лист во время последовательных этапов гибки полезна в случаях, когда геометрия обечайки, замыкание шва и повторяемость влияют на последующую сварку. Коническая обработка при наличии соответствующей оснастки и соблюдении рабочих ограничений также актуальна для переходных секций, бункеров, редукторов и специализированных промышленных сборок.
Международные проекты могут требовать оборудования и практик изготовления, соответствующих применимым спецификациям заказчика, местным правилам безопасности и нормам, таким как ASME или API, если они относятся к готовому изделию. Сама вальцовочная машина не сертифицирует сосуд или конструкцию; изготовителям всё равно необходимы аттестованные процедуры, прослеживаемые материалы, квалифицированная сварка, контроль и документированные системы качества. Покупатели, импортирующие оборудование, должны подтверждать электротехнические стандарты, ограждения, устройства аварийной остановки, язык документации и объём соответствия требованиям CE, необходимый на рынке назначения.
Wuxi Samgins заявляет, что её машины соответствуют системе качества ISO9001 и директивам ЕС CE Machinery и LVD, а её команда имеет мировой опыт экспорта и знакома с ASME, API и местными отраслевыми нормами. В числе указанных заказчиков значатся URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Contevix comercio e servicos ltda и Lincoln Electric-MENA. Потенциальным покупателям следует проверять объём работ по конкретному проекту, документацию и релевантность рекомендаций в процессе закупки.
Монтаж, контроль качества и техническое обслуживание
Монтаж начинается с подходящего фундамента, установки машины по уровню, проверки электрических и гидравлических соединений и обеспечения свободного доступа для загрузки и снятия обечаек. Перед запуском производства технические специалисты должны проверить выравнивание валков, настройки давления, пределы хода, блокировки, точки смазки и аварийные функции. Рекомендуется пробная вальцовка на типовом материале, поскольку одни лишь сертификаты материала не позволяют полностью предсказать упругое последействие, реакцию поверхности или количество проходов, необходимых для конкретного диаметра.
Контроль качества должен включать входной контроль листа, измерение диаметра и округлости после вальцовки, проверку качества предварительной гибки кромок и контроль замыкания шва перед сваркой. Для ответственного производства регистрируйте положения валков, идентификацию материала, настройки оператора и измеренные результаты. Это создаёт практическую основу для повторных заказов и анализа первопричин. Лист с повреждёнными кромками, неравномерной толщиной, чрезмерной окалиной или остаточной деформацией может ухудшить результаты вальцовки, даже если машина работает правильно.
Профилактическое техническое обслуживание обычно охватывает состояние гидравлического масла, фильтры, шланги, уплотнения, смазку, компоненты привода, подшипники, электрические клеммы и резервное копирование системы управления. Периодичность должна соответствовать руководству производителя, наработке оборудования и условиям эксплуатации. Операторам следует поддерживать чистоту валков и избегать неконтролируемых ударов при загрузке. При появлении отклонений точности перед изменением запрограммированных значений вальцовки необходимо проверить параллельность валков, износ подшипников, стабильность давления, обратную связь энкодера и практику обращения с листом.
Совокупная стоимость владения и окупаемость инвестиций
Цена приобретения — лишь одна часть совокупной стоимости владения. Покупателям следует учитывать фрахт, импортное оформление, работы по фундаменту, пусконаладку, обучение операторов, грузоподъёмное оборудование, оснастку, запасные части, потребление электроэнергии, трудозатраты на обслуживание и плановые простои. Размер машины также влияет на требования к зданию и внутреннюю логистику. Выбор избыточной производительности может увеличить капитальные и эксплуатационные затраты, тогда как недостаточная спецификация способна привести к чрезмерному числу проходов, передаче работ на сторону, потерям качества или необходимости ранней замены оборудования.
Окупаемость инвестиций часто обеспечивается за счёт сокращения времени наладки, меньшей доработки кромок, снижения зависимости от ручных методов предварительной гибки, лучшей сборки швов и более высокой производительности при изготовлении повторяющихся обечаек. Четырёхвалковая конфигурация может быть особенно привлекательной там, где операторы обрабатывают листы различных размеров, но должны сохранять стабильное позиционирование. Оценивайте потенциальную выгоду, используя текущее время цикла, трудозатраты, уровень брака или доработки, расходы на стороннее формование, ожидаемую загрузку машины и ценность повышения надёжности поставок, а не полагаясь на типовую оценку срока окупаемости.
Запрос на закупку должен содержать требование подробного технического предложения, таблицы производительности по маркам материалов, рекомендуемых опций, объёма пусконаладочных работ, плана обучения, перечня запасных частей, гарантийных условий и порядка сервисного реагирования. Wuxi Samgins подчёркивает возможности проектирования, производства, продаж, послепродажного обслуживания и технической поддержки по всему ассортименту оборудования для изготовления металлоконструкций. Покупателям следует преобразовать эти общие обязательства по обслуживанию в готовые для договора результаты, включая критерии приёмки, документацию, порядок удалённой поддержки и ответственность за монтаж и окончательные производственные испытания.
Тенденции 2026 года и перспективы закупок
В 2026 году инвестиции в листовую вальцовку всё чаще оцениваются как часть взаимосвязанного производственного процесса. Покупатели стремятся к лучшей повторяемости параметров, более чётким производственным записям и практической интеграции резки, подготовки кромок, вальцовки, сварки и контроля. Системы CNC, цифровая обратная связь по положению и более совершенное оборудование для перемещения могут поддерживать эти цели, однако их ценность зависит от дисциплинированной наладки, обученных операторов и стабильного качества исходного материала.
Спрос на более тонкие высокопрочные материалы, коррозионно-стойкие сплавы, инфраструктуру, связанную с энергетикой, и более жёсткие производственные графики, вероятно, будет сохранять давление на точность формования и гибкость производства. Производителям следует отдавать приоритет машинам с прозрачными данными о производительности, обслуживаемыми гидравлическими и приводными системами, доступными сервисными деталями и системами управления, соответствующими фактическому уровню квалификации персонала. Автоматизация должна решать измеримую проблему перемещения, повторяемости или безопасности, а не задаваться исключительно как характеристика.
Наиболее эффективная покупка четырёхвалковой листогибочной машины основывается на типовых деталях, проверенных технических допущениях и полном понимании последующего производства. При необходимости запрашивайте подтверждение пробной вальцовки, рассматривайте предлагаемую компоновку вместе с производственным персоналом и согласовывайте приёмочные измерения до отгрузки. Такой подход помогает покупателям выбрать оборудование, которое поддерживает как текущие потребности в формовании обечаек, так и будущую интеграцию со сварочными, режущими и материалоперерабатывающими системами.
поиск
Рекомендуемые товары
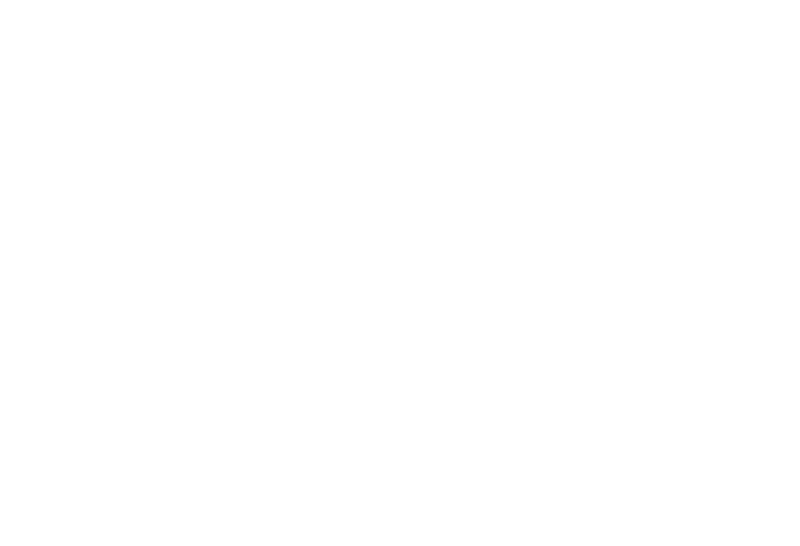
 Трехвалковая механическая листогибочная машинаВальцовочный станок — это оборудование для обработки, которое сгибает листовые материалы в требуемые формы под воздействием рабочих валков. Он способен изготавливать различные компоненты, включая цилиндрические и конические детали, что делает его незаменимым оборудованием в металлообработке.
Станок работает за счет приложения внешних сил — гидравлических или механических — для перемещения рабочих валков, которые сгибают или вальцуют лист, придавая ему нужную форму. В зависимости от вращательного движения и изменения положения валков различной формы он может обрабатывать эллиптические, дугообразные и цилиндрические заготовки.![Звезда 1]()
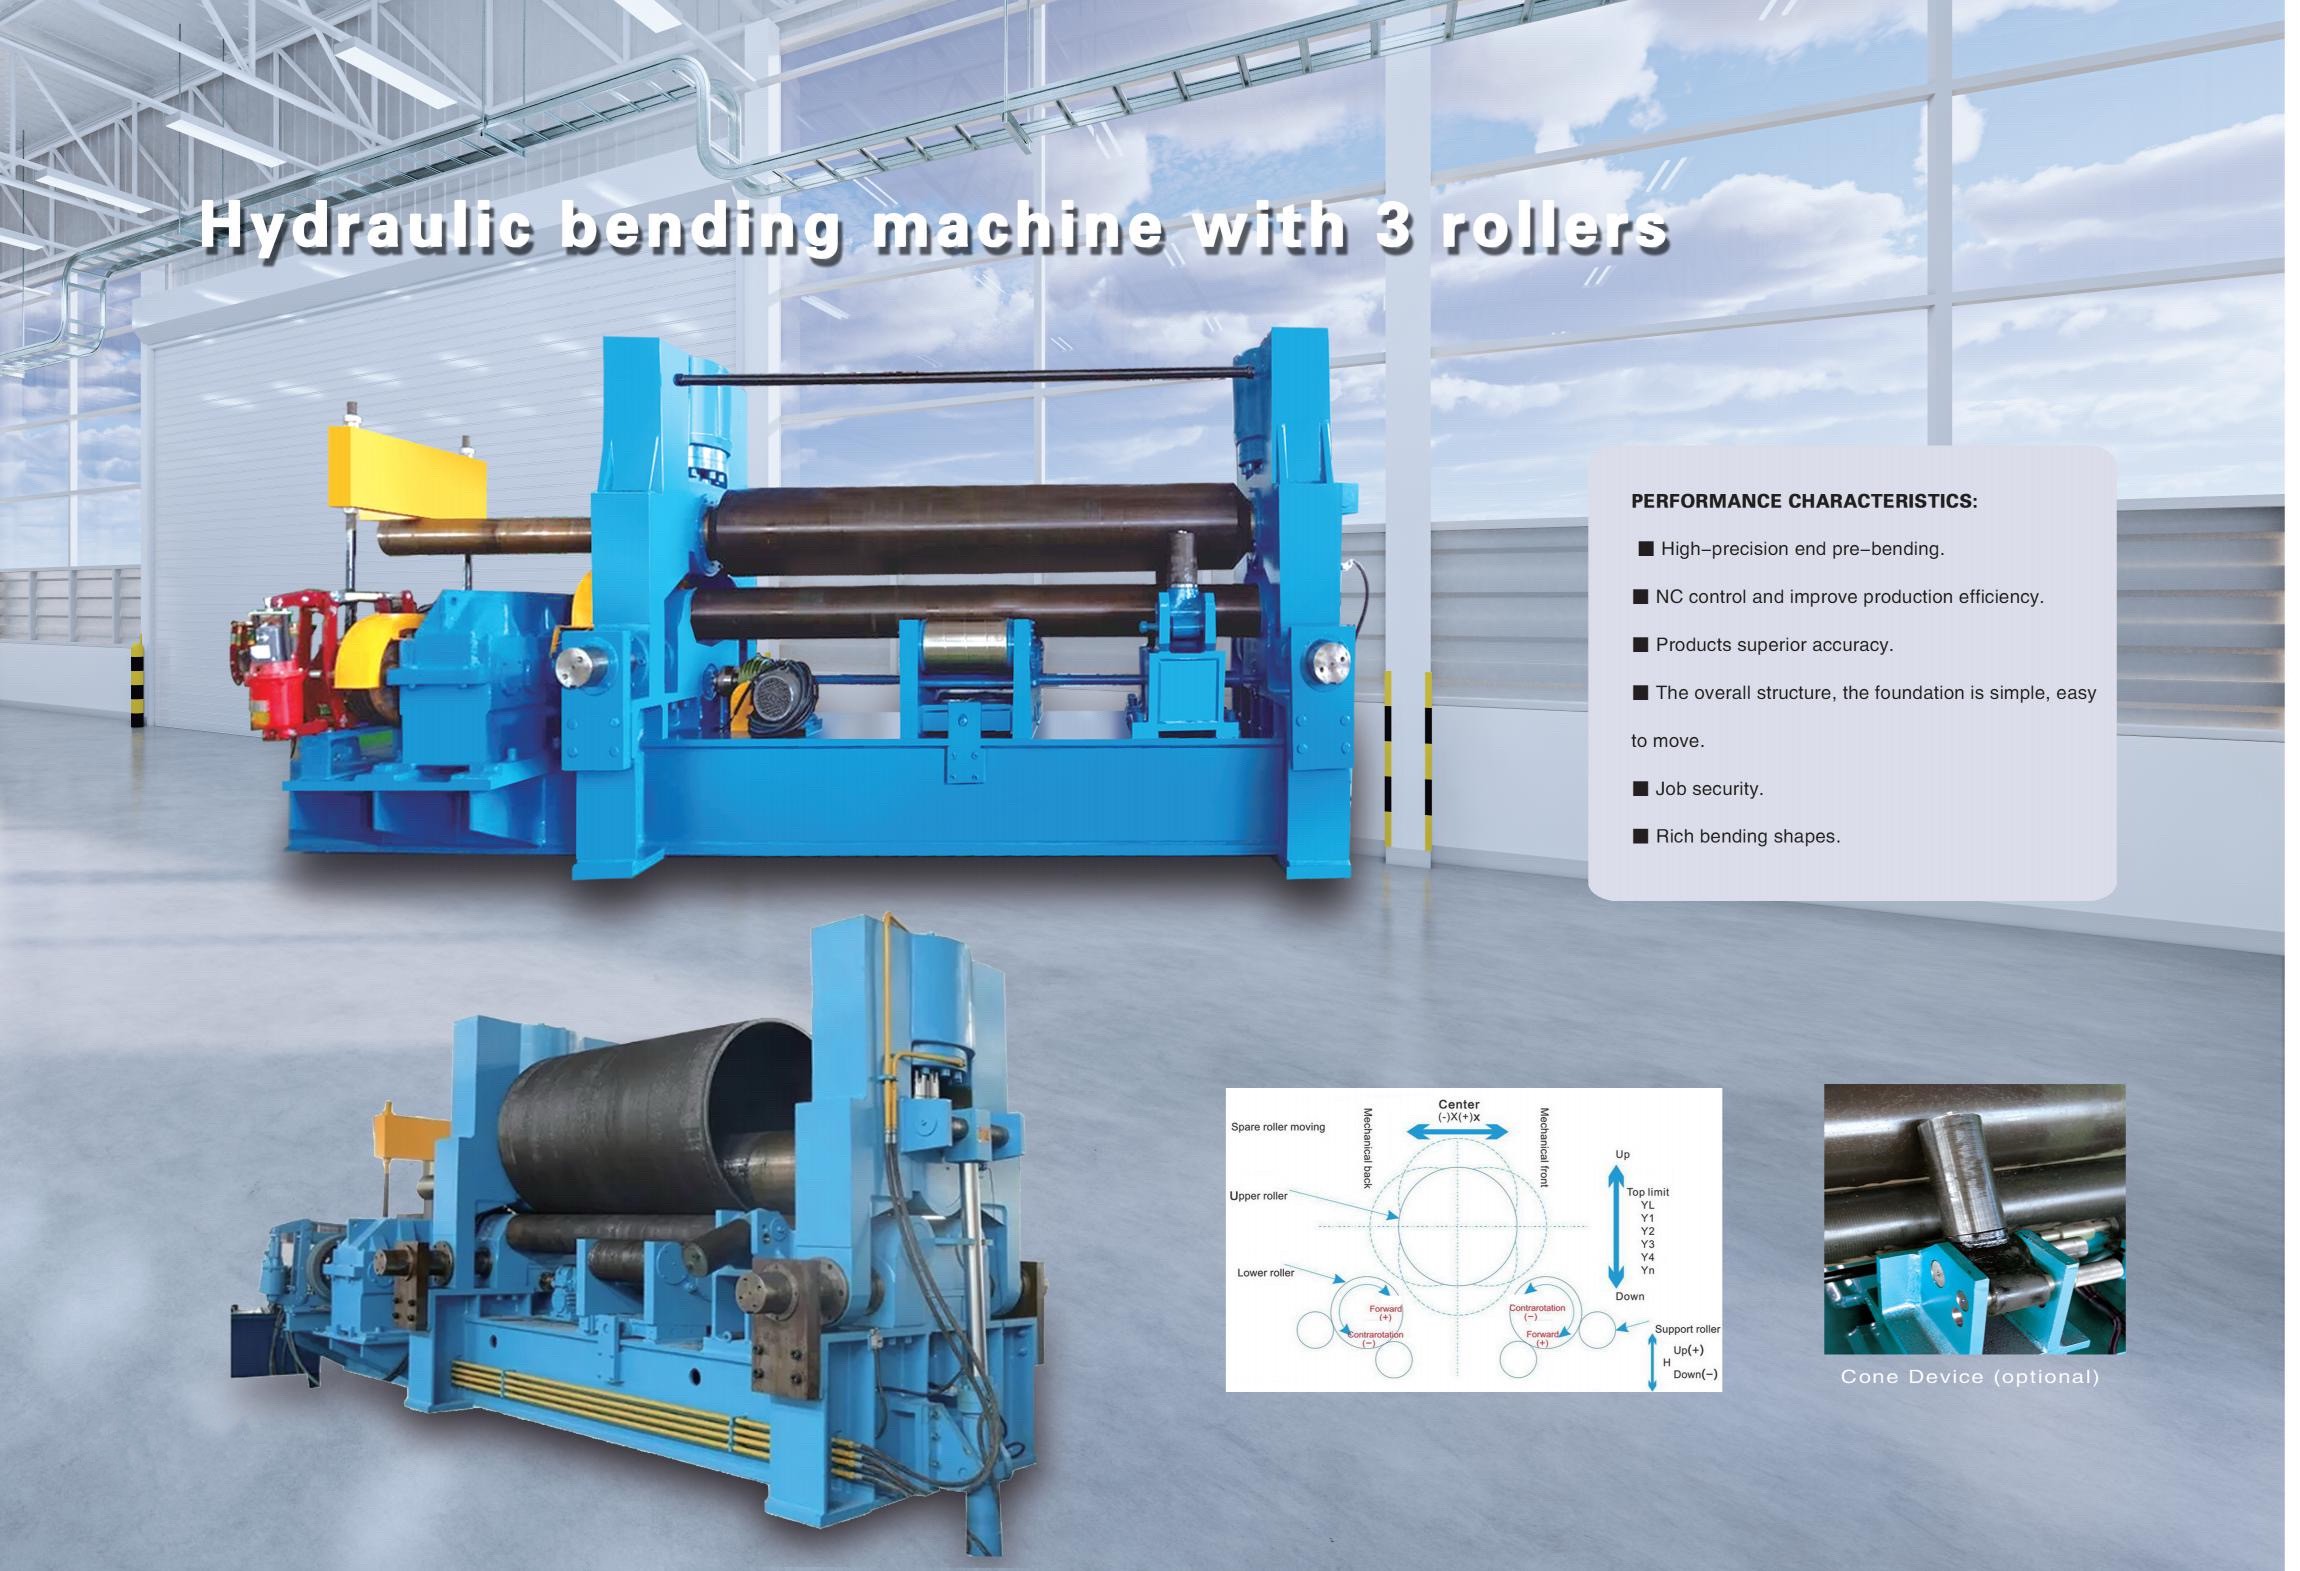
 Гидравлический 3-валковый листогибочный станок1. Введение в гидравлический 3-валковый листогибочный станок:
Листогибочный вальцовочный станок — это устройство, которое изгибает листовые материалы в заданные формы под воздействием рабочих валков. Он может формировать различные детали, такие как цилиндрические и конические элементы. Это очень важное оборудование для обработки. Принцип работы вальцовочного станка заключается в использовании внешних сил, таких как гидравлическое давление и механическое усилие, для перемещения рабочих валков, благодаря чему листовой материал сгибается или вальцуется в необходимые формы. В зависимости от вращательного движения и изменения положения рабочих валков различной формы могут обрабатываться такие детали, как эллиптические, дугообразные и цилиндрические элементы.![Звезда 1]()

Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.