




Объяснение гидравлического гибочного станка: основные компоненты, процесс работы и факторы производительности, которые необходимо знать
Что такое гидравлический гибочный станок и почему он важен
Гидравлический гибочный станок — это промышленная формовочная система, использующая гидравлическое усилие для сгибания металла под контролируемым углом, радиусом или профилем. В зависимости от конструкции он может обрабатывать листовой металл, стальные листы, конструкционные профили или трубы. В условиях реального производства этот термин часто охватывает гидравлические листогибочные прессы, гидравлические трубогибочные станки и некоторое трёхвалковое гидравлическое оборудование для гибки криволинейных профилей или цилиндрических форм.
Его ценность заключается в регулируемом усилии, широкой адаптируемости к материалам и надёжной повторяемости при средних и тяжёлых металлообрабатывающих работах. По сравнению с ручными или полностью механическими методами гибки гидравлические системы лучше подходят для более толстых материалов, производства переменных партий и обеспечения более стабильных углов. Поэтому они широко применяются в цехах, выпускающих резервуары, трубопроводы, стальные конструкции, рамы, корпуса и компоненты строительной техники.
При промышленной закупке покупатели редко оценивают гидравлический гибочный станок только по максимальному усилию. Они также рассматривают рабочую длину, ход, глубину зева, точность заднего упора, совместимость с оснасткой, логику системы управления и сервисную поддержку. Станок становится платформой производительности, а не просто отдельным активом, поскольку он напрямую влияет на последующую сварку, подгонку, допуски сборки и общий производственный поток.
Для компаний, работающих на экспортных рынках или в регулируемых отраслях, качество гибки также влияет на соответствие требованиям и приёмку проекта. Недостаточно контролируемые углы гибки могут вызвать несоответствие размеров при изготовлении сосудов, прокладке труб или монтаже конструкций. Хорошо сконфигурированный гидравлический гибочный станок помогает сократить переделки, отходы материала и затраты на исправления на объекте, поэтому он является важной частью современных линий обработки металла.
Ключевые компоненты, определяющие эффективность гибки
Гидравлическая система является источником усилия станка. Обычно она включает цилиндры, гидравлические насосы, клапаны, уплотнения, масляные контуры и бак. Стабильность создания давления и скорость реакции клапанной группы влияют на плавность и повторяемость гибки. Высококачественные гидравлические компоненты обычно снижают колебания давления, риск утечек масла и отклонения, связанные с нагревом, во время длительных производственных циклов.
Рама и механическая конструкция воспринимают нагрузку и противостоят деформации. В листогибочном прессе это включает боковые рамы, ползун, стол и систему компенсации прогиба. В трубогибочном станке это включает зажимной узел, прижимную матрицу, компоненты, связанные с дорном при его использовании, а также гибочный рычаг или поворотную конструкцию. Жёсткость конструкции важна, поскольку любой прогиб под нагрузкой может изменить фактический угол гибки, равномерность радиуса или прямолинейность детали.
Система управления преобразует команды оператора в повторяемое движение. На современном оборудовании CNC или электрогидравлическая синхронизация помогает координировать движение цилиндров, позиционирование заднего упора и управление последовательностью гибки. Точное управление особенно важно для многооперационных деталей, малых размеров отбортовки и работ с большим разнообразием малосерийных заказов, где время наладки необходимо тщательно контролировать.
Оснастка и вспомогательные системы не менее важны. Пуансоны, матрицы, ролики, зажимы, дорны, поддерживающие элементы и опорные рычаги влияют на качество поверхности и геометрический результат. Во многих случаях выбор оснастки определяет, сможет ли гидравлический гибочный станок избежать образования складок, трещин, овальности или нежелательного пружинения. Поэтому опытные поставщики обсуждают не только корпус станка, но и полный комплект оснастки и решение для конкретного применения.
Как работает процесс гидравлической гибки в реальном производстве
Рабочий процесс начинается с анализа материала и планирования гибки. Оператор подтверждает марку материала, толщину, предел текучести, размеры, требуемый угол или радиус гибки и конечный допуск. Эта информация определяет необходимое усилие, оснастку и последовательность операций. Для труб и профилей также важны наружный диаметр, толщина стенки, радиус по осевой линии и пределы сплющивания, поскольку они напрямую влияют на пригодность стандартного комплекта матриц.
Далее выполняется настройка станка. Команда устанавливает правильную оснастку, задаёт глубину хода, регулирует положения заднего упора или ограничителей, проверяет гидравлическое давление и вводит программу при CNC-управлении. На гидравлическом листогибочном прессе пробные гибы используются для точной настройки глубины и компенсации пружинения. На гидравлическом трубогибочном станке может потребоваться регулировка давления зажима, давления поджима и скорости гибки для предотвращения складок или чрезмерного утонения стенки.
Во время цикла формовки гидравлические цилиндры создают усилие и перемещают рабочие элементы по контролируемой траектории. Станок либо вдавливает заготовку в матрицу, либо огибает трубу вокруг гибочной матрицы, либо приводит ролики в движение для формирования кривой. Качество синхронизации между усилием, ходом и точками контакта опор отличает стабильный выпуск от нестабильного производства. Хорошо настроенный гидравлический гибочный станок более последовательно поддерживает угол или радиус во всей партии.
После гибки деталь проверяют на точность размеров, отклонение угла, следы на поверхности, деформацию кромок и сопряжение с соединяемыми компонентами. Эта обратная связь важна, поскольку гибка редко является отдельной операцией. На производственных предприятиях согнутые детали часто сразу направляются на сверление, сварку, дробеструйную обработку, сборку или нанесение покрытия. Единые стандарты контроля помогают предотвратить передачу проблем качества на последующие стадии, где исправление становится медленнее и дороже.
Основные типы гидравлических гибочных станков на рынке
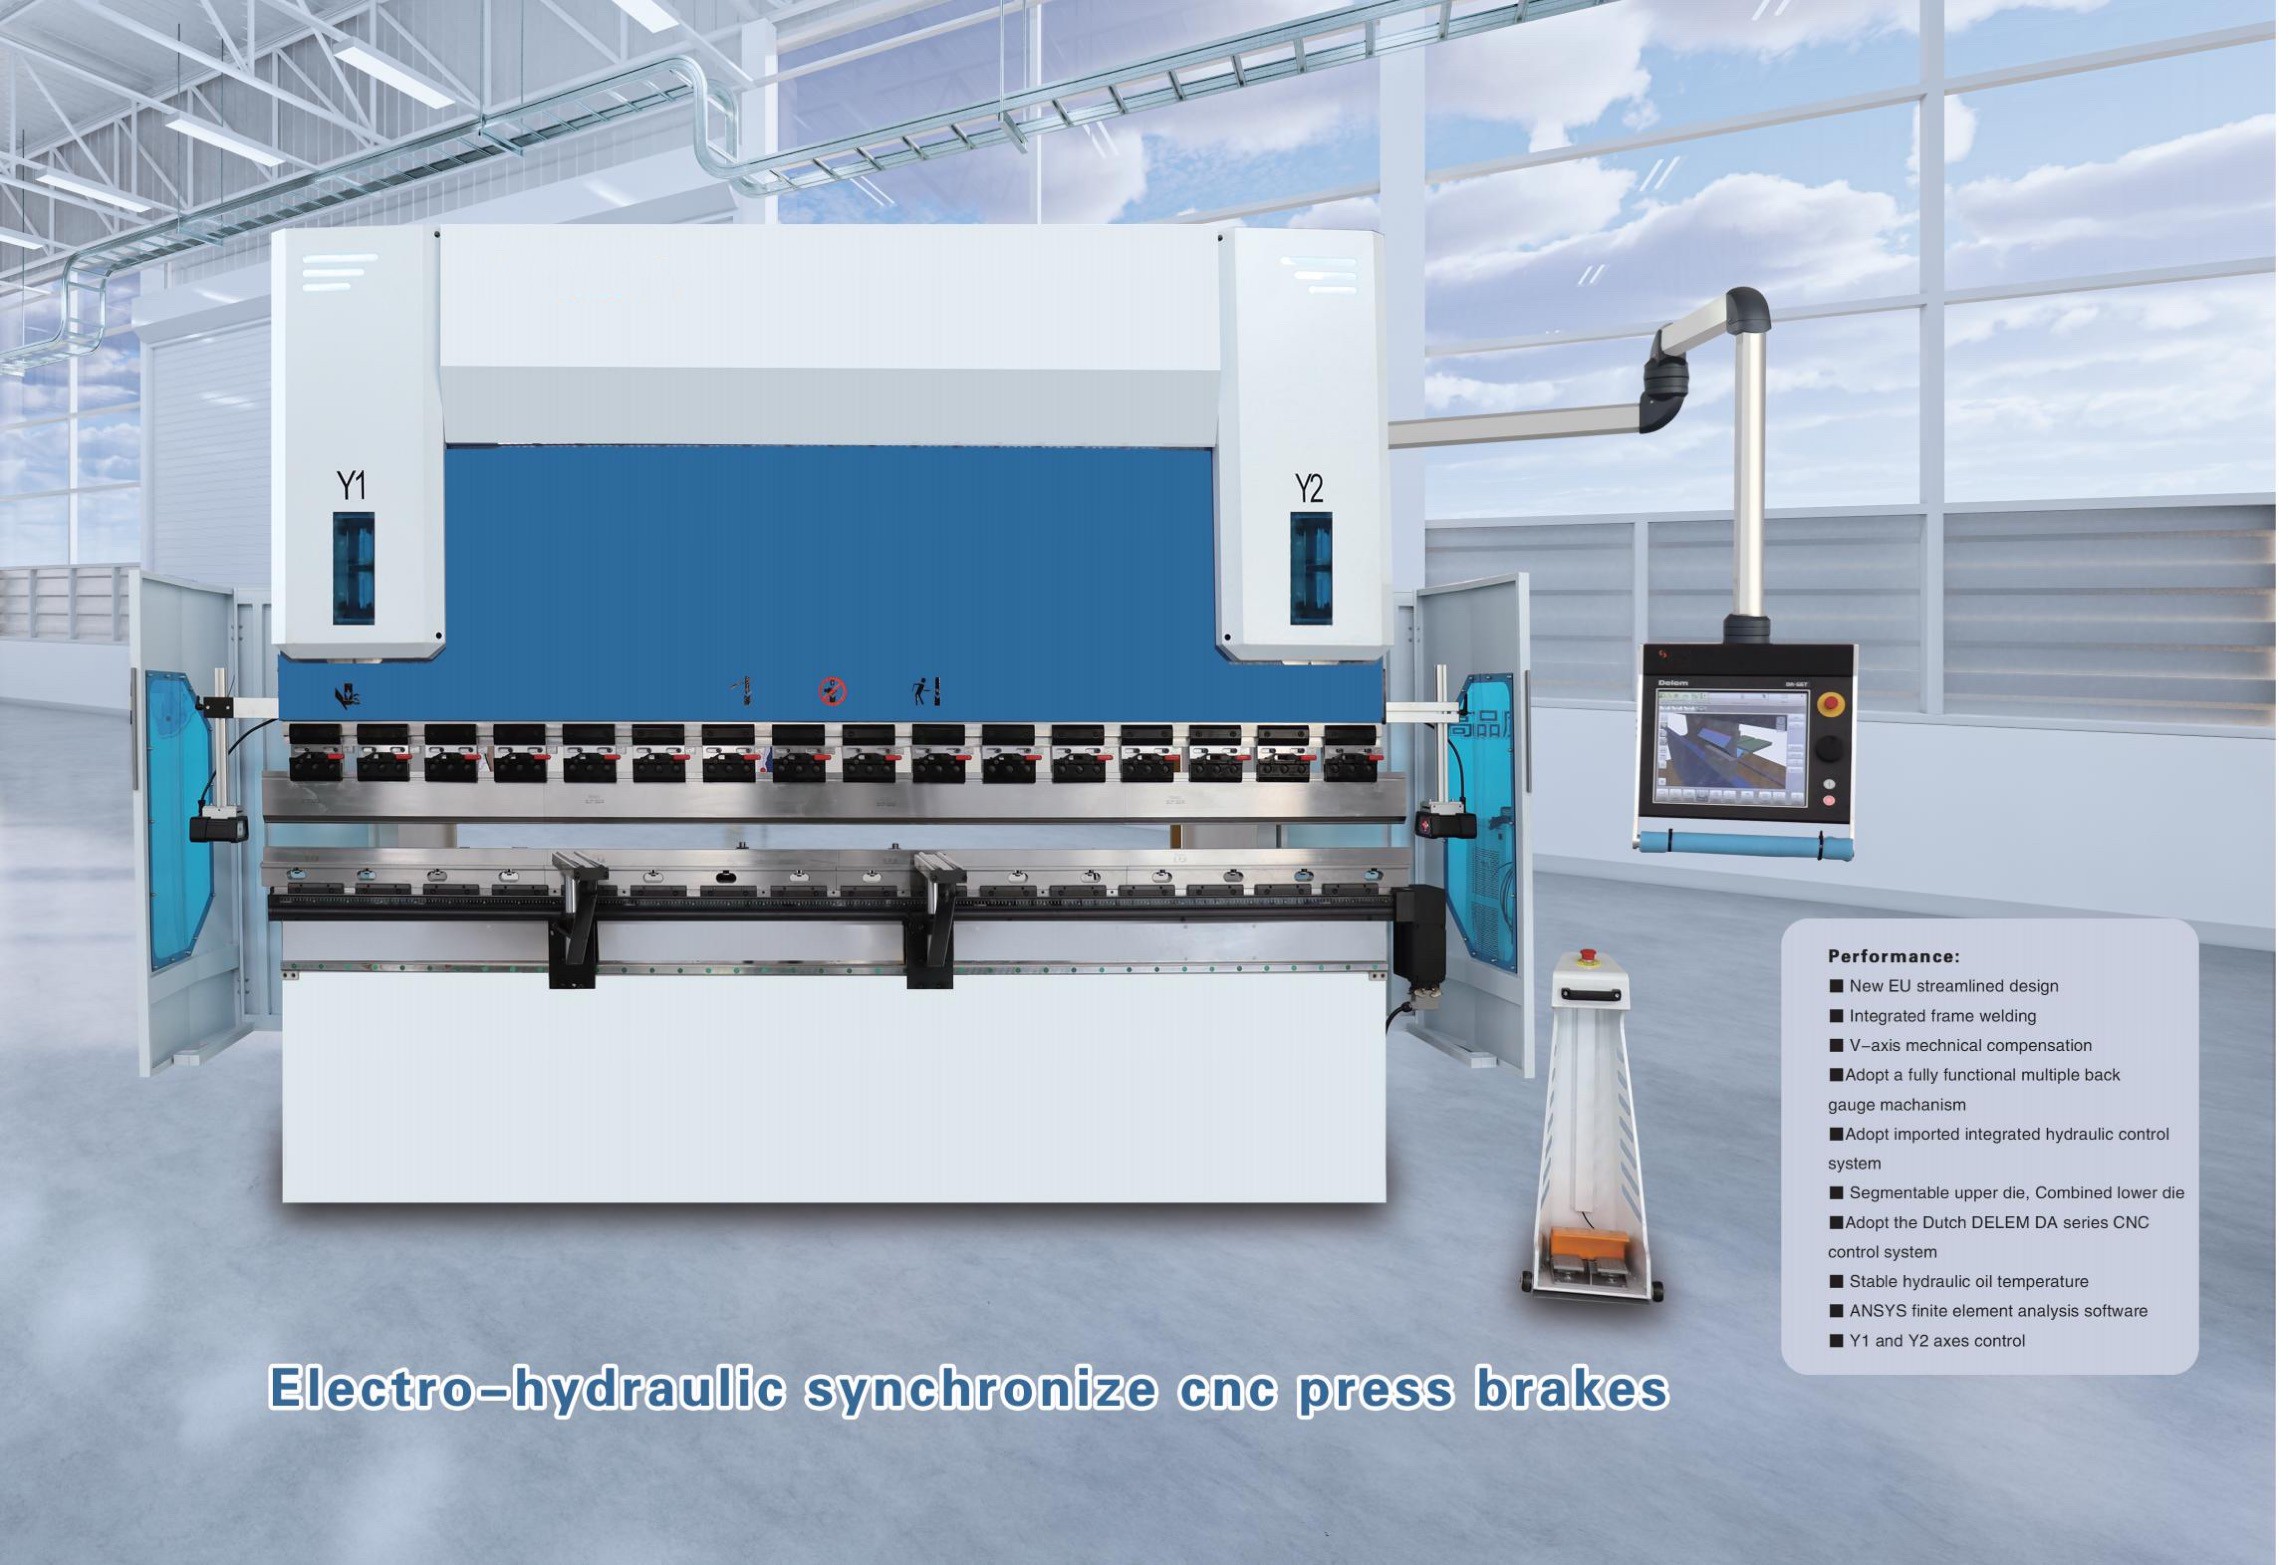
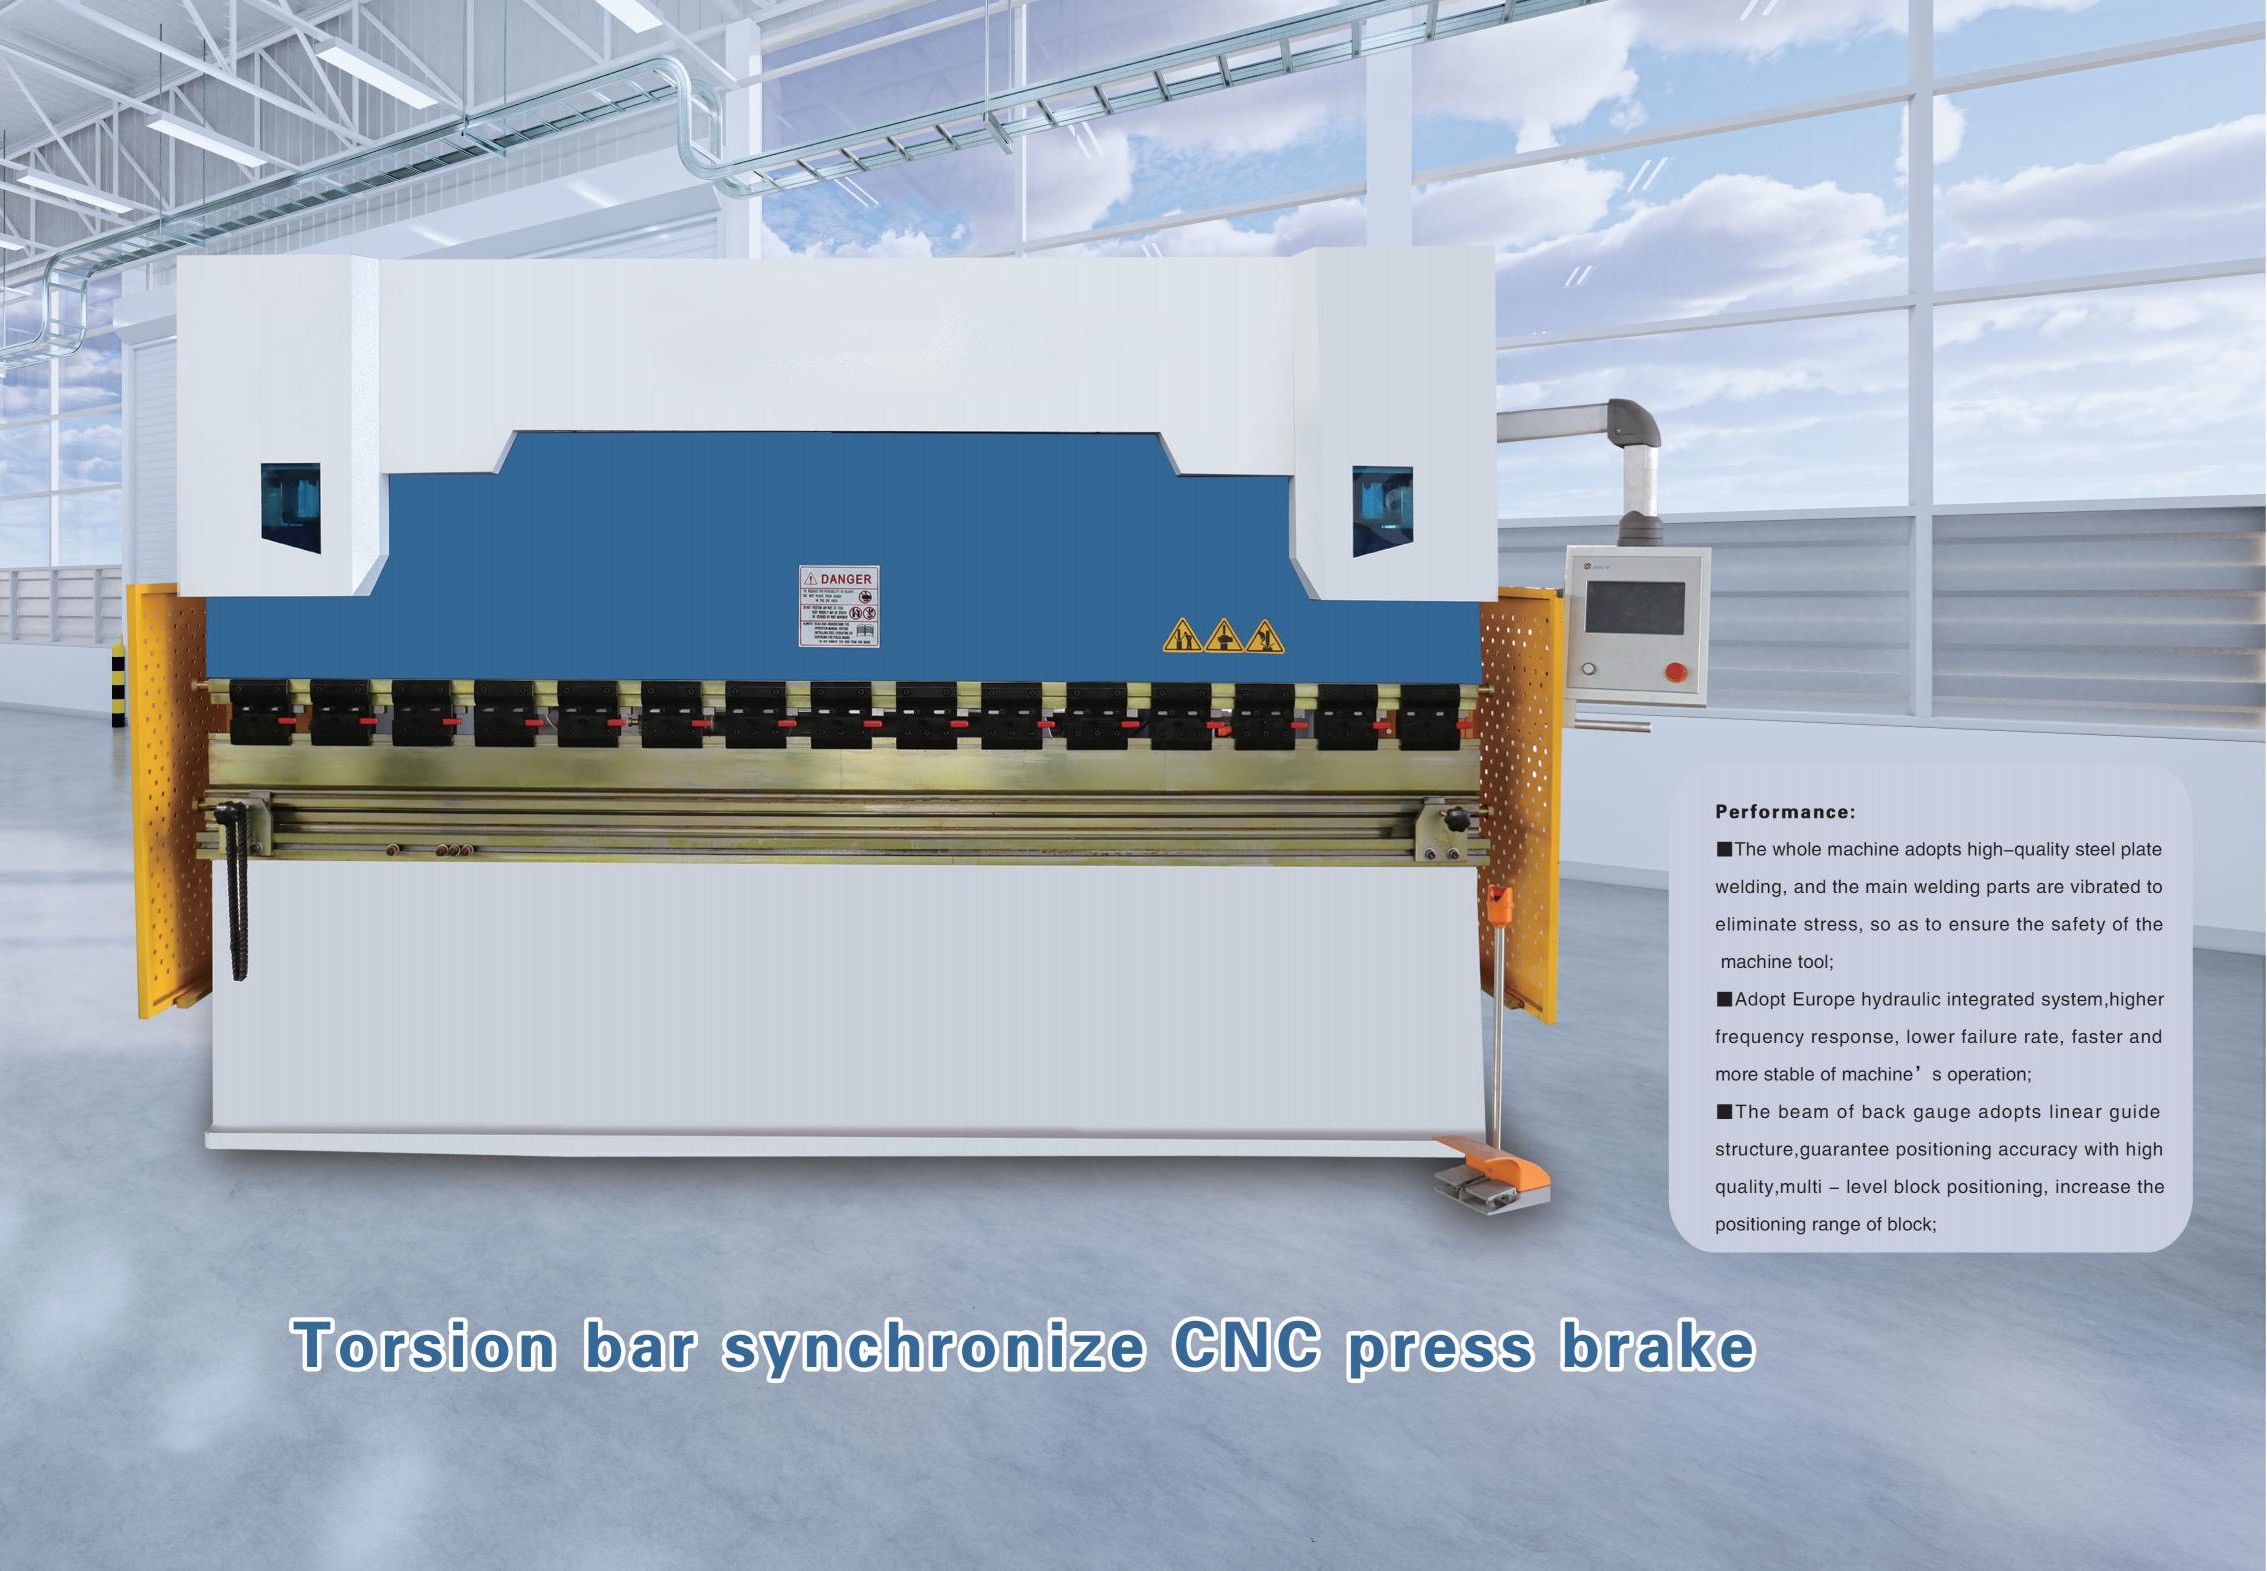
Одной из распространённых категорий являются гидравлические листогибочные прессы для гибки листов и плит. Этот тип широко используется для производства коробов, швеллеров, кронштейнов, шкафов, конструкционных элементов и формованных панелей. В этой категории покупатели часто сравнивают модели CNC листогибочных прессов с синхронизацией торсионным валом и электрогидравлические синхронизированные CNC листогибочные прессы. Конструкции с торсионным валом могут быть практичны для общего производства, тогда как электрогидравлические системы обычно обеспечивают более точное управление ползуном и лучше подходят для строгих требований к точности.
Другая категория — гидравлические трубогибочные станки, формующие трубы и трубки для технологических линий, рам, поручней, выхлопных систем, схем теплообмена и конструкционных трасс. Эти станки различаются по методу гибки, возможностям по радиусу, диапазону толщин стенки и поддержке операций с дорном. Выбор в значительной степени зависит от геометрии трубы и от того, должно ли готовое изделие соответствовать строгим требованиям к круглости и целостности стенки.
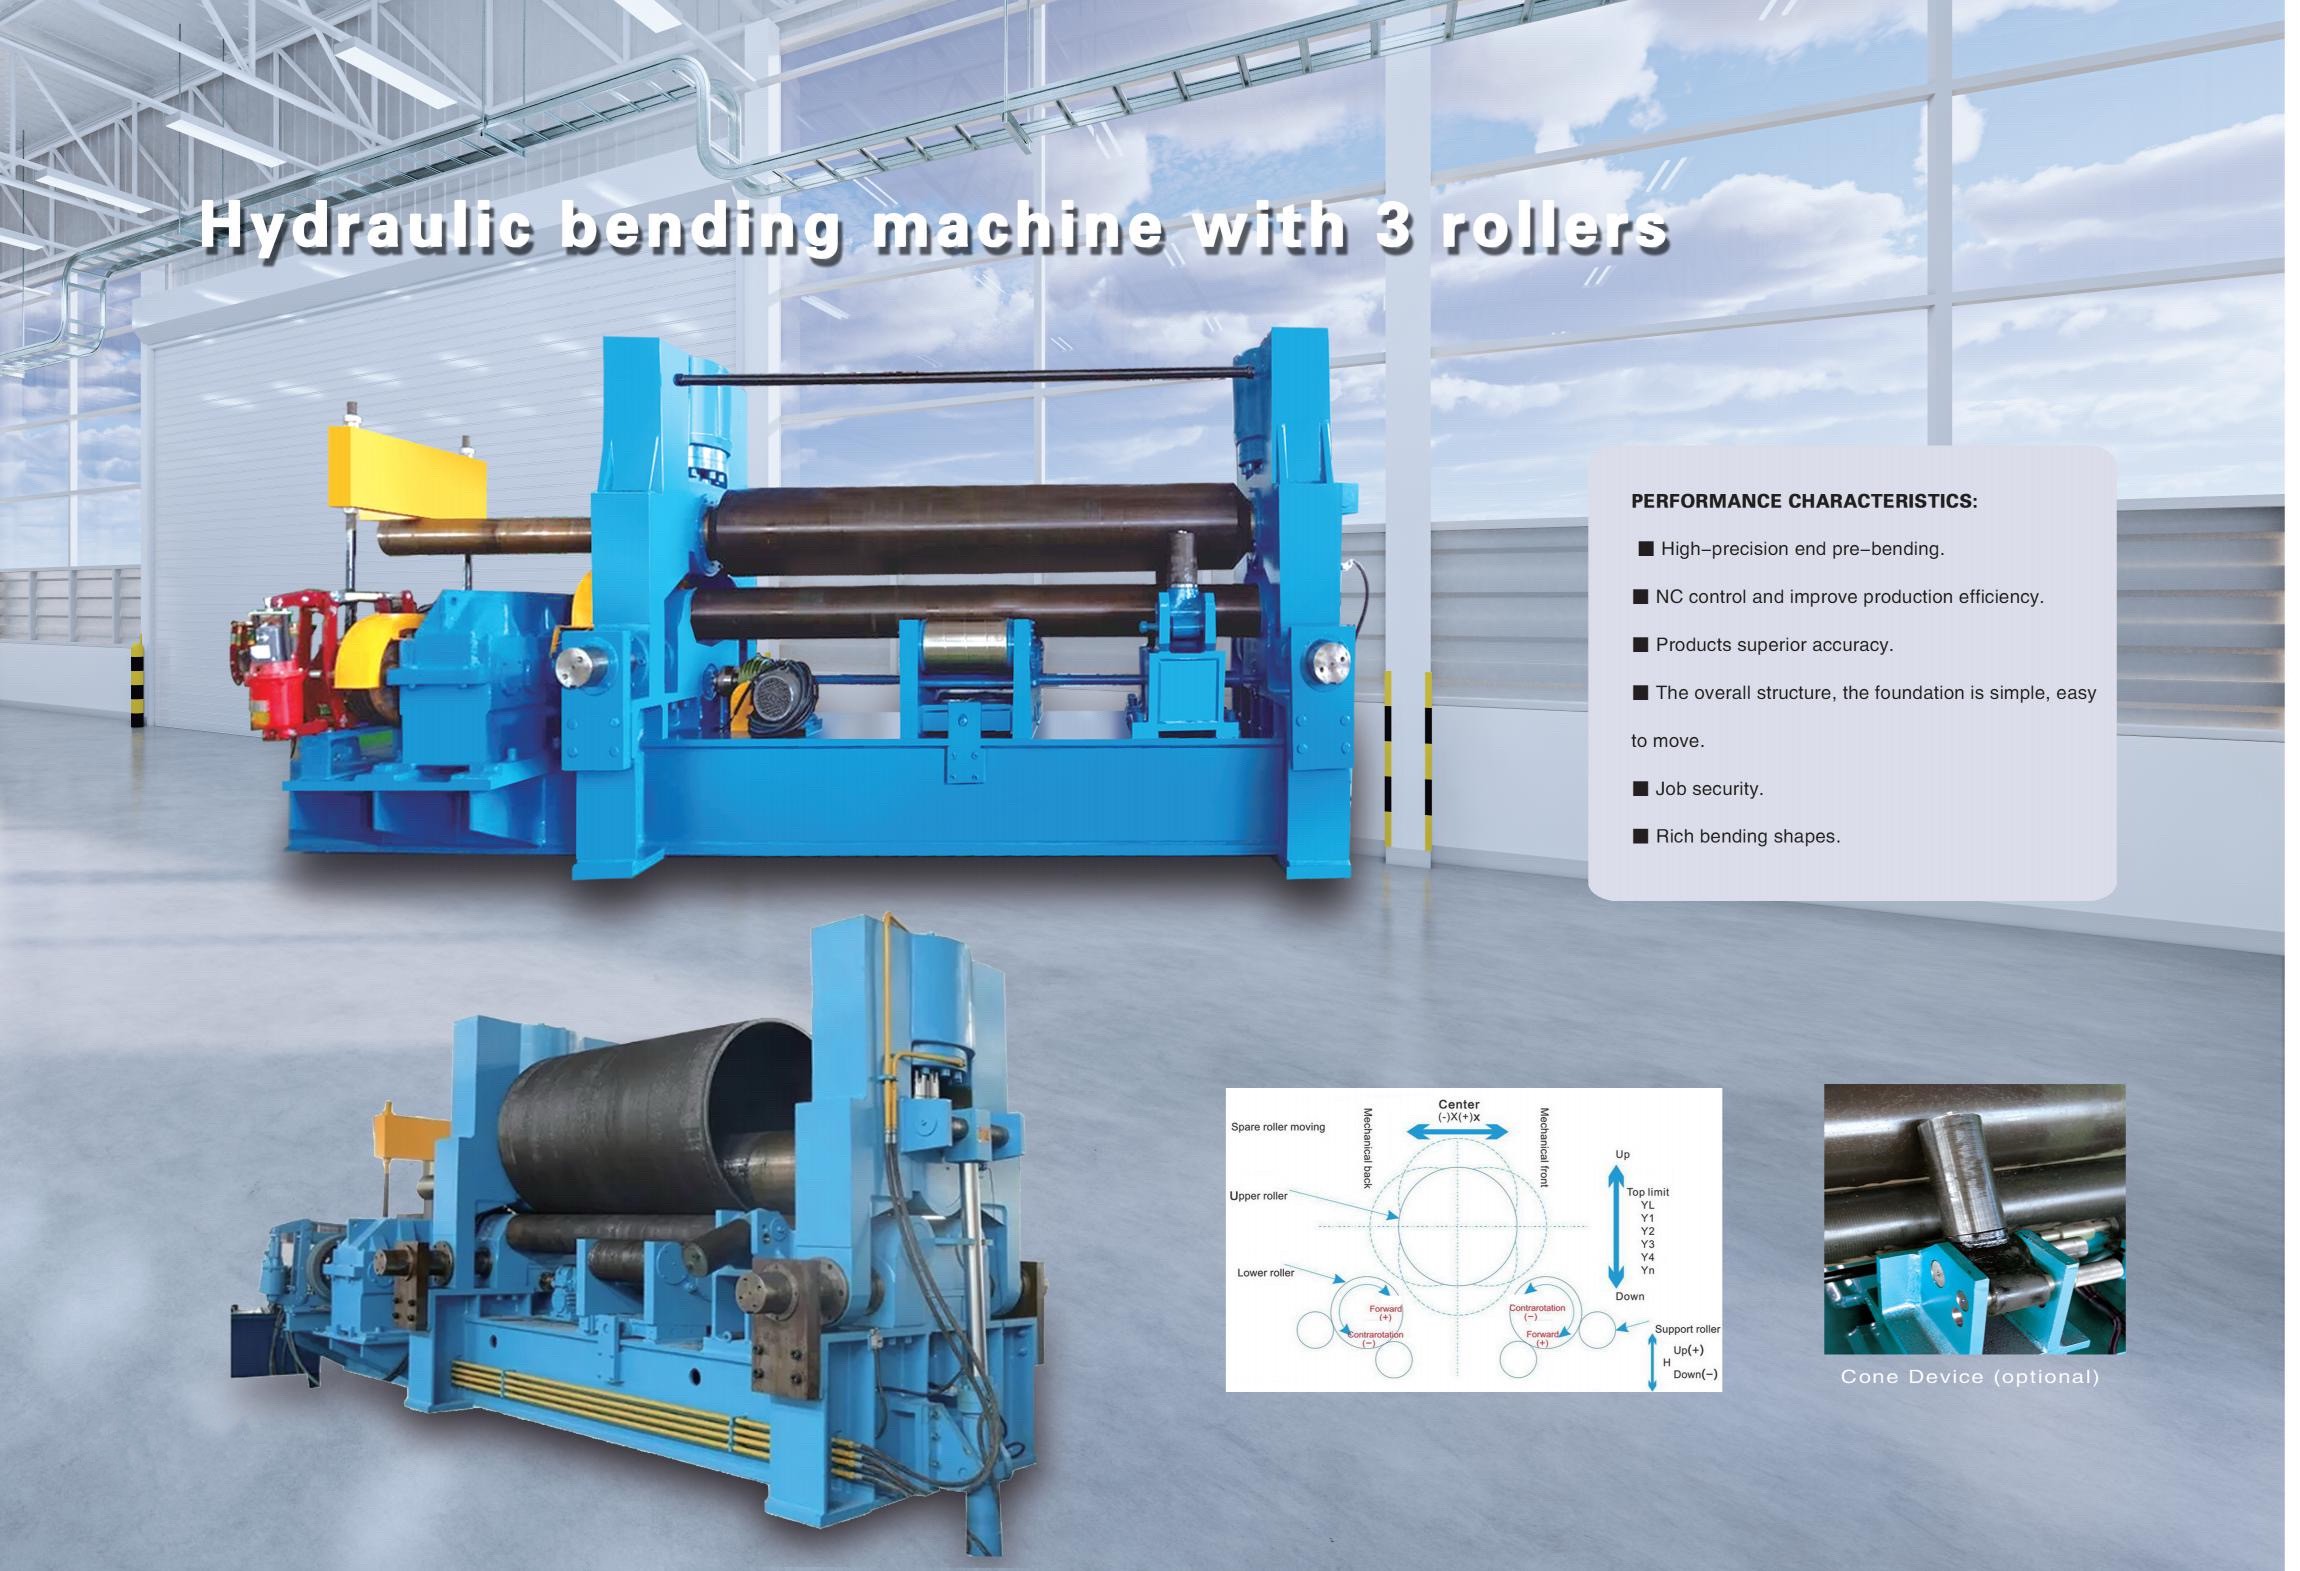
Третья категория включает гидравлические гибочные станки с трёхроликовой конфигурацией, часто применяемые для профилей, сечений и криволинейных компонентов, где предпочтительна постепенная деформация прокаткой. Эти системы полезны, когда целевая форма представляет собой не один резкий изгиб, а контролируемую дугу или круглый участок. Они часто рассматриваются в проектах стальных конструкций, резервуаров и архитектурных металлоконструкций, где кривизна профиля должна оставаться плавной и непрерывной.
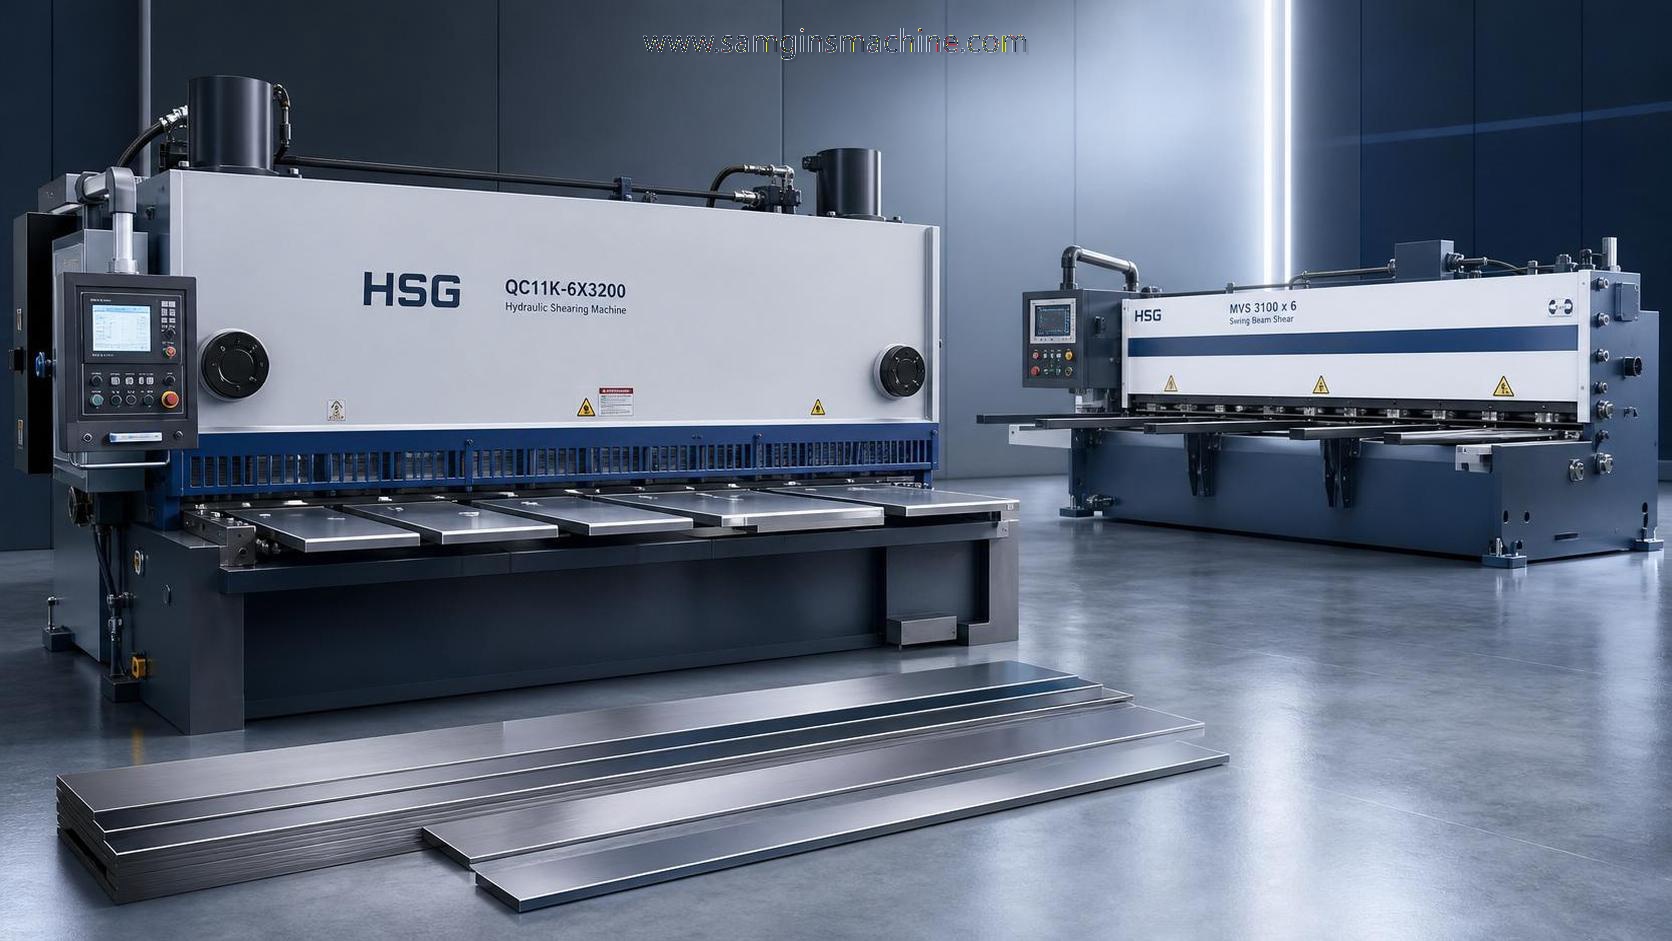
Покупателям, создающим более широкую производственную линию, следует рассматривать тип станка вместе с оборудованием до и после него. Wuxi Samgins поставляет не только гибочное оборудование, но также гильотинные ножницы, листопрокатные станки, станки для выравнивания листа, профилегибочные станки, кромкофрезерные станки, сварочные вращатели, сварочные позиционеры, CNC станки для резки и решения для обработки H-образных балок. Такой широкий ассортимент может быть полезен, когда покупателю требуется согласованное планирование оборудования, а не выбор изолированного станка.
Кто использует эти станки и в каких сферах
Типичными пользователями гидравлического гибочного станка являются предприятия листовой металлообработки, цеха по производству сосудов под давлением, изготовители трубопроводов, переработчики конструкционной стали, производители сельскохозяйственной техники, заводы транспортного оборудования и компании общего машиностроения. Станок особенно актуален там, где детали необходимо многократно сгибать с контролируемой геометрией и где объёмы производства варьируются от единичных индивидуальных заказов до среднесерийного выпуска.
В обработке листового металла он используется для производства шкафов, кожухов оборудования, опорных рам, кронштейнов, электротехнических корпусов, швеллеров и формованных панелей. При обработке труб он применяется для систем подачи жидкостей, промышленных модулей, морских проектов, железнодорожных конструкций и работ по обслуживанию предприятий. В тяжёлом производстве он часто является частью полного процесса, включающего CNC-резку, подготовку кромок, подгонку, сварку и обработку поверхности.
Требования к применению различаются по отраслям. Производитель стальных конструкций может больше заботиться о скорости, возможности работы с длинным столом и повторяемом контроле угла на толстом листе. Подрядчик по технологическим трубопроводам может сосредоточиться на стабильности радиуса гибки, низкой овальности и совместимости с различными размерами труб. Производственный цех, обрабатывающий разнообразные чертежи заказчиков, обычно ценит гибкое программирование, быструю переналадку и доступ к широкой библиотеке оснастки.
Именно здесь важны знания поставщика в области применения. Wuxi Samgins заявляет об опыте работы со станками для резервуаров, трубопроводов, стальных конструкций и предприятий листовой металлообработки, а также подчёркивает знакомство с международными нормами, такими как ASME и API. Для экспортно ориентированных покупателей такой опыт может способствовать более ясной технической коммуникации при рассмотрении спецификации, особенно если проект предполагает нестандартные размеры или интеграцию в существующую производственную линию.
Как выбрать подходящий станок по производительности, точности и рабочему процессу
Выбор следует начинать с заготовки, а не с брошюры. Покупателям следует перечислить основные марки материалов, диапазон толщин, длины гибки, диаметры труб, годовой объём выпуска и наиболее строгие допуски, которые необходимо соблюдать. Гидравлический гибочный станок, идеально подходящий для низкоуглеродистой стали, может оказаться недостаточным для нержавеющей стали или высокопрочных материалов, если запас усилия, конструкция оснастки или точность управления слишком ограничены.
Затем производительность и точность необходимо сбалансировать с реальными условиями производства. Завышенный размер станка увеличивает капитальные затраты, энергопотребление, расходы на оснастку и потребность в производственной площади. Недостаточная производительность приводит к потере эффективности и нестабильности качества при внедрении более твёрдых материалов или более длинных деталей. Покупателям следует обратить внимание на номинальное усилие, рабочую длину, синхронизацию цилиндров, возможности осей заднего упора, метод компенсации прогиба, скорость гибки, а также удобство хранения и вызова программ.
Другим важным фактором является интеграция процесса. Если станок будет работать рядом с CNC плазменной резкой, волоконной лазерной резкой, торцевым фрезерованием или сварочными постами, необходимо учитывать поток деталей и работу операторов. Предприятию с частой обработкой тяжёлых деталей могут потребоваться передние опорные устройства, более безопасные зоны перемещения материалов и более быстрая логика наладки. В этом контексте подходящий гидравлический гибочный станок — это тот, который соответствует ритму всего цеха, а не только отдельной спецификации гибки.
Для проектов, требующих индивидуальной настройки, Wuxi Samgins подчёркивает способность поставлять изготовленные по заказу сварочные роботы, станки для сварки продольных швов и тяжёлые сварочные вращатели. Такой подход к индивидуальным решениям также актуален при спецификации гибочного оборудования, поскольку покупателям часто требуются нестандартная глубина зева, компоновка оснастки, специальные опоры заготовки или связанные конфигурации линий. Поставщик, способный обсуждать полный процесс, обычно сокращает пробелы в спецификации при закупке.
Контроль качества, стандарты и факторы производительности, которые следует проверять покупателям
К наиболее важным факторам производительности относятся стабильность угла, повторяемость позиционирования, жёсткость конструкции, стабильность реакции гидравлики, защита поверхности и доступность обслуживания. Для работы с трубами и профилями покупателям также следует оценить овальность, утонение стенки, контроль складкообразования и повторяемость радиуса. Эти результаты зависят от совместной работы конструкции станка, качества оснастки, настройки управления и методов оператора, а не от одной отдельной спецификации.
В части качества покупателям следует спрашивать о прослеживаемости сырья для ключевых конструкционных деталей, контроле сварки и механической обработки при изготовлении рамы, подборе цилиндров, допусках сборки и испытаниях без нагрузки или под нагрузкой перед отгрузкой. Им также следует уточнить, какие импортные или брендовые гидравлические, серво- и CNC-компоненты используются в критических узлах, поскольку они влияют на долгосрочную стабильность, планирование запасных частей и оперативность сервиса.
Для международных покупателей соответствие станка требованиям и документация являются практическими вопросами. Wuxi Samgins заявляет, что её станки соответствуют системе качества ISO9001 и директивам ЕС CE Machinery и LVD, а также что компания владеет патентами на полезные модели, связанными со сварочным и режущим оборудованием. Эти пункты не заменяют проверку для конкретного проекта, но могут быть значимыми сигналами для покупателей, которым нужны документированный производственный контроль и техническая коммуникация, готовая для экспорта.
Производительность следует оценивать и с течением времени, а не только в первый день эксплуатации. Гидравлический гибочный станок со стабильными компонентами, доступной гидравлической компоновкой и последовательной поддержкой калибровки обычно лучше сохраняет долгосрочную точность. Это важно, поскольку многие производственные предприятия выполняют смешанные заказы, часто меняя оснастку и материалы. Долговечность в реальных условиях частых переключений зачастую ценнее одних лишь привлекательных номинальных показателей скорости.
Циклы обслуживания, производственная дисциплина и будущие отраслевые тенденции
Регулярное техническое обслуживание имеет ключевое значение для сохранения точности гибки и времени безотказной работы станка. Ежедневные проверки обычно включают уровень гидравлического масла, видимые утечки, посторонний шум, чистоту оснастки и состояние защитных устройств. Еженедельные или ежемесячные задачи часто включают смазку, проверку крепежа, проверку выравнивания заднего упора, осмотр состояния шлангов и очистку датчиков или электрических шкафов. Состояние масла и уплотнений следует контролировать в соответствии с рабочей нагрузкой и условиями эксплуатации.
Не менее важна производственная дисциплина. Многие проблемы качества, приписываемые гидравлическому гибочному станку, фактически начинаются из-за нестабильных партий материала, изношенной оснастки, плохих записей о настройке или непроверенной компенсации пружинения. Предприятия, документирующие программы гибки, результаты контроля и историю обслуживания, обычно достигают более стабильного выпуска и более низкого уровня переделок. Это становится особенно ценным, когда операторы работают с несколькими группами изделий и сменными графиками.
Рыночная тенденция направлена на более интеллектуальное управление, лучшее управление энергией и более интегрированные производственные ячейки. CNC и электрогидравлические системы становятся более привлекательными для покупателей, которым требуются быстрая настройка, цифровое хранение программ, готовность к удалённой поддержке и совместимость с прослеживаемыми методами производства. Такое же направление наблюдается в смежном оборудовании, таком как CNC станки для волоконной лазерной резки, сварочные роботы и автоматизированные линии H-образных балок.
Ещё одна будущая тенденция — комплексные решения. Покупатели всё чаще предпочитают поставщиков, способных поддерживать несколько связанных этапов процесса, а не поставлять только один станок. Благодаря широкому ассортименту оборудования для сварки, резки, формовки, сверления, дробеструйной обработки и обработки труб Wuxi Samgins может обсуждать гибочное оборудование как часть более крупной производственной системы. Для производителей, планирующих расширение мощностей, такой системный подход может упростить координацию линии и послепродажную коммуникацию.
Стоимость владения, ROI и особенности глобальных проектов
Полная стоимость владения гидравлическим гибочным станком выходит далеко за пределы цены покупки. Покупатели должны учитывать стоимость оснастки, фрахт, монтаж, ввод в эксплуатацию, обучение, запасные части, расходные материалы, энергопотребление, трудозатраты на обслуживание и вероятные простои. Для нестандартных или тяжёлых станков существенными могут быть также расходы на подготовку пола, подъёмные решения и подключение коммуникаций. Более низкая первоначальная цена может стать менее привлекательной при слабом доступе к сервису или низком качестве компонентов.
Окупаемость инвестиций обычно повышается за счёт сокращения брака, меньшего количества ошибок наладки, лучшей повторяемости и более быстрого перехода к последующей сварке или сборке. В производственном цехе один стабильный гидравлический гибочный станок может повысить пропускную способность нескольких подразделений, поскольку правильно сформированные детали быстрее подгоняются и требуют меньшей корректировки. Это особенно верно для экспортных проектов, где задержки из-за переделок могут повлиять на сроки отгрузки и этапы приёмки заказчиком.
Реализация глобальных проектов также зависит от качества коммуникации и стабильности поддержки. Wuxi Samgins подчёркивает более 10 лет экспортного опыта и упоминает клиентов из различных регионов, включая URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Zein Steel Industries Co. LLC, BatysMunaiGazZhabdyktary LLP и Lincoln Electric-MENA. Для многих покупателей такие рекомендации полезны не как доказательство одного универсального решения, а как свидетельство опыта международных поставок.
С точки зрения закупок лучший метод оценки заключается в совместном сравнении технического соответствия, поддержки на протяжении жизненного цикла, глубины индивидуальной настройки и влияния на последующее производство. Гидравлический гибочный станок следует оценивать по тому, насколько хорошо он соответствует фактической нагрузке в течение многих лет эксплуатации. Когда покупатели рассматривают возможности станка в таком более широком контексте, они с большей вероятностью выбирают оборудование, обеспечивающее надёжный выпуск, предсказуемое обслуживание и более устойчивую долгосрочную экономику производства.
поиск
Рекомендуемые товары
 Электрогидравлические синхронизированные листогибочные прессы с ЧПУГибочный станок — это устройство, предназначенное для гибки тонких листов металла. Его конструкция в основном состоит из основания, рабочего стола и прижимной плиты. Рабочий стол установлен на основании и включает базовую раму и прижимную плиту, соединенные между собой шарниром.
Гидравлический гибочный станок состоит из основания, рабочего стола и прижимной плиты. Рабочий стол размещается на основании и состоит из базовой рамы и прижимной плиты, соединенных шарниром. Базовая рама включает корпус, катушку и крышку. Катушка расположена в углублении корпуса, верхняя часть которого закрыта крышкой.![Звезда 1]()
- Гидравлический 3-валковый листогибочный станок1. Введение в гидравлический 3-валковый листогибочный станок:
Листогибочный вальцовочный станок — это устройство, которое изгибает листовые материалы в заданные формы под воздействием рабочих валков. Он может формировать различные детали, такие как цилиндрические и конические элементы. Это очень важное оборудование для обработки. Принцип работы вальцовочного станка заключается в использовании внешних сил, таких как гидравлическое давление и механическое усилие, для перемещения рабочих валков, благодаря чему листовой материал сгибается или вальцуется в необходимые формы. В зависимости от вращательного движения и изменения положения рабочих валков различной формы могут обрабатываться такие детали, как эллиптические, дугообразные и цилиндрические элементы.![Звезда 1]()
 Листогибочный пресс с ЧПУ и синхронизацией торсионным валомЛистогибочный станок — это устройство, используемое для гибки тонких металлических листов. Его основная конструкция включает основание, рабочий стол и прижимную плиту. Рабочий стол, установленный на основании, состоит из базовой рамы и прижимной плиты, соединённых шарниром.
Базовая рама включает корпус, катушку и крышку. Катушка расположена в углублении корпуса, верхняя часть которого закрыта крышкой. Во время работы на катушку через провод подаётся электрический ток. При подаче тока катушка создаёт электромагнитную силу притяжения к прижимной плите, надёжно зажимая тонкий лист между прижимной плитой и базовой рамой.
Поскольку зажим осуществляется за счёт электромагнитной силы, прижимную плиту можно легко регулировать для работы с заготовками различной формы. Такая конструкция также позволяет обрабатывать заготовки с боковыми стенками. Простая замена гибочных штампов позволяет настроить станок в соответствии с требованиями к обработке различных заготовок.![Звезда 1]()

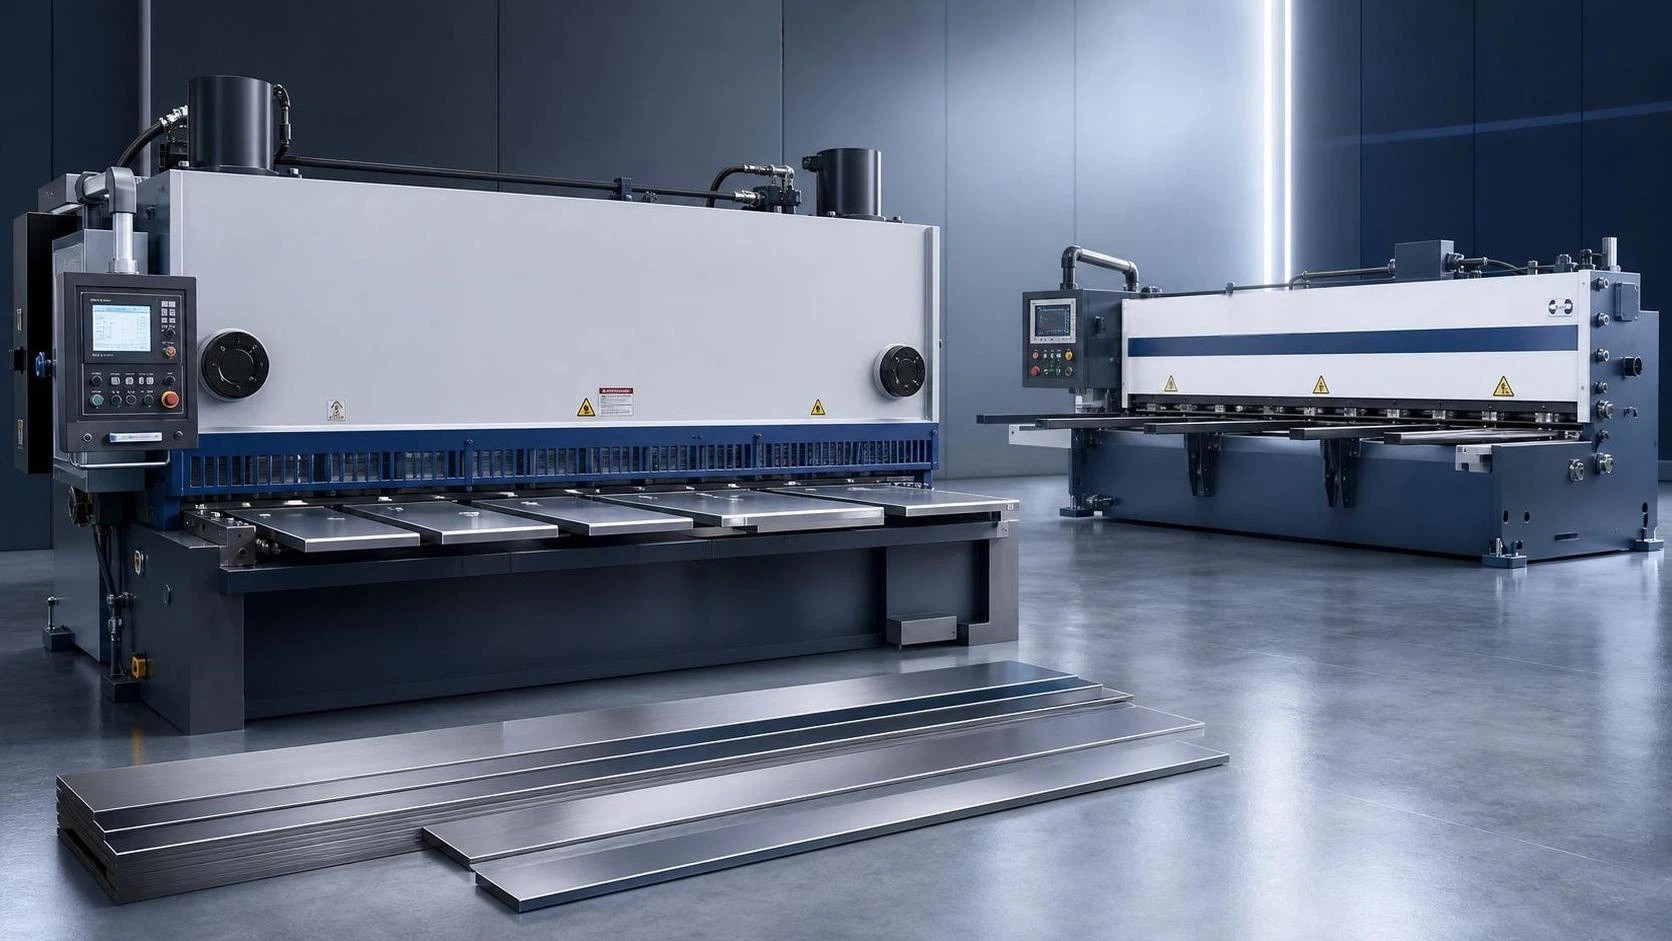
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.