




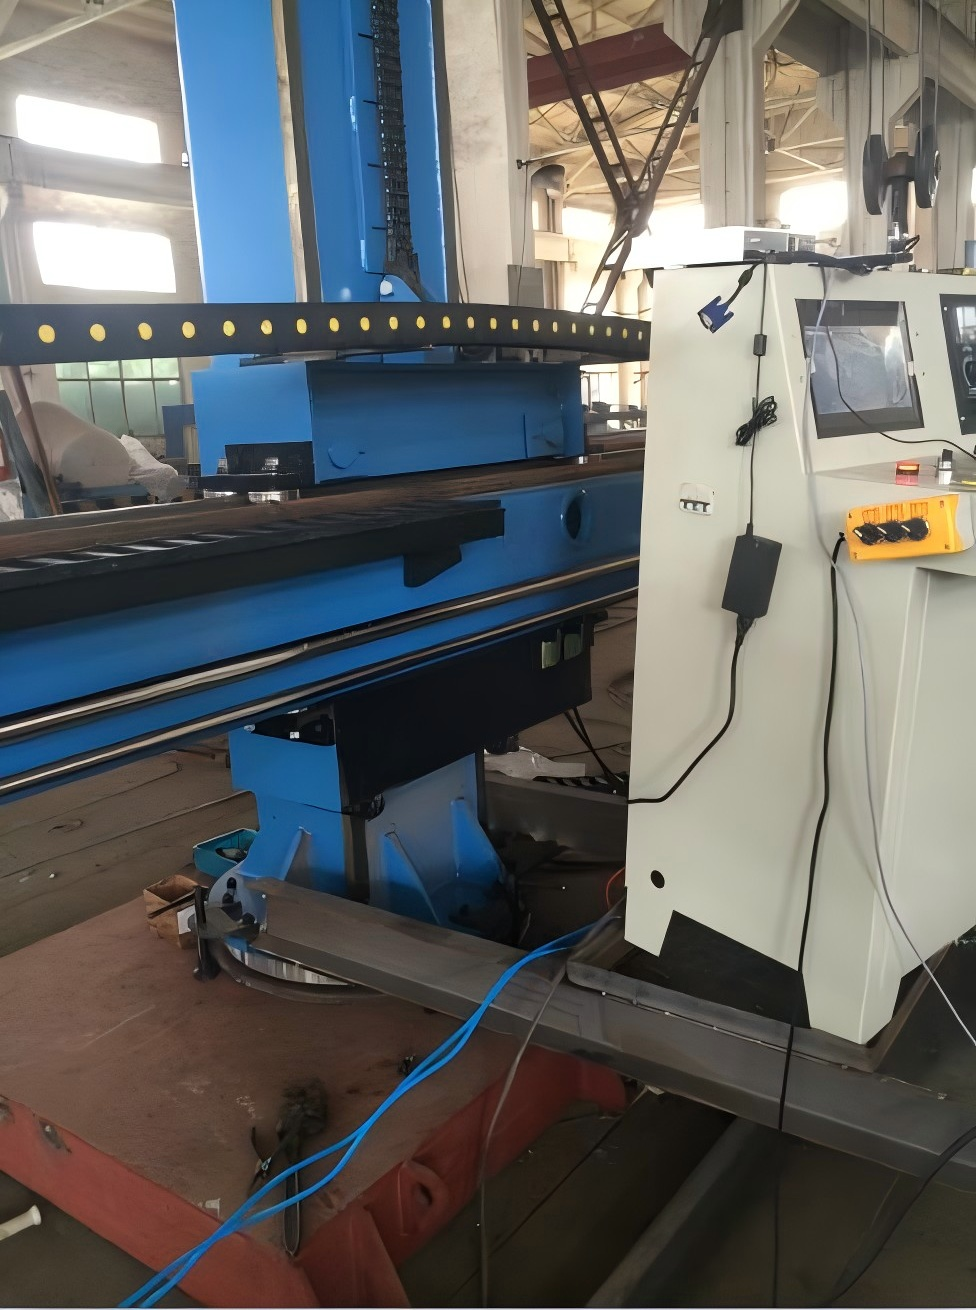
Сварочный манипулятор: полное руководство по типам, конструкциям и промышленному применению
Что такое сварочный манипулятор и почему он важен
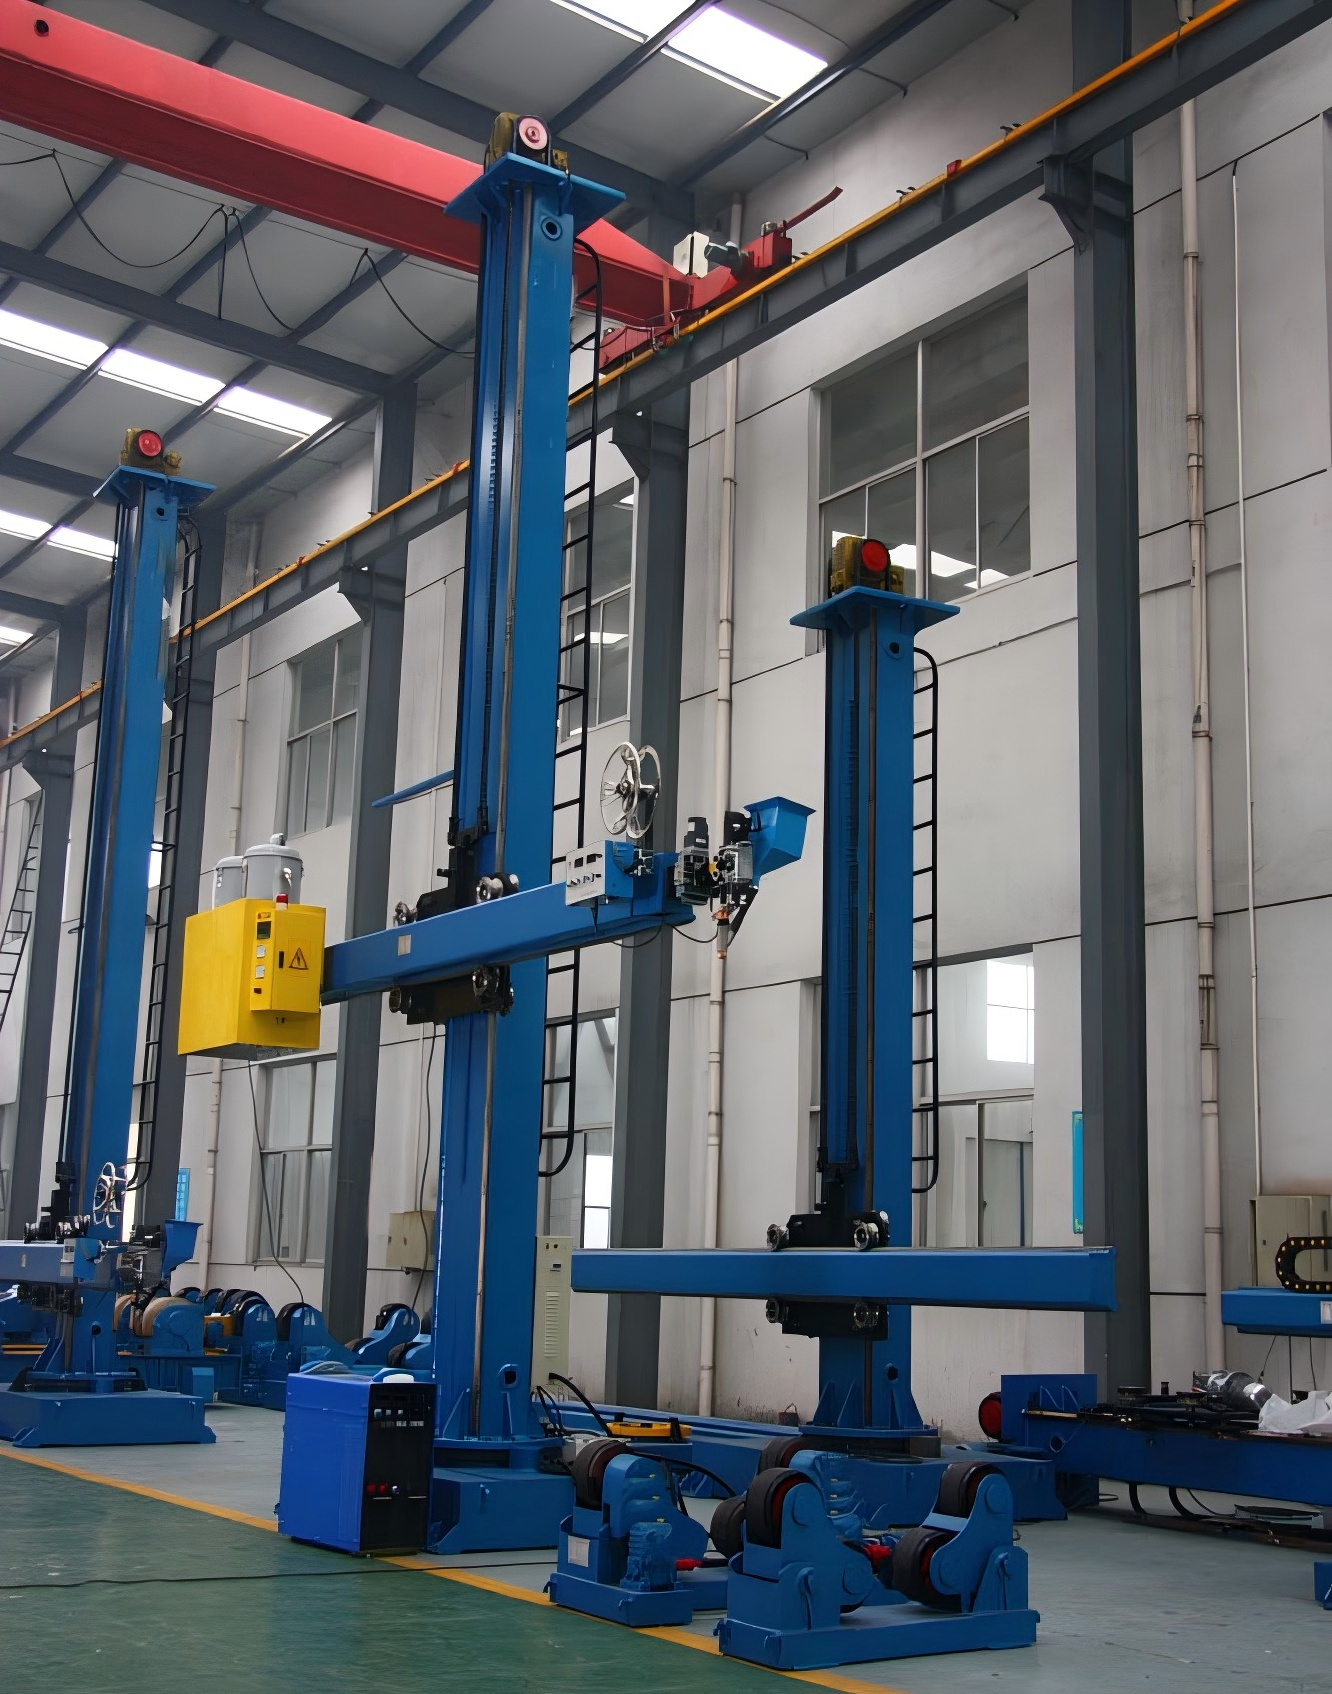
Сварочный манипулятор — это промышленная система позиционирования, предназначенная для перемещения сварочной головки или сварочной горелки с контролируемым вертикальным и горизонтальным ходом вокруг крупных, тяжелых или длинных заготовок. В большинстве конфигураций он состоит из колонны, стрелы, каретки, приводных систем, блоков управления и сварочного комплекса, который может включать оборудование для сварки SAW, MIG, MAG, TIG или плазменной сварки. Его назначение заключается не в зажиме заготовки, как у позиционера, а в подведении сварочного процесса в нужное место с повторяемым движением.
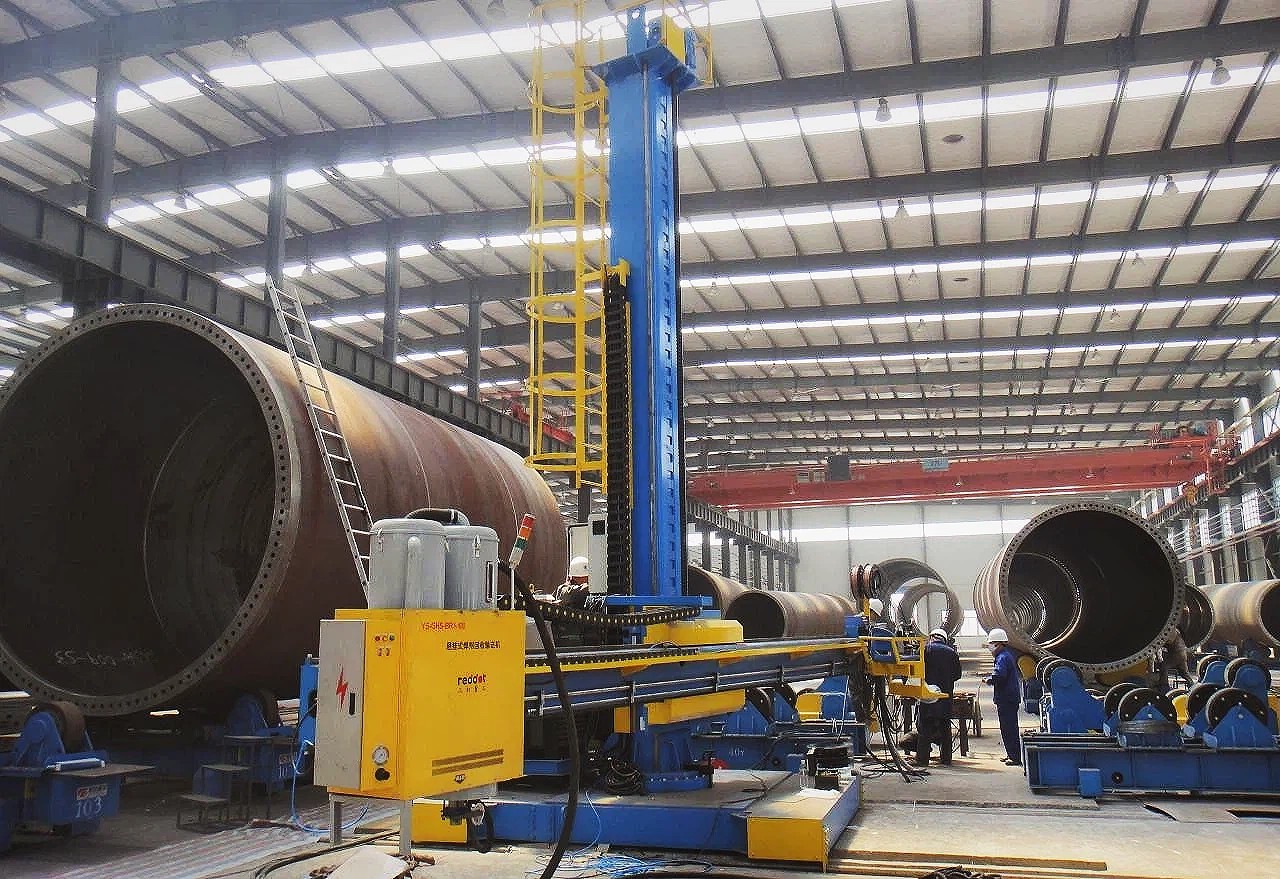
На предприятиях металлообработки сварочный манипулятор обычно используется совместно со сварочными вращателями, роликовыми опорами или позиционерами для создания синхронизированного сварочного поста. Такое сочетание особенно важно при работе с цилиндрическими резервуарами, сосудами под давлением, трубами, секциями ветровых башен и конструкциями из металлопроката, которые слишком велики, чтобы ручная сварка оставалась эффективной или стабильной. Стабилизируя перемещение и положение горелки, система снижает отклонения, вызванные усталостью оператора, сложностью доступа и изменением ориентации шва.
С производственной точки зрения ценность сварочного манипулятора заключается в управлении процессом. Более точное выравнивание горелки, более стабильное перемещение и упрощенная интеграция с автоматизацией способствуют более высокой эффективности наплавки, более равномерному внешнему виду сварного шва и снижению объема переделок. Для покупателей, работающих в энергетике, нефтехимии, офшорной отрасли, строительстве, производстве транспортного оборудования и тяжелом машиностроении, это часто является практическим промежуточным решением между ручной сваркой и полностью роботизированными ячейками.
Для международных покупателей, оценивающих варианты поставок, данную машину следует рассматривать как часть более широкой сварочной линии, а не как отдельную подвижную раму. Такие поставщики, как Wuxi Samgins, обычно предлагают системы сварочных манипуляторов наряду со сварочными вращателями, сварочными позиционерами, машинами для сварки продольных швов и индивидуальными роботизированными решениями. Это важно, поскольку согласованное проектирование линии часто определяет, сможет ли проект обеспечить стабильный выпуск после монтажа.
Технический принцип и основная конструкция
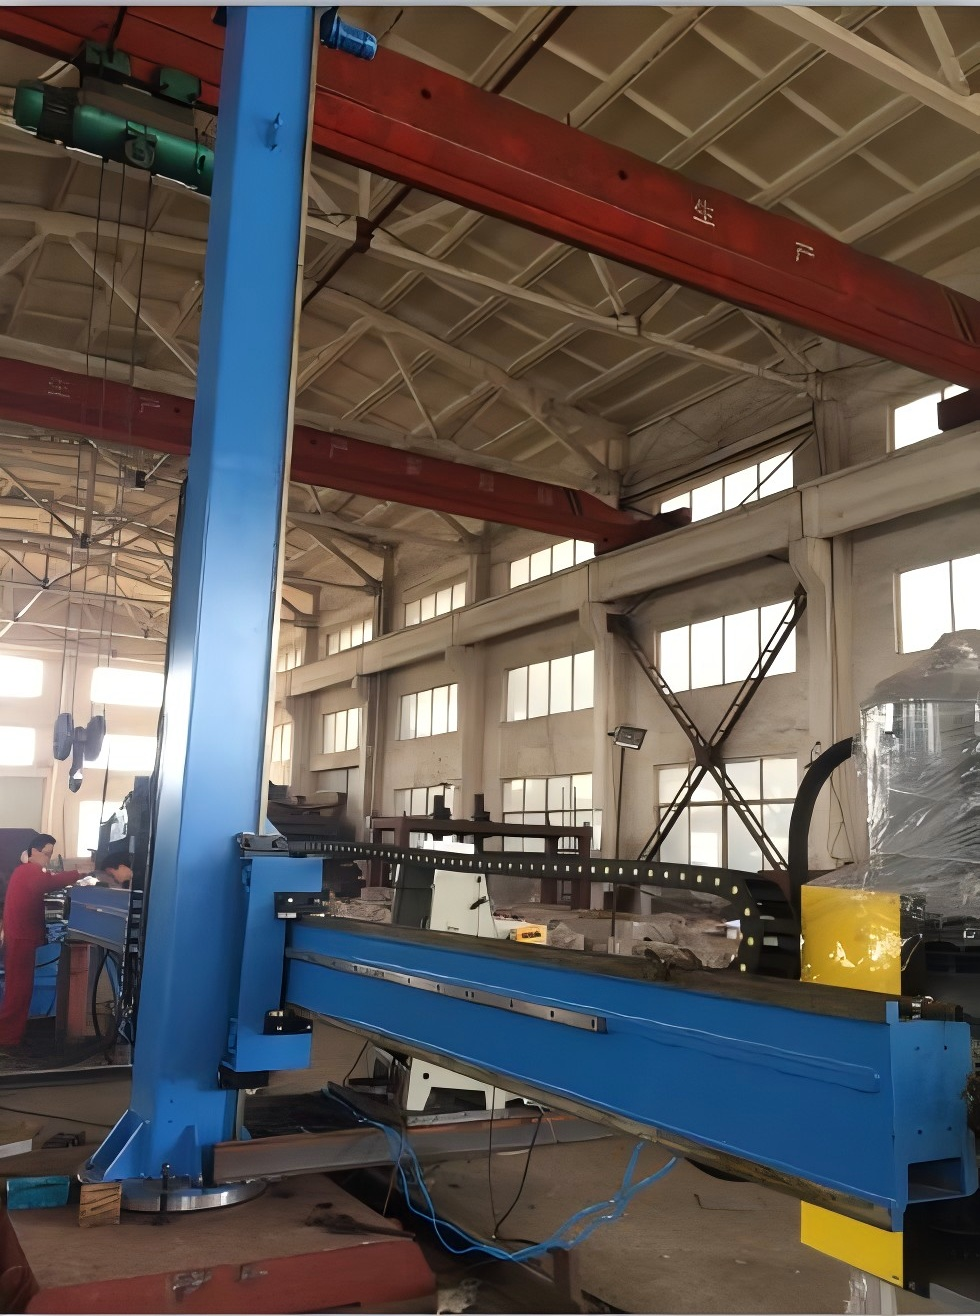
Основной принцип работы сварочного манипулятора заключается в контролируемом линейном перемещении по двум осям. Стрела выдвигается или втягивается по горизонтали для доступа к сварному соединению, а каретка перемещается вертикально вдоль колонны в соответствии с высотой шва. В зависимости от конструкции машины стрела также может поворачиваться вокруг колонны, а опора горелки может включать поперечные суппорты, блоки колебаний, слежение за швом, AVC или мониторинг на основе камер для поддержания положения сварки в течение всего процесса.
С конструктивной точки зрения колонна и стрела должны обеспечивать достаточную жесткость при динамической нагрузке. Прогиб является критически важным инженерным параметром, поскольку даже небольшое смещение на конце горелки может влиять на форму валика, проплавление и стабильность дуги, особенно при длинных швах или применениях с узкими разделками. Поэтому тяжелые модели используют усиленные стальные конструкции, точные направляющие рельсы, стабильные приводные узлы и подходящие системы балансировки. Чем больше вылет, тем важнее становятся жесткость, устойчивость основания и точность монтажа.
Приводная система обычно включает моторизованное перемещение с регулированием скорости, часто координируемое посредством инверторного или сервоуправления в зависимости от требуемого уровня точности. В практическом применении сварочный манипулятор может устанавливаться на неподвижном основании, стационарном пьедестале или моторизованной ходовой каретке, перемещающейся по рельсам. Машины на рельсовом ходу распространены, когда один манипулятор должен обслуживать несколько постов или когда требуется дополнительный продольный вылет для длинных сосудов и секций труб.
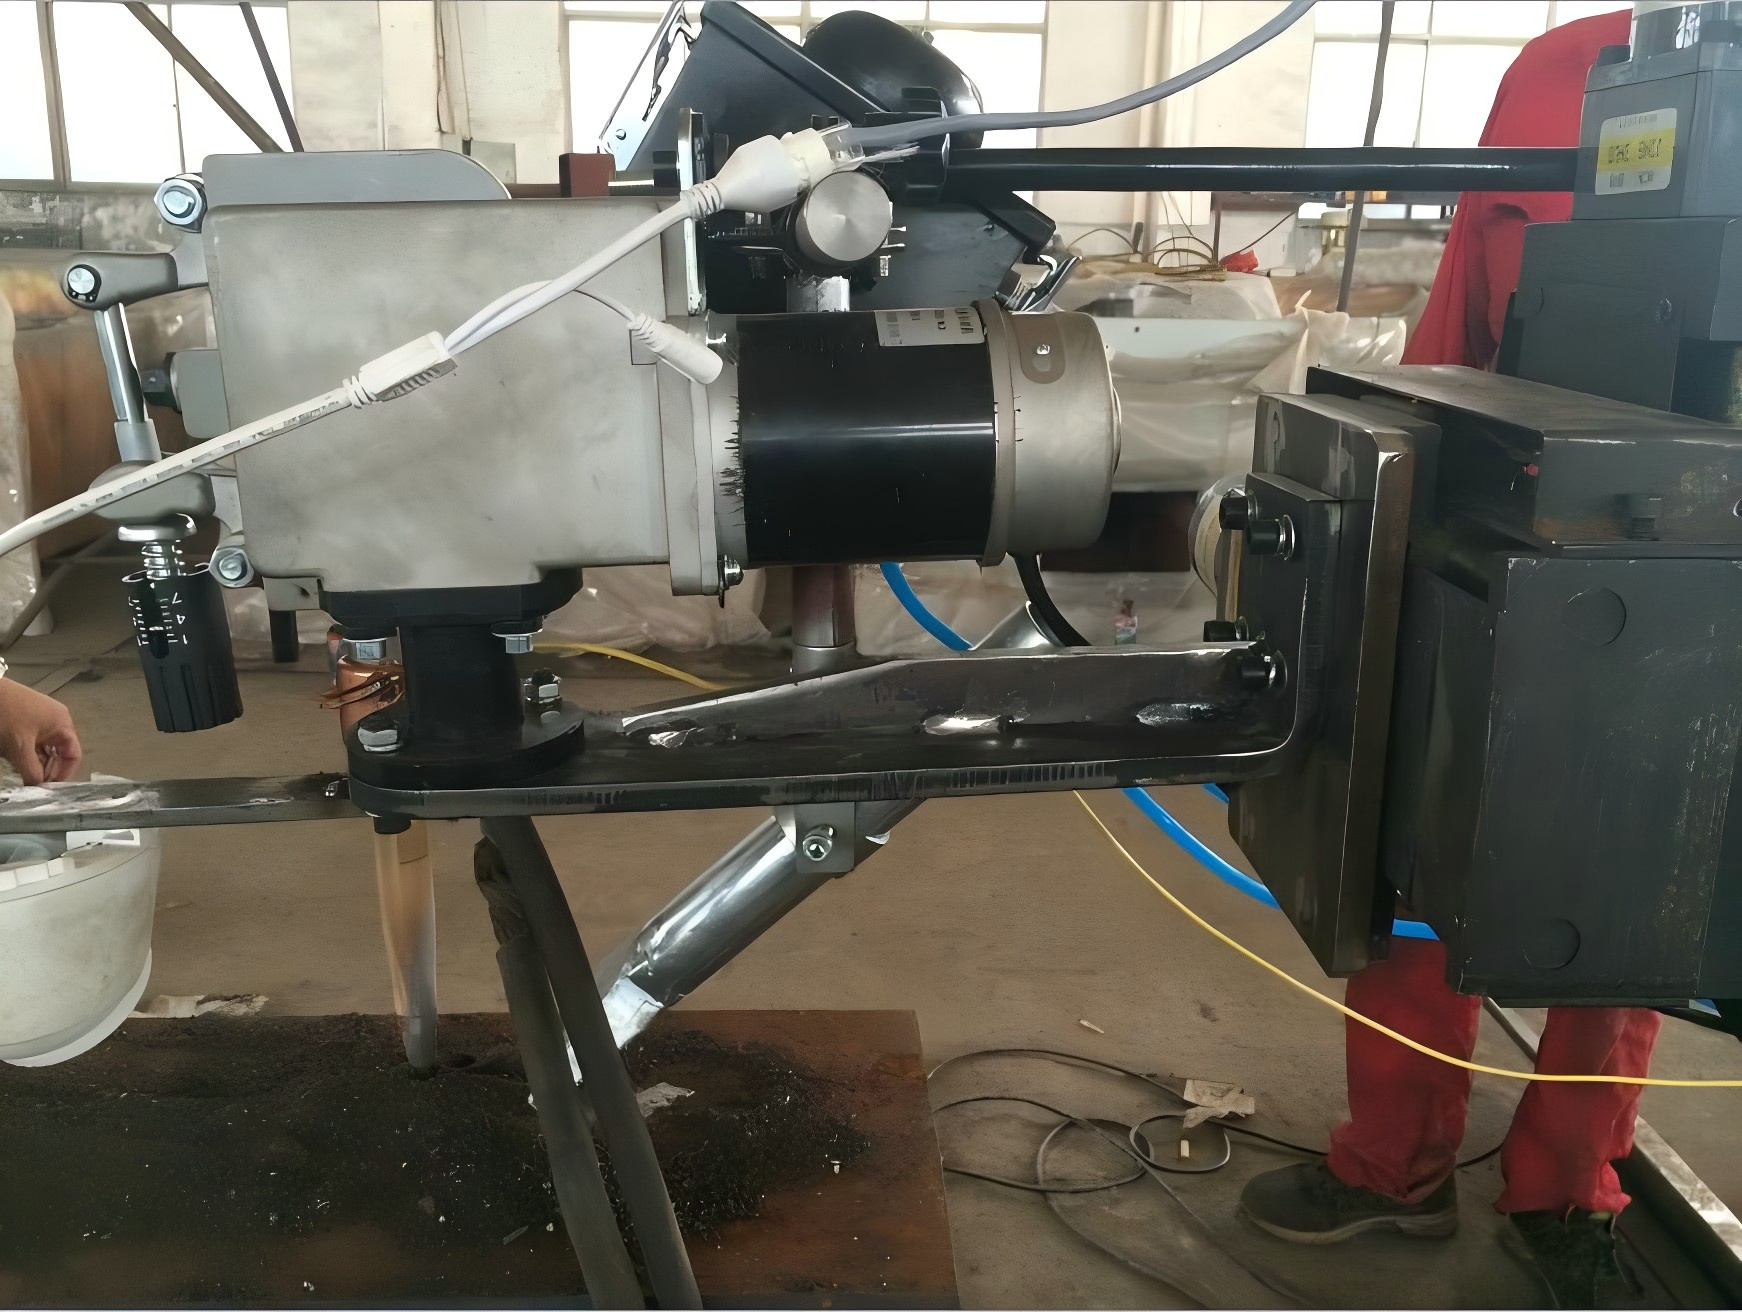
Сварочный комплекс имеет не меньшее значение. Системы сбора флюса, механизмы подачи проволоки, панели управления, источники питания, пульты оператора и защитные блокировки должны соответствовать процессу и конструкции соединения. Wuxi Samgins делает акцент на импортных ключевых гидравлических, серво- и CNC-компонентах в соответствующих машинных системах, что является полезным фактором для покупателей, ориентированных на длительный срок службы, стабильность управления и более простой поиск запасных частей в промышленных экспортных проектах.
Основные типы систем сварочных манипуляторов
Системы сварочных манипуляторов обычно классифицируются по рабочей нагрузке, мобильности, вылету стрелы и степени автоматизации. Устройства легкого класса подходят для небольших резервуаров, общего производства металлоконструкций и ремонтных работ, где сварочная головка и принадлежности сравнительно компактны. Системы среднего класса распространены в цехах по производству сосудов и на предприятиях обработки стали, тогда как тяжелые системы предназначены для толстостенных труб, крупногабаритных резервуаров для хранения, обечаек сосудов под давлением и других промышленных заготовок большой массы.
Еще одна полезная классификация — стационарные модели и модели на ходовой каретке. Машины с неподвижным основанием подходят, когда рабочая зона сосредоточена в одном месте и площадь пола ограничена. Сварочные манипуляторы на ходовой каретке перемещаются по рельсам и лучше подходят для длинных производственных линий, нескольких постов для сосудов или задач, при которых манипулятор должен перемещаться между зонами сборки, прихваточной и окончательной сварки. Этот выбор влияет на планировку, фундаментные работы и долгосрочную эффективность рабочего процесса.
Системы также можно разделить по интеграции сварочных процессов. Базовое устройство с ручным управлением может обеспечивать только перемещение, при котором оператор задает положение и контролирует дугу. Полуавтоматическая версия может дополнительно включать колебания, слежение за швом и программируемое управление перемещением. Установки более высокого уровня могут интегрироваться с вращателями, логикой PLC, источниками сварочного тока, регистрацией данных и согласованной многоосевой автоматизацией. Для предприятий, переходящих к цифровому производству, этот уровень интеграции может быть столь же важен, как и механические размеры.
В специализированных применениях покупатели могут сравнивать обычный сварочный манипулятор с консольным сварочным роботом или 9-осевым решением автоматизации. Wuxi Samgins предлагает как системы сварочных манипуляторов, так и решения 9 axis cantilever type welding robot, что актуально, когда проекту требуется большая гибкость траектории, чем может обеспечить стандартная конструкция с колонной и стрелой. Правильный выбор зависит от сложности шва, производственной номенклатуры и того, является ли работа повторяющейся или сильно изменяющейся.
Кто использует оборудование и где оно обеспечивает наибольшую ценность
Типичными пользователями сварочного манипулятора являются производители, работающие с крупными сварными компонентами, для которых важны как качество сварки, так и производительность. К ним относятся изготовители сосудов под давлением, резервуаров для хранения, труб и трубных узлов, производители ветровых башен, субподрядчики судостроительной отрасли, цеха тяжелого оборудования и предприятия металлоконструкций. Эти компании часто сталкиваются с одной и той же производственной проблемой: швы длинные, доступ затруднен, а обеспечение стабильности сварки становится дорогостоящим, если оно зависит только от ручных навыков.
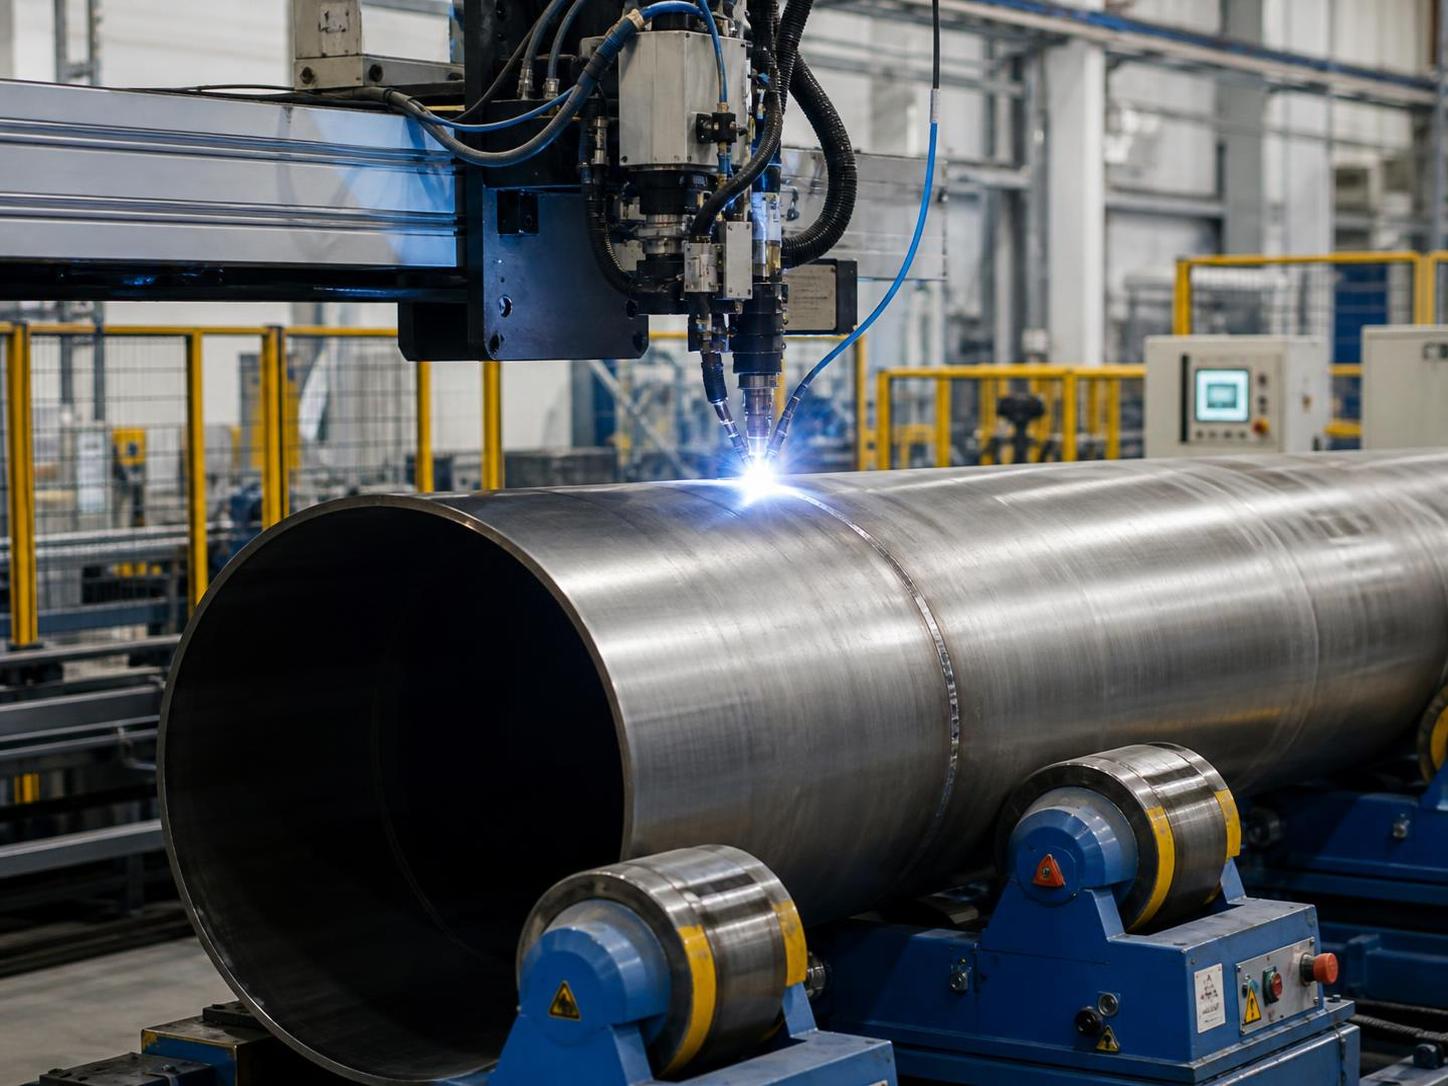
Машина особенно ценна для кольцевой и продольной сварки цилиндрических заготовок. В сочетании с вращателями она обеспечивает стабильную сварку обечаек и резервуаров. При интеграции с оборудованием для сварки продольных швов она поддерживает прямолинейное, повторяемое перемещение по секциям сосудов или конструкциям из листового металла. Для цехов труб и сосудов это может снизить усилия на наладку при повторяющихся работах и повысить предсказуемость графика в периоды пикового производства.
Для покупателей в экспортно ориентированных отраслях пригодность для применения также связана с требованиями к соответствию нормам и документации. Хотя сам сварочный манипулятор не гарантирует аттестацию сварочной процедуры, он может помочь поддерживать повторяемость процесса в производственных условиях, соответствующих ожиданиям заказчика по качеству. Wuxi Samgins заявляет о знакомстве с ASME, API и другими местными отраслевыми нормами, что полезно для проектов в регулируемых секторах, таких как нефтегазовая отрасль, оборудование под давлением и производство инфраструктурных конструкций.
Практическая значимость подтверждается международным спросом на разных рынках и в различных производственных профилях. Указанные Wuxi Samgins имена клиентов, включая URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Zein Steel Industries Co. LLC, PT. Cahaya mas Cemerlang и Lincoln Electric-MENA, свидетельствуют об опыте работы в различных промышленных условиях, где автоматизация сварки, тяжелое производство и надежность процессов являются коммерческими приоритетами.
Как выбрать подходящий сварочный манипулятор
Выбор следует начинать с заготовки, а не с каталога машин. Покупателям необходимо определить максимальные диаметр, длину, массу, тип соединения, сварочный процесс, диапазон толщины стенки и производственный ритм. Сварочный манипулятор для тонкостенных сосудов из нержавеющей стали с управлением TIG или MIG будет существенно отличаться от модели, предназначенной для сварки под флюсом тяжелых резервуаров из углеродистой стали. Вылет, высота колонны, грузоподъемность стрелы, диапазон скорости перемещения и нагрузка на принадлежности на конце горелки должны соответствовать фактической рабочей зоне.
Второй уровень — интеграция в рабочий процесс. Следует определить, будет ли машина работать с вращателями, позиционерами, роликовыми опорами или рельсовым перемещением. Оцените, достаточно ли одного поста или в одной зоне будут обрабатываться сосуды нескольких размеров. Если предприятие выпускает как стандартные изделия, так и индивидуальные заказы, гибкость может быть важнее максимальной скорости. Если линия предназначена для одной геометрии, более специализированная конфигурация сварочного манипулятора часто обеспечивает лучшую эффективность и более простое обучение операторов.
Функции управления также требуют тщательной оценки. Ключевые вопросы включают необходимость слежения за швом, AVC, защиты стрелы от падения, дистанционного управления с пульта, сварочного осциллятора, контроля с камерой или программируемой памяти перемещений. Во многих случаях различие между работоспособной и производительной машиной определяется этими деталями, а не только высотой колонны. Надежность электрических компонентов, прокладку кабелей и удобство обслуживания следует оценивать заранее, особенно для зарубежных установок.
Возможности поставщика имеют значение, когда применение нестандартно. Wuxi Samgins позиционирует индивидуальную разработку как ключевое преимущество в области сварочных роботов, машин для сварки продольных швов и тяжелых сварочных вращателей. Для покупателя, создающего линию по производству резервуаров, трубопроводный пост, цех металлоконструкций или завод листового металла, такой широкий инженерный спектр может снизить риск интеграции, поскольку манипулятор, вспомогательное оборудование перемещения и предшествующие или последующие машины обработки могут быть спланированы как согласованный комплекс.
Качество производства, монтаж и эксплуатационное управление
Хороший сварочный манипулятор определяется не только размерами. Качество изготовления зависит от точности производства конструкции, точности механической обработки направляющих интерфейсов, выравнивания компонентов перемещения и стабильной интеграции электрических систем и систем движения. Недостаточная прямолинейность конструкции или слабые направляющие узлы могут создавать вибрацию, нестабильный угол горелки и преждевременный износ. Покупателям следует запросить четкую информацию о производственных допусках, контроле сборки, поставщиках компонентов и заводских испытаниях перед отгрузкой.
Качество монтажа напрямую влияет на результаты сварки. Фундаменты, прямолинейность рельсов, вертикальное выравнивание, поддержка кабелей, заземление и интеграция с источником сварочного тока влияют на плавность перемещения и стабильность дуги. Пусконаладка должна включать проверки движения без нагрузки, испытания стрелы под нагрузкой, проверку блокировок, калибровку скорости и пробную сварку при реальных производственных параметрах. В экспортных проектах практическая документация и дистанционная техническая поддержка могут быть столь же важны, как и спецификация оборудования.
Эксплуатационное управление должно быть ориентировано на повторяемость и безопасность. Операторам необходимы четкие средства управления перемещением, доступ к аварийной остановке, защита от падения и стабильное наблюдение за сварочной ванной. Если пост использует флюс, вытяжку дыма или оборудование для работы с проволокой, их следует считать частью конструкции рабочей ячейки. Сварочный манипулятор, за которым трудно наблюдать или который неудобно регулировать, может замедлять производство, даже если его номинальная спецификация приемлема.
Wuxi Samgins заявляет, что его машины соответствуют требованиям системы качества ISO9001 и директивам ЕС по машинам CE и LVD, а также предоставляет долгосрочную гарантию и техническую поддержку. Для покупателей, сравнивающих поставщиков с точки зрения рисков, эти аспекты актуальны, поскольку оперативность послепродажного обслуживания, соответствие электротехническим требованиям и качество документации часто определяют, насколько быстро оборудование станет производительным после поставки.
Совокупная стоимость владения и факторы ROI
Закупочная цена сварочного манипулятора — лишь одна часть финансового решения. Совокупная стоимость владения включает транспортировку, фундаментные работы, монтаж, электрическую интеграцию, обучение операторов, поведение расходных материалов в рамках выбранного процесса, профилактическое обслуживание, стратегию запасных частей и возможные простои, вызванные несоответствием фактической номенклатуре продукции. Более низкое первоначальное коммерческое предложение может оказаться дорогостоящим, если машине не хватает жесткости, средств управления или сервисной поддержки, необходимых для стабильного производства.
При оценке ROI покупатели должны количественно определить экономию трудозатрат, увеличение времени горения дуги, сокращение переделок, ускорение наладки при повторяющихся швах и возможность выполнения более крупных или сложных контрактов. Во многих производственных цехах наибольшая отдача достигается не за счет исключения сварщиков, а за счет того, что квалифицированные операторы могут контролировать более стабильный процесс с меньшей физической нагрузкой и меньшим количеством перерывов. Это особенно верно, когда значительны штрафы за качество продукции или издержки задержки проекта.
Конфигурация машины существенно влияет на стоимость. Рельсовое перемещение, слежение за швом, осцилляторы, цифровое управление, тяжелые стрелы и специальные сварочные комплексы увеличивают капитальные затраты, но могут со временем снизить себестоимость единицы продукции при большом объеме производства. Покупателям следует моделировать оптимальные и реалистичные коэффициенты загрузки, поскольку передовой сварочный манипулятор обеспечивает ожидаемую отдачу только тогда, когда в цехе достаточно работы и производственной дисциплины для поддержания его производительности.
Поставщики с более широким портфелем оборудования иногда могут улучшить ROI за счет согласования систем, а не только одной машины. Поскольку Wuxi Samgins также поставляет сварочные вращатели, сварочные позиционеры, машины для сварки труб, машины для сварки продольных швов, линии для H-балок и режущее оборудование, покупатели, планирующие расширение цеха, могут получить выгоду, оценивая производительность на уровне линии вместо рассмотрения цены сварочного манипулятора изолированно.
Циклы обслуживания, модернизация и будущие тенденции
Техническое обслуживание сварочного манипулятора должно соответствовать фактической интенсивности использования и условиям окружающей среды. Стандартные работы обычно включают смазку направляющих, проверку крепежа, проверку кабелей и шлангов, контроль приводной системы, проверку концевых выключателей, осмотр движения стрелы и очистку от загрязнений флюсом, пылью или брызгами вокруг подвижных частей. Предприятия с многосменным производством должны устанавливать более короткие интервалы контроля, чем цеха, использующие машину периодически для проектных работ.
Модернизация часто проводится при изменении производственных требований. Предприятие может начать со стандартного манипулятора, а затем добавить рельсовое перемещение, слежение за швом, колебания, цифровой мониторинг или синхронизированное управление с вращателями. Поэтому возможность модульной модернизации следует обсудить до покупки. Машина, поддерживающая будущее расширение процесса, может оставаться полезной дольше, особенно в отраслях, где размер контрактов и тип продукции меняются из года в год.
Будущее направление рынка сварочных манипуляторов указывает на более интеллектуальные системы управления, более простую интеграцию с роботизированными и полуроботизированными системами, большую прозрачность данных и более высокий спрос на индивидуальные решения для тяжелого производства. Вместо замены всех систем с колонной и стрелой автоматизация, вероятно, сегментирует рынок: стандартные манипуляторы останутся практичными для многих повторяющихся задач с крупными деталями, тогда как передовые многоосевые системы будут развиваться в применениях со сложными швами.
Для отделов закупок лучшая долгосрочная стратегия — рассматривать сварочный манипулятор как часть масштабируемой производственной платформы. Поставщики с экспортным опытом, возможностями индивидуальной разработки и более широкой экосистемой оборудования часто лучше подготовлены к поддержке такого пути. В этом контексте Wuxi Samgins актуальна не только как поставщик сварочных манипуляторов, но и как партнер по производственному оборудованию, способный согласовать автоматизацию сварки с требованиями к резке, формовке, обработке балок и комплексным производственным линиям.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.
![Звезда 1]()
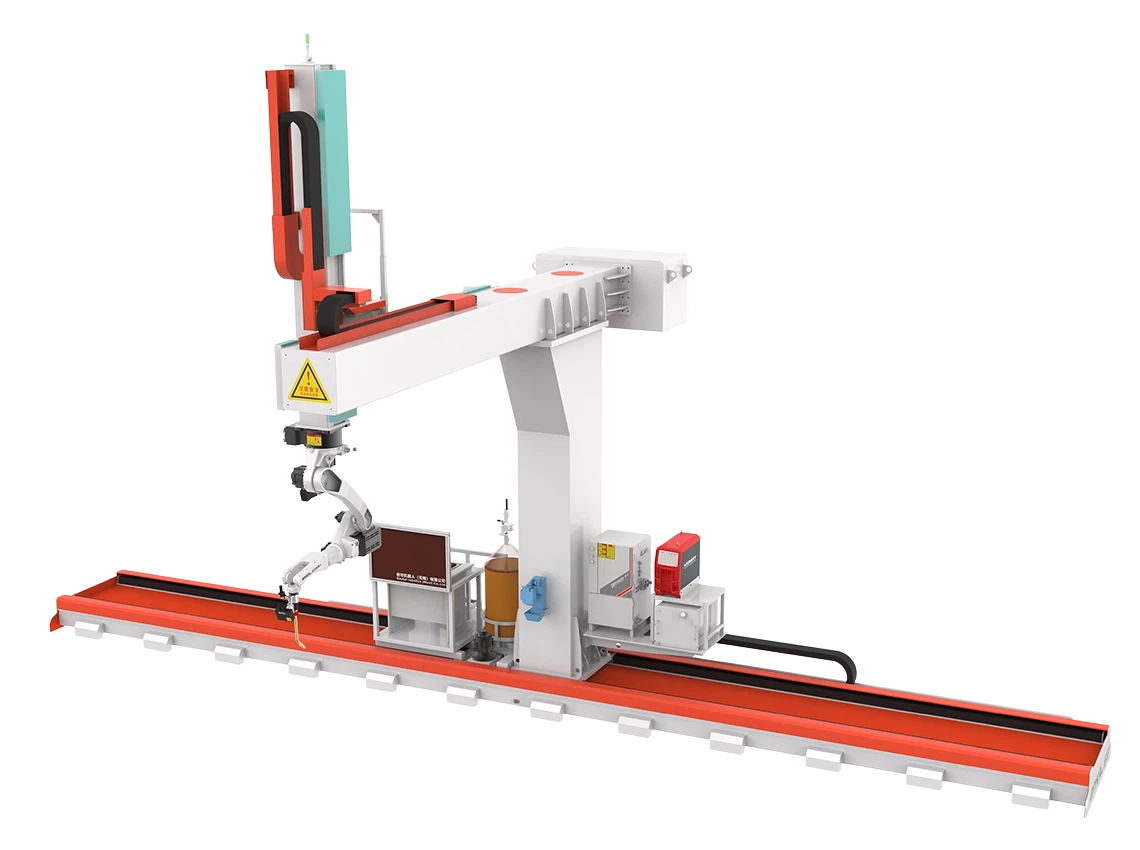
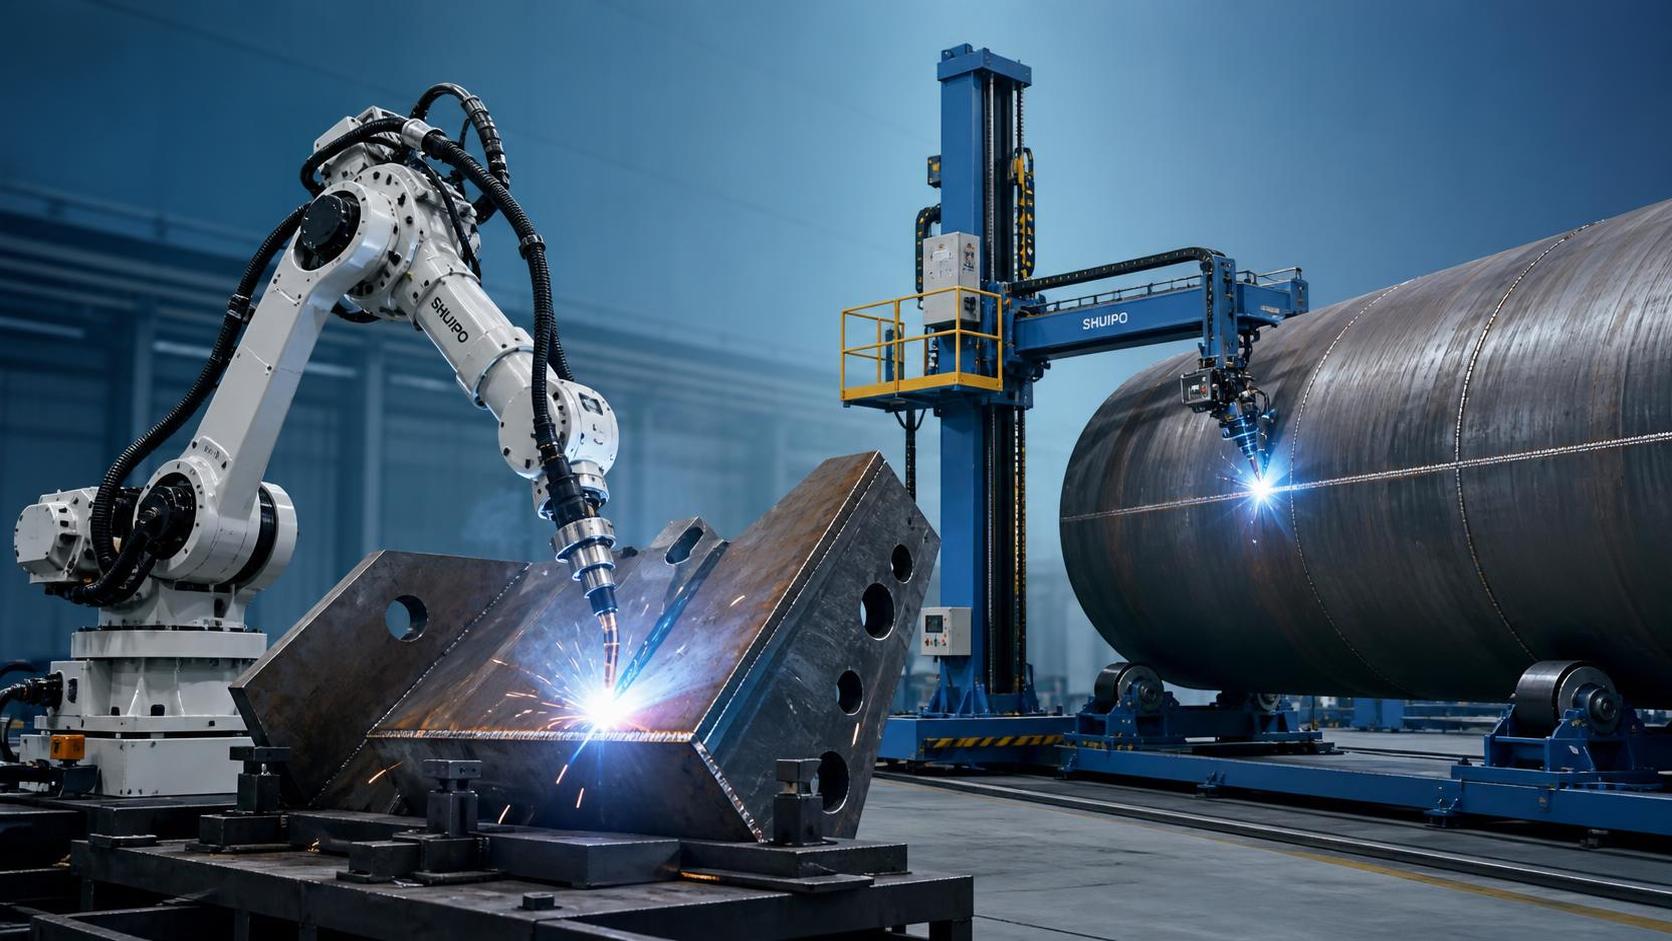
 Сварочный манипуляторЭтот сварочный манипулятор представляет собой ключевое оборудование, специально разработанное для автоматизированной сварки. В сочетании со сварочными позиционерами, роликовыми вращателями и другими компонентами он образует высокоэффективный автоматизированный сварочный участок. Оборудование отличается высокой жесткостью конструкции и гибкостью в эксплуатации, что делает его подходящим для продольной, кольцевой и внутренней/наружной сварки швов в таких отраслях, как производство сосудов под давлением, трубопроводов и стальных конструкций.
![Звезда 1]()

Рекомендуемые блоги
 Сварочный робот и сварочный манипулятор: в чём разница при работе с толстыми листами?
 Гидравлические гильотинные ножницы с поворотной балкой или гильотинные ножницы: что лучше режет низкоуглеродистую сталь?
- Факторы стоимости гидравлических гильотинных ножниц, влияющие на окупаемость инвестиций
- Когда автоматический сварочный манипулятор повышает стабильность качества сварки и производительность?
- Что проверить перед покупкой сверлильного станка для листового металла с маркировкой CE
 Автоматический станок для удаления заусенцев с плоских металлических листов: как уменьшить дефекты кромок
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.