




دليل إعداد ماكينة اللحام TIG الروبوتية: معايرة تدفق الغاز، وتحسين زاوية الشعلة واستقرار القوس لأنابيب التيتانيوم رقيقة الجدار
دليل إعداد ماكينة اللحام TIG الروبوتية: معايرة تدفق الغاز، وتحسين زاوية الشعلة واستقرار القوس لأنابيب التيتانيوم رقيقة الجدار
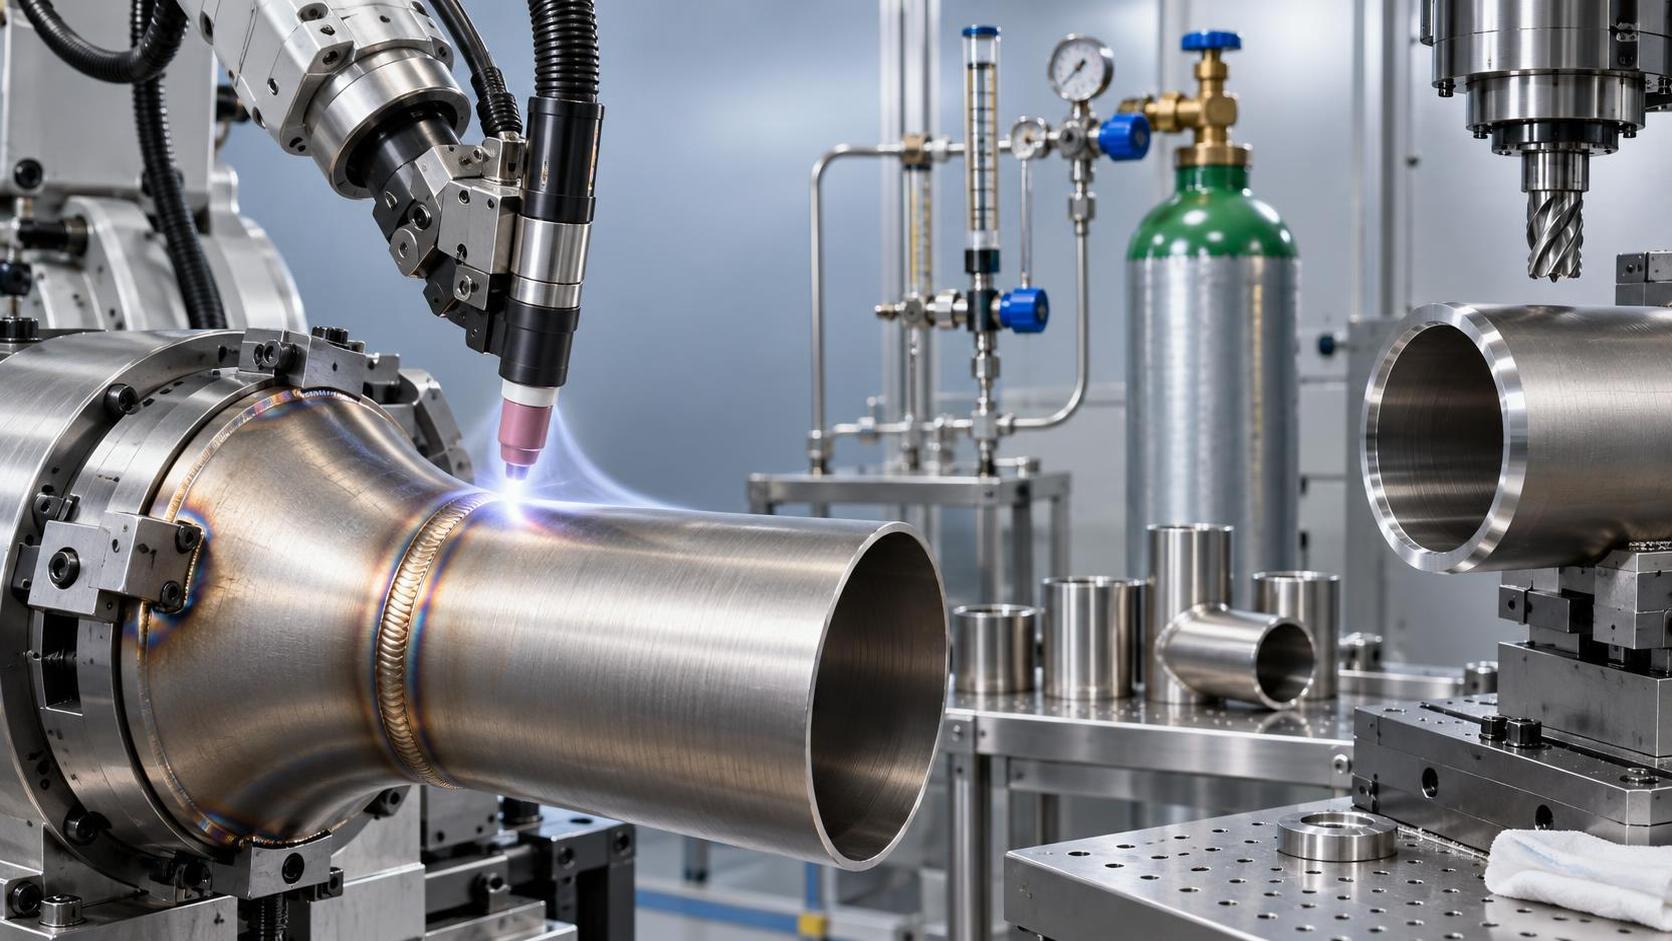
تتطلب أنابيب التيتانيوم رقيقة الجدار—وخاصة في أنظمة الطيران والأنظمة الطبية وأنظمة الموائع عالية الأداء—سلامة لحام لا تترك مجالًا للخطأ. فالمسامية أو التشققات الدقيقة أو التشوه الناتج عن الحرارة ليست مجرد عيوب شكلية؛ بل إنها تؤثر في احتواء الضغط وعمر الكلال والامتثال التنظيمي. ولا يضمن جهاز لحام TIG الروبوتي وحده النجاح. ما يميز اللحامات القابلة للتكرار والمتوافقة مع المعايير عن القطع التالفة ليس قدرة المعدات وحدها، بل الإعداد الدقيق المدرك للسياق: معايرة تدفق الغاز بما يتناسب مع هندسة الوصلة والظروف المحيطة؛ وضبط زاوية الشعلة ليس وفق الدرجة وحدها، بل وفق تأثيرها المباشر في تضيّق عمود القوس وديناميكيات بركة الانصهار؛ والحفاظ على استقرار القوس في ظروف التيار المنخفض والممانعة العالية التي تفشل فيها المعلمات التقليدية.
يجب أن يوفر تدفق الغاز حمايةً لا اجتياحًا. بالنسبة للتيتانيوم، حتى التعرض القصير للأكسجين عند درجات حرارة تتجاوز 400°C يبدأ عملية التقصف. تفترض معدلات التدفق القياسية الواردة في الكتيبات (مثلًا، 15–25 L/min) لحام صفائح مسطحة في الهواء الطلق بتدفق صفحي ومن دون اضطراب. وتضيف الأنابيب رقيقة الجدار ثلاثة متغيرات متراكبة: محدودية الوصول (التي تتطلب غالبًا فوهات ممتدة أو عدسات غاز)، وهندسة السطح المنحني التي تعطل تناظر غلاف الغاز، وتيارات الحمل الحراري الناتجة عن تدوير القطعة أو تسخين التثبيت. إن كان التدفق منخفضًا جدًا، فلن يزيح الهواء عند الحافة الخلفية لبركة اللحام؛ وإن كان مرتفعًا جدًا، فإنه يحدث اضطرابًا يسحب الهواء المحيط إلى منطقة الحماية—وخاصة عند جانب الجذر لوصلة تناكبية بسماكة جدار 0.5–1.2 mm. تبدأ المعايرة بخط أساس: استخدم مقياس تدفق معايرًا للأرغون عند ضغط التشغيل، وليس مقياس المنظم. ثم أجرِ *اختبار سلامة الحماية*: الحِم خرزة قصيرة على أنبوب خردة باستخدام تحضير الوصلة وسرعة الحركة نفسيهما، ثم اقطع الجذر وانقشه. يشير أي تغير في اللون يتجاوز لون القش الباهت إلى حماية غير كافية. اضبط التدفق بزيادات قدرها 2 L/min—وأعد الاختبار—حتى يبقى لون الجذر ذهبيًا فاتحًا موحدًا. ملاحظة: عند استخدام درع غاز لاحق (وهو شائع في اللحامات المدارية أو المحيطية)، يجب أن يكون تدفقه أقل بنسبة 30–50% من الفوهة الرئيسية لتجنب تداخل الضغط الخلفي.
لا تتعلق زاوية الشعلة بالراحة—بل بالتحكم في متجه الطاقة. تزيد الشعلة العمودية (90°) كثافة التيار إلى أقصى حد، لكنها تقلل طول عمود القوس، ما يزيد الحساسية لتغيرات مسافة الوقوف الطفيفة ويعزز الاختراق المفرط في الجدران الرقيقة. تؤدي زاوية أمامية بقدر 15°–20° (تميل فيها الشعلة في اتجاه الحركة) إلى إطالة القوس وتوزيع مدخلات الحرارة على منطقة أوسع وتحسين ابتلال سلك الحشو—وهو أمر بالغ الأهمية عند استخدام أنظمة تغذية الأسلاك الباردة الشائعة في الإعدادات الروبوتية. لكن ذلك له ثمن: عمق اختراق أقل وخطر أعلى للانصهار غير الكامل عند الجذر إذا لم تتزامن سرعة الحركة. لا تظهر الزاوية المثلى إلا عند مواءمتها مع سماحية تركيب الوصلة. بالنسبة للأنابيب ذات تغير الفجوة ±0.1 mm، تؤدي زاوية 12°–15° مقترنة بزيادة طفيفة في جهد القوس (+0.5–1.0 V) إلى تثبيت نقطة ارتكاز القوس دون التضحية بالانصهار. وعلى العكس، بالنسبة للوصلات المصطفة بالليزر والخالية من الفجوات، تحافظ زاوية 7°–10° على اختراق كافٍ مع تقليل تراكم الحرارة في المنطقة المتأثرة بالحرارة (HAZ). لا تثبت الزاوية أبدًا بناءً على موضع التثبيت وحده—تحقق منها باستخدام مقاطع عرضية منقوشة إظهارياً تُظهر تعزيزًا متسقًا للجذر وغياب نقص التعبئة.
يمثل استقرار القوس عند التيار المنخفض (40–90 A DCEN) نقطة تعثر للعديد من الأنظمة الروبوتية—ليس بسبب محدودية مصدر الطاقة، بل بسبب عدم تطابق الممانعة بين الشعلة والكابل ومسار رجوع قطعة العمل. تركز الموصلية الحرارية المنخفضة للتيتانيوم التسخين المقاومي عند نقطة ارتباط القوس. إذا لم يوضع مشبك التأريض ضمن مسافة 150 mm من بداية اللحام، أو إذا تضمن مسار الرجوع أسطحًا مطلية أو صدأً أو تجهيزات متعددة النقاط، فإن تقلبات الجهد تتجاوز ±1.5 V، مما يسبب انحراف القوس وعدم اتساق عرض الخرزة. يبدأ التثبيت قبل الإشعال: تحقق من أن جميع التوصيلات—ظرف الشعلة والغطاء الخلفي ومشبك التأريض—نظيفة ومحكمة وخالية من الأكسيد. استخدم كابلات تأريض مضفرة بالنحاس مصنفة للعمل المستمر عند ≥200 A، حتى في التطبيقات ذات التيار المنخفض. ثم نفذ *اختبار استجابة القوس*: ابدأ القوس عند 50 A، وثبته لمدة 3 seconds، ثم ارفعه تدريجيًا إلى 85 A خلال 1 second. يُظهر النظام المستقر تأخرًا ≤0.3 sec في ارتفاع التيار وعدم وجود انحراف مرئي للقوس. إذا حدث عدم استقرار، فتحقق من التداخل الكهرومغناطيسي الصادر عن مشغلات السيرفو القريبة—فكابلات الشعلة المحمية ومسارات القنوات المنفصلة لخطوط الطاقة والإشارة أمران غير قابلين للتفاوض.
تحدد جودة تحضير الوصلة مباشرةً ما إذا كانت تحسينات الإعداد ذات أهمية أصلًا. إن تفريز نهايات الأنبوب قبل اللحام ليس اختياريًا—بل هو أساس العمل. يفرض سطح القطع غير المستوي أو المؤكسد على القوس التعويض، مما يزعزع توزيع الحرارة ويؤدي إلى المسامية عند الجذر. وهنا يصبح التحضير الدقيق للحواف شرطًا مسبقًا، لا مهمة موازية. تضمن آلة مثل آلة تفريز الحواف تعامدًا وتشطيبًا سطحيًا متسقين عبر الدفعات—وهو أمر حاسم عند تغذية الأنابيب في تجهيزات التثبيت الروبوتية. وتلغي دقتها على مستوى الميكرون في تشكيل الحواف المستقيمة وزوايا الشطف المضبوطة التباين الناتج عن الجلخ اليدوي أو القطع بالبلازما، مما يقلل وقت الفحص قبل اللحام ويؤدي إلى رفض عدد أقل من القطع في المراحل اللاحقة.
لا يوجد أي من هذه التعديلات بمعزل عن الآخر. فقد يؤدي زيادة تدفق الغاز دون ضبط زاوية الشعلة إلى تبريد الحافة الأمامية بشكل مفرط، مما يسبب التراكب البارد. وقد يؤدي خفض التيار للحد من التشوه دون التحقق من استقرار القوس إلى خرزة ضيقة وهشة معرضة للتشقق تحت الدورات الحرارية. والهدف ليس تحسين كل معلمة بصورة منفصلة، بل تحديد *النافذة المترابطة*—وهي نطاق ضيق من الإعدادات المجمعة التي تتقارب فيها تغطية الغاز وتوزيع الحرارة والاتساق الكهربائي. ولا تُحدد هذه النافذة بالنظرية، بل بالاختبارات الإتلافية: التقطيع والنقش الإظهاري واختبار الثني وفق AWS D17.1 أو ASTM B366. وغالبًا ما يخلط المشغلون الذين يتجاوزون خطوة التحقق هذه بين قابلية التكرار والموثوقية—فيشغلون برامج متطابقة عبر ورديات متعددة بينما تتراكم العيوب الدقيقة غير المكتشفة.
وأخيرًا، يجب إدراك أن لحام TIG الروبوتي للتيتانيوم يتعلق بالتحكم المنضبط في العملية أكثر من الأتمتة. فالروبوت يزيل ارتعاش اليد البشرية—لكنه يضخم كل عدم اتساق في المواد الاستهلاكية أو التأريض أو نقاء الغاز أو صلابة التثبيت. إن دفعة واحدة من التنغستن الملوث، أو جسم ظرف متآكل، أو أرغون يحتوي على >30 ppm من الأكسجين، ستبطل حتى أكثر الإعدادات معايرةً بدقة. إن التحقق اليومي—فحوصات نقاء الغاز، وفحص هندسة طرف التنغستن، وقياس مقاومة التأريض (<0.1 Ω)—ليس عبئًا إضافيًا للصيانة. بل هو الأساس التشغيلي الذي تقوم عليه سلامة اللحام.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة