




Руководство по настройке роботизированной TIG-сварки: калибровка расхода газа, оптимизация угла горелки и стабильность дуги для тонкостенных титановых труб
Руководство по настройке роботизированной TIG-сварки: калибровка расхода газа, оптимизация угла горелки и стабильность дуги для тонкостенных титановых труб
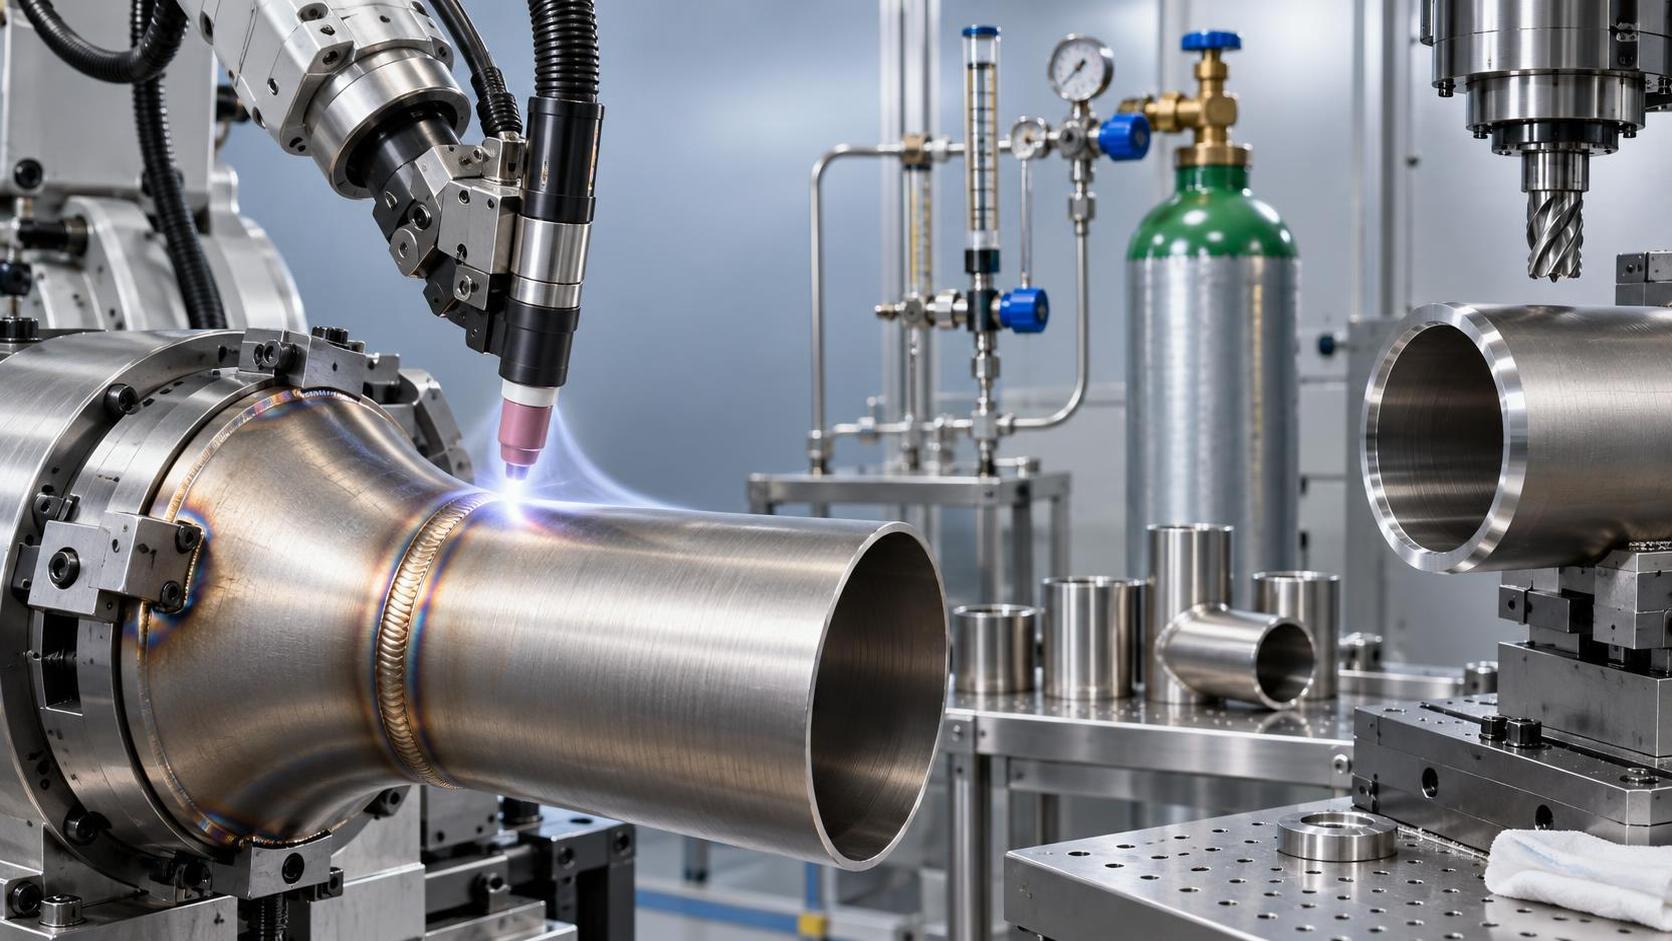
Тонкостенные титановые трубы, особенно применяемые в аэрокосмической отрасли, медицине и высокоэффективных системах транспортировки жидкостей, требуют безупречного качества сварных швов, не допускающего права на ошибку. Пористость, микротрещины или термические деформации — это не просто косметические дефекты; они снижают герметичность под давлением, усталостную долговечность и соответствие нормативным требованиям. Один лишь роботизированный TIG-сварочный аппарат не гарантирует успеха. Повторяемые сварные швы, соответствующие нормам, отличаются от брака не только возможностями оборудования, но и точной настройкой с учетом конкретных условий: калибровкой расхода газа в соответствии с геометрией соединения и условиями окружающей среды; регулировкой угла наклона горелки не только по градусам, но и по его непосредственному влиянию на сжатие столба дуги и динамику сварочной ванны; а также поддержанием стабильности дуги в условиях низкого тока и высокого импеданса, когда стандартные параметры неэффективны.
Газ должен обеспечивать защиту, а не обдув. Для титана даже кратковременное воздействие кислорода при температуре выше 400°C вызывает охрупчивание. Стандартные значения расхода, указанные в руководствах (например, 15–25 L/min), предполагают сварку плоских листов на открытом воздухе при ламинарном потоке без турбулентности. Тонкостенные трубы создают три усугубляющих фактора: ограниченный доступ, часто требующий удлиненных сопел или газовых линз; криволинейную геометрию поверхности, нарушающую симметрию газовой защиты; и конвекционные потоки, возникающие при вращении детали или нагреве оснастки. Слишком низкий расход не вытесняет воздух на задней кромке сварочной ванны; слишком высокий создает турбулентность, втягивающую окружающий воздух в зону защиты, особенно со стороны корня стыкового соединения при толщине стенки 0.5–1.2 mm. Калибровку начинают с базового уровня: используйте расходомер, откалиброванный для аргона при рабочем давлении, а не показания манометра редуктора. Затем проведите *испытание целостности газовой защиты*: выполните короткий валик на отходной трубе при идентичной подготовке соединения и скорости сварки, затем разрежьте и протравите корень шва. Любое изменение цвета темнее светло-соломенного указывает на недостаточную защиту. Регулируйте расход с шагом 2 L/min и повторяйте испытание, пока цвет корня не станет равномерно светло-золотистым. Примечание: при использовании заднего газового щитка, что обычно характерно для орбитальных или кольцевых швов, его расход должен быть на 30–50% ниже, чем у основного сопла, чтобы избежать помех из-за противодавления.
Угол наклона горелки — это не вопрос удобства, а контроль вектора энергии. Перпендикулярная горелка (90°) обеспечивает максимальную плотность тока, но сокращает длину столба дуги, повышая чувствительность к незначительным изменениям расстояния до детали и способствуя чрезмерному проплавлению тонких стенок. Угол наклона вперед 15°–20° по направлению сварки удлиняет дугу, распределяет тепловложение по более широкой зоне и улучшает смачивание присадочной проволоки, что особенно важно при использовании систем подачи холодной проволоки, распространенных в роботизированных комплексах. Однако это имеет свою цену: уменьшается глубина проплавления и повышается риск непровара в корне, если скорость сварки не синхронизирована. Оптимальный угол определяется только в сочетании с допуском на сборку соединения. Для труб с изменением зазора ±0.1 mm угол 12°–15° в сочетании с небольшим повышением напряжения дуги (+0.5–1.0 V) стабилизирует точку привязки дуги без ухудшения сплавления. Напротив, для точно выровненных лазером соединений без зазора угол 7°–10° обеспечивает достаточное проплавление, одновременно сводя к минимуму накопление тепла в зоне термического влияния (HAZ). Никогда не фиксируйте угол, ориентируясь только на положение оснастки: проверяйте его по макрошлифам после травления, демонстрирующим равномерное усиление корня и отсутствие неполного заполнения.
Стабильность дуги при низком токе (40–90 A DCEN) — это область, в которой многие роботизированные системы дают сбой не из-за ограничений источника питания, а вследствие несоответствия импеданса между горелкой, кабелем и обратным токопроводящим контуром детали. Низкая теплопроводность титана концентрирует резистивный нагрев в точке привязки дуги. Если зажим массы расположен далее 150 mm от начала сварки либо обратный контур проходит через окрашенные поверхности, ржавчину или многоточечную оснастку, колебания напряжения превышают ±1.5 V, вызывая блуждание дуги и неравномерную ширину валика. Стабилизация начинается до зажигания дуги: убедитесь, что все соединения — цанга горелки, задний колпачок, зажим массы — чистые, надежно затянуты и не имеют окислов. Используйте медные оплеточные кабели массы с номиналом непрерывной работы ≥200 A даже для низкотоковых применений. Затем выполните *испытание отклика дуги*: зажгите дугу при 50 A, удерживайте ее 3 секунды, затем увеличьте ток до 85 A за 1 секунду. Стабильная система демонстрирует задержку нарастания тока ≤0.3 sec и отсутствие видимого отклонения дуги. При возникновении нестабильности проверьте наличие электромагнитных помех от расположенных рядом серводвигателей: экранированные кабели горелки и раздельная прокладка силовых и сигнальных линий являются обязательными.
Качество подготовки соединения напрямую определяет, будут ли вообще иметь значение усовершенствования настроек. Фрезерование торцов труб перед сваркой не является опцией — это основополагающее требование. Неровная или окисленная поверхность реза вынуждает дугу компенсировать дефекты, нарушая распределение тепла и способствуя образованию пор в корне шва. Именно поэтому точная подготовка кромок становится не параллельной задачей, а необходимым условием. Такое оборудование, как кромкофрезерный станок, обеспечивает стабильную перпендикулярность и качество поверхности от партии к партии, что критически важно при подаче труб в роботизированную оснастку. Его микронная точность при формировании прямых кромок и контролируемых углов скоса устраняет вариативность, возникающую при ручной шлифовке или плазменной резке, сокращает время предсварочного контроля и уменьшает количество отклоненных деталей на последующих этапах.
Ни одна из этих регулировок не существует изолированно. Увеличение расхода газа без корректировки угла горелки может чрезмерно охладить переднюю кромку и привести к несплавлению. Снижение тока для ограничения деформаций без проверки стабильности дуги может дать узкий и хрупкий валик, склонный к растрескиванию при термоциклировании. Цель состоит не в отдельной оптимизации каждого параметра, а в определении *взаимозависимого окна* — узкого диапазона комбинированных настроек, в котором сходятся газовая защита, распределение тепла и электрическая стабильность. Это окно определяется не теорией, а разрушающими испытаниями: разрезкой, макротравлением и испытаниями на изгиб согласно AWS D17.1 или ASTM B366. Операторы, пропускающие этот этап валидации, часто принимают повторяемость за надежность, запуская идентичные программы в несколько смен, пока незамеченные микродефекты накапливаются.
Наконец, следует понимать, что роботизированная TIG-сварка титана связана не столько с автоматизацией, сколько с дисциплинированным управлением процессом. Робот устраняет дрожание рук человека, но усиливает последствия любой нестабильности расходных материалов, заземления, чистоты газа или жесткости оснастки. Одна партия загрязненного вольфрама, изношенный корпус цанги или аргон с содержанием кислорода >30 ppm сделают недействительной даже самую тщательно откалиброванную настройку. Ежедневная проверка — контроль чистоты газа, осмотр геометрии кончика вольфрама и измерение сопротивления заземления (<0.1 Ω) — не является дополнительными расходами на обслуживание. Это эксплуатационная основа целостности сварного шва.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение