




Роботизированная TIG- и MIG-сварка алюминиевых литых корпусов: контроль проплавления, риск разбрызгивания и компромиссы при послесварочной очистке
Роботизированная TIG- и MIG-сварка алюминиевых литых корпусов: контроль проплавления, риск разбрызгивания и компромиссы при послесварочной очистке
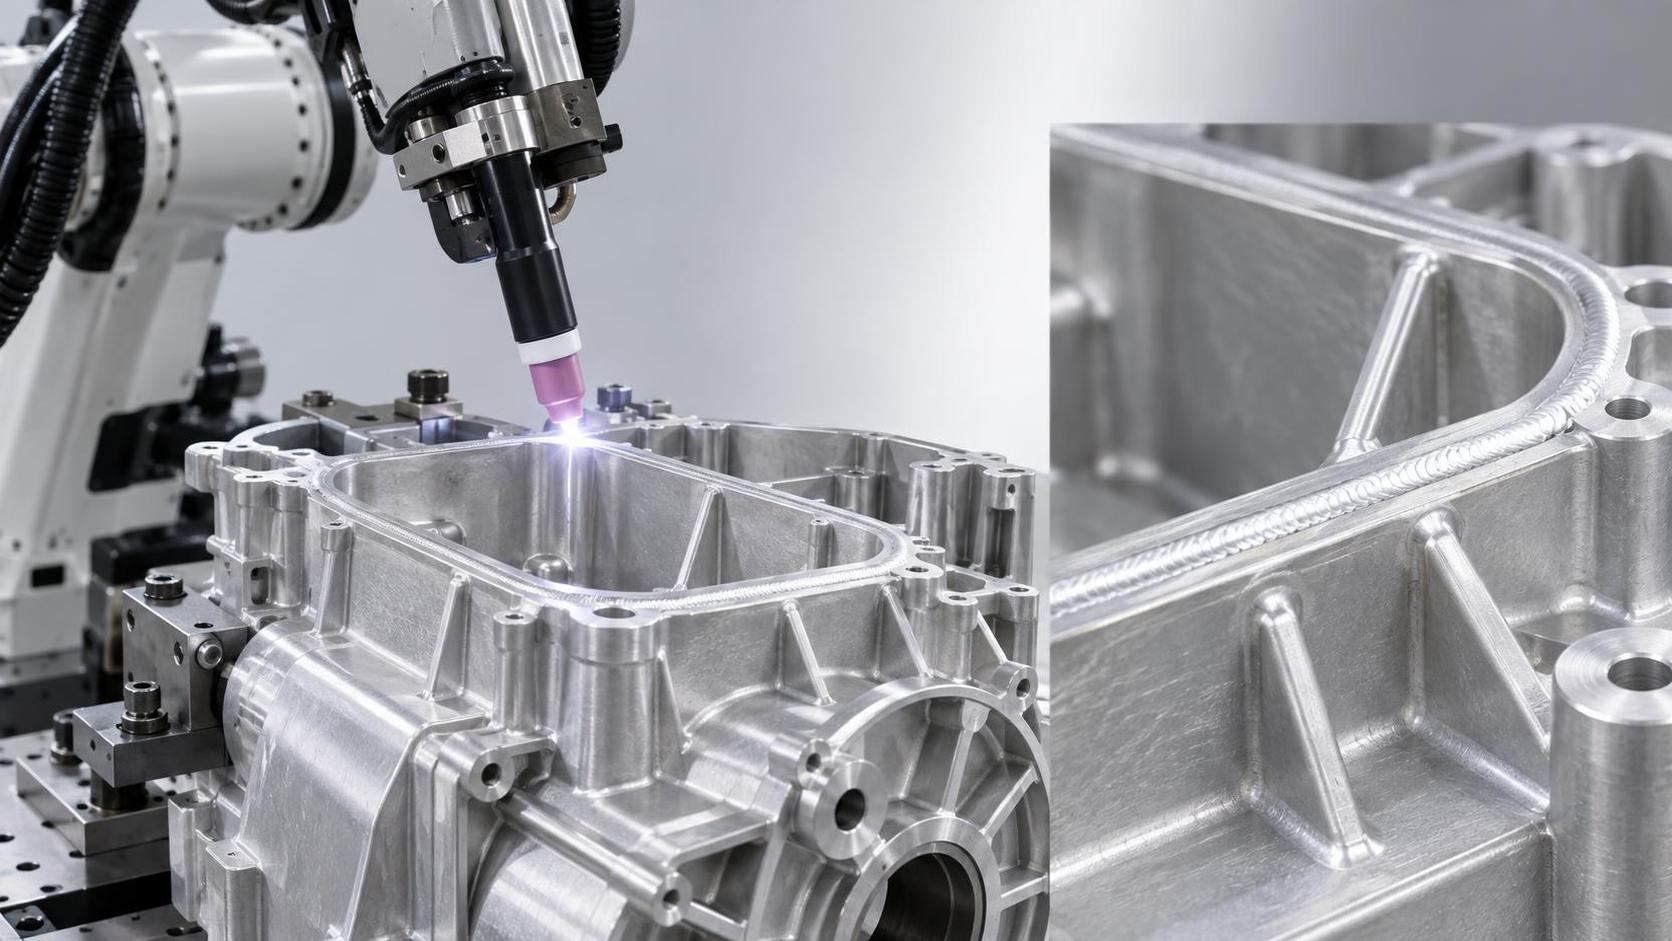
Роботизированная TIG-сварка — выбор по умолчанию, если только ограничения процесса не требуют перехода на MIG
Для технических специалистов, выбирающих роботизированную сварку алюминиевых литых под давлением корпусов, вопрос на самом деле не в том, «TIG или MIG?», а в том, «Что произойдет, если выбрать MIG по умолчанию, не проверив, действительно ли он подходит для *этой* детали, *этой* геометрии соединения и *этих* требований после сборки?» Роботизированная TIG-сварка остается базовым стандартом не без причины: она обеспечивает предсказуемое, неглубокое и контролируемое проплавление тонкостенных (1,5–3,0 мм), чувствительных к нагреву отливок, где размерная стабильность и целостность сварного шва без оксидов не подлежат компромиссу. Но это не означает, что роботизированной MIG-сварке нет места — оно есть. Просто она требует более строгой предварительной валидации.
Контроль проплавления — это не только глубина, но и стабильность при переменной толщине стенок
Алюминиевые отливки под давлением редко имеют одинаковую толщину стенок. Типичный корпус может иметь боковые стенки толщиной 1,8 мм, монтажные фланцы толщиной 2,5 мм и ребристые зоны толщиной 1,2 мм — и все это в одной детали. Роботизированная TIG-сварка превосходно справляется с такими условиями, поскольку ее дуга по своей природе стабильна, имеет низкую энергию и быстро реагирует на модуляцию тока в реальном времени. При правильном угле горелки, скорости сварки и параметрах импульса можно поддерживать проплавление в пределах ±0,2 мм даже при переходах между участками толщиной 1,2 мм и 2,5 мм. Такая стабильность предотвращает как прожоги в тонких зонах, так и непровары в более толстых.
Роботизированная MIG-сварка с трудом справляется с этой изменчивостью. Более высокое тепловложение и более широкий столб дуги делают ее склонной к тепловому разбегу в более тонких участках, если не обеспечить жесткое ограничение скорости подачи проволоки, напряжения и расхода защитного газа; и даже в этом случае незначительная пористость отливки или изменение поверхностного оксидного слоя могут вызвать резкие скачки проплавления. На практике многие предприятия компенсируют это увеличением размеров угловых швов или добавлением подкладных планок, что повышает затраты, увеличивает время цикла и создает новые риски деформации при охлаждении.
Риск разбрызгивания — это не просто вопрос очистки, а ключевой фактор качества
Брызги при роботизированной MIG-сварке алюминия — это не только косметический дефект. Когда капли расплавленного алюминия попадают на соседние поверхности, особенно рядом с вентиляционными отверстиями, бобышками под винты или сопрягаемыми поверхностями, они вызывают микрозамыкания, мешают уплотнительным прокладкам и ухудшают характеристики ЭМИ-экранирования. Хуже того, брызги часто внедряют частицы оксидов в основной металл, создавая локальные очаги начала коррозии, которые проявляются только после климатических испытаний или эксплуатации в реальных условиях.
Роботизированная TIG-сварка при стандартных параметрах практически не образует брызг. Нет переноса проволоки, коротких замыканий или крупнокапельного переноса — только чистая сфокусированная дуга, плавящая лишь необходимый объем материала. Это устраняет не только трудозатраты на послесварочную очистку, но и риск внесения поверхностных загрязнений, способных аннулировать квалификационные испытания корпусов для аэрокосмической или медицинской отрасли.
Послесварочная очистка — не второстепенная задача, а мультипликатор затрат, который нельзя игнорировать
Именно здесь компромисс становится ощутимым: роботизированная MIG-сварка может выполняться в 2,5 раза быстрее роботизированной TIG-сварки на заданном шве, но если каждый шов требует 90 секунд ручной зачистки, удаления оксидов проволочными щетками из нержавеющей стали и визуального контроля налипших брызг, это преимущество в скорости исчезает. А если деталь затем подвергается анодированию или порошковой окраске, остаточные оксиды или внедренные брызги приведут к вздутию покрытия, плохому поглощению красителя или преждевременному разрушению покрытия.
Сварные швы после роботизированной TIG-сварки обычно требуют лишь легкой протирки ацетоном перед окончательной проверкой. Без шлифования, без абразивной обработки, без циклов доработки. Это напрямую снижает трудозатраты на единицу продукции, повышает выход годных изделий с первого прохода и сокращает время прохождения — не только на сварочном участке, но и по всей линии финишной обработки.
Когда роботизированная MIG-сварка *может* применяться — и что необходимо проверить в первую очередь
MIG-сварка не исключается полностью. Она целесообразна, когда:
- Корпус имеет толстые стенки (>4,0 мм), прочную конструкцию и широкие допуски;
- Швы длинные, прямые и непрерывные (например, периметральные швы на крупных корпусах);
- Требования к качеству поверхности являются функциональными, а не эстетическими или критичными для герметизации;
- Объем производства оправдывает инвестиции в высококлассные системы снижения разбрызгивания (например, импульсный струйный перенос со смесями аргона и гелия, контроль расстояния от контактного наконечника до изделия и обратная связь по напряжению в замкнутом контуре).
Но даже в этом случае перед принятием решения необходимо проверить три момента: (1) предсказуемо ли ваш конкретный литейный сплав (например, A380 или ADC12) реагирует на тепловой профиль MIG-сварки; (2) учитывает ли конструкция оснастки более широкую зону термического влияния без коробления; и (3) включает ли ваш послесварочный технологический процесс отдельное валидированное удаление оксидов, поскольку стандартного обезжиривания будет недостаточно.
Реалии интеграции: квалификация, время настройки и совместимость систем
Роботизированная TIG-сварка требует более строгой дисциплины интеграции — не более высокой квалификации оператора, а более точного предварительного контроля. Выравнивание горелки, проверка газовой защиты и подготовка вольфрамового электрода должны быть воспроизводимыми между сменами. Однако после квалификации программы роботизированной TIG-сварки отличаются высокой стабильностью: один набор параметров часто работает без изменений месяцами на тысячах деталей.
Роботизированная MIG-сварка более терпима к настройке, но менее терпима к нестабильности. Небольшие изменения вылета проволоки, износа контактного наконечника или турбулентности защитного газа вызывают измеримые вариации формы валика и проплавления. Это означает более частые проверки в процессе, более частые корректировки параметров и более высокую зависимость от адаптивного управления на основе датчиков, что увеличивает сложность и стоимость архитектуры системы.
Роль финишной обработки поверхности — и почему она важна раньше, чем вы думаете
Качество сварки не заканчивается на дуге. Для алюминиевых литых под давлением корпусов, предназначенных для видимых или высоконадежных применений, состояние поверхности после сварки напрямую влияет на последующие процессы, такие как анодирование, нанесение покрытий или конформное покрытие. Остаточные оксиды, микробрызги или зоны с тепловым оттенком нарушают равномерное формирование слоя.
Именно здесь решения для финишной обработки становятся частью решения по выбору сварки, а не второстепенной задачей. Например, детали с жесткими требованиями к внешнему виду или внутренней чистоте (например, корпуса медицинской электроники или шкафы управления для рельсового транспорта) часто после сварки подвергаются магнитной галтовке для удаления микрозаусенцев, выравнивания текстуры поверхности и устранения внедренных загрязнений. Индивидуально разработанная машина для магнитной полировки обрабатывает сложную геометрию, включая внутренние ребра, резьбовые вставки и узкие зазоры, без деформации детали или изменения размеров. Ее всенаправленное воздействие очищает зоны сварки, одновременно удаляя заусенцы с кромок и повышая отражающую способность, объединяя несколько вторичных операций в один цикл длительностью 3–20 минут.
Окончательная рекомендация: начните с роботизированной TIG-сварки, затем проверьте MIG-сварку в условиях вашего конкретного корпуса
Не выбирайте роботизированную MIG-сварку только потому, что на бумаге она быстрее. Выбирайте ее лишь после доказательства того, что она соответствует *вашему* определению «приемлемости» по трем конкретным критериям: (1) проплавление остается в пределах ±0,3 мм при всех толщинах стенок вашей фактической отливки; (2) уровень разбрызгивания остается ниже 0,5% от общей длины шва без снижения скорости сварки; и (3) послесварочная очистка занимает ≤30 секунд на деталь без внесения риска доработки.
Если хотя бы один из этих пунктов не выполняется, роботизированная TIG-сварка — не «более медленная альтернатива», а путь с меньшим риском и более низкой совокупной стоимостью владения. А с роботизированными сварочными системами с сертификатами ISO9001 и CE от таких поставщиков, как Wuxi Samgins, подкрепленными проверенным опытом в обработке алюминия, CNC-обработке и прецизионной финишной обработке, вы не жертвуете скоростью ради качества. Вы согласуете возможности процесса с функцией детали.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение