




Передовые практики роботизированной TIG-сварки для OEM-производителей медицинских изделий: пути квалификации по разделу IX ASME BPVC и прослеживаемость микросварных швов
Передовые практики роботизированной TIG-сварки для OEM-производителей медицинских изделий: пути квалификации по разделу IX ASME BPVC и прослеживаемость микросварных швов
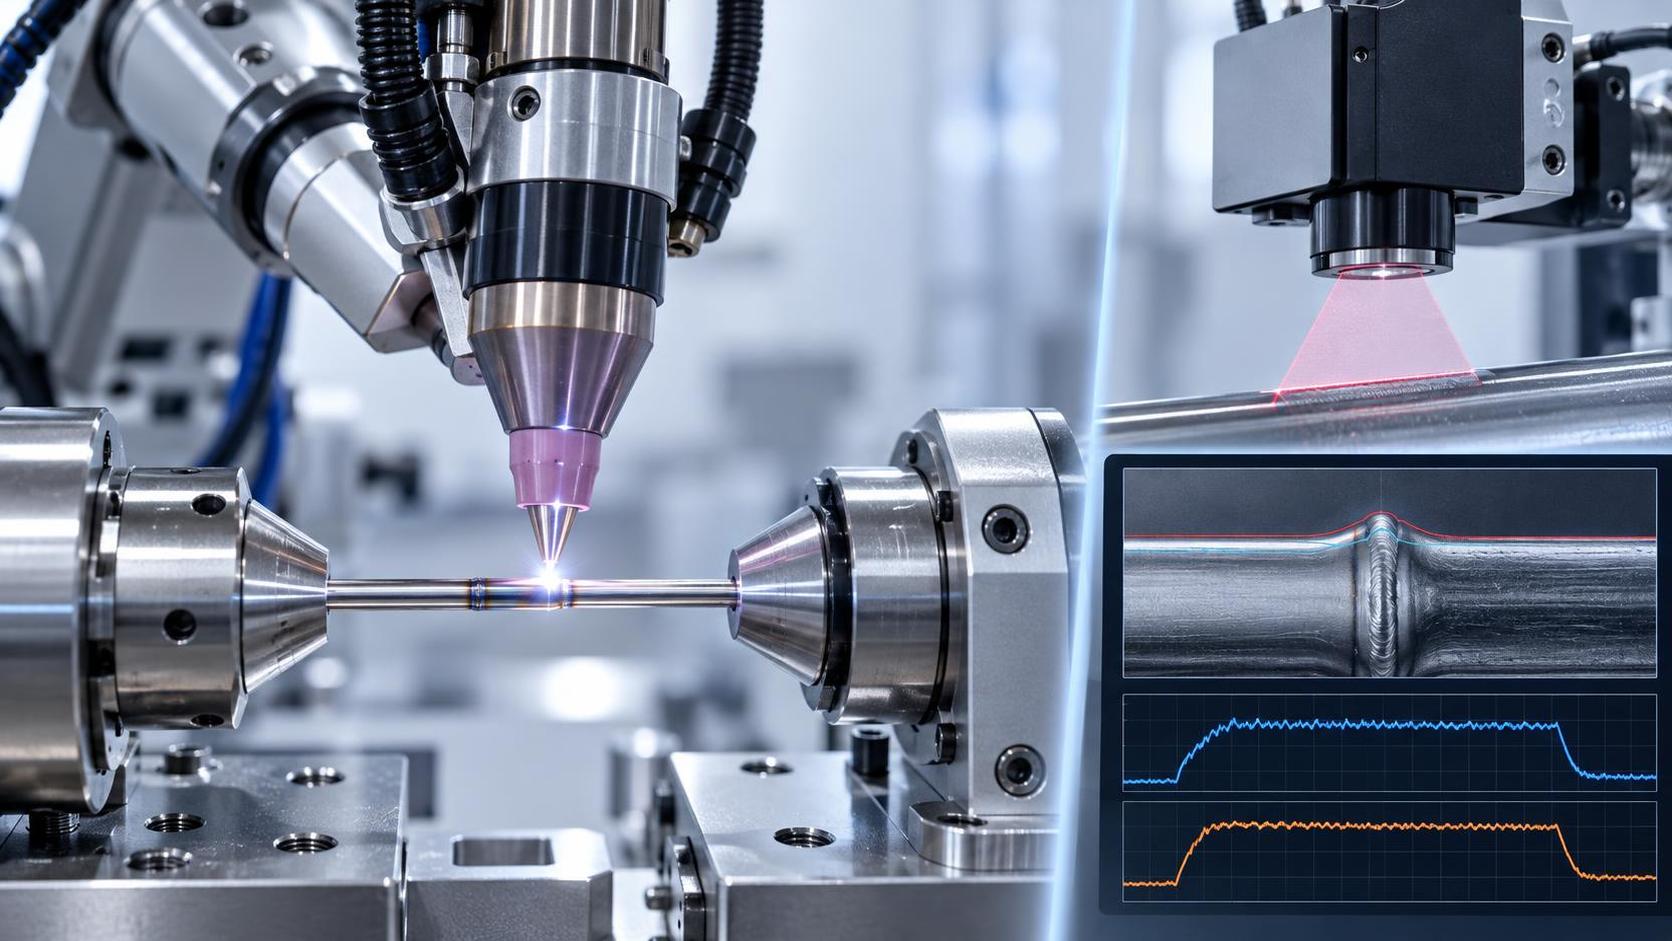
Когда роботизированной TIG-сварки недостаточно: что OEM-производители медицинских устройств упускают при аттестации по разделу IX ASME BPVC
Для специалистов по качеству и безопасности у OEM-производителей медицинских устройств роботизированную TIG-сварку оценивают не по длительности цикла или расходу электрода — ее оценивают по тому, проходит ли каждый сварной шов аудит прослеживаемости, выдерживает ли разрушающие испытания и сохраняет ли свои свойства при стерилизации, усталостных нагрузках и длительной имплантации. Однако многие команды рассматривают аттестацию по разделу IX ASME BPVC как разовое оформление документации: «Мы аттестовали процедуру, обучили оператора и выполнили PQR». Такой подход не работает — не потому, что сварной шов технически ненадежен, а потому, что отсутствует прослеживаемость до микромасштабных условий, определяющих клиническую приемлемость.
Скрытый пробел: раздел IX охватывает процесс, а не целостность микросварных швов
Раздел IX ASME BPVC регулируетаттестацию сварочной процедуры (WPQ) и аттестацию квалификации сварщика (WPQ). Он подтверждает, что заданный набор параметров — сила тока, напряжение, скорость перемещения, расход газа, геометрия вольфрамового электрода — способен обеспечивать качественные сварные швы в пределах установленных диапазонов. Но для медицинских устройств «качественный» означает нечто большее, чем отсутствие пористости или трещин. Это означает стабильное тепловложение в соединениях трубок из нержавеющей стали толщиной 0,3 мм; равномерную глубину проплавления в корпусах из титанового сплава с градиентами тепловой массы; воспроизводимую стабильность дуги при 8-секундной сварке компонентов из нитинола, где отклонение дуги на 0,1 секунды изменяет структуру зерна за пределы допустимых норм ISO 13485.
Именно здесь роботизированные TIG-системы расходятся с традиционной логикой аттестации. Процедура, аттестованная по разделу IX, может допускать отклонение силы тока ±15 %, но для сосудистого соединителя диаметром 1,2 мм ±3 % превышает допустимую ширину зоны термического влияния согласно ASTM F2516. Стандарт не требует регистрации отклонения силы тока в реальном времени с частотой 100 Гц и не предписывает корреляцию между пиками напряжения дуги и последующими выбросами результатов испытаний на растяжение. Однако именно такие корреляции изучают регуляторы при рассмотрении файлов истории разработки устройств класса III.
Три обязательных требования к прослеживаемости — за пределами раздела IX
Истинное соответствие требованиям начинается там, где заканчивается раздел IX. Вот что аудиторы теперь регулярно проверяют и почему стандартные роботизированные TIG-платформы не справляются:
- Фиксация параметров с разрешением на уровне подцикла: Не просто «средняя сила тока = 75 А», а полный захват формы сигнала (напряжение, ток, длина дуги), синхронизированный с координатами траектории робота и дискретизированный с частотой ≥1 кГц. Без этого невозможно сопоставить падение расхода защитного газа в течение 200 мс с локальным окислением на одном 3-мм участке сварного шва.
- Связь партии материала со сварным швом: Раздел IX предполагает однородность основного металла. В действительности одна партия трубок из 316LVM может иметь незначительные вариации содержания азота, влияющие на ферритное число. Прослеживаемость должна связывать каждый сегмент сварного шва с сертификатами на входящий материал, журналами термообработки и валидацией очистки после сварки, а не только с номером детали и редакцией.
- Проверка микрогеометрии, интегрированная в управление процессом: Аттестованная процедура не гарантирует стабильного проплавления стенок эндоскопической оболочки толщиной 0,4 мм. Необходим внутрипроцессный мониторинг — например, лазерная профилометрия, синхронизированная с сигналами начала/окончания сварки, — который выявляет отклонения высоты усиления >±0,02 мм до того, как деталь покинет станцию.
Это не «желательные дополнения». Они закреплены в 21 CFR Part 820.70(a) FDA («производственные процессы должны надлежащим образом контролироваться») и отражены в последних выводах аудитов MDSAP, где 63 % несоответствий были связаны с недостаточной прослеживаемостью параметров сварки, а не с дефектами самих сварных швов.
Пути аттестации: какой соответствует профилю риска вашего устройства?
Универсального пути по разделу IX не существует. Правильный выбор зависит от классификации риска вашего устройства, сложности геометрии и объема производства:
Примечание: третий путь — аттестованная роботизированная система — все чаще требуется для устройств класса III. В нем робот, источник питания, горелка, блок охлаждения и система машинного зрения рассматриваются как интегрированная производственная единица. Вы аттестуете не «TIG-сварку», а эту конкретную конфигурацию, валидированную на реальных серийных деталях, а не на образцах. Именно здесь важна строгость проектирования, соответствующего ISO 9001: системы, разработанные в соответствии со стандартами CE и ISO 9001, по своей архитектуре включают прослеживаемость калибровки, контроль версий встроенного ПО и защищенное журналирование параметров, а не получают их в качестве позднего дополнения.
Где целостность резьбы обеспечивает целостность сварного шва: практическая взаимосвязь
Целостность сварного шва не существует изолированно. Рассмотрим крепеж: корпус кардиостимулятора, герметизированный роботизированной TIG-сваркой, также должен предусматривать прецизионные резьбовые гермовводы. Если такая резьба нарезана, а не накатана, она создает микрозарубки, остаточные растягивающие напряжения и нестабильную чистоту поверхности — все это факторы, ускоряющие усталостное разрушение на интерфейсах, прилегающих к сварному шву. Холодная накатка, в отличие от нарезания, создает сжимающие напряжения на поверхности и устраняет участки зарождения микротрещин. Для высокопрочных крепежных элементов, используемых в герметичных корпусах, резьбонакатный станок Z28-500 формирует резьбу с шероховатостью Ry 0,1–0,8 мкм и полной стабильностью профиля, что критично там, где геометрия впадины резьбы напрямую влияет на циклическое нагружение сварных фланцев.
Это не перекрестная продажа. Это системное мышление: аттестация сварки терпит неудачу, если смежные процессы подрывают надежность соединения. Надежная стратегия по разделу IX учитывает, как каждый механический интерфейс, включая резьбовые соединения, взаимодействует с термическими циклами, нагрузками стерилизации и долговременной коррозионной стойкостью.
Следующие шаги: что проверить перед следующей подачей 510(k)
Не ждите, пока спросит аудитор. Проведите внутреннюю проверку готовности по следующим трем пунктам:
- Детализация журналов параметров: Можете ли вы извлечь архивные данные с формами сигналов тока/напряжения для любого сварного шва, выполненного за последние 18 месяцев, а не только сводные отчеты?
- Связь с управлением изменениями: Когда обновление встроенного ПО робота изменило время поджига дуги на 12 мс, был ли инициирован новый PQR или это было задокументировано только в журнале выпуска программного обеспечения?
- Объем прослеживаемости материалов: Содержит ли ваша WPS ссылки на номера партий ASTM F138 или только «нержавеющая сталь 316L»? Если последнее, ваша аттестация неполна для имплантируемых устройств.
Роботизированная TIG-сварка в производстве медицинских изделий — это не автоматизация ради автоматизации. Это создание доказательств, а не только сварных швов, которые выдерживают проверку на каждом уровне: макро-, микро- и регуляторном. Наиболее эффективные пути аттестации не минимизируют усилия, а устраняют неоднозначность. И начинается это с рассмотрения каждого сварного шва не как результата процесса, а как документированного, ограниченного параметрами и верифицируемого клинического события.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение