




أفضل ممارسات اللحام الروبوتي بتقنية TIG لمصنّعي المعدات الأصلية للأجهزة الطبية: مسارات التأهيل وفق القسم IX من ASME BPVC وقابلية تتبع اللحامات الدقيقة
أفضل ممارسات اللحام الروبوتي بتقنية TIG لمصنّعي المعدات الأصلية للأجهزة الطبية: مسارات التأهيل وفق القسم IX من ASME BPVC وقابلية تتبع اللحامات الدقيقة
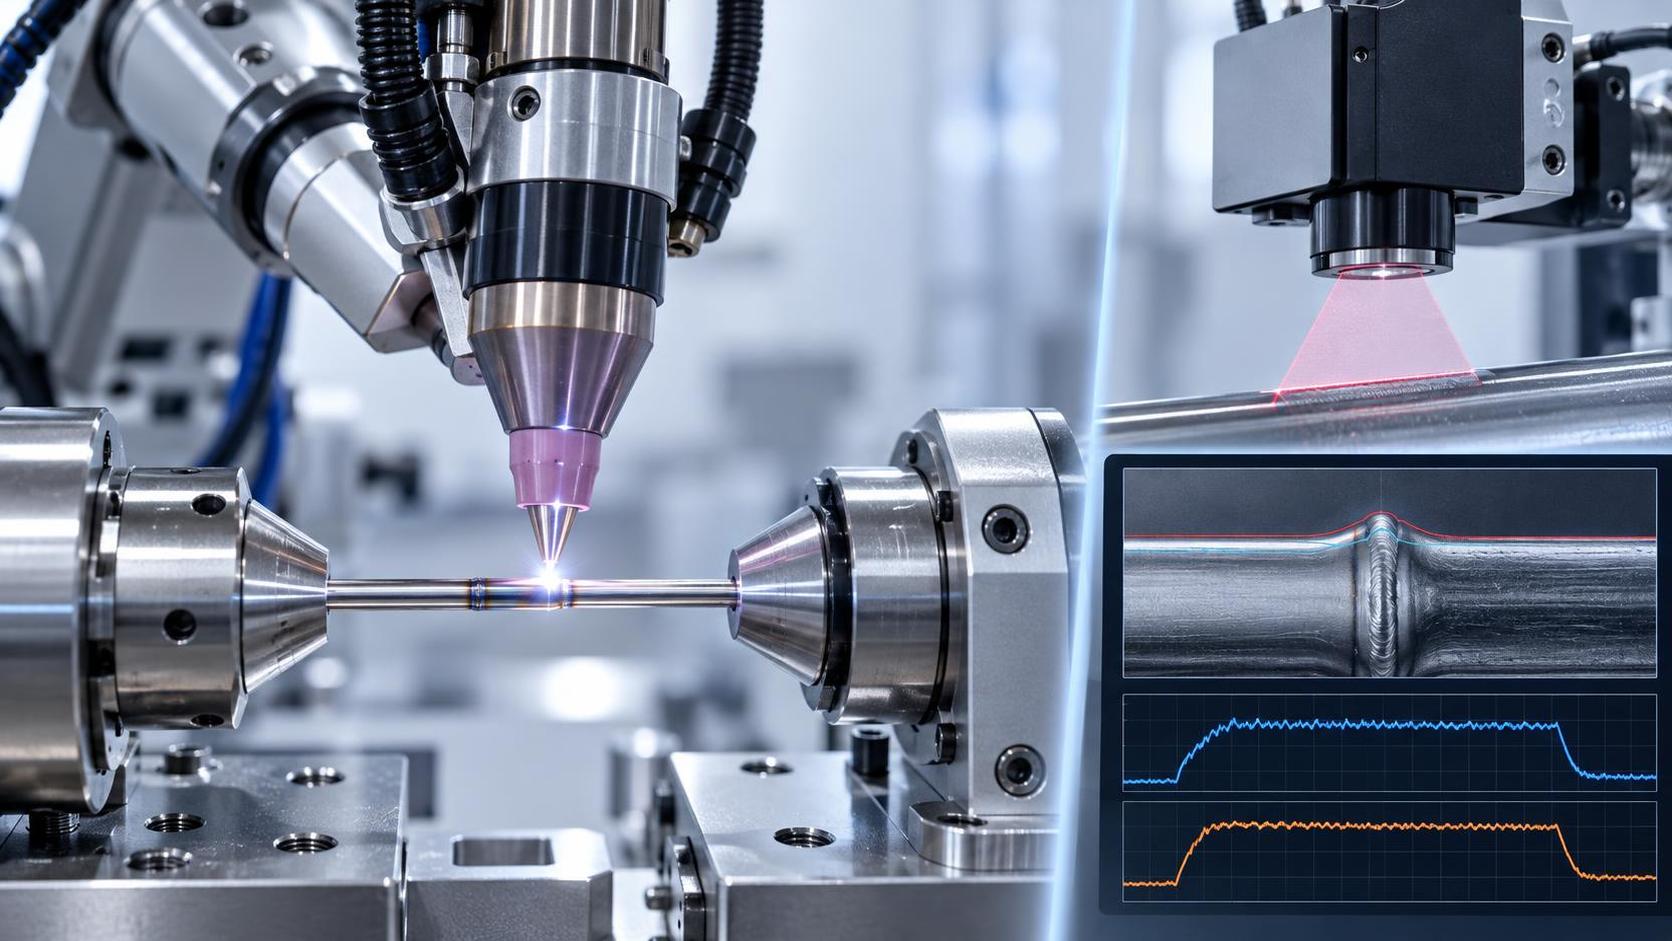
عندما لا تكفي لحام TIG الروبوتية — ما الذي يغفله مصنعو المعدات الأصلية للأجهزة الطبية في تأهيل القسم IX من ASME BPVC
بالنسبة لمتخصصي الجودة والسلامة لدى مصنّعي المعدات الأصلية للأجهزة الطبية، لا يُقيَّم لحام TIG الروبوتي بناءً على زمن الدورة أو استهلاك القطب الكهربائي، بل بناءً على ما إذا كانت كل لحامة تجتاز مسار التدقيق، وتتحمل الاختبارات الإتلافية، وتصمد أمام التعقيم والإجهاد والتزرع طويل الأمد. ومع ذلك، تتعامل فرق كثيرة مع تأهيل القسم IX من ASME BPVC باعتباره إجراءً ورقيًا لمرة واحدة: «أهلنا الإجراء، ودرّبنا المشغل، وأجرينا PQR». يفشل هذا النهج، ليس لأن اللحام غير سليم تقنيًا، بل لأنه يفتقر إلى قابلية التتبع للظروف على المستوى المجهري التي تحدد المقبولية السريرية.
الفجوة الخفية: يغطي القسم IX العملية، وليس سلامة اللحام الدقيق
ينظم القسم IX من ASME BPVC تأهيل إجراء اللحام (WPQ) وتأهيل أداء اللحام (WPQ). وهو يتحقق من أن مجموعة معينة من المعلمات — التيار والجهد وسرعة الحركة وتدفق الغاز وهندسة التنغستن — يمكنها إنتاج لحامات سليمة ضمن النطاقات المحددة. ولكن بالنسبة للأجهزة الطبية، فإن «السليم» يعني أكثر من غياب المسامية أو الشقوق. فهو يعني مدخلات حرارية متسقة عبر وصلات أنابيب من الفولاذ المقاوم للصدأ بسماكة 0.3 مم؛ وعمق انصهار موحد في أغلفة سبائك التيتانيوم ذات تدرجات الكتلة الحرارية؛ واستقرارًا متكررًا للقوس أثناء لحامات مدتها 8 ثوانٍ على مكونات النيتينول، حيث يؤدي انحراف القوس لمدة 0.1 ثانية إلى تغيير البنية الحبيبية بما يتجاوز حدود القبول وفق ISO 13485.
هنا تختلف أنظمة TIG الروبوتية عن منطق التأهيل التقليدي. قد يسمح إجراء مؤهل وفق القسم IX بتفاوت قدره ±15% في شدة التيار، ولكن بالنسبة لوصلة وعائية بقطر 1.2 مم، فإن ±3% يتجاوز عرض المنطقة المتأثرة بالحرارة المسموح به وفق ASTM F2516. لا يشترط المعيار تسجيل انحراف التيار في الوقت الفعلي عند 100 هرتز، ولا يفرض الربط بين ارتفاعات جهد القوس والقيم الشاذة اللاحقة في اختبار الشد. ومع ذلك، فإن هذه الارتباطات هي ما يفحصه المنظمون عند مراجعة ملفات تاريخ التصميم للأجهزة من الفئة III.
ثلاثة متطلبات غير قابلة للتفاوض لقابلية التتبع — تتجاوز القسم IX
يبدأ الامتثال الحقيقي حيث ينتهي القسم IX. إليك ما يفحصه المدققون الآن بصورة روتينية — ولماذا لا ترقى منصات TIG الروبوتية العامة إلى ذلك:
- تثبيت المعلمات بدقة أقل من الدورة: ليس مجرد «متوسط شدة التيار = 75 A»، بل التقاط شكل الموجة بالكامل (الجهد، التيار، طول القوس) متزامنًا مع إحداثيات مسار الروبوت، وبمعدل أخذ عينات ≥1 kHz. من دون ذلك، لا يمكنك ربط انخفاض لمدة 200 ms في تدفق غاز الحماية بأكسدة موضعية في جزء واحد من خط لحام بطول 3 مم.
- ربط دفعة المواد باللحام: يفترض القسم IX تجانس المعدن الأساسي. أما في الواقع، فقد تحتوي دفعة واحدة من أنابيب 316LVM على اختلافات طفيفة في محتوى النيتروجين تؤثر في رقم الفيريت. يجب أن تربط قابلية التتبع كل جزء لحام بشهادات المواد الواردة، وسجلات المعالجة الحرارية، والتحقق من التنظيف بعد اللحام، لا برقم الجزء وإصداره فقط.
- دمج التحقق من الهندسة الدقيقة في التحكم بالعملية: لا يضمن الإجراء المؤهل اختراقًا متسقًا في جدران أغلفة المناظير بسماكة 0.4 مم. تحتاج إلى مراقبة ضمن الخط — مثل قياس الملامح بالليزر المتزامن مع محفزات بدء/إيقاف اللحام — ترصد الانحرافات التي تتجاوز ±0.02 مم في ارتفاع التقوية قبل أن تغادر القطعة المحطة.
هذه ليست «إضافات مرغوبة». فهي مضمنة في 21 CFR Part 820.70(a) الصادر عن FDA («يجب التحكم في عمليات الإنتاج بشكل كافٍ») وتنعكس في نتائج تدقيق MDSAP الأخيرة، حيث ارتبط 63% من حالات عدم المطابقة بعدم كفاية قابلية تتبع معلمات اللحام، لا بعيوب اللحام نفسها.
مسارات التأهيل: أيها يناسب ملف مخاطر جهازك؟
لا يوجد مسار شامل واحد للقسم IX. يعتمد الخيار الصحيح على تصنيف مخاطر جهازك، وتعقيد هندسته، وحجم الإنتاج:
ملاحظة: المسار الثالث — النظام الروبوتي المؤهل — مطلوب بشكل متزايد للأجهزة من الفئة III. وهو يعامل الروبوت ومصدر الطاقة والشعلة ووحدة التبريد ونظام الرؤية كوحدة تصنيع متكاملة. أنت لا تؤهل «لحام TIG»، بل تؤهل هذا التكوين المحدد، الذي يتم التحقق منه باستخدام أجزاء الإنتاج الفعلية لا العينات الاختبارية. وهنا تبرز أهمية صرامة التصميم المتوافقة مع ISO 9001: فالأنظمة المصممة وفق معايير CE وISO 9001 تدمج قابلية تتبع المعايرة، والتحكم في إصدار البرنامج الثابت، وتسجيل المعلمات الآمن في بنيتها، لا كفكرة لاحقة.
حيث تدعم سلامة القلاوظ سلامة اللحام — رابط عملي
لا توجد سلامة اللحام بمعزل عن غيرها. انظر إلى التثبيت: يجب أن يستوعب غلاف جهاز تنظيم ضربات القلب المحكم الإغلاق بلحام TIG الروبوتي أيضًا ممرات توصيل ملولبة بدقة. إذا قُطعت هذه القلاوظات بدلًا من درفلتها، فإنها تُدخل شقوقًا دقيقة وإجهاد شد متبقّيًا وتشطيب سطح متغيرًا — وهي جميعًا عوامل تسرع فشل الإجهاد عند الواجهات المجاورة للحام. وعلى عكس القطع، تنتج الدرفلة على البارد إجهادًا انضغاطيًا سطحيًا وتزيل مواقع بدء الشقوق الدقيقة. بالنسبة للمثبتات عالية القوة المستخدمة في الأغلفة المحكمة، توفرماكينة درفلة القلاوظ Z28-500 قلاوظات بخشونة Ry 0.1–0.8 μm واتساق كامل للمقطع — وهو أمر بالغ الأهمية عندما تؤثر هندسة جذر القلاوظ مباشرة في التحميل الدوري عند الفلنجات الملحومة.
هذا ليس بيعًا تكميليًا. بل هو تفكير منظومي: يفشل تأهيل اللحام إذا قوضت العمليات المجاورة موثوقية الوصلة. تأخذ استراتيجية قوية للقسم IX في الحسبان كيفية تفاعل كل واجهة ميكانيكية — بما فيها التجميعات الملولبة — مع الدورات الحرارية وإجهادات التعقيم ومقاومة التآكل على المدى الطويل.
الخطوات التالية: ما الذي يجب تدقيقه قبل تقديم طلب 510(k) التالي؟
لا تنتظر حتى يسأل المدقق. أجرِ فحصًا داخليًا للجاهزية بشأن هذه العناصر الثلاثة:
- دقة سجل المعلمات: هل يمكنك استرجاع بيانات مؤرشفة تُظهر أشكال موجات التيار/الجهد لأي لحام أُجري خلال الأشهر الـ18 الماضية، وليس تقارير الملخص فقط؟
- ربط التحكم في التغيير: عندما أدى تحديث البرنامج الثابت للروبوت إلى تغيير توقيت إشعال القوس بمقدار 12 ms، هل تم بدء PQR جديد، أم وُثق ذلك في سجل إصدار البرنامج فقط؟
- نطاق قابلية تتبع المواد: هل يشير WPS لديك إلى أرقام دفعات ASTM F138، أم إلى «فولاذ مقاوم للصدأ 316L» فقط؟ إذا كان الأخير، فإن تأهيلك غير مكتمل للغرسات.
لا يتعلق لحام TIG الروبوتي في التصنيع الطبي بالأتمتة من أجل الأتمتة. بل يتعلق ببناء أدلة، لا مجرد لحامات، تصمد أمام التدقيق على كل المستويات: الكلي، والدقيق، والتنظيمي. لا تقلل مسارات التأهيل الأكثر فعالية الجهد؛ بل تزيل الغموض. ويبدأ ذلك بمعاملة كل لحام ليس كمخرج عملية، بل كحدث سريري موثق ومحدود وقابل للتحقق.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة