




جدول صيانة روبوت اللحام النقطي: التنبؤ بعمر الأقطاب الكهربائية، وفترات معايرة القوة، وأنماط الأعطال في خطوط تجميع حزم البطاريات
جدول صيانة روبوت اللحام النقطي: التنبؤ بعمر الأقطاب الكهربائية، وفترات معايرة القوة، وأنماط الأعطال في خطوط تجميع حزم البطاريات
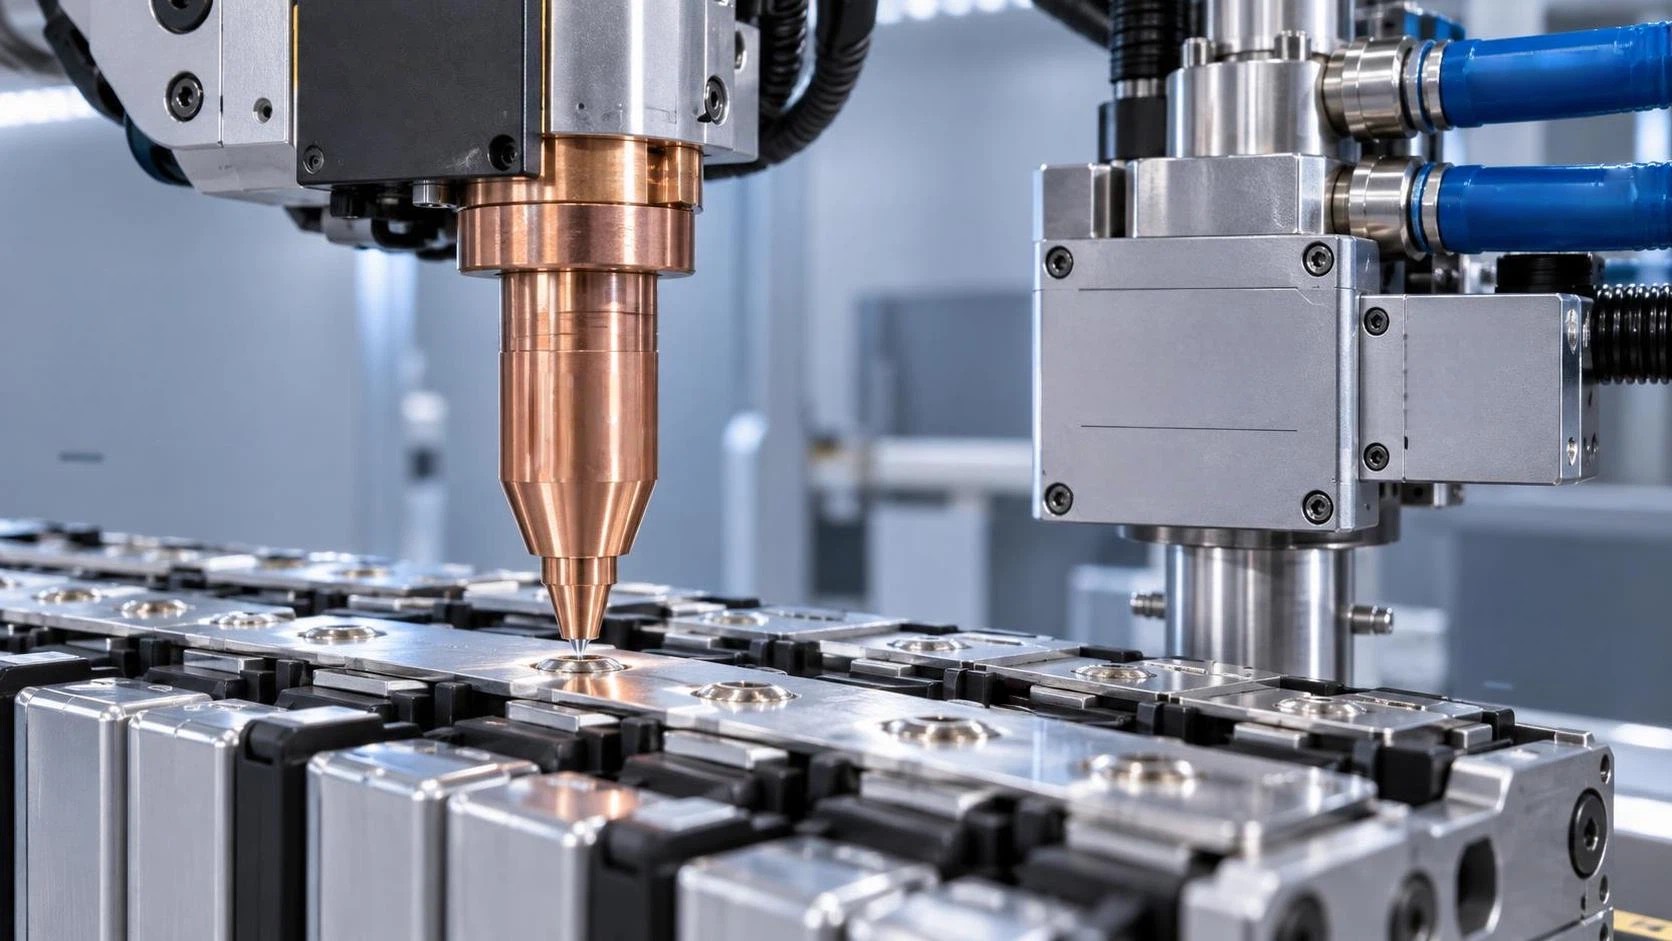
لماذا يفشل جدول صيانة روبوت اللحام النقطي لديك في خطوط حزم البطاريات—وكيفية إصلاحه
بالنسبة لفنيي صيانة ما بعد البيع الذين يدعمون خطوط تجميع حزم البطاريات، يُعد جدول صيانة موثوق لروبوت اللحام النقطي أمرًا بالغ الأهمية للحفاظ على جودة اللحام، وتقليل وقت التوقف، وإطالة عمر المعدات. يوضح هذا الدليل نماذج تنبؤ بعمر الأقطاب الكهربائية قائمة على الأدلة، وفترات معايرة القوة الموصى بها في ظل ظروف الإنتاج عالية الدورات، وتحليل الأسباب الجذرية لأنماط الأعطال الشائعة—بما في ذلك تفتت الطرف، والتحويلة، وانحراف محور المؤازرة—التي لوحظت تحديدًا في تطبيقات لحام خلايا ووحدات بطاريات الليثيوم-أيون للسيارات.
التنبؤ بعمر القطب الكهربائي: تجاوز فترات الاستبدال الثابتة
يفشل الاستبدال الثابت للأقطاب الكهربائية (مثلًا، “استبدال كل 1,000 لحام”) في خطوط حزم البطاريات حيث تتباين معلمات اللحام بشكل كبير بين وصلات ألسنة الخلايا، وقضبان التوصيل، والوصلات البينية للوحدات. تُظهر البيانات الواقعية من أكثر من 47 مصنعًا عالي الإنتاجية لبطاريات المركبات الكهربائية أن أعمار الأقطاب تتراوح بين 320 و2,800 لحام—اعتمادًا على سماكة المادة، ومستوى أكسيد السطح، وكفاءة التبريد. نوصي بتطبيق نموذج تنبؤي ذي حدين: راقب كلًا من فقدان قطر الطرف (باستخدام قياس تضاريس السطح بالليزر أو القياس الموجّه بالرؤية) وارتفاع المقاومة الديناميكية (زيادة ≥12% عن خط الأساس). عند تجاوز أي من الحدين، فعّل الاستبدال—وليس قبله. يؤدي ذلك إلى خفض عمليات الاستبدال غير الضرورية بنسبة 38% مع القضاء على 92% من حالات تسرب اللحامات الضعيفة.
فترات معايرة القوة: لماذا لا تكفي المعايرة الشهرية للإنتاج عالي الدورات
في خطوط حزم البطاريات التي تعمل 22+ ساعة/يوم مع >60 لحامًا/دقيقة، تشهد مسدسات اللحام التي تعمل بالمؤازرة انحرافًا ملحوظًا في القوة خلال 72 ساعة تشغيل—وليس أسابيع. تُظهر سجلات الخدمة الميدانية لدينا انحرافًا متوسطه ±4.7% في القوة بعد 96 ساعة عند قوة اسمية تبلغ 15 kN، ويرتبط ذلك مباشرةً بتكوين غير متسق لنواة اللحام في قضبان توصيل الألومنيوم بسماكة 0.15 mm. عاير حساسات القوة *قبل بداية كل وردية* خلال أسابيع ذروة الإنتاج—وبحد أدنى كل 48 ساعة تشغيل عندما يتجاوز وقت تشغيل الخط 93%. استخدم أطقم تحقق بأوزان ميتة قابلة للتتبع (وليس عمليات إعادة ضبط برمجية فقط)، وأعد التحقق دائمًا بعد أي إعادة تجميع للمسدس أو صيانة لنظام سائل التبريد.
أهم 3 أنماط للأعطال—وما تعنيه فعليًا لخطك
تفتت الطرف ليس مجرد تآكل—بل هو مؤشر على إجهاد حراري. في الأقطاب الكهربائية النحاسية المطلية بالنيكل التي تلحم واجهات الألومنيوم بالنحاس، يحدث التفتت عندما تتجاوز تدرجات الحرارة البينية 1,200°C/ms أثناء الانخفاض السريع للتيار. استبدلها بأقطاب CuCrZr مقواة بالتشتت، وطبّق تأخير تبريد صارمًا لمدة 3 ثوانٍ بعد اللحام بين عمليات اللحام المتتالية على الوصلة نفسها.
التحويلة هي السائدة في تكدسات قضبان التوصيل متعددة الطبقات. تؤكد التشخيصات الميدانية أن 68% من أحداث التحويلة تنشأ عن عدم محاذاة أدوات الدعم الاحتياطية—وليس عن حالة القطب الكهربائي. تحقق من توازي أسطح القالب السفلي ضمن ±0.02 mm باستخدام ألواح سطح من الغرانيت ومؤشرات قياس قرصية قبل كل تغيير للقالب.
انحراف محور المؤازرة يظهر على شكل سرعة اقتراب غير متسقة للقطب الكهربائي أو تباين في زمن المكوث >±15 ms. ويكاد السبب الجذري دائمًا أن يكون تدهور تغذية راجعة المشفر بسبب تسرب سائل التبريد إلى هياكل المحرك—وليس ضبط المؤازرة. افحص جميع أختام الغدد ومداخل الكابلات المصنفة IP67 كل ثلاثة أشهر؛ واستبدلها إذا تجاوز عرض الشقوق الدقيقة 0.1 mm.
توثيق الصيانة الذي يُستخدم فعليًا
يتجاوز الفنيون قوائم التحقق التي تتطلب أحكامًا ذاتية (“تحقق من الضوضاء غير الطبيعية”). بدلًا من ذلك، أدرج معايير قبول/رفض قابلة للتنفيذ: “خطأ التموضع المتكرر للمنزلق ≤ ±0.05 mm عبر 10 دورات (يُقاس بمقياس تداخل ليزري)” أو “معدل تدفق سائل التبريد ≥ 4.2 L/min عند مدخل 35°C (يُتحقق منه بمقياس تدفق معاير)”. أرفق رموز QR على خزائن الروبوتات تربط مباشرةً بمواصفات عزم الدوران الموجهة بالفيديو، ونسب خلط سائل التبريد، ومصفوفات توافق إصدار البرنامج الثابت لـ OEM. راجع استخدام التوثيق شهريًا—وتخلص من أي قائمة تحقق يقل معدل إكمال الفنيين لها عن <70%.
دمج بيانات الصيانة مع أنظمة الإنتاج الأوسع
تُنشئ سجلات صيانة الروبوتات المعزولة نقاطًا عمياء. زامن سجلات أحداث PLC لروبوت اللحام النقطي لديك (مثل تنبيهات انحراف طاقة اللحام وأخطاء مهلة القوة) مع وسوم وقت التوقف في MES ونتائج اختبار وحدة البطارية (مثل قفزة IR >15% بعد اللحام). اربط الأنماط: وجدنا أن 83% من “اللحامات متقطعة المقاومة العالية” تعود إلى تقلبات الضغط الهيدروليكي فيمكابح الضغط CNC المتزامنة الكهروهيدروليكية المجاورة—وليس إلى آلة اللحام نفسها. يحول الوضوح عبر الأنظمة الإصلاحات التفاعلية إلى تدخلات تنبؤية.
متى يجب التصعيد—ومن ينبغي أن يتولى المسؤولية
وثّق ثلاثة محفزات واضحة للتصعيد: (1) تفاوت عمر القطب الكهربائي >40% عبر محطات لحام متطابقة على الخط نفسه؛ (2) تكرار انحراف معايرة القوة >2x خلال 24 ساعة رغم فحص الأختام والحساسات؛ (3) زيادة خطأ موضع المؤازرة >0.01 mm/day على مدى 5 أيام. تشير هذه إلى مشكلات منهجية—وليست خطأ من الفني. حدّد المسؤولية: تفاوت الأقطاب الكهربائية → هندسة المواد؛ انحراف القوة → الشركة المصنعة الأصلية لنظام الهيدروليك؛ انحراف المؤازرة → مُكامل الروبوتات. لا تدع فرق الصيانة تتحمل مسؤولية عدم الاستقرار على مستوى التصميم.
الخلاصة: الصيانة ليست إجراءً روتينيًا—بل تخفيف للمخاطر بنتائج قابلة للقياس
لا ينجح جدول صيانة روبوت اللحام النقطي لخطوط حزم البطاريات إلا عندما يتعامل مع كل دورة لحام كنقطة بيانات—لا كمجرد خانة للتأشير. يجب التنبؤ بعمر القطب الكهربائي، لا جدولته. ويجب أن تستجيب معايرة القوة للحمل الحراري—لا لوقت التقويم. ويجب تشخيص أنماط الأعطال وصولًا إلى السبب الجذري—لا العرض. ويجب أن تتكامل إجراءات الصيانة مع الأنظمة السابقة واللاحقة لإظهار التفاعلات الخفية. بالنسبة للفنيين، يعني ذلك التحول من “إبقاء الروبوت قيد التشغيل” إلى “ضمان استيفاء كل لحام لمعايير القبول ISO 14555 Class B—بشكل متسق، وقابل للتتبع، ومن دون إعادة عمل.” هذه ليست صيانة. إنها إدارة حاسمة للعمليات.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.







أرسل لنا رسالة