




График технического обслуживания робота для точечной сварки: прогнозирование срока службы электродов, интервалы калибровки усилия и режимы отказов на линиях сборки аккумуляторных батарей
График технического обслуживания робота для точечной сварки: прогнозирование срока службы электродов, интервалы калибровки усилия и режимы отказов на линиях сборки аккумуляторных батарей
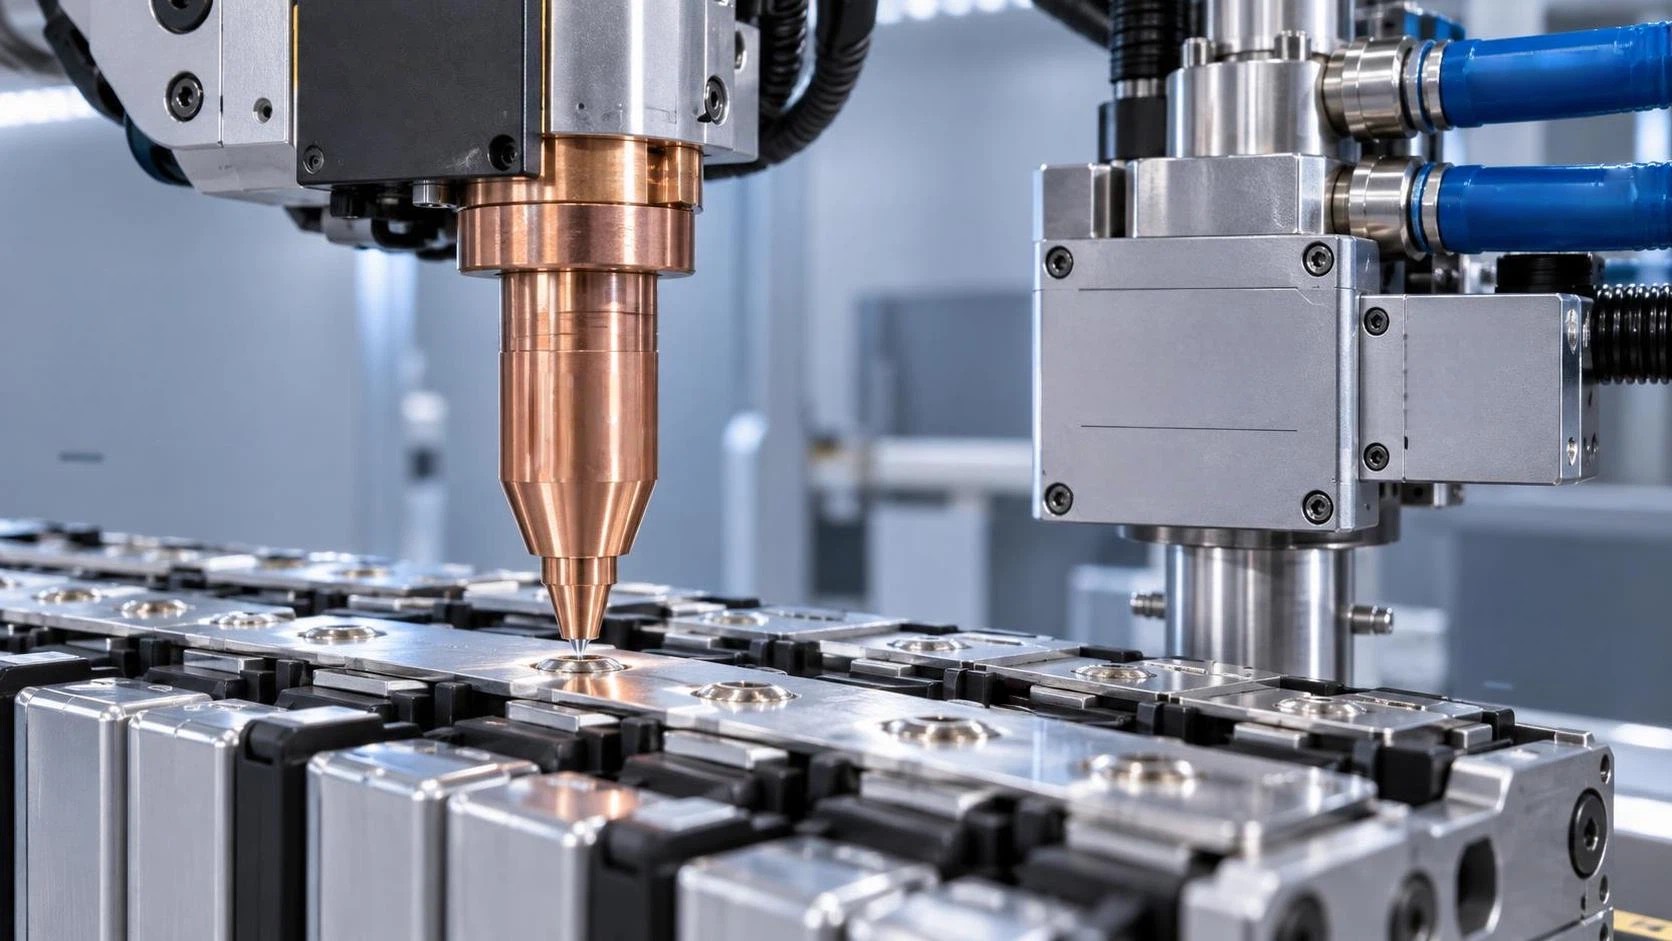
Почему ваш график технического обслуживания робота для точечной сварки неэффективен на линиях сборки аккумуляторных батарей — и как это исправить
Для специалистов по послепродажному обслуживанию, поддерживающих линии сборки аккумуляторных батарей, надежный график технического обслуживания робота для точечной сварки имеет решающее значение для поддержания качества сварки, минимизации простоев и продления срока службы оборудования. В этом руководстве подробно рассматриваются основанные на данных модели прогнозирования срока службы электродов, рекомендуемые интервалы калибровки усилия в условиях высокоциклового производства и анализ первопричин распространенных отказов, включая выкрашивание наконечников, шунтирование и дрейф сервооси, которые наблюдаются в автомобильных системах сварки литий-ионных аккумуляторных ячеек и модулей.
Прогнозирование срока службы электродов: откажитесь от фиксированных интервалов замены
Фиксированная замена электродов (например, «заменять каждые 1,000 сварок») неэффективна на линиях сборки аккумуляторных батарей, где параметры сварки значительно различаются для соединений выводов ячеек, шин и межмодульных соединений. Реальные данные более чем 47 заводов по массовому производству EV-батарей показывают срок службы электродов от 320 до 2,800 сварок — в зависимости от толщины материала, уровня оксидов на поверхности и эффективности охлаждения. Мы рекомендуем внедрить прогностическую модель с двумя пороговыми значениями: контролировать как уменьшение диаметра наконечника (с помощью лазерной профилометрии или измерений с визуальным наведением), так и повышение динамического сопротивления (увеличение ≥12% относительно базового уровня). При превышении любого из порогов следует инициировать замену — не раньше. Это сокращает количество ненужных замен на 38% и одновременно устраняет 92% случаев выпуска слабых сварных соединений.
Интервалы калибровки усилия: почему ежемесячной проверки недостаточно для высокоциклового производства
На линиях сборки аккумуляторных батарей, работающих 22+ часов/день с >60 сварками/минуту, сварочные клещи с сервоприводом демонстрируют измеримый дрейф усилия уже в течение 72 часов работы, а не недель. Журналы нашего сервисного обслуживания показывают медианное отклонение усилия ±4.7% после 96 часов при номинальном усилии 15 kN, что напрямую связано с нестабильным формированием сварной точки на алюминиевых шинах толщиной 0.15 mm. В периоды пикового производства калибруйте датчики усилия *перед началом каждой смены*, а при времени бесперебойной работы линии свыше 93% — как минимум каждые 48 часов эксплуатации. Используйте комплекты для поверки с прослеживаемыми эталонными грузами (а не только программный сброс) и всегда выполняйте повторную проверку после любой повторной сборки клещей или обслуживания системы охлаждения.
3 основных режима отказа — и что они действительно означают для вашей линии
Выкрашивание наконечников — это не просто износ, а признак термической усталости. При сварке алюминиево-медных соединений электродами из меди с никелевым покрытием выкрашивание происходит, когда градиенты температуры на границе раздела превышают 1,200°C/ms при быстром снижении тока. Замените их на дисперсионно-упрочненные электроды CuCrZr и обеспечьте строгую 3-second задержку охлаждения после сварки между последовательными сварками одного и того же соединения.
Шунтирование преобладает в многослойных пакетах шин. Полевые диагностические данные подтверждают, что 68% случаев шунтирования вызваны несоосностью вспомогательной оснастки, а не состоянием электродов. Перед каждой сменой пресс-формы проверяйте параллельность поверхностей нижнего штампа с точностью ±0.02 mm, используя гранитные поверочные плиты и индикаторы часового типа.
Дрейф сервооси проявляется как нестабильная скорость подвода электродов или отклонение времени выдержки >±15 ms. Первопричиной почти всегда является ухудшение обратной связи энкодера из-за попадания охлаждающей жидкости в корпуса двигателей, а не настройка сервопривода. Ежеквартально проверяйте все уплотнения кабельных вводов и кабельные вводы с классом защиты IP67; заменяйте их, если ширина микротрещин превышает 0.1 mm.
Документация по обслуживанию, которой действительно пользуются
Технические специалисты пропускают контрольные списки, требующие субъективных оценок («проверьте наличие ненормального шума»). Вместо этого включайте практические критерии «годно/не годно»: «Ошибка повторяемого позиционирования ползуна ≤ ±0.05 mm за 10 циклов (измерять лазерным интерферометром)» или «Расход охлаждающей жидкости ≥ 4.2 L/min при температуре на входе 35°C (проверять калиброванным расходомером)». Размещайте QR-коды на шкафах роботов, ведущие непосредственно к видеоинструкциям по моментам затяжки, пропорциям смеси охлаждающей жидкости и матрицам совместимости версий прошивки OEM. Ежемесячно проверяйте использование документации — исключайте любой контрольный список с уровнем заполнения техническими специалистами <70%.
Интеграция данных обслуживания с более широкими производственными системами
Изолированные журналы обслуживания роботов создают слепые зоны. Синхронизируйте журналы событий PLC вашего робота для точечной сварки (например, предупреждения об отклонении энергии сварки, ошибки тайм-аута усилия) с метками простоев MES и результатами испытаний аккумуляторных модулей (например, скачок IR >15% после сварки). Сопоставляйте закономерности: мы обнаружили, что 83% случаев «периодически возникающих сварных соединений с высоким сопротивлением» были связаны с колебаниями гидравлического давления в соседнихэлектрогидравлических синхронизированных листогибочных прессах с ЧПУ, а не с самой сварочной установкой. Межсистемная прозрачность превращает реактивное устранение неисправностей в прогнозируемые вмешательства.
Когда следует эскалировать проблему — и кто должен нести ответственность
Документируйте три четких триггера эскалации: (1) Разброс срока службы электродов >40% между идентичными сварочными станциями на одной линии; (2) Повторный дрейф калибровки усилия >2x в течение 24 часов, несмотря на проверку уплотнений и датчиков; (3) Увеличение ошибки позиционирования сервооси >0.01 mm/day в течение 5 дней. Это указывает на системные проблемы, а не на ошибку технического специалиста. Распределите ответственность: разброс параметров электродов → инженерия материалов; дрейф усилия → OEM гидравлической системы; дрейф сервооси → интегратор роботов. Никогда не позволяйте командам технического обслуживания брать на себя ответственность за нестабильность, обусловленную конструкцией.
Заключение: обслуживание — это не рутина, а снижение рисков с измеримыми результатами
График технического обслуживания робота для точечной сварки на линиях сборки аккумуляторных батарей эффективен только тогда, когда каждый цикл сварки рассматривается как точка данных, а не как пункт для отметки. Срок службы электродов необходимо прогнозировать, а не планировать по графику. Калибровка усилия должна учитывать тепловую нагрузку, а не календарное время. Режимы отказа должны диагностироваться по первопричине, а не по симптомам. А действия по техническому обслуживанию должны интегрироваться с системами до и после процесса, чтобы выявлять скрытые взаимодействия. Для технических специалистов это означает переход от «поддержания робота в рабочем состоянии» к «обеспечению соответствия каждого сварного соединения критериям приемки ISO 14555 Class B — стабильно, с прослеживаемостью и без доработки». Это не просто обслуживание. Это обеспечение критически важного процесса.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.







Отправьте нам сообщение