




Mejores prácticas de soldadura TIG robótica para fabricantes OEM de dispositivos médicos: vías de cualificación según ASME BPVC Sección IX y trazabilidad de microsoldaduras
Mejores prácticas de soldadura TIG robótica para fabricantes OEM de dispositivos médicos: vías de cualificación según ASME BPVC Sección IX y trazabilidad de microsoldaduras
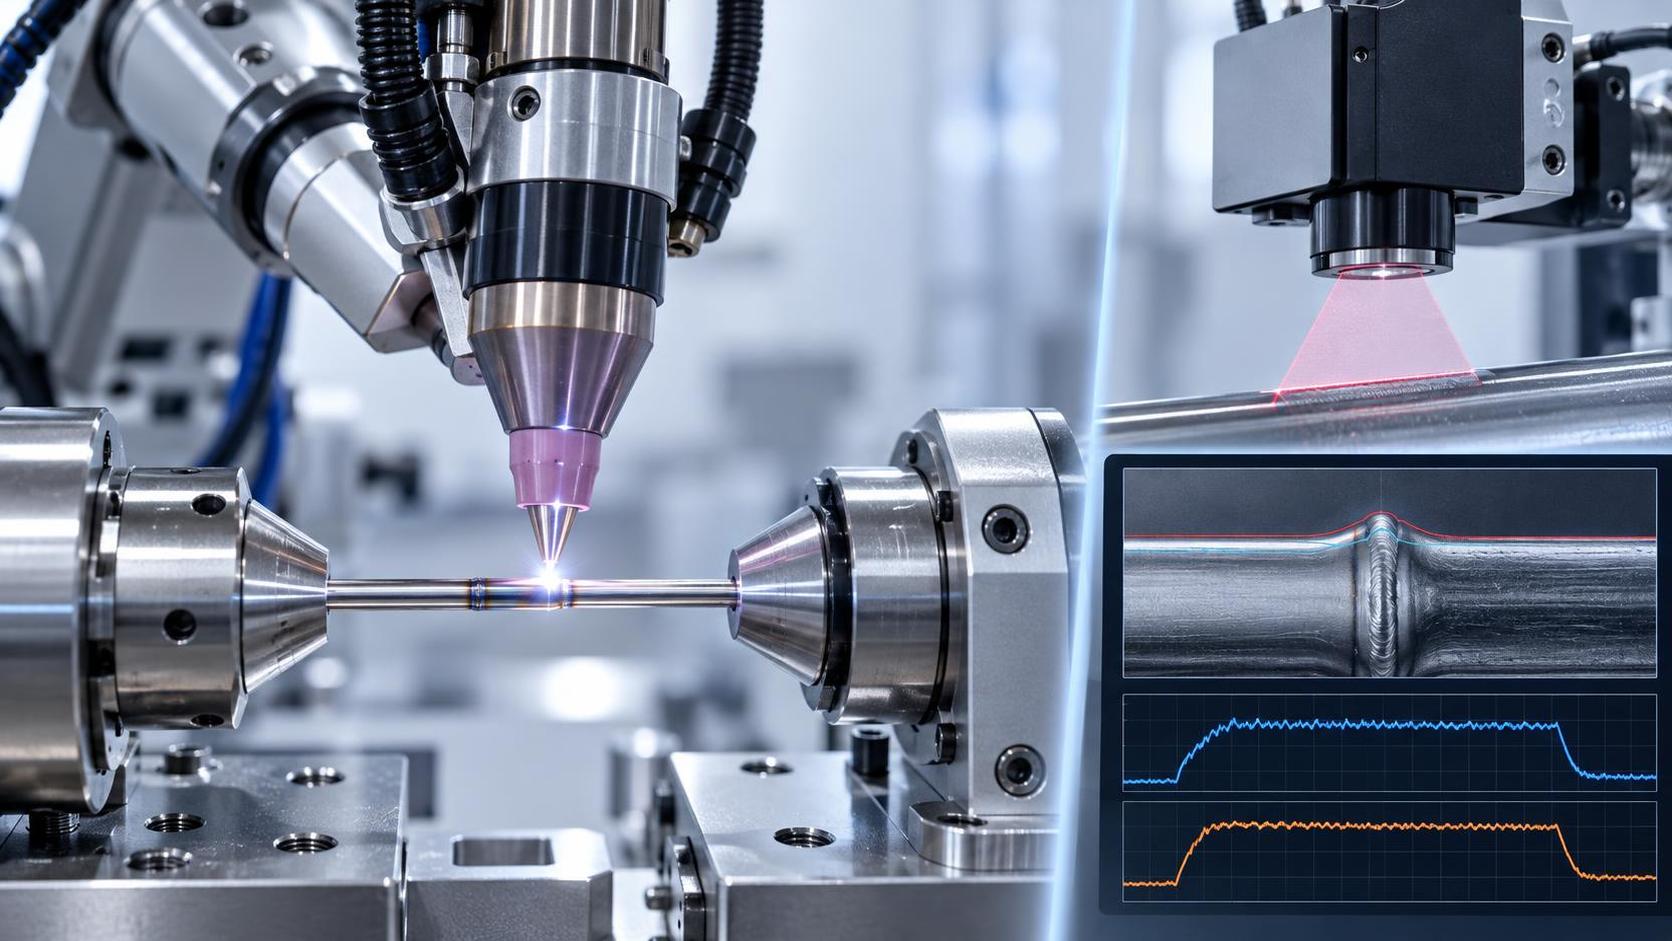
Cuando la soldadura TIG robótica no es suficiente: lo que los OEM de dispositivos médicos pasan por alto en la cualificación según la Sección IX del ASME BPVC
Para los profesionales de calidad y seguridad de los OEM de dispositivos médicos, la soldadura TIG robótica no se evalúa por el tiempo de ciclo ni por el consumo de electrodos, sino por si cada soldadura supera la trazabilidad de auditoría, resiste las pruebas destructivas y se mantiene bajo esterilización, fatiga e implantación a largo plazo. Sin embargo, muchos equipos tratan la cualificación según la Sección IX del ASME BPVC como un ejercicio único de documentación: “Cualificamos el procedimiento, capacitamos al operador y realizamos el PQR”. Este enfoque falla, no porque la soldadura sea técnicamente deficiente, sino porque carece de trazabilidad respecto a las condiciones a microescala que definen la aceptabilidad clínica.
La brecha oculta: la Sección IX cubre el proceso, no la integridad de las microsoldaduras
La Sección IX del ASME BPVC regula la cualificación del procedimiento de soldadura (WPQ) y la cualificación del desempeño del soldador (WPQ). Valida que un conjunto determinado de parámetros —corriente, voltaje, velocidad de avance, flujo de gas y geometría del tungsteno— pueda producir soldaduras sólidas dentro de rangos definidos. Sin embargo, para los dispositivos médicos, “sólida” significa más que la ausencia de porosidad o grietas. Significa un aporte térmico constante en uniones de tubos de acero inoxidable de 0.3 mm de espesor; una profundidad de fusión uniforme en carcasas de aleación de titanio con gradientes de masa térmica; una estabilidad de arco repetible durante soldaduras de 8 segundos en componentes de nitinol, donde 0.1 segundo de desviación del arco desplaza la estructura del grano más allá de los límites de aceptación de ISO 13485.
Aquí es donde los sistemas TIG robóticos divergen de la lógica de cualificación tradicional. Un procedimiento cualificado según la Sección IX puede permitir una variación de ±15% en el amperaje, pero para un conector vascular de 1.2 mm de diámetro, ±3% supera el ancho de ZAC permitido según ASTM F2516. La norma no exige registrar la desviación de corriente en tiempo real a 100 Hz, ni obliga a establecer una correlación entre los picos de voltaje del arco y los valores atípicos posteriores en los ensayos de tracción. Sin embargo, esas correlaciones son las que examinan los organismos reguladores al revisar los archivos de historial de diseño de dispositivos de Clase III.
Tres requisitos de trazabilidad no negociables, más allá de la Sección IX
El cumplimiento real comienza donde termina la Sección IX. Esto es lo que los auditores inspeccionan ahora de forma rutinaria y por qué las plataformas TIG robóticas genéricas no son suficientes:
- Bloqueo de parámetros con resolución de subciclo: No solo “amperaje promedio = 75 A”, sino captura completa de la forma de onda (voltaje, corriente, longitud de arco) sincronizada con las coordenadas de trayectoria del robot, muestreada a ≥1 kHz. Sin esto, no se puede correlacionar una caída de 200 ms en el flujo de gas de protección con la oxidación localizada en un único segmento de cordón de 3 mm.
- Vinculación entre lote de material y soldadura: La Sección IX supone un metal base homogéneo. En realidad, un solo lote de tubos 316LVM puede presentar pequeñas variaciones en el contenido de nitrógeno que afectan al número de ferrita. La trazabilidad debe vincular cada segmento soldado con los certificados del material entrante, los registros de tratamiento térmico y la validación de limpieza posterior a la soldadura, no solo con el número de pieza y la revisión.
- Verificación de microgeometría integrada en el control del proceso: Un procedimiento cualificado no garantiza una penetración uniforme en paredes de vainas endoscópicas de 0.4 mm de espesor. Se requiere monitorización en línea, por ejemplo, perfilometría láser sincronizada con los disparadores de inicio/parada de soldadura, que señale desviaciones >±0.02 mm en la altura del refuerzo antes de que la pieza salga de la estación.
No son “elementos deseables”. Están incorporados en 21 CFR Parte 820.70(a) de la FDA (“los procesos de producción deben controlarse adecuadamente”) y se reflejan en recientes hallazgos de auditorías MDSAP, donde el 63% de las no conformidades se relacionó con una trazabilidad insuficiente de los parámetros de soldadura, no con los propios defectos de soldadura.
Vías de cualificación: ¿cuál se adapta al perfil de riesgo de su dispositivo?
No existe una vía universal según la Sección IX. La elección correcta depende de la clasificación de riesgo de su dispositivo, la complejidad geométrica y el volumen de producción:
Nota: La tercera vía —sistema robótico cualificado— se exige cada vez más para dispositivos de Clase III. Trata el robot, la fuente de potencia, la antorcha, la unidad de refrigeración y el sistema de visión como una unidad de fabricación integrada. No se cualifica la “soldadura TIG”, sino esta configuración específica, validada con piezas de producción reales, no con probetas. Aquí es donde importa el rigor de diseño conforme a ISO 9001: los sistemas fabricados según las normas CE e ISO 9001 incorporan por arquitectura la trazabilidad de calibración, el control de versiones de firmware y el registro seguro de parámetros, no como una idea tardía.
Dónde la integridad de las roscas respalda la integridad de la soldadura: una conexión práctica
La integridad de la soldadura no existe de forma aislada. Considere las fijaciones: una carcasa de marcapasos sellada con TIG robótico también debe alojar pasamuros roscados de precisión. Si esas roscas se cortan, en lugar de laminarse, introducen microentallas, tensión residual de tracción y acabado superficial variable, todos factores que aceleran la falla por fatiga en las interfaces adyacentes a la soldadura. El laminado en frío, a diferencia del corte, produce tensión superficial de compresión y elimina los sitios de iniciación de microgrietas. Para los sujetadores de alta resistencia utilizados en envolventes herméticas, lamáquina laminadora de roscas Z28-500 produce roscas con una rugosidad Ry de 0.1–0.8 μm y una consistencia total del perfil, algo crítico cuando la geometría de la raíz de la rosca influye directamente en la carga cíclica en bridas soldadas.
Esto no es venta cruzada. Es pensamiento sistémico: la cualificación de la soldadura falla si los procesos adyacentes comprometen la fiabilidad de la unión. Una estrategia sólida de la Sección IX considera cómo cada interfaz mecánica, incluidos los conjuntos roscados, interactúa con los ciclos térmicos, las tensiones de esterilización y la resistencia a la corrosión a largo plazo.
Próximos pasos: qué auditar antes de su próxima presentación 510(k)
No espere a que el auditor lo pregunte. Realice una verificación interna de preparación sobre estos tres puntos:
- Granularidad del registro de parámetros: ¿Puede recuperar datos archivados que muestren formas de onda de corriente/voltaje para cualquier soldadura realizada en los últimos 18 meses, no solo informes resumidos?
- Vinculación del control de cambios: Cuando una actualización de firmware del robot alteró el tiempo de encendido del arco en 12 ms, ¿se activó un nuevo PQR o solo se documentó en el registro de versiones del software?
- Alcance de la trazabilidad de materiales: ¿Su WPS hace referencia a los números de lote ASTM F138 o solo a “acero inoxidable 316L”? Si es lo segundo, su cualificación está incompleta para implantes.
La soldadura TIG robótica en la fabricación médica no consiste en automatizar por automatizar. Se trata de generar evidencias, no solo soldaduras, que resistan el escrutinio en todas las escalas: macro, micro y regulatoria. Las vías de cualificación más eficaces no minimizan el esfuerzo; eliminan la ambigüedad. Y eso comienza al tratar cada soldadura no como una salida del proceso, sino como un evento clínico documentado, delimitado y verificable.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje