




فهم ماكينة لحام اللحامات الطولية: شرح لحام TIG وMIG والبلازما
فهم آلة لحام اللحامات الطولية
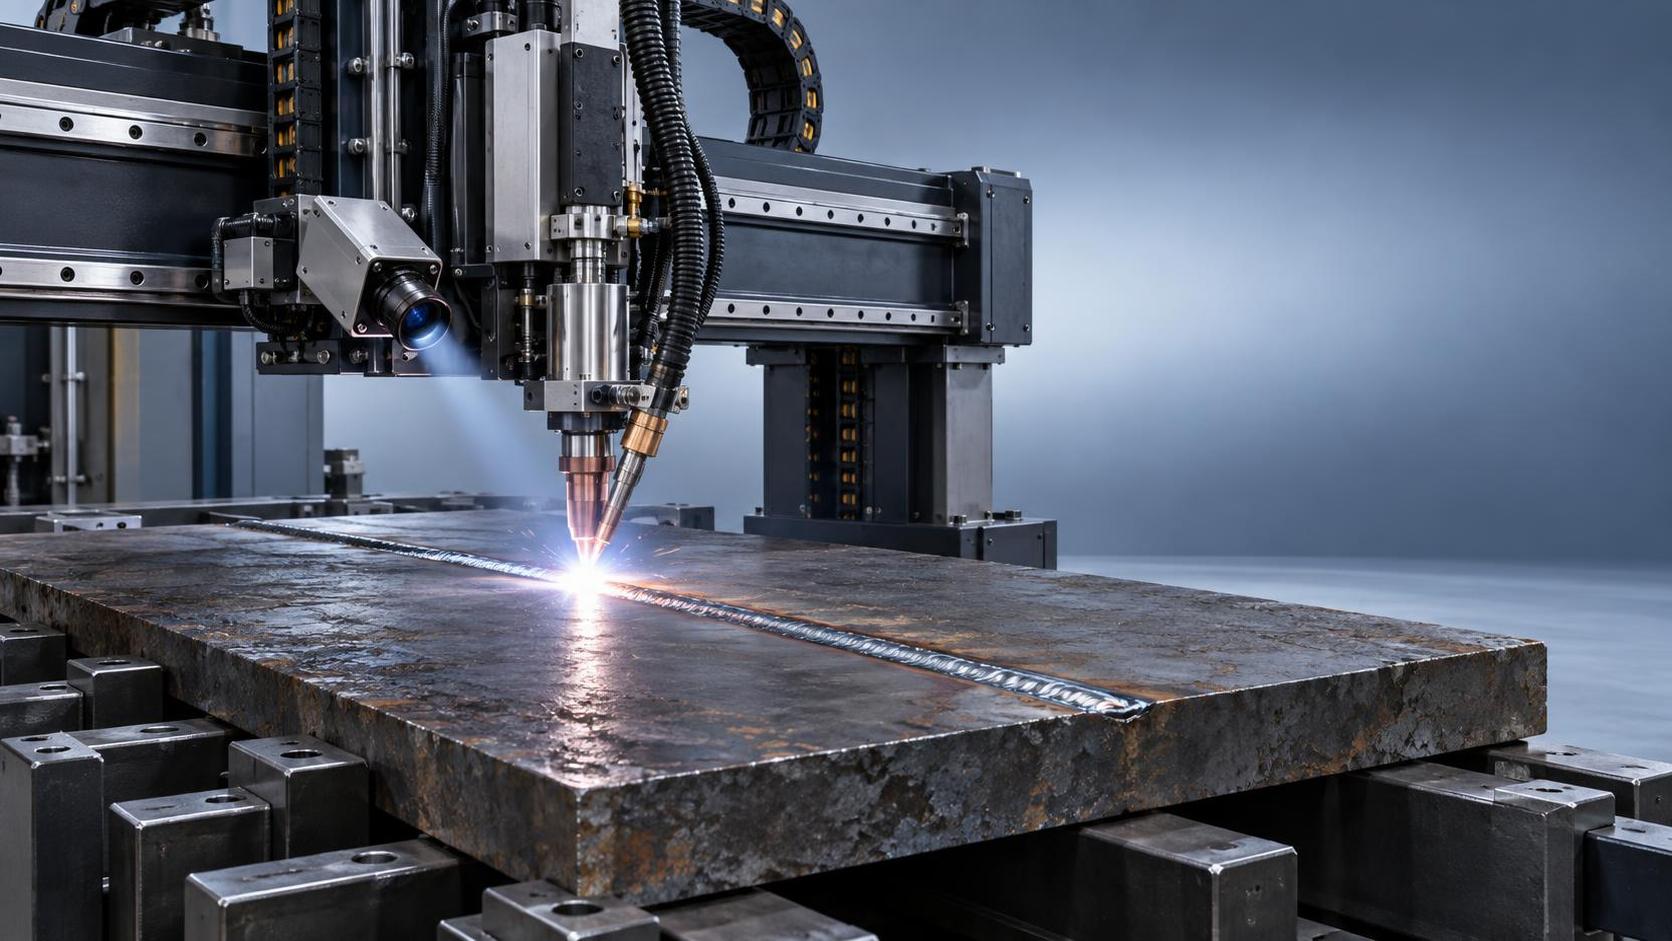
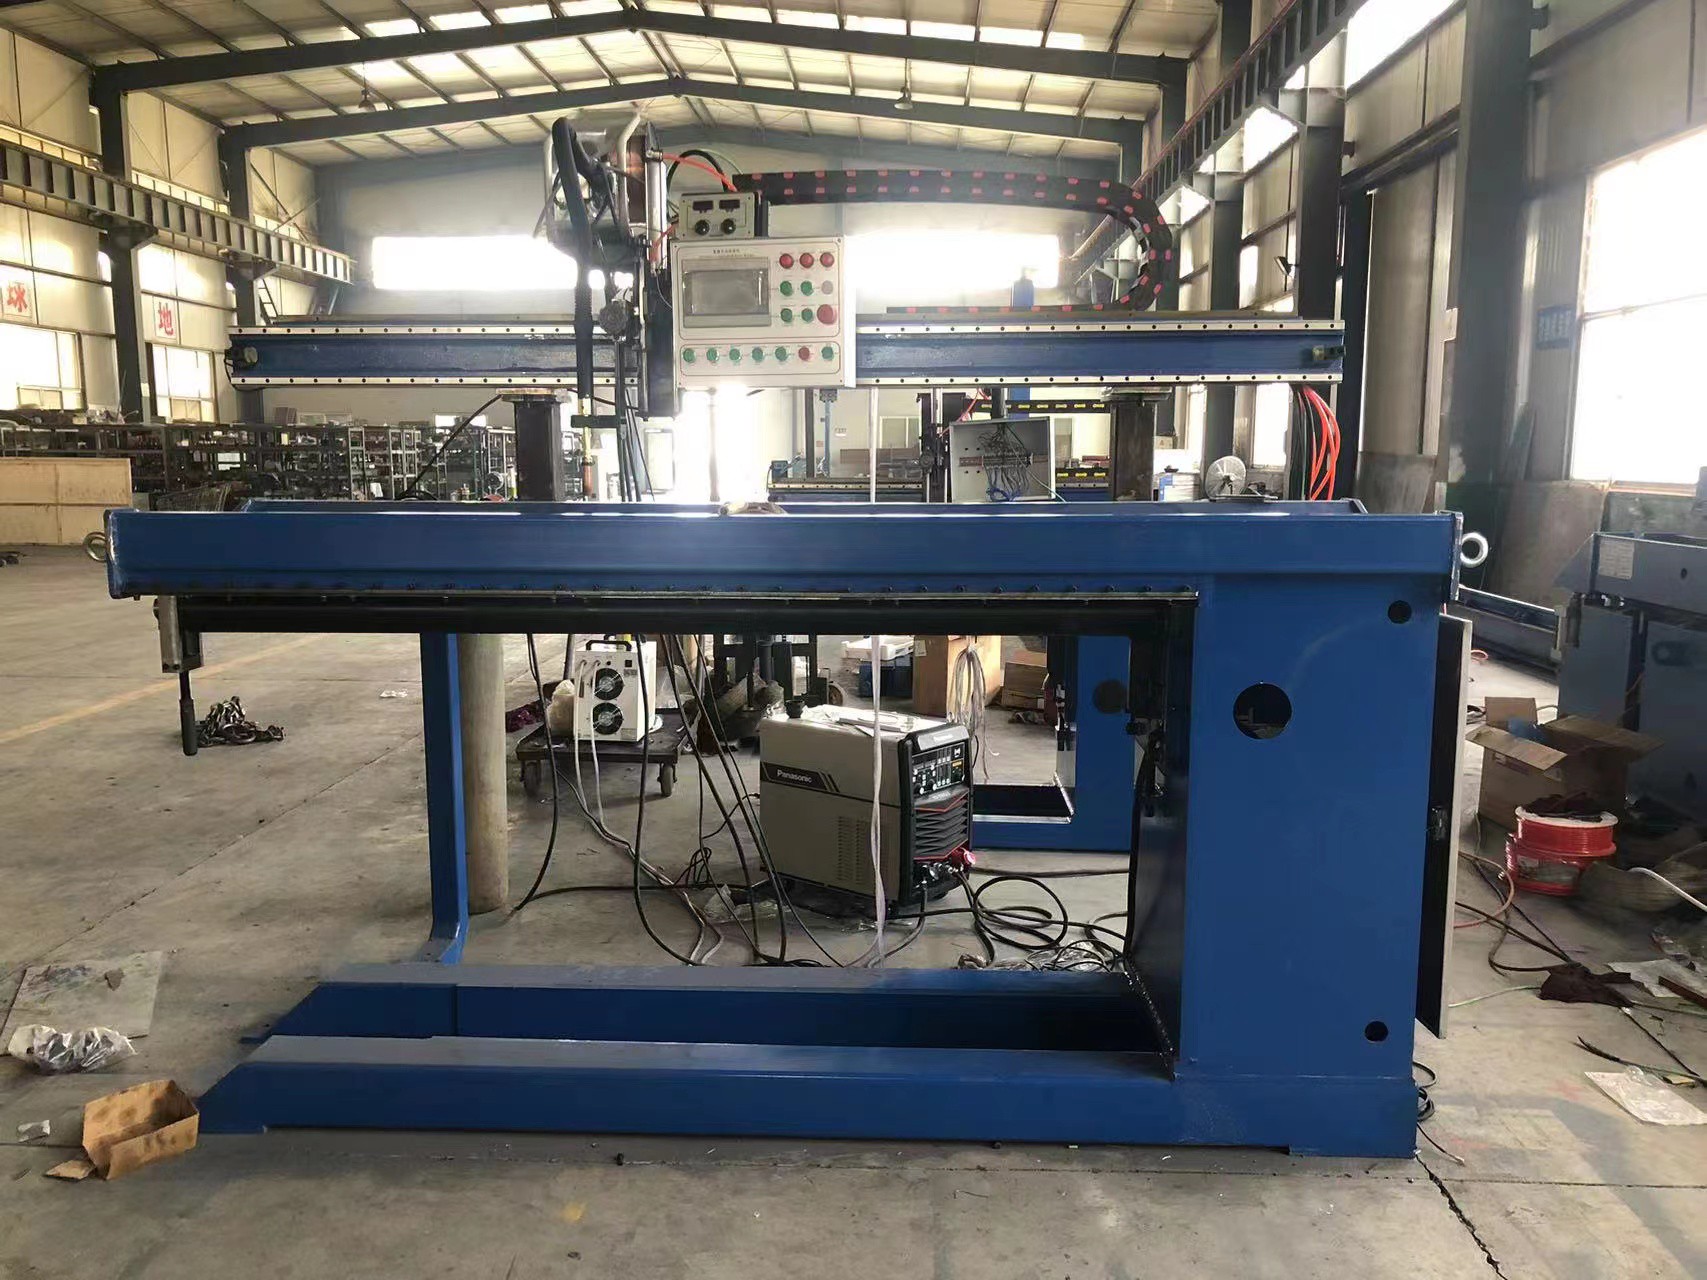
تُؤتمت آلة لحام اللحامات الطولية عملية اللحام على امتداد وصلة مستقيمة، تكون عادةً موازية لمحور أسطوانة مُشكّلة بالدرفلة أو على امتداد صفائح مسطحة متجاورة. وتشمل مكوناتها الرئيسية عادةً قاعدة دعم أو مغزلًا، ومشابك لتثبيت قطعة العمل، وعربة لحام متحركة، ومصدر طاقة للحام، وأنظمة تحكم منسقة. ومن المنتجات الشائعة التي تُصنّع بها أغلفة الخزانات، والقنوات المعدنية، ومقاطع الأنابيب، والهياكل المُصنّعة. تضمن الآلة تكرار مواضع التثبيت وظروف الحركة، في حين تحدد عملية اللحام المختارة كيفية توليد الحرارة وإضافة معدن الحشو لتشكيل الوصلة.
يشير المصطلح إلى هندسة الوصلة وترتيب المعدات، وليس إلى عملية لحام واحدة. يستخدم لحام TIG، المعروف أيضًا باسم لحام القوس بالتنغستن والغاز أو GTAW، قطب تنغستن غير قابل للاستهلاك. أما لحام MIG فيستخدم سلكًا مستهلكًا يُغذّى باستمرار؛ ويُسمى اللحام بغازات الحماية النشطة بدقة أكبر لحام MAG، رغم أن الموردين غالبًا ما يدرجون كليهما ضمن معدات MIG. ويُضيّق لحام القوس بالبلازما القوس عبر فوهة. يمكن استخدام كل عملية في لحام اللحامات الطولية، لكن لكل منها متطلبات مختلفة فيما يخص التحضير والحماية وأنظمة التحكم وكفاءة المشغل.
تختلف أيضًا تكوينات الآلات. تضع آلات اللحام الخارجية الشعلة فوق وصلة مدعومة، بينما تعتمد ترتيبات اللحام الداخلي على إمكانية الوصول إلى قطعة العمل والخلوص المتاح. تدعم بعض الأنظمة الألواح المسطحة والأغلفة الأسطوانية، بينما تتخصص أخرى في أقطار معينة أو أطوال لحام محددة أو دورات إنتاج معينة. ينتمي لحام الدرز بالمقاومة إلى فئة مختلفة من المعدات، ولا ينبغي الخلط بينه وبين أنظمة اللحام القوسي هذه. لذلك، ينبغي أن تحدد المواصفات المفيدة المادة وتصميم الوصلة وأبعاد قطعة العمل وعملية اللحام المطلوبة قبل مقارنة الموردين أو القدرات المعلنة.
آلية عمل التثبيت والحركة والتحكم في الحرارة
تبدأ دورة اللحام بتحضير الوصلة ومحاذاتها. يضع المشغلون خط اللحام فوق ترتيب الدعم، ويضبطون فجوة الجذر المحددة، ثم يغلقون المشابك بتسلسل مضبوط. تستخدم كثير من آلات لحام اللحامات الطولية أصابع تثبيت متقاربة لتثبيت الحافتين بالقرب من الوصلة. يساعد هذا الترتيب على مقاومة ارتفاع الحواف وتحركها أثناء التسخين. ولا يمكن للتثبيت أن يعوض عن سوء تشكيل الأغلفة بالدرفلة أو عدم اتساق تحضير الحواف أو التفاوت المفرط في المحاذاة؛ لذا تظل دقة التشكيل في المراحل السابقة أساسية لضمان جودة لحام قابلة للتكرار.
أثناء اللحام، تحرك العربة الشعلة على امتداد خط اللحام بسرعة مبرمجة. ويؤثر كل من التيار والجهد وسرعة الحركة، وعند الاقتضاء، معدل تغذية السلك، في الاختراق ومعدن اللحام المترسب. يمكن أن تدعم حسابات مدخلات الحرارة تطوير إجراءات اللحام، لكنها لا تتنبأ بجودة اللحام بمفردها. فثمة عوامل أخرى مهمة، منها كفاءة القوس وهندسة الوصلة والموصلية الحرارية للمادة واستخراج الحرارة عبر التجهيزات. ويساعد تكرار بدء اللحام والتحكم في تصاعد التيار ومعالجة نهايات اللحام المناسبة على الحد من العيوب التي تظهر غالبًا في بداية خط اللحام أو نهايته.
قد توفر قضبان الدعم إسنادًا ميكانيكيًا وحماية للجذر واستخراجًا للحرارة، بحسب تصميمها. وتُعد تجهيزات النحاس ودوائر التبريد خيارات شائعة، لكن يجب التحقق من ملاءمتها للمادة وإجراء اللحام. وقد تتطلب تطبيقات الفولاذ المقاوم للصدأ وغيرها من المواد الحساسة للأكسدة تطهيرًا مضبوطًا للجذر. يمكن للتحكم في ارتفاع الشعلة أو تتبع خط اللحام تحسين الاتساق عند تفاوت الأشكال الهندسية، إلا أن لهذه الميزات حدودًا تشغيلية. والهدف العملي هو الحفاظ طوال الدورة على علاقة مستقرة بين الوصلة والقوس وتجهيزات الدعم.
مقارنة لحام TIG وMIG والبلازما
يناسب لحام TIG التطبيقات التي تكون فيها الأولوية للتحكم الدقيق في الحرارة ومظهر اللحام النظيف والتحكم في الاختراق. وتشمل التطبيقات المحتملة الشائعة أغلفة الفولاذ المقاوم للصدأ وتجميعات الصفائح الرقيقة وبعض منتجات الألمنيوم المُصنّعة. يمكن لحام بعض الوصلات المتقاربة دون معدن حشو، بينما يتطلب تصميمات أخرى إضافة سلك بشكل مضبوط. يوفر لحام TIG عمومًا معدلات ترسيب أقل من عمليات تغذية السلك، لذا تعتمد جدواه الاقتصادية على سُمك المادة وملاءمة الوصلة ومتطلبات الجودة. وتؤثر حالة القطب وتغطية غاز الحماية ونظافة السطح تأثيرًا كبيرًا في النتائج، خصوصًا في دورات التشغيل الآلي المتكررة.
يناسب لحام MIG وMAG الإنتاج الذي يستفيد من تغذية السلك المستمرة ومعدلات الترسيب الأعلى. وغالبًا ما يستخدم تصنيع الفولاذ الكربوني خلطات غازات حماية نشطة، في حين يُستخدم الغاز الخامل عادةً مع الألمنيوم. يمكن أن يساعد التشغيل النبضي في التحكم في انتقال المعدن والحرارة، لكنه لا يلغي الحاجة إلى إجراء مناسب. ينبغي للمشترين تقييم التناثر وشكل اللحام واستقرار تغذية السلك والتشوه على وصلات ممثلة للإنتاج. وتتطلب تطبيقات الألمنيوم أيضًا اهتمامًا خاصًا بتوصيل السلك وإزالة طبقة الأكسيد ومنع التلوث.
يضيّق لحام القوس بالبلازما القوس لتوليد مصدر حرارة مركز. وبحسب وضع التشغيل والتطبيق، يمكن أن يوفر لحامًا مستقرًا عند تيارات منخفضة أو يدعم لحام الثقب المفتاحي باختراق كامل. ويتوقف أداء الثقب المفتاحي بدرجة كبيرة على السُمك والمادة وتحضير الوصلة وتدفق الغاز وظروف الحركة. كما تتطلب أنظمة البلازما شعلات وفوهات وأنظمة تحكم بالغاز متخصصة. لذلك، ينبغي تقييم مكاسب الإنتاجية المحتملة إلى جانب عمر المواد الاستهلاكية وتعقيد الإعداد ومتطلبات الصيانة وخبرات التشغيل المتاحة في المصنع.
لا توجد عملية واحدة هي الأفضل في جميع الحالات. ففي لحام الفولاذ المقاوم للصدأ الرقيق مع اشتراطات صارمة للمظهر، قد يكون لحام TIG خيارًا أوليًا مناسبًا؛ أما الوصلات التي تتطلب ترسيب كمية كبيرة من معدن الحشو، فقد يكون لحام MIG أو MAG أكثر اقتصادية. ويستحق لحام البلازما التقييم عندما تتوافق خصائص اختراقه مع مجموعة منتجات مستقرة وقابلة للتكرار. هذه مبادئ أولية للاختيار، وليست نطاقات تشغيل مضمونة. اطلب عينات لحام باستخدام السبيكة الفعلية والسُمك وطول خط اللحام وتحضير الوصلة ومعايير القبول المطلوبة قبل اختيار آلة لحام اللحامات الطولية أو الموافقة على تغيير عملية اللحام.
التطبيقات ومعايير الصناعة وقدرات الموردين
تشمل الجهات المستخدمة الشائعة مصنّعي الخزانات ومصنّعي منتجات الفولاذ المقاوم للصدأ ومنتجي معدات التهوية والمصانع التي تنتج تجميعات من الصفائح المعدنية الأسطوانية أو المستطيلة. وتتطلب المنتجات الحاوية للضغط عناية خاصة، إذ يجب أن يستوفي اللحام النهائي متطلبات التصميم والتصنيع المعمول بها. ويمكن أيضًا استخدام اللحام الطولي في إنتاج الأنابيب، لكن لا ينبغي افتراض أن آلة لحام درز مستقلة تحل محل خط إنتاج أنابيب متكامل. ويحدد حجم الإنتاج وطريقة التشكيل ومناولة المواد ومتطلبات الفحص مدى ملاءمة محطة عمل مرنة أو خط إنتاج مخصص.
تنطبق المعايير على مستويات مختلفة. يتناول ISO 9001 أنظمة إدارة الجودة؛ وتتعلق متطلبات مطابقة المعدات بسلامة الآلات والكهرباء؛ أما أكواد التصنيع فتتناول المنتج المُصنّع واللحامات الخاصة به. وقد يحكم ASME Section IX تأهيل إجراءات اللحام والعاملين عند استدعائه بموجب كود الإنشاء ذي الصلة. وتعتمد متطلبات API على المنتج والعقد. ينبغي للمشترين تحديد المستندات الحاكمة أولًا، ثم تأكيد مؤهلات الإجراءات المطلوبة وطرق الفحص والسجلات. فشراء المعدات وحده لا يثبت امتثال وعاء أو خط أنابيب أو تجميعة إنشائية نهائية للمتطلبات.
تقدم Wuxi Samgins آلات لحام اللحامات الطولية، إلى جانب آلات درفلة الصفائح وآلات تفريز الحواف ومناولات اللحام وأجهزة التدوير والتموضع، بما يدعم تنسيق المشتريات بين عمليات التشكيل واللحام. وتصف المعلومات التي قدمتها الشركة قدراتها على التخصيص، وخبرتها التصديرية التي تتجاوز عشر سنوات، وامتثالها لنظام إدارة الجودة ISO 9001، وادعاءاتها المتعلقة بمطابقة CE. اطلب المستندات المنطبقة على الآلة المعروضة وبلد الوجهة. كما تذكر الشركة عملاء دوليين، منهم MD Calbah Industries Pty Ltd وLincoln Electric-MENA؛ غير أن ذكر هذه الأسماء وحده لا يثبت أداءً محددًا للآلة أو نتائج مشاريع موثقة.
كيفية تحديد مواصفات الآلة المناسبة واختيارها
ابدأ بجدول لقطع العمل يشمل درجات المواد والحد الأدنى والأقصى للسُمك وطول خط اللحام وقطر الغلاف ووزن المكوّن والتفاوتات المتوقعة. أدرج أصغر قطر، لأن الوصول إلى المغزل وخلوص الشعلة قد يشكلان عاملين مقيّدين. وضّح ما إذا كان يجب أن تستوعب الآلة صفائح مسطحة أو أغلفة مفتوحة أو أسطوانات مغلقة أو أشكالًا هندسية متعددة. حدّد ترتيبات التحميل والتفريغ ومعدات الرفع المتاحة والمساحة المحيطة. لا يكفي تحديد طول لحام اسمي إذا تعذر تحميل قطعة العمل الكاملة وتثبيتها ولحامها وإخراجها بأمان.
بعد ذلك، حدّد متطلبات الوصلة والجودة. وضّح تحضير الحواف والفجوة والتفاوت المسموح بهما والاختراق المطلوب والتشوه المقبول وأي قيود على التدعيم الداخلي أو الخارجي. حدّد ما إذا كانت آثار قضيب الدعم أو تغير اللون أو التشطيب بعد اللحام تؤثر في قبول المنتج. حوّل هذه الاحتياجات إلى وظائف للمعدات، مثل تطهير الجذر أو تغذية السلك المضبوطة أو تسلسل التشغيل القابل للبرمجة أو تنظيم ارتفاع الشعلة. اطلب نطاقات تشغيل تم التحقق منها للتكوين المقترح؛ إذ يمكن أن تحقق قاعدة الآلة نفسها نتائج مختلفة عند إقرانها بمصادر طاقة أو تجهيزات أو أنظمة تحكم مختلفة.
وأخيرًا، قيّم قدرة المورد على عرض النظام الكامل ودعمه. تذكر Wuxi Samgins استخدام مكونات هيدروليكية ومؤازرة وCNC معترف بها دوليًا، لكن ينبغي للمشترين تأكيد العلامات التجارية والمواصفات الفعلية وتوافر قطع الغيار في عرض الأسعار. اتفق على اختبار قبول في المصنع باستخدام قطع ممثلة ومعايير قابلة للقياس. أدرج جودة اللحام واستقرار الأبعاد وقابلية التكرار وزمن الدورة ووظائف السلامة. أكّد لغة الوثائق ونطاق التدريب ومسؤوليات التركيب وشروط الضمان وترتيبات الدعم عن بُعد قبل اعتبار العروض المتنافسة متكافئة من الناحية التجارية.
التركيب وتطوير إجراءات اللحام ومراقبة الجودة
يبدأ التركيب بالتحقق من متطلبات الأساس أو الأرضية ومصدر الطاقة الكهربائية والتأريض الوقائي وتوفير غاز الحماية وترتيبات التبريد المحددة من المورد. خطط للتهوية واستخراج الأبخرة بما يتناسب مع المواد والعملية. تحقّق من مسارات المناولة ووصول المشغلين ومفاتيح الإيقاف الطارئ والحماية من المشابك المتحركة ومكونات العربة. بعد وضع الآلة، افحص محاذاة القاعدة وحركة العربة وحالة التجهيزات. ينبغي أثناء التشغيل الأولي التأكد من عمل النظام الميكانيكي ومصدر اللحام ودوائر الغاز وأنظمة التحكم معًا على نحو صحيح قبل بدء تأهيل الإنتاج.
طوّر إجراء اللحام باستخدام مواد إنتاج ممثلة وتفاوتات واقعية في الملاءمة. سجّل تحضير الوصلة وظروف الحماية والتطهير ومعلمات اللحام والمواد الاستهلاكية وتسلسل التثبيت. افحص اللحامات التجريبية وفق معايير القبول المعمول بها، باستخدام الفحص البصري والاختبارات الإضافية عند الحاجة. وقد يشمل ذلك، بحسب المنتج، اختبار السوائل المتغلغلة أو التصوير الشعاعي أو الاختبار بالموجات فوق الصوتية أو الاختبارات الميكانيكية. طرق الاختبار ليست قابلة للاستبدال بعضها ببعض، وتعتمد ملاءمتها على المادة والسُمك وهندسة الوصلة والمواصفات الحاكمة. احتفظ بالإعدادات المعتمدة والسجلات الداعمة لاستخدامها في الإنتاج.
ينبغي أن تربط مراقبة الإنتاج بين تعريف المواد الواردة وفحوصات التحضير وإعدادات الآلة ونتائج الفحص. ويجب أن تكون لدى المشغلين إجراءات واضحة للتعامل مع فقدان غاز الحماية أو عدم استقرار الحركة أو مشكلات تغذية السلك أو إنذارات التبريد. حدّد فترات الصيانة بالاستناد إلى تعليمات المورد وظروف التشغيل الفعلية، بدلًا من اعتماد جدول زمني موحد للجميع. وتشمل أعمال الصيانة الدورية عادةً المواد الاستهلاكية للشعلة والمشابك وأسطح الدعم ومجاري التوجيه والكابلات ودوائر التبريد. ابحث عن أسباب العيوب المتكررة؛ فقد ترتبط المسامية بالتلوث أو غاز الحماية، بينما قد يرتبط عدم اكتمال الاختراق بالملاءمة أو توصيل الطاقة أو موضع الشعلة.
التكلفة الإجمالية للملكية وتقييم الاستثمار
سعر الشراء ليس سوى جزء واحد من تكلفة امتلاك آلة لحام اللحامات الطولية. وقد تشمل النفقات الأولية أيضًا الشحن ورسوم الاستيراد والتركيب والتجهيزات واستخراج الأبخرة وتدريب المشغلين وتأهيل إجراءات اللحام. وتشمل تكاليف التشغيل العمالة والكهرباء وغازات الحماية والتطهير وسلك الحشو والأقطاب أو الفوهات وصيانة التبريد وقطع الغيار. ويؤثر مزيج المنتجات في هذه التكاليف؛ إذ قد تؤدي التغييرات المتكررة في القطر أو المادة أو السُمك إلى زيادة وقت الإعداد وتقليل وقت التشغيل الإنتاجي للآلة. قارن عروض الأسعار وفق افتراضات الإنتاج ونطاق التوريد نفسيهما.
قيّم الإنتاجية استنادًا إلى دورة القطعة الكاملة. فقد يشكل التحميل والمحاذاة والتثبيت والتطهير واللحام والتبريد والتفريغ والفحص عوائق تحد من الإنتاج. ولا تحقق زيادة سرعة الحركة قيمة كبيرة إذا ظل التحضير أو المناولة عنق الزجاجة. احسب التكلفة لكل مكوّن مقبول من خلال إدراج إعادة العمل والخردة وجهد التشطيب، بدلًا من قسمة تكلفة التشغيل على كل قطعة بدأ العمل عليها. وعندما يكون مظهر المنتج مهمًا، قد يسهم تقليل التجليخ أو التلميع في خفض التكاليف، لكن ينبغي إثبات هذه الفوائد بالتجارب وقياسها مقارنة بطريقة الإنتاج الحالية.
يُقدّر الاسترداد العملي للاستثمار بقسمة الاستثمار المركب على صافي الوفورات التشغيلية السنوية المتوقعة. أدرج آثار الصيانة الإضافية والتمويل عند الاقتضاء، واختبر الحساب عند مستويات استخدام متحفظة. وفي حال توسيع الطاقة الإنتاجية، لا تحتسب المساهمة الإضافية إلا إذا كان الطلب والطاقة الإنتاجية للعمليات اللاحقة يدعمان التوقعات. اطلب من الموردين فصل المعدات الضرورية عن الميزات الاختيارية وشرح قيد الإنتاج الذي تعالجه كل ميزة. ويمكن تقييم Wuxi Samgins عبر معدات التشكيل والتحضير واللحام المترابطة، مع تبرير كل استثمار مقترح وفق احتياجات إنتاج قابلة للقياس.
التوجهات المستقبلية ومسار عملي للشراء
يتجه التطوير نحو تسهيل إدارة وصفات اللحام وتحسين المراقبة وتنسيق المناولة. ويمكن لمصادر اللحام الرقمية دعم اختيار المعلمات باتساق، في حين يمكن لتسجيل البيانات ربط سجلات اللحام بدفعات الإنتاج. وقد تساعد المستشعرات وتتبع خط اللحام في التعامل مع التفاوت، شريطة أن تتوافق دقتها وظروف تشغيلها مع التطبيق. ولا تثبت المعلمات المسجلة أن كل لحام مقبول، لذا ينبغي أن تدعم المراقبة خطة جودة محددة. كما ينبغي للمشترين توضيح إمكانات تصدير البيانات وأذونات الوصول والدعم طويل الأجل للأجهزة والبرامج الخاصة بأنظمة التحكم.
ومن التوجهات الأخرى زيادة التكامل بين القطع وتحضير الحواف والدرفلة واللحام. ويمكن لتحسين الاتساق في المراحل السابقة تقليل جهد المحاذاة وجعل اللحام الآلي أكثر موثوقية. وتكتسب التجهيزات المرنة وسهولة تغيير إعدادات الآلة أهمية خاصة للمصانع التي تنتج خزانات أو قنوات بأحجام متعددة. وقد يستحق لحام الليزر والعمليات الهجينة تقييمًا منفصلًا للمنتجات المناسبة، إلا أن متطلبات معداتهما وتحضير الوصلات والسلامة تختلف. أما في تطبيقات TIG وMIG والبلازما المستقرة، فيمكن أن يظل تحسين التحضير والتثبيت والتحكم في العملية مسارًا عمليًا لزيادة الإنتاجية.
لطلب عرض مناسب من Wuxi Samgins، قدّم الرسومات ودرجات المواد ونطاقات السُمك والقطر وأطوال خطوط اللحام والإنتاج المستهدف ومتطلبات الفحص المعمول بها. وأرفق صورًا أو عينات للمشكلات الحالية في ملاءمة الوصلات إن توفرت، إلى جانب معلومات ظروف المرافق والتركيب المحلية. اطلب توصية بعملية اللحام ومفهومًا للتجهيزات ونطاقًا مفصلًا للبنود وتجربة لحام ممثلة. ويصبح قرار الشراء أكثر موثوقية عندما ترتبط آلة لحام اللحامات الطولية المقترحة بجودة وصلة مثبتة ودورة إنتاج قابلة للتحقيق ومسؤوليات خدمة موثقة بوضوح.
بحث

أرسل لنا رسالة
أرسل لنا رسالة
سيتابع شخص متخصص احتياجاتك بشكل فردي ويقدم حلولًا مخصصة وفقًا
لاحتياجاتك.
تواصل معنا
نتطلع إلى الاستماع منك لإجراء تواصل معمق حول كيفية تلبية متطلبات الخلط الخاصة بك.