




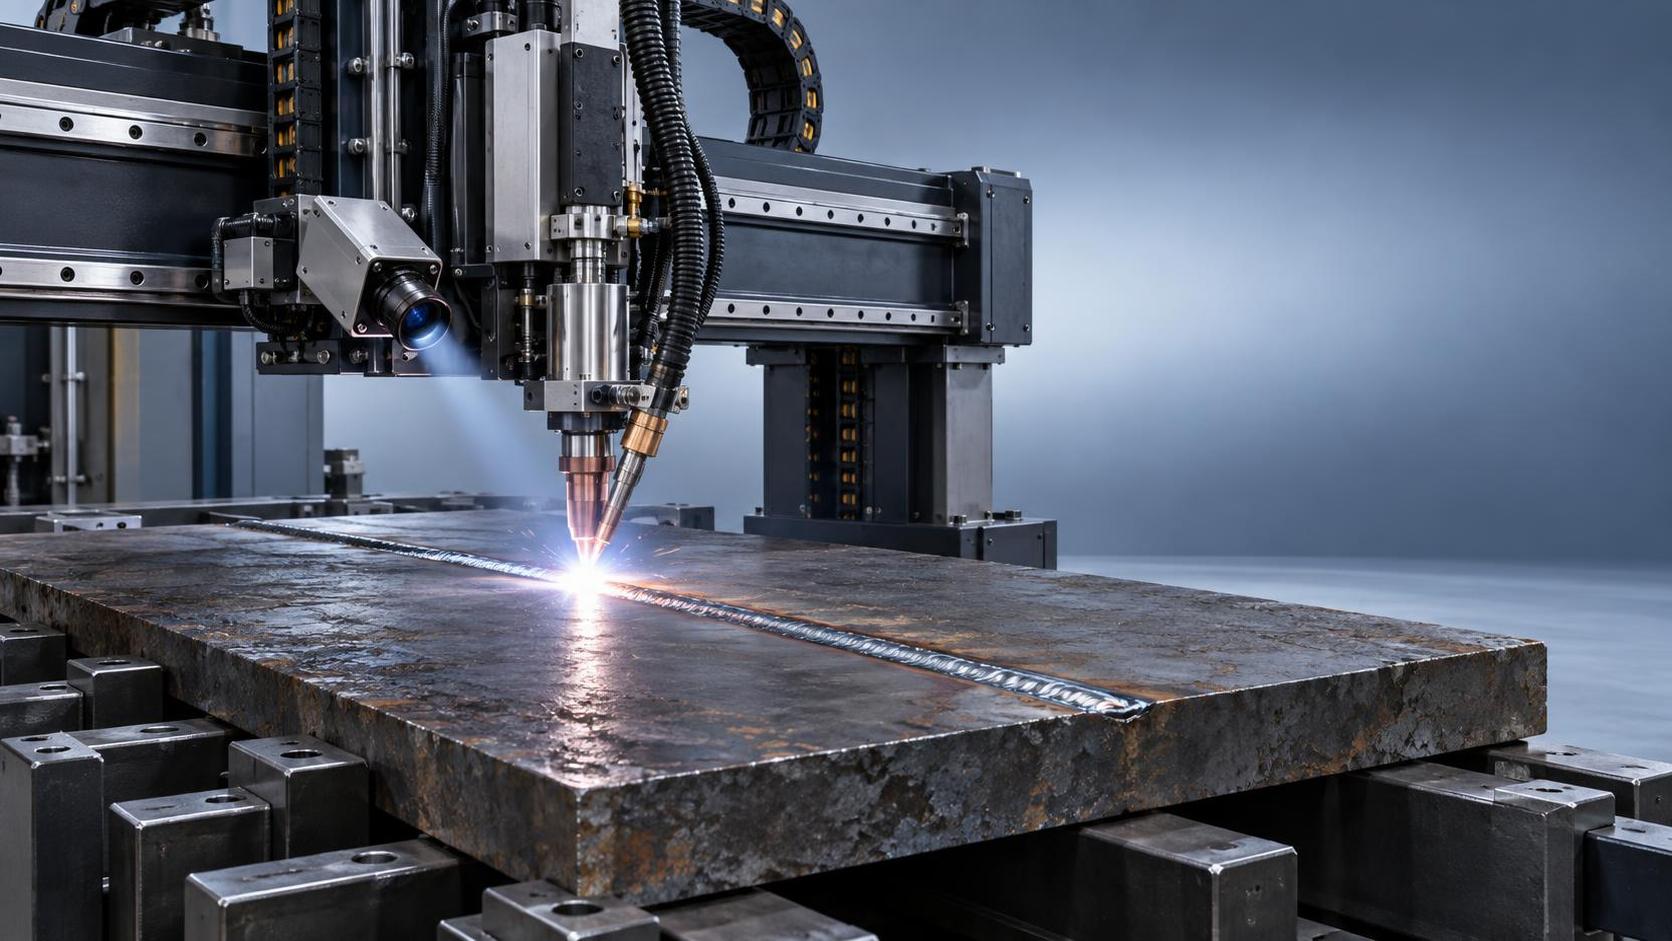
Comprender la máquina de soldadura longitudinal: explicación de la soldadura TIG, MIG y por plasma
Comprender la máquina de soldadura de costura longitudinal
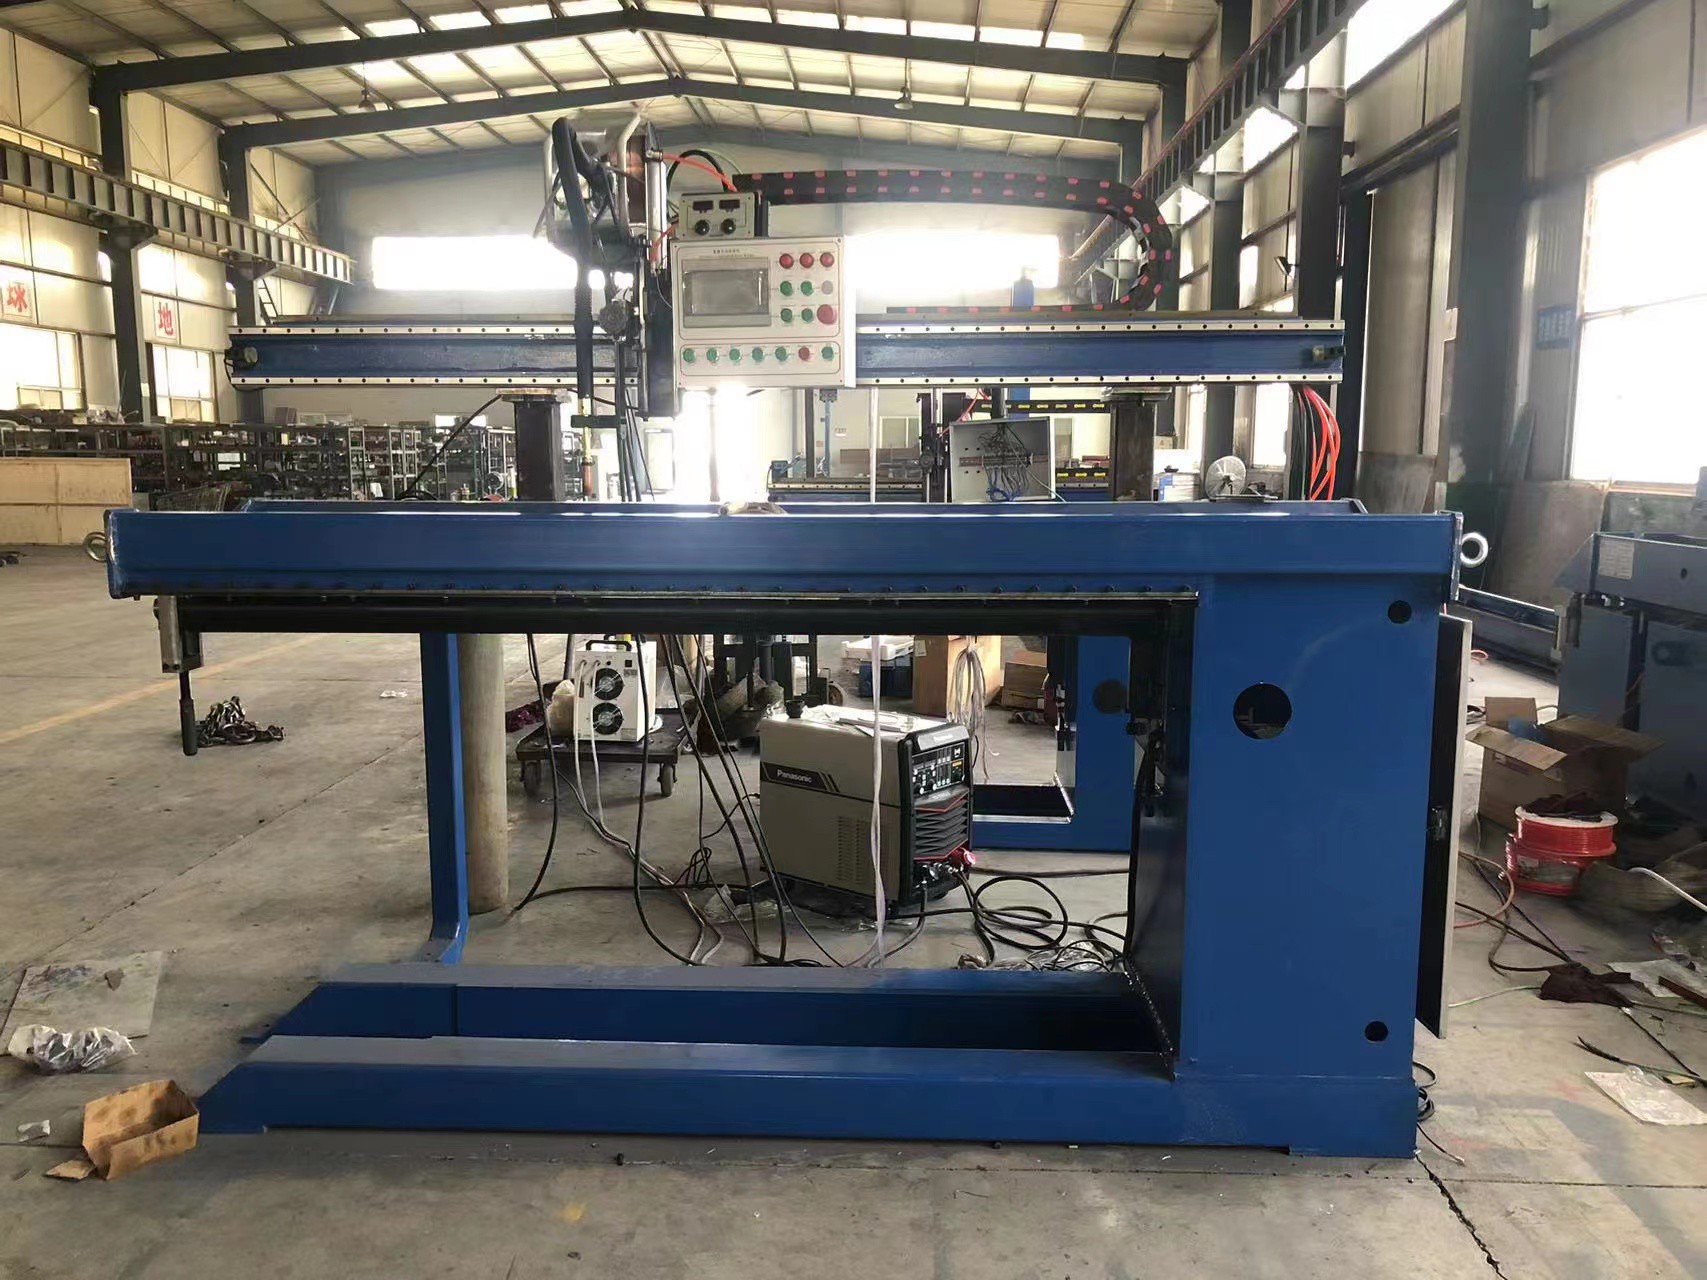
Una máquina de soldadura de costura longitudinal automatiza la soldadura a lo largo de una unión recta, normalmente paralela al eje de un cilindro conformado por laminación o a lo largo de chapas planas contiguas. Sus componentes principales suelen incluir una bancada de soporte o un mandril, abrazaderas para sujetar la pieza, un carro de soldadura móvil, una fuente de alimentación para soldadura y controles coordinados. Entre los productos habituales se encuentran los cuerpos de depósitos, los conductos metálicos, las secciones de tubos y las carcasas fabricadas. La máquina establece condiciones repetibles de posicionamiento y desplazamiento, mientras que el proceso de soldadura seleccionado determina cómo se genera el calor y se añade el material de aporte para formar la unión.
El término describe la geometría de la unión y la disposición del equipo, no un proceso de soldadura específico. TIG, también conocida como soldadura por arco con gas y electrodo de tungsteno o GTAW, utiliza un electrodo de tungsteno no consumible. MIG utiliza un hilo consumible de alimentación continua; la soldadura con gases de protección activos se denomina con mayor precisión MAG, aunque los proveedores suelen agrupar ambas bajo la categoría de equipos MIG. La soldadura por arco de plasma concentra el arco a través de una boquilla. Cada proceso puede utilizarse para costuras longitudinales, pero plantea requisitos distintos en cuanto a preparación, protección, controles y competencias del operario.
Las configuraciones de las máquinas también varían. Las máquinas de soldadura de costura externa colocan la antorcha sobre una unión apoyada, mientras que las configuraciones de soldadura interna dependen del acceso a la pieza y del espacio disponible. Algunos sistemas admiten paneles planos y cuerpos cilíndricos; otros están diseñados para determinados diámetros, longitudes de costura o rutinas de producción. La soldadura por resistencia de costura pertenece a otra categoría de equipos y no debe confundirse con estos sistemas de soldadura por arco. Por ello, una especificación útil identifica el material, el diseño de la unión, las dimensiones de la pieza y el proceso de soldadura requerido antes de comparar proveedores o capacidades anunciadas.
Funcionamiento de la sujeción, el desplazamiento y el control del calor
El ciclo de soldadura comienza con la preparación y alineación de la unión. Los operarios colocan la costura sobre un soporte posterior, establecen la separación de raíz especificada y cierran las abrazaderas siguiendo una secuencia controlada. Muchas máquinas de soldadura de costura longitudinal utilizan dedos de sujeción muy próximos entre sí para mantener ambos bordes cerca de la unión. Esta disposición ayuda a evitar que los bordes se levanten o se desplacen durante el calentamiento. La sujeción no compensa cuerpos laminados de forma deficiente, una preparación irregular de los bordes ni una desalineación excesiva, por lo que la precisión del conformado previo sigue siendo esencial para obtener una calidad de soldadura repetible.
Durante la soldadura, el carro desplaza la antorcha a lo largo de la costura a una velocidad programada. La corriente, la tensión, la velocidad de avance y, cuando corresponda, la velocidad de alimentación del hilo influyen conjuntamente en la penetración y el metal depositado. Los cálculos del aporte térmico pueden contribuir al desarrollo del procedimiento, pero no permiten predecir por sí solos la calidad de la soldadura. También influyen la eficiencia del arco, la geometría de la unión, la conductividad del material y la extracción de calor a través del utillaje. Un inicio repetible, rampas de corriente controladas y un tratamiento adecuado del final ayudan a abordar los defectos que suelen aparecer al principio o al final de una costura.
Las barras de respaldo pueden proporcionar soporte mecánico, protección de raíz y extracción de calor, según su diseño. El utillaje de cobre y los circuitos de refrigeración son opciones habituales, pero su idoneidad debe verificarse en función del material y del procedimiento de soldadura. Las aplicaciones con acero inoxidable y otros materiales sensibles a la oxidación pueden requerir una purga controlada de la raíz. El control de la altura de la antorcha o el seguimiento de la costura pueden mejorar la uniformidad cuando la geometría varía, aunque estas funciones tienen límites operativos. El objetivo práctico es mantener una relación estable entre la unión, el arco y el utillaje de soporte durante todo el ciclo.
Comparación entre soldadura TIG, MIG y por plasma
La soldadura TIG es adecuada para aplicaciones en las que se priorizan el control preciso del calor, un aspecto limpio de la soldadura y una penetración controlada. Entre las aplicaciones habituales se encuentran los cuerpos de acero inoxidable, los conjuntos de chapa fina y determinadas estructuras de aluminio. Algunas uniones con un ajuste preciso pueden soldarse sin material de aporte, mientras que otros diseños requieren una adición controlada de hilo. Por lo general, TIG ofrece tasas de deposición inferiores a las de los procesos con alimentación de hilo, por lo que su rentabilidad depende del espesor del material, el ajuste de la unión y los requisitos de calidad. El estado del electrodo, la cobertura del gas de protección y la limpieza de la superficie influyen considerablemente en los resultados, sobre todo en ciclos automáticos repetidos.
La soldadura MIG y MAG es adecuada para producciones que se benefician de la alimentación continua de hilo y de tasas de deposición más elevadas. En la fabricación de acero al carbono suelen utilizarse mezclas de gases de protección activos, mientras que para el aluminio se emplean habitualmente gases inertes. El funcionamiento pulsado puede ayudar a controlar la transferencia del metal y el calor, pero no elimina la necesidad de contar con un procedimiento adecuado. Los compradores deben evaluar las salpicaduras, el perfil de la soldadura, la estabilidad de la alimentación del hilo y la deformación en uniones representativas. Las aplicaciones con aluminio también requieren especial atención a la alimentación del hilo, la eliminación de óxidos y la prevención de la contaminación.
La soldadura por arco de plasma concentra el arco para generar una fuente de calor concentrada. Según el modo de funcionamiento y la aplicación, puede ofrecer una soldadura estable con corrientes bajas o permitir la soldadura con efecto ojo de cerradura y penetración completa. El rendimiento del efecto ojo de cerradura depende estrechamente del espesor, el material, la preparación de la unión, el caudal de gas y las condiciones de avance. Los sistemas de plasma también requieren antorchas, boquillas y controles de gas especializados. Por tanto, sus posibles ventajas de productividad deben evaluarse junto con la vida útil de los consumibles, la complejidad de la preparación, los requisitos de mantenimiento y la experiencia disponible en la fábrica con el proceso.
Ningún proceso es siempre la mejor opción. Para acero inoxidable fino con requisitos estéticos exigentes, TIG puede ser un buen punto de partida; para uniones que requieren una deposición considerable de material de aporte, MIG o MAG pueden resultar más económicos. Conviene evaluar el plasma cuando sus características de penetración se ajusten a una familia de productos estable y repetible. Estos son criterios de evaluación inicial, no rangos de funcionamiento garantizados. Antes de seleccionar una máquina de soldadura de costura longitudinal o aprobar un cambio de proceso, solicite soldaduras de muestra con la aleación, el espesor, la longitud de costura, la preparación de la unión y los criterios de aceptación reales.
Aplicaciones, normas del sector y capacidades del proveedor
Entre los usuarios habituales se encuentran fabricantes de depósitos, empresas de fabricación de acero inoxidable, productores de equipos de ventilación y fábricas que producen conjuntos cilíndricos o rectangulares de chapa metálica. Los productos que contienen presión requieren especial atención, ya que la soldadura terminada debe cumplir los requisitos de diseño y fabricación aplicables. La soldadura longitudinal también puede utilizarse en la producción de tubos, pero no debe suponerse que una máquina de soldadura de costura independiente sustituya a una línea de producción de tubos integrada. El volumen de producción, el método de conformado, la manipulación de materiales y los requisitos de inspección determinan si conviene una estación de trabajo flexible o una línea de producción específica.
Las normas se aplican a distintos niveles. ISO 9001 se refiere a los sistemas de gestión de la calidad; los requisitos de conformidad de los equipos se refieren a la seguridad eléctrica y de la maquinaria; los códigos de fabricación se aplican al producto fabricado y a sus soldaduras. ASME Section IX puede regir la cualificación de procedimientos de soldadura y del personal cuando así lo exija el código de construcción pertinente. Los requisitos de API dependen del producto y del contrato. Los compradores deben identificar primero los documentos aplicables y, a continuación, confirmar las cualificaciones de procedimiento, los métodos de inspección y los registros requeridos. La compra del equipo, por sí sola, no garantiza la conformidad de un recipiente, una tubería o un conjunto estructural terminado.
Wuxi Samgins ofrece máquinas de soldadura de costura longitudinal, además de curvadoras de chapa, fresadoras de bordes, manipuladores de soldadura, rodillos giratorios y posicionadores, lo que permite coordinar las compras para las operaciones de conformado y soldadura. La información proporcionada sobre la empresa describe su capacidad de personalización, más de diez años de experiencia en exportación, el cumplimiento del sistema de gestión de calidad ISO 9001 y declaraciones de conformidad relacionadas con CE. Solicite la documentación aplicable a la máquina cotizada y al país de destino. La empresa también menciona clientes internacionales, entre ellos MD Calbah Industries Pty Ltd y Lincoln Electric-MENA; estos nombres, por sí solos, no acreditan el rendimiento de una máquina concreta ni los resultados documentados de proyectos específicos.
Cómo especificar y seleccionar la máquina adecuada
Comience con una matriz de piezas que incluya los grados de material, los espesores mínimo y máximo, la longitud de la costura, el diámetro del cuerpo, el peso del componente y las tolerancias previstas. Incluya el diámetro más pequeño, ya que el acceso del mandril y el espacio libre para la antorcha pueden convertirse en factores limitantes. Indique si la máquina debe admitir chapas planas, cuerpos abiertos, cilindros cerrados o varias geometrías. Especifique las operaciones de carga y descarga, los equipos de elevación disponibles y el espacio circundante. Una longitud nominal de soldadura no es suficiente si la pieza completa no puede cargarse, sujetarse, soldarse y retirarse de forma segura.
A continuación, defina la unión y los requisitos de calidad. Especifique la preparación de los bordes, la separación y la desalineación permitidas, la penetración requerida, la deformación admisible y cualquier restricción relativa al refuerzo interno o externo. Indique si las marcas del respaldo, la decoloración o el acabado posterior a la soldadura afectan la aceptación del producto. Traduzca estas necesidades en funciones del equipo, como la purga de raíz, la alimentación controlada del hilo, la secuenciación programable o la regulación de la altura de la antorcha. Solicite los rangos operativos verificados de la configuración propuesta; un mismo bastidor puede ofrecer resultados distintos si se combina con diferentes fuentes de alimentación, utillajes o controles.
Por último, evalúe la capacidad del proveedor para demostrar y respaldar el sistema completo. Wuxi Samgins describe el uso de componentes hidráulicos, servo y CNC reconocidos internacionalmente, pero los compradores deben confirmar en la oferta las marcas y especificaciones reales, así como la disponibilidad de repuestos. Acuerde una prueba de aceptación en fábrica con piezas representativas y criterios cuantificables. Incluya la calidad de la costura, la estabilidad dimensional, la repetibilidad, el tiempo de ciclo y las funciones de seguridad. Antes de considerar comercialmente equivalentes las ofertas de distintos proveedores, confirme el idioma de la documentación, el alcance de la formación, las responsabilidades de instalación, las condiciones de garantía y las modalidades de asistencia remota.
Instalación, desarrollo del procedimiento y control de calidad
La instalación comienza con la verificación de los requisitos de cimentación o suelo, el suministro eléctrico, la puesta a tierra de protección, el suministro de gas de protección y los sistemas de refrigeración especificados por el proveedor. Planifique la ventilación y la extracción de humos en función de los materiales y el proceso. Compruebe las rutas de manipulación, el acceso del operario, las paradas de emergencia y la protección frente a las abrazaderas y los componentes móviles del carro. Tras colocar el equipo, inspeccione la alineación de la bancada, el desplazamiento del carro y el estado del utillaje. La puesta en marcha debe confirmar que el sistema mecánico, la fuente de soldadura, los circuitos de gas y los controles funcionan correctamente de forma conjunta antes de iniciar la cualificación de producción.
Desarrolle el procedimiento de soldadura con materiales de producción representativos y variaciones realistas de ajuste. Registre la preparación de la unión, las condiciones del gas de protección y de purga, los parámetros de soldadura, los consumibles y la secuencia de sujeción. Examine las soldaduras de prueba según los criterios de aceptación aplicables mediante inspección visual y pruebas adicionales cuando sean necesarias. Según el producto, estas pueden incluir ensayos con líquidos penetrantes, radiografía, ensayos ultrasónicos o ensayos mecánicos. Los métodos de ensayo no son intercambiables; su idoneidad depende del material, el espesor, la geometría de la unión y la especificación aplicable. Conserve los ajustes aprobados y los registros de respaldo para la producción.
El control de producción debe vincular la identificación del material recibido, las comprobaciones de preparación, los ajustes de la máquina y los resultados de inspección. Los operarios deben saber cómo actuar ante una pérdida de gas de protección, un desplazamiento inestable, problemas de alimentación del hilo o alarmas de refrigeración. Establezca los intervalos de mantenimiento a partir de las instrucciones del proveedor y del uso real, en lugar de aplicar un calendario universal. Las tareas rutinarias suelen incluir la revisión de los consumibles de la antorcha, las abrazaderas, las superficies de respaldo, las guías, los cables y los circuitos de refrigeración. Investigue los defectos recurrentes analizando sus causas: la porosidad puede deberse a contaminación o protección insuficiente, mientras que la falta de penetración puede estar relacionada con el ajuste, el aporte de energía o el posicionamiento de la antorcha.
Costo total de propiedad y evaluación de la inversión
El precio de compra es solo una parte del costo de propiedad de una máquina de soldadura de costura longitudinal. La inversión inicial también puede incluir el transporte, los aranceles de importación, la instalación, el utillaje, la extracción de humos, la formación de los operarios y la cualificación del procedimiento. Los costos operativos incluyen mano de obra, electricidad, gases de protección y purga, hilo de aporte, electrodos o boquillas, mantenimiento de la refrigeración y repuestos. La mezcla de productos influye en estos costos: los cambios frecuentes de diámetro, material o espesor pueden aumentar el tiempo de preparación y reducir el tiempo productivo de la máquina. Compare las ofertas con los mismos supuestos de producción y el mismo alcance incluido.
Evalúe el rendimiento teniendo en cuenta el ciclo completo de cada pieza. La carga, la alineación, la sujeción, la purga, la soldadura, la refrigeración, la descarga y la inspección pueden limitar la producción. Una mayor velocidad de desplazamiento aporta poco valor si la preparación o la manipulación siguen siendo el cuello de botella. Calcule el costo por componente aceptado incluyendo los reprocesos, los desechos y las tareas de acabado, en lugar de dividir el costo operativo entre todas las piezas que se empiezan a fabricar. Si el aspecto del producto es importante, la reducción del rectificado o pulido puede generar ahorros, pero estos deben demostrarse mediante pruebas y compararse con el método de producción actual.
Una estimación práctica del período de recuperación divide la inversión instalada entre el ahorro operativo neto anual previsto. Incluya los efectos adicionales del mantenimiento y la financiación cuando corresponda, y compruebe el cálculo con niveles de utilización conservadores. En una ampliación de capacidad, contabilice la contribución adicional solo cuando la demanda y la capacidad de los procesos posteriores respalden la previsión. Pida a los proveedores que separen los equipos necesarios de las funciones opcionales y expliquen qué limitación de producción resuelve cada opción. Wuxi Samgins puede evaluarse en el conjunto de los equipos relacionados con el conformado, la preparación y la soldadura, justificando cada inversión propuesta en función de necesidades de producción cuantificables.
Tendencias futuras y un proceso de compra práctico
El desarrollo avanza hacia una gestión más sencilla de las recetas de soldadura, una mejor supervisión y una manipulación más coordinada. Las fuentes de soldadura digitales pueden facilitar una selección coherente de parámetros, mientras que el registro de datos puede vincular los registros de soldadura con los lotes de producción. Los sensores y el seguimiento de la costura pueden ayudar a gestionar las variaciones, siempre que su precisión y condiciones de funcionamiento se ajusten a la aplicación. Los parámetros registrados no demuestran que todas las soldaduras sean aceptables, por lo que la supervisión debe respaldar un plan de calidad definido. Los compradores también deben aclarar cómo se exportan los datos, los permisos de acceso y la asistencia a largo plazo para el hardware y el software de control.
Otra tendencia es una mayor integración entre el corte, la preparación de bordes, el laminado y la soldadura. Una mayor uniformidad en las operaciones previas puede reducir el esfuerzo de alineación y aumentar la fiabilidad de la soldadura automatizada. El utillaje flexible y los cambios de formato más sencillos son especialmente valiosos para las fábricas que producen depósitos o conductos de varios tamaños. La soldadura láser y los procesos híbridos pueden merecer una evaluación independiente para productos adecuados, pero sus requisitos de equipo, preparación de la unión y seguridad son diferentes. En las aplicaciones establecidas de TIG, MIG y plasma, mejorar la preparación, la fijación y el control del proceso sigue siendo una vía práctica para aumentar la productividad.
Para solicitar una propuesta útil a Wuxi Samgins, proporcione planos, grados de material, rangos de espesor y diámetro, longitudes de costura, producción prevista y requisitos de inspección aplicables. Cuando sea posible, incluya fotografías o muestras de los problemas actuales de ajuste, junto con las condiciones locales de suministro y de instalación. Solicite un proceso recomendado, una propuesta de utillaje, un alcance desglosado y una prueba de soldadura representativa. La decisión de compra será más fiable si la máquina de soldadura de costura longitudinal propuesta se vincula con una calidad de unión demostrada, un ciclo de producción alcanzable y responsabilidades de servicio claramente documentadas.
Buscar

Blogs recomendados
 Lista de verificación de mantenimiento de la plegadora hidráulica para reducir el tiempo de inactividad
 Cizalla hidráulica de viga oscilante MGH: ¿Qué factores afectan más al coste operativo?
 Errores comunes de alineación en la operación de máquinas de perforación de vigas H
- ¿Cómo puede un brazo robótico de manipulación para placas de acero evitar daños en la superficie?
Envíenos un mensaje
Envíenos un mensaje
Una persona dedicada realizará un seguimiento individual de sus necesidades y proporcionará soluciones personalizadas según
sus necesidades.
Póngase en contacto
Esperamos tener noticias suyas para comunicarnos en profundidad sobre cómo satisfacer sus requisitos de mezcla.