




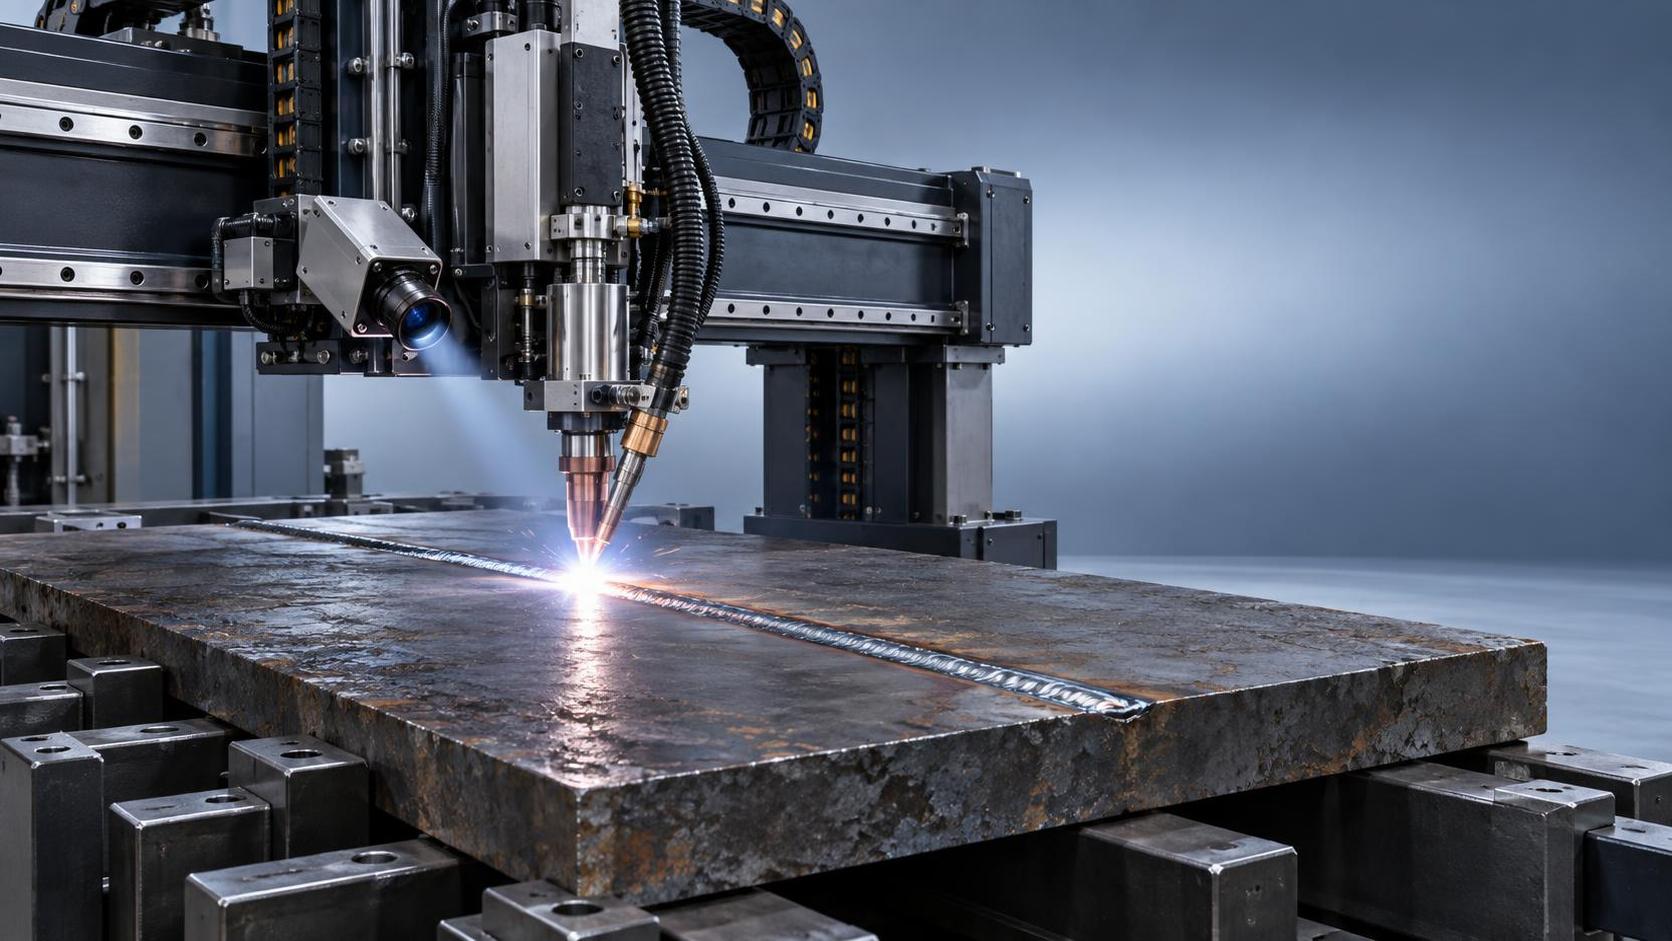
Понимание работы машины для сварки продольных швов: объяснение TIG-, MIG- и плазменной сварки
Понимание устройства продольного сварочного аппарата
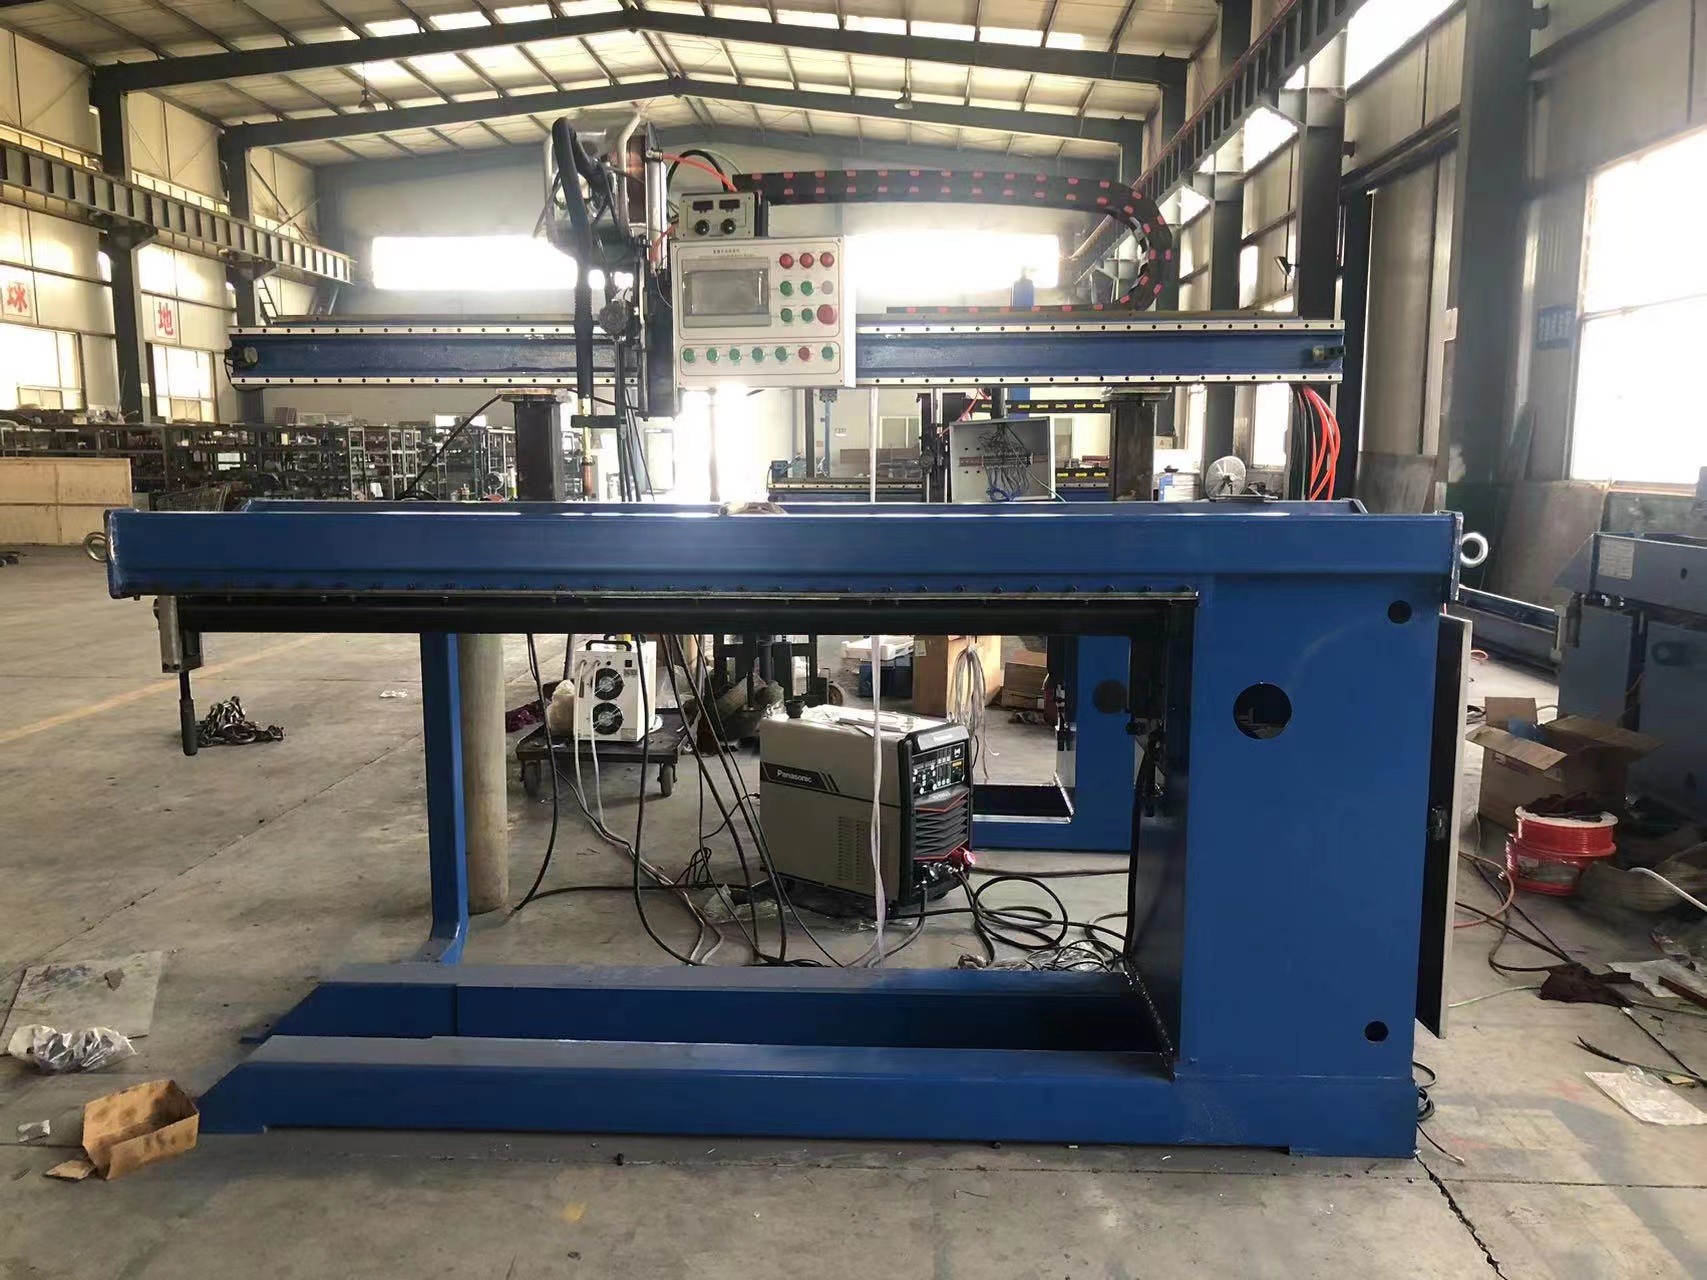
Продольный сварочный аппарат механизирует сварку прямого шва, обычно параллельного оси вальцованного цилиндра или проходящего вдоль соединённых плоских листов. Как правило, его основные элементы включают опорную станину или оправку, зажимы для заготовки, перемещающуюся сварочную каретку, источник сварочного тока и согласованную систему управления. Типичные изделия — обечайки резервуаров, металлические воздуховоды, секции труб и изготовленные из листового металла корпуса. Аппарат обеспечивает повторяемое позиционирование и условия перемещения, а выбранный способ сварки определяет, как тепло и присадочный металл формируют соединение.
Этот термин описывает геометрию шва и компоновку оборудования, а не конкретный способ сварки. При TIG-сварке, также называемой аргонодуговой сваркой неплавящимся электродом (GTAW), используется неплавящийся вольфрамовый электрод. При MIG-сварке применяется непрерывно подаваемая плавящаяся проволока; сварка в активных защитных газах точнее называется MAG, хотя поставщики часто объединяют оба процесса под обозначением оборудования MIG. При плазменной дуговой сварке дуга сжимается соплом. Каждый из этих процессов подходит для продольных швов, но предъявляет различные требования к подготовке, защите, управлению и квалификации оператора.
Конфигурации аппаратов также различаются. При наружной сварке шва горелка располагается над поддерживаемым соединением, тогда как схема внутренней сварки зависит от доступа к заготовке и наличия свободного пространства. Некоторые системы предназначены для плоских панелей и цилиндрических обечаек, другие рассчитаны на определённые диаметры, длины шва или производственные циклы. Аппараты контактной шовной сварки относятся к другой категории оборудования, их не следует путать с системами дуговой сварки. Поэтому в техническом задании перед сравнением поставщиков и заявленных характеристик следует указать материал, конструкцию соединения, размеры заготовки и требуемый способ сварки.
Принципы работы зажимов, перемещения и регулирования тепла
Сварочный цикл начинается с подготовки соединения и выравнивания кромок. Операторы располагают шов над подкладным устройством, устанавливают заданный корневой зазор и закрывают зажимы в определённой последовательности. Во многих аппаратах для сварки продольных швов используются близко расположенные прижимные пальцы, удерживающие обе кромки рядом со стыком. Такая конструкция помогает предотвратить подъём и смещение кромок при нагреве. Зажимы не компенсируют неточную вальцовку обечаек, неодинаковую подготовку кромок или чрезмерное смещение, поэтому точность предшествующих операций формообразования по-прежнему играет ключевую роль в обеспечении повторяемого качества шва.
Во время сварки каретка перемещает горелку вдоль шва с заданной скоростью. Ток, напряжение, скорость перемещения и, если применимо, скорость подачи проволоки совместно влияют на проплавление и количество наплавленного металла. Расчёты погонной энергии могут помочь при разработке технологии, но сами по себе не позволяют точно предсказать качество шва. Значение имеют также эффективность дуги, геометрия соединения, теплопроводность материала и отвод тепла через оснастку. Повторяемый поджиг дуги, контролируемое нарастание тока и подходящая обработка концов шва помогают устранить дефекты, часто возникающие в начале или в конце шва.
Подкладные планки могут обеспечивать механическую поддержку, защиту корня шва и отвод тепла — в зависимости от конструкции. Медная оснастка и контуры охлаждения часто используются в качестве опций, но их пригодность необходимо проверять с учётом материала и технологии сварки. Для нержавеющей стали и других материалов, чувствительных к окислению, может потребоваться контролируемая продувка корня шва защитным газом. Регулирование высоты горелки или слежение за швом могут повысить стабильность при изменении геометрии, хотя такие функции имеют ограничения. Практическая цель — обеспечить стабильное взаимное положение соединения, дуги и поддерживающей оснастки на протяжении всего цикла.
Сравнение TIG-, MIG- и плазменной сварки
TIG-сварка подходит для задач, где важны точный контроль тепла, аккуратный внешний вид шва и контролируемое проплавление. К типичным примерам относятся обечайки из нержавеющей стали, тонколистовые конструкции и отдельные изделия из алюминия. Некоторые плотно подогнанные соединения можно сваривать без присадочного материала, тогда как для других конструкций требуется контролируемая подача проволоки. Как правило, производительность TIG-сварки по наплавке ниже, чем у процессов с подачей проволоки, поэтому её экономическая целесообразность зависит от толщины материала, точности сборки стыка и требований к качеству. Состояние электрода, эффективность газовой защиты и чистота поверхности существенно влияют на результат, особенно при повторяющихся автоматических циклах.
MIG- и MAG-сварка подходят для производства, где важны непрерывная подача проволоки и высокая производительность наплавки. При изготовлении изделий из углеродистой стали часто используют активные смеси защитных газов, а для алюминия, как правило, применяют инертный защитный газ. Импульсный режим может помочь контролировать перенос металла и тепловложение, но не отменяет необходимости применять подходящую технологию. Покупателям следует оценить разбрызгивание, форму шва, стабильность подачи проволоки и деформацию на типовых соединениях. При сварке алюминия особое внимание также необходимо уделять подаче проволоки, удалению оксидного слоя и предотвращению загрязнения.
При плазменной дуговой сварке дуга сжимается, образуя концентрированный источник тепла. В зависимости от режима и области применения этот процесс позволяет выполнять стабильную сварку при малых токах или вести сварку с полным проплавлением в режиме «замочной скважины». Эффективность режима «замочной скважины» во многом зависит от толщины и материала, подготовки соединения, расхода газа и условий перемещения. Для плазменных систем также требуются специализированные горелки, сопла и средства управления газом. Поэтому потенциальный выигрыш в производительности следует оценивать наряду со сроком службы расходных материалов, сложностью настройки, требованиями к техническому обслуживанию и уровнем компетенции персонала предприятия в этом процессе.
Ни один способ сварки не является универсально предпочтительным. Для тонкой нержавеющей стали с высокими требованиями к внешнему виду шва TIG может быть хорошим исходным вариантом; для соединений, требующих значительного количества присадочного металла, MIG или MAG могут быть экономичнее. Плазменную сварку целесообразно рассматривать, если её характеристики проплавления подходят для стабильного и повторяемого семейства изделий. Это принципы предварительного выбора, а не гарантированные рабочие диапазоны. Прежде чем выбирать аппарат для сварки продольных швов или утверждать изменение технологии, запросите пробные сварные образцы из фактического сплава, с фактической толщиной, длиной шва, подготовкой соединения и критериями приёмки.
Области применения, отраслевые стандарты и возможности поставщика
К типичным пользователям относятся производители резервуаров, предприятия по обработке нержавеющей стали, производители вентиляционного оборудования и заводы, выпускающие цилиндрические или прямоугольные листовые конструкции. При изготовлении изделий, работающих под давлением, требуется особая тщательность: готовый шов должен соответствовать применимым требованиям к проектированию и изготовлению. Продольная сварка также используется при производстве труб, однако не следует считать, что отдельный аппарат для сварки швов заменяет интегрированный трубный стан. Выбор между универсальным рабочим местом и специализированной производственной линией зависит от объёма производства, способа формообразования, перемещения материалов и требований к контролю.
Стандарты применяются на разных уровнях. ISO 9001 относится к системам менеджмента качества; требования к соответствию оборудования касаются безопасности машин и электрооборудования; производственные нормы регулируют изготовленное изделие и его сварные швы. ASME Section IX может устанавливать требования к аттестации технологии сварки и персонала, если на него ссылается соответствующий строительный кодекс. Требования API зависят от изделия и условий контракта. Покупателям следует сначала определить применимые нормативные документы, а затем подтвердить необходимые аттестации технологии, методы контроля и записи. Само по себе приобретение оборудования не обеспечивает соответствие готового сосуда, трубопровода или несущей конструкции установленным требованиям.
Компания Wuxi Samgins предлагает аппараты для сварки продольных швов, а также вальцовочные станки, кромкострогальные станки, сварочные манипуляторы, вращатели и позиционеры, что позволяет координировать закупки для операций формообразования и сварки. В предоставленной компанией информации указаны возможности индивидуальной настройки оборудования, более десяти лет экспортного опыта, соответствие системы менеджмента качества ISO 9001 и заявления о соответствии требованиям CE. Запросите документацию, относящуюся к предлагаемому аппарату и стране его поставки. Компания также указывает международных клиентов, включая MD Calbah Industries Pty Ltd и Lincoln Electric-MENA; сами по себе эти названия не подтверждают конкретные характеристики оборудования или документированные результаты проектов.
Как определить требования и выбрать подходящий аппарат
Начните с матрицы заготовок, включив в неё марки материалов, минимальную и максимальную толщину, длину шва, диаметр обечайки, массу детали и ожидаемые допуски. Укажите наименьший диаметр: доступ к оправке и зазор для горелки могут оказаться ограничивающими факторами. Определите, должен ли аппарат работать с плоскими листами, незамкнутыми обечайками, закрытыми цилиндрами или изделиями разных форм. Уточните способы загрузки и выгрузки, наличие подъёмного оборудования и доступное пространство вокруг аппарата. Одной только номинальной длины сварки недостаточно, если целую заготовку нельзя безопасно загрузить, закрепить, сварить и снять.
Затем определите требования к соединению и качеству. Укажите подготовку кромок, допустимый зазор и смещение, требуемое проплавление, допустимую деформацию и любые ограничения на внутреннее или наружное усиление шва. Уточните, влияют ли следы от подкладки, изменение цвета или обработка шва после сварки на приёмку изделия. На основе этих требований определите необходимые функции оборудования, например продувку корня шва, контролируемую подачу проволоки, программируемую последовательность операций или регулирование высоты горелки. Запросите подтверждённые рабочие диапазоны предлагаемой конфигурации: одна и та же рама аппарата может обеспечивать разные результаты при использовании разных источников сварочного тока, оснастки или систем управления.
Наконец, оцените, может ли поставщик продемонстрировать работу всей системы и обеспечить её поддержку. Компания Wuxi Samgins указывает на использование признанных на международном уровне гидравлических, серво- и CNC-компонентов, однако покупателям следует подтвердить конкретные марки, характеристики и доступность замены в коммерческом предложении. Согласуйте приёмочные испытания на заводе с использованием типовых деталей и измеримых критериев. Включите в проверку качество шва, размерную стабильность, повторяемость, время цикла и функции безопасности. До признания конкурирующих предложений коммерчески эквивалентными согласуйте язык документации, объём обучения, обязанности по монтажу, условия гарантии и порядок дистанционной поддержки.
Монтаж, разработка технологии и контроль качества
Монтаж начинается с проверки требований поставщика к фундаменту или полу, электропитанию, защитному заземлению, подаче защитного газа и системе охлаждения. Спланируйте вентиляцию и удаление сварочных аэрозолей с учётом материалов и процесса. Проверьте маршруты перемещения, доступ оператора, аварийные остановы и защиту от движущихся зажимов и элементов каретки. После установки проверьте выравнивание станины, ход каретки и состояние оснастки. При вводе в эксплуатацию необходимо убедиться, что механическая система, источник сварочного тока, газовые контуры и система управления работают согласованно, прежде чем приступать к квалификации производства.
Разработайте технологию сварки на материалах, используемых в производстве, с учётом реальных отклонений при сборке. Зафиксируйте подготовку соединения, условия защиты и продувки, параметры сварки, расходные материалы и последовательность зажима. Проверьте пробные швы на соответствие применимым критериям приёмки, используя визуальный контроль и дополнительные испытания при необходимости. В зависимости от изделия это могут быть капиллярный контроль, радиографический или ультразвуковой контроль, а также механические испытания. Эти методы контроля не взаимозаменяемы; их пригодность зависит от материала, толщины, геометрии соединения и применимой спецификации. Сохраните утверждённые настройки и подтверждающую документацию для использования в производстве.
Производственный контроль должен связывать идентификацию поступающих материалов, проверки подготовки, настройки аппарата и результаты инспекций. Операторам необходимы чёткие инструкции на случай потери газовой защиты, нестабильного перемещения, проблем с подачей проволоки или срабатывания сигнализации системы охлаждения. Установите интервалы технического обслуживания на основе инструкций поставщика и фактической интенсивности эксплуатации, а не единого универсального графика. Регулярное обслуживание обычно включает проверку расходных деталей горелки, зажимов, подкладных поверхностей, направляющих, кабелей и контуров охлаждения. Повторяющиеся дефекты следует анализировать с точки зрения их причин: пористость может быть связана с загрязнением или газовой защитой, а неполное проплавление — с точностью сборки, подводом энергии или положением горелки.
Совокупная стоимость владения и оценка инвестиций
Цена покупки — лишь одна из составляющих стоимости владения аппаратом для сварки продольных швов. Первоначальные расходы могут также включать фрахт, импортные пошлины, монтаж, оснастку, вытяжную вентиляцию, обучение операторов и квалификацию технологии. Эксплуатационные расходы включают оплату труда, электроэнергию, защитный и продувочный газ, присадочную проволоку, электроды или сопла, обслуживание системы охлаждения и запасные части. На эти расходы влияет ассортимент продукции: частая смена диаметра, материала или толщины может увеличить время переналадки и сократить полезное машинное время. Сравнивайте коммерческие предложения, исходя из одинаковых производственных допущений и одинакового объёма поставки.
Оценивайте производительность с учётом полного цикла обработки детали. Загрузка, выравнивание, зажим, продувка, сварка, охлаждение, выгрузка и контроль — каждый из этих этапов может ограничивать выпуск. Более высокая скорость перемещения принесёт мало пользы, если узким местом остаются подготовка или перемещение деталей. Рассчитывайте себестоимость одной принятой детали с учётом переделок, брака и финишной обработки, а не делите эксплуатационные расходы на количество начатых деталей. Если внешний вид изделия важен, сокращение шлифования или полировки может снизить затраты, но такую выгоду следует подтвердить испытаниями и измерить относительно действующего метода производства.
Практическая оценка срока окупаемости рассчитывается как отношение установленных инвестиций к ожидаемой годовой чистой экономии эксплуатационных расходов. При необходимости учитывайте дополнительные расходы на обслуживание и влияние финансирования, а расчёт проверяйте при консервативных уровнях загрузки. При расширении мощностей учитывайте дополнительную прибыль только в том случае, если прогноз подтверждается спросом и возможностями последующих производственных операций. Попросите поставщиков разделить обязательное оборудование и дополнительные опции, а также объяснить, какое производственное ограничение устраняет каждая опция. Компания Wuxi Samgins может оцениваться как поставщик взаимосвязанного оборудования для формообразования, подготовки и сварки; каждую предлагаемую инвестицию следует обосновывать измеримыми производственными потребностями.
Перспективы развития и практический порядок закупки
Развитие отрасли направлено на упрощение управления программами сварки, улучшение мониторинга и более скоординированное перемещение деталей. Цифровые источники сварочного тока могут обеспечить стабильный выбор параметров, а регистрация данных — связать записи о сварке с производственными партиями. Датчики и системы слежения за швом могут помочь учитывать отклонения, если их точность и условия работы соответствуют применению. Регистрация параметров сама по себе не доказывает, что каждый шов является приемлемым, поэтому мониторинг должен быть частью определённого плана качества. Покупателям также следует уточнить порядок экспорта данных, права доступа и долгосрочную поддержку аппаратного и программного обеспечения системы управления.
Ещё одна тенденция — более тесная интеграция операций резки, подготовки кромок, вальцовки и сварки. Повышение точности предшествующих операций может сократить время выравнивания и повысить надёжность автоматизированной сварки. Гибкая оснастка и простая переналадка особенно важны для заводов, выпускающих резервуары или воздуховоды разных размеров. Лазерную сварку и гибридные процессы можно отдельно оценить для подходящих изделий, однако требования к оборудованию, подготовке соединения и безопасности у них отличаются. Для уже освоенных процессов TIG, MIG и плазменной сварки повышение производительности может быть практически достижимо за счёт улучшения подготовки, закрепления деталей и контроля процесса.
Чтобы получить полезное коммерческое предложение от компании Wuxi Samgins, предоставьте чертежи, марки материалов, диапазоны толщины и диаметра, длину швов, целевой объём выпуска и применимые требования к контролю. При наличии приложите фотографии или образцы текущих проблем со сборкой, а также сведения о местных инженерных коммуникациях и условиях монтажа. Запросите рекомендацию по способу сварки, концепцию оснастки, подробный перечень поставки и пробную сварку типовых деталей. Решение о закупке будет более обоснованным, если предлагаемый аппарат для сварки продольных швов связан с подтверждённым качеством соединений, достижимым производственным циклом и чётко задокументированными обязанностями по сервисному обслуживанию.
поиск

Рекомендуемые блоги
 Контрольный список технического обслуживания гидравлического листогибочного пресса для сокращения простоев
 Гидравлические ножницы с поворотной балкой MGH: что больше всего влияет на эксплуатационные расходы?
 Распространённые ошибки выравнивания при эксплуатации сверлильного станка для двутавровых балок
- Как роботизированная рука для перемещения стальных листов может предотвратить повреждение поверхности?
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.