



Cómo elegir máquinas desbarbadoras para chapa con rebabas de punzonado pronunciadas
Cómo elegir máquinas desbarbadoras para chapa con rebabas de punzonado pronunciadas
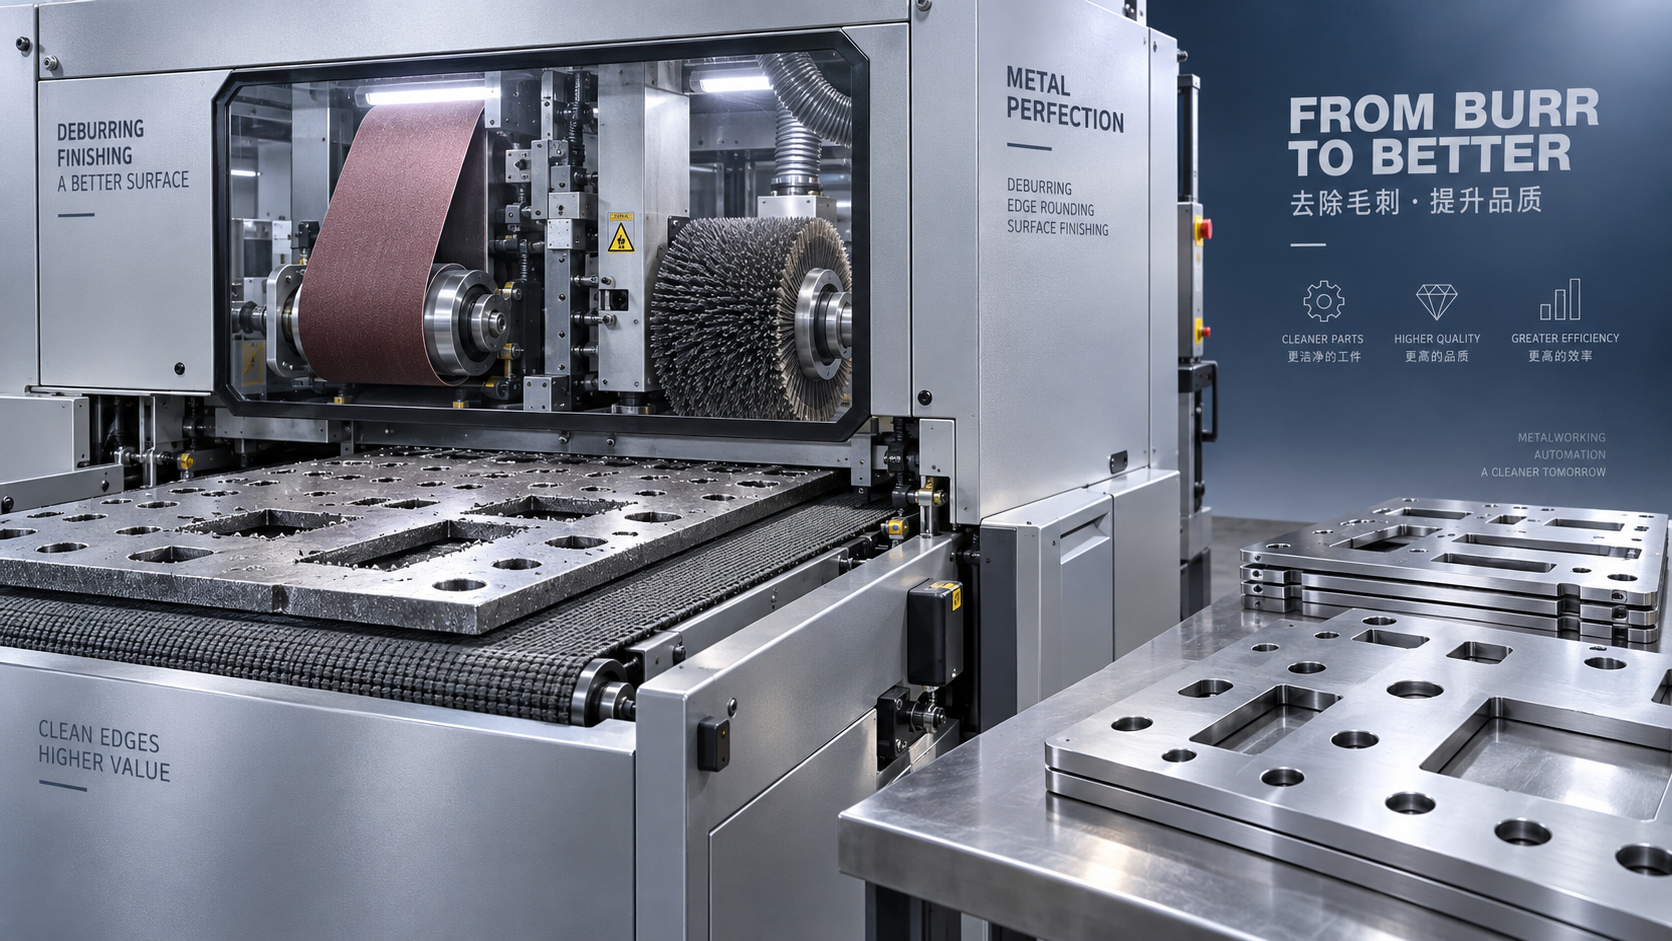
Las rebabas de punzonado pronunciadas pueden impedir que el trabajo con chapa metálica avance sin problemas hacia el montaje: las piezas se enganchan durante la manipulación, las salientes afiladas interfieren con el ajuste y el desbaste manual se convierte en un cuello de botella de producción. Al elegir máquinas desbarbadoras para chapa metálica, dé prioridad a una capacidad de eliminación de material verificada y a una sujeción segura de las piezas, no simplemente a la anchura de trabajo o al número de cabezales abrasivos. Una máquina que redondea limpiamente los bordes cortados con láser quizá no tenga suficiente capacidad de corte para eliminar rebabas de punzonado gruesas y firmemente adheridas.
El punto de partida práctico es realizar una prueba con piezas punzonadas representativas. Para rebabas importantes, evalúe una etapa de eliminación de material, a menudo con banda abrasiva, seguida, cuando sea necesario, de una etapa independiente de acabado de bordes. Confirme que esta secuencia elimina la rebaba sin reducir excesivamente el espesor, deformar la pieza ni dañar los orificios y las zonas estrechas. Las rebabas excepcionalmente grandes o plegadas pueden requerir una corrección en la operación de punzonado o una eliminación preliminar antes de que el acabado automático resulte rentable.
Defina la rebaba antes de comparar máquinas
«Rebaba pronunciada» no es una especificación de compra suficiente. Una saliente alta y fina puede comportarse de manera distinta a una rebaba corta con una base ancha. La saliente fina puede doblarse en lugar de eliminarse, mientras que la rebaba de base ancha exige más rectificado y puede generar más calor. Registre la altura de la rebaba, el estado de su base, la ubicación y las variaciones en las piezas que realmente fabrica.
Inspeccione ambas caras, los bordes exteriores, los orificios internos, las ranuras y las zonas cercanas a las características conformadas. Las rebabas de punzonado suelen aparecer en el lado de salida de la matriz, pero la orientación de las piezas y la combinación de operaciones pueden complicar su presentación a la máquina. Determine si basta con procesar una cara o si es necesario voltear las piezas o procesar ambas caras.
- Material y estado: Especifique la aleación, el rango de espesores, el recubrimiento superficial o la película protectora y si el material está aceitado.
- Geometría de la pieza: Incluya los componentes más pequeños, los nervios más estrechos, las chapas más grandes y cualquier característica conformada hacia arriba o hacia abajo.
- Gravedad de las rebabas: Proporcione piezas representativas y el peor estado aceptable de producción, no solo muestras fabricadas con herramientas recién revisadas.
- Requisitos del acabado: Defina la rebaba residual permitida, el estado del borde, la pérdida de espesor, la planitud y el aspecto estético.
También deben revisarse el desgaste de las herramientas, la holgura entre el punzón y la matriz y la alineación. El equipo de desbarbado puede procesar un estado de entrada definido; no debe esperarse que compense indefinidamente el deterioro de la calidad del punzonado. Establezca un límite de rebaba de entrada e indique cuándo el mantenimiento de las herramientas debe tener prioridad frente a un rectificado más agresivo.
Separe la eliminación de material del redondeo de bordes
La primera operación debe eliminar el material de la rebaba adherida. La segunda, si es necesaria, modifica el borde restante para darle un perfil más seguro o adecuado. Tratar estos procesos como requisitos de aceptación separados evita un error de compra habitual: aceptar un borde de aspecto redondeado que aún conserva material plegado o parcialmente adherido.
El grano de la banda, el tipo de abrasivo, la disposición de contacto, la velocidad de la banda, la velocidad de avance y la presión de rectificado influyen en el resultado. Un abrasivo más grueso puede cortar con mayor intensidad, pero dejar arañazos más profundos; una mayor presión puede aumentar la eliminación de material y, al mismo tiempo, incrementar el calor y el riesgo dimensional. Pida a los proveedores que demuestren un intervalo de proceso viable, no un único resultado satisfactorio obtenido a una velocidad de avance imprácticamente baja.
El número de cabezales, por sí solo, es un criterio de comparación poco fiable. Varios cepillos de acabado no sustituyen necesariamente a un cabezal eficaz para eliminar material. Del mismo modo, una etapa de rectificado agresivo sin un acabado posterior adecuado puede dejar un borde sin rebabas, pero todavía demasiado afilado para su manipulación o montaje.
La sujeción de la pieza puede determinar la capacidad utilizable
Una máquina puede tener suficiente potencia abrasiva y aun así fallar con piezas pequeñas o irregulares si no puede sujetarlas firmemente. La eliminación de rebabas pronunciadas genera fuerzas que pueden hacer girar, levantar o desplazar un componente. Las chapas finas también pueden flexionarse bajo la presión de contacto, lo que provoca una eliminación irregular o deja algunas zonas insuficientemente procesadas.
La sujeción magnética es adecuada para materiales ferromagnéticos compatibles, pero no sirve para el aluminio ni para muchos tipos de acero inoxidable. Los sistemas de vacío ofrecen otra alternativa, aunque su eficacia depende de la disposición del transportador, la superficie de contacto disponible, las aberturas, las fugas y la geometría de la pieza. No debe aceptarse ninguno de estos métodos basándose únicamente en la descripción de un folleto.
Solicite las dimensiones mínimas de pieza compatibles con la configuración propuesta y pruebe los componentes más pequeños reales. Las chapas perforadas, las tiras estrechas y las piezas con grandes recortes requieren pruebas por separado. Si se necesitan soportes o dispositivos de fijación, incluya en la cotización el tiempo de carga, el mantenimiento y la posible interferencia con el acceso a los bordes.
La capacidad de espesor también debe interpretarse con cuidado. La abertura nominal de la máquina no demuestra que todas las piezas dentro de ese rango puedan procesarse satisfactoriamente. La altura de la rebaba, las variaciones de espesor, la planitud y las características conformadas afectan el espacio libre y el contacto. Las piezas que se balancean sobre el transportador o presentan superficies irregulares pueden requerir una secuencia de procesamiento distinta.
Establezca los criterios de aceptación en función de la siguiente operación
«Suave al tacto» es un criterio demasiado subjetivo para aceptar el equipo y no debe sustituir una inspección controlada. Identifique qué bordes requieren tratamiento y cómo se comprobará la pieza acabada. Entre los criterios pertinentes pueden incluirse la altura de rebaba residual, un chaflán o radio de borde especificado, los arañazos superficiales permitidos, el espesor mínimo restante y las dimensiones de los orificios.
Los requisitos de las operaciones posteriores pueden entrar en conflicto. Un proceso de recubrimiento puede beneficiarse de bordes suavizados, mientras que una característica de posicionamiento puede requerir un control dimensional estricto. Las caras estéticas de acero inoxidable pueden no tolerar marcas de rectificado extensas. Separe los bordes funcionales de las superficies críticas para el aspecto, de modo que el proveedor pueda evaluar si se necesita una protección selectiva o una ruta de proceso diferente.
No considere el desbarbado un sustituto de la capacidad de conformado. Si la producción posterior requiere curvar perfiles adecuados o bridas circulares, una curvadora de perfiles cumple una función distinta, con operaciones de preb curvado, enrollado y redondeo, tanto en posición horizontal como vertical. Su lectura digital del desplazamiento facilita el control del conformado; no elimina las rebabas de punzonado. Valide las piezas desbarbadas según los requisitos del equipo de conformado que se utilizará en la operación posterior.
Realice una prueba que ponga de manifiesto las limitaciones de producción
La demostración del proveedor debe reproducir el proceso previsto, incluida la carga, la orientación, el estado del abrasivo y la inspección. Los abrasivos nuevos y las piezas planas seleccionadas cuidadosamente pueden hacer que un proceso marginal parezca convincente. Pregunte cómo cambian los resultados a medida que se desgastan los abrasivos y qué ajustes deben realizar los operarios para mantener la calidad.
- Prepare un conjunto de muestras representativo. Incluya diferentes materiales y espesores, las piezas más pequeñas, geometrías perforadas y piezas próximas al límite de rebaba de entrada acordado.
- Registre el estado inicial. Mida las rebabas y las dimensiones críticas, identifique el lado con rebaba y documente las marcas o deformaciones existentes.
- Ejecute la secuencia de producción propuesta. Registre la especificación del abrasivo, la velocidad de avance, los ajustes de los cabezales, el número de pasadas, el volteo y cualquier preparación manual.
- Inspeccione más allá del borde exterior. Compruebe los orificios, las ranuras, las esquinas, el espesor, la planitud y las superficies estéticas. Busque restos plegados y bordes secundarios afilados.
- Evalúe la repetibilidad y la manipulación. Procese una serie de piezas, incluidos cambios de material o espesor cuando corresponda, y registre las interrupciones y el tiempo de ajuste.
Conserve muestras aceptadas y los ajustes de máquina correspondientes como referencia. Para las características importantes, acuerde el método de medición y los puntos de inspección antes de la prueba. De lo contrario, el comprador y el proveedor pueden llegar a conclusiones distintas sobre la misma pieza acabada.
Una señal de rechazo útil es que la eliminación solo se consiga tras repetidas pasadas con una intervención manual considerable. Este enfoque puede ser adecuado para trabajos ocasionales, pero no debe cotizarse como producción continua sencilla. Otra señal de alerta es un proceso que cumple el requisito de rebaba a costa de consumir la tolerancia disponible de espesor o del tamaño de los orificios.
Compare el coste por pieza aceptada, no la velocidad del transportador
La velocidad de avance nominal es solo un factor de la productividad. La producción real incluye el espacio entre piezas, la carga y descarga, el volteo de las piezas, las pasadas repetidas, los cambios de abrasivo, la limpieza, la inspección y los cambios de modelo. Las chapas anchas pueden ocupar todo el transportador, mientras que las piezas pequeñas pueden requerir una colocación cuidadosa o dispositivos de fijación que limiten la densidad de carga.
Pida a cada proveedor una cotización basada en la misma combinación de muestras y los mismos requisitos de calidad. Compare el consumo de abrasivos, la electricidad, los costes de extracción o gestión de fluidos, la mano de obra y el mantenimiento, además del precio de compra. Una máquina más barata puede resultar costosa si las rebabas más pronunciadas siguen requiriendo rectificado manual antes o después del procesamiento.
Los consumibles deben especificarse con suficiente precisión para evaluar su disponibilidad y coste de sustitución. Compruebe las dimensiones de las bandas, los sistemas de sustitución de cepillos, los procedimientos de ajuste previstos y si los consumibles habituales son exclusivos del fabricante. Considere que las estimaciones de vida útil de los abrasivos están sujetas a condiciones: el material, la gravedad de las rebabas, la presión de contacto y el acabado requerido afectan al desgaste.
Resuelva el procesamiento en seco o en húmedo y el servicio técnico antes de realizar el pedido
El procesamiento en seco evita la gestión de fluidos de proceso, pero requiere un sistema de extracción adecuado para el material y el polvo generado. El procesamiento en húmedo puede ayudar a controlar el calor y el polvo en suspensión, pero implica consideraciones de filtración, mantenimiento de fluidos, secado y compatibilidad de materiales. Ninguna opción es automáticamente adecuada para todos los talleres.
El polvo de aluminio y el de otros metales combustibles requieren especial cuidado. El procesamiento de materiales mixtos también puede generar riesgos que no se resuelven conectando un colector de polvo de uso general. Pida a los proveedores de la máquina y del sistema de captación que confirmen que la configuración propuesta es adecuada para los materiales reales, incluidos los procedimientos de limpieza y cambio de material. Los sistemas húmedos también requieren una evaluación específica para cada material; no debe suponerse que son inherentemente seguros.
Antes de emitir la orden de compra, confirme los servicios necesarios para la instalación, el alcance de los sistemas de extracción o filtración, las protecciones, la formación de los operarios, el acceso para el mantenimiento y la asistencia para repuestos. Aclare quién es responsable de poner en marcha el proceso completo, especialmente si la máquina y el equipo de control de polvo provienen de proveedores distintos.
La especificación final de compra debe indicar el rango aceptado de rebabas de entrada, las familias de piezas representativas, los requisitos de los bordes acabados, el cambio dimensional permitido y la tasa de producción demostrada. Incluya la configuración de abrasivos y el método de manipulación utilizados para lograr esos resultados. Si una máquina propuesta no puede cumplir estas condiciones con piezas punzonadas representativas, reduzca la gravedad de las rebabas de entrada o cambie la ruta del proceso antes de comprometerse con la compra del equipo.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.
Envíenos un mensaje