



اختيار آلات إزالة النتوءات للصاج ذي نتوءات التخريم الكبيرة
اختيار آلات إزالة النتوءات للصاج ذي نتوءات التخريم الكبيرة
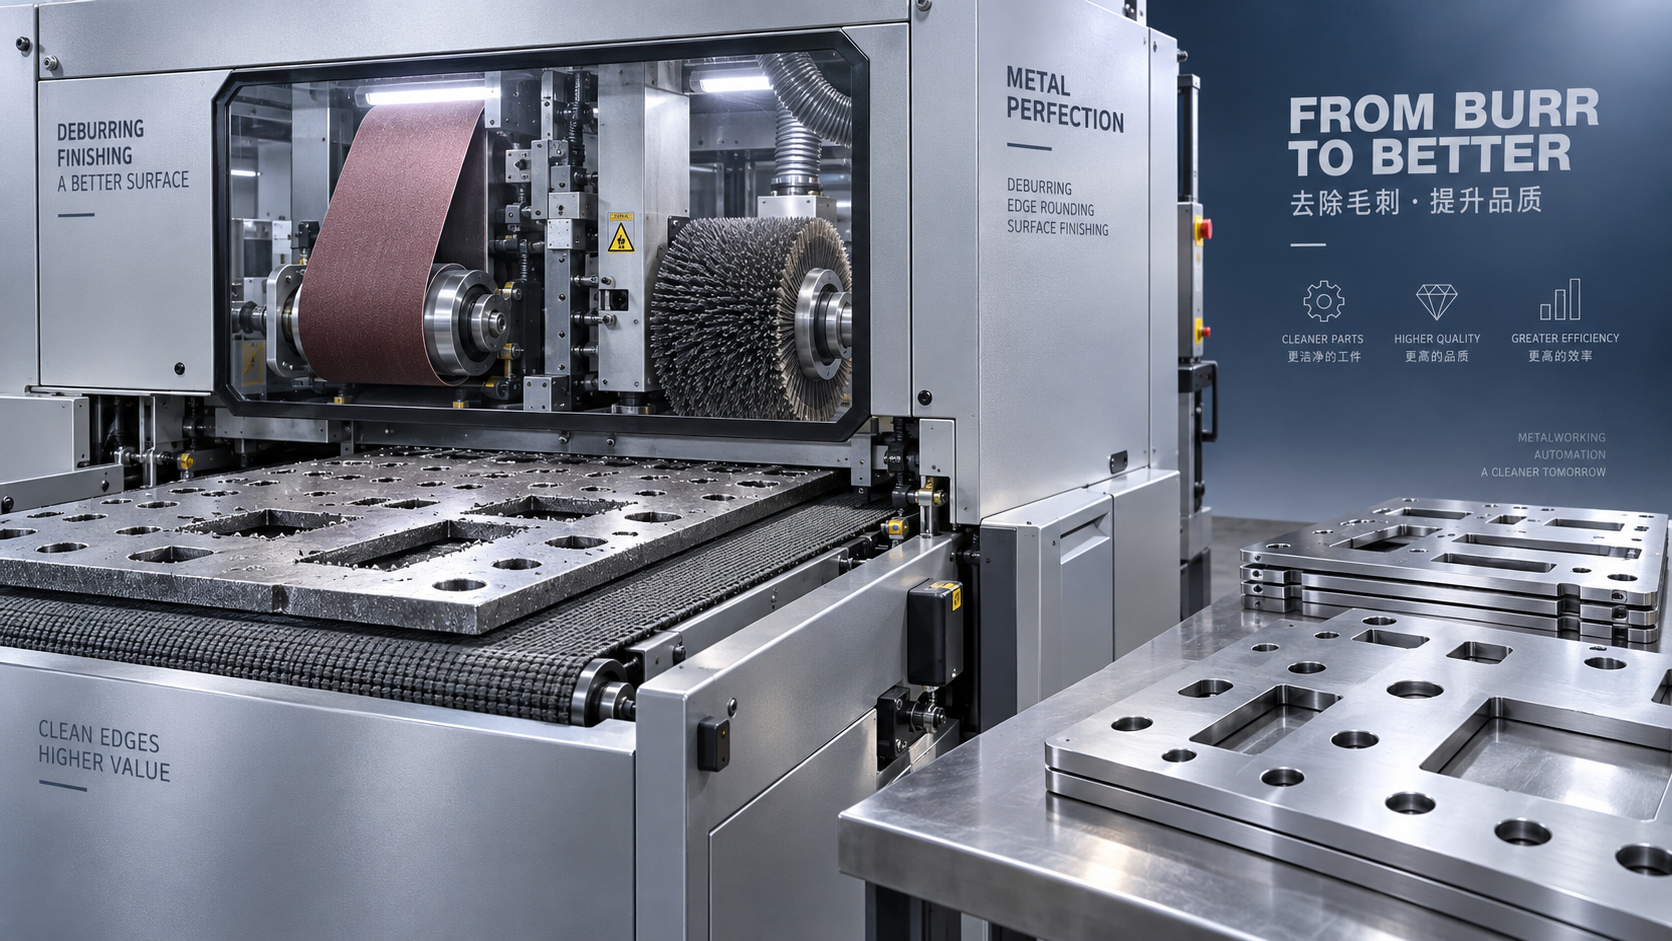
يمكن أن تمنع نتوءات التثقيب الكبيرة صفائحَ المعادن من الانتقال بسلاسة إلى مرحلة التجميع: إذ تعلق القطع أثناء المناولة، وتعيق البروزات الحادة تركيبها، ويصبح التجليخ اليدوي عنق زجاجة في الإنتاج. عند اختيار آلات إزالة النتوءات من الصفائح المعدنية، أعطِ الأولوية لقدرة مثبتة على إزالة المواد ولتثبيت قطعة العمل بإحكام، لا لمجرد عرض التشغيل أو عدد رؤوس الكشط. فقد لا تتمتع الآلة التي تدوّر الحواف المقطوعة بالليزر بسلاسة بقدرة قطع كافية لإزالة نتوءات التثقيب السميكة والملتصقة بإحكام.
نقطة البداية العملية هي إجراء تجربة على قطع مثقوبة تمثل الإنتاج الفعلي. للتعامل مع النتوءات الكبيرة، قيّم مرحلة لإزالة المواد، غالبًا باستخدام حزام كاشط، تتبعها مرحلة مستقلة لتشطيب الحواف عند الحاجة. تأكد من أن هذا التسلسل يزيل النتوء من دون ترقيق مفرط أو تشوه أو تلف الثقوب والميزات الضيقة. وقد تتطلب النتوءات الكبيرة جدًا أو المطوية تصحيحًا في عملية التثقيب أو إزالة أولية قبل أن يصبح التشطيب الآلي مجديًا اقتصاديًا.
حدّد خصائص النتوء قبل مقارنة الآلات
لا يُعد وصف «نتوء كبير» مواصفة شراء كافية. فقد يتصرف بروز طويل ورفيع على نحو مختلف عن نتوء قصير ذي قاعدة عريضة. إذ قد ينثني البروز الرفيع بدلًا من إزالته، بينما يتطلب النتوء ذو القاعدة العريضة تجليخًا أكثر وقد يولّد حرارة أكبر. سجّل ارتفاع النتوء وحالة قاعدته وموقعه ومدى تفاوت حجمه في القطع التي تنتجها فعليًا.
افحص الوجهين والحواف الخارجية والثقوب الداخلية والشقوق والمناطق القريبة من الميزات المشكّلة. تظهر نتوءات التثقيب عادةً على الجانب الذي يخرج منه القالب، لكن اتجاه القطعة والعمليات المتعددة قد يعقّدان طريقة تقديمها إلى الآلة. حدّد ما إذا كانت المعالجة من جانب واحد كافية، أم أن القطع يجب قلبها أو معالجتها على الوجهين.
- المادة وحالتها: حدّد السبيكة ونطاق السماكة والطلاء السطحي أو الغشاء الواقي، وما إذا كانت المادة الأساسية زيتية.
- هندسة القطعة: أدرج أصغر المكونات وأضيق الجسور وأكبر الصفائح وأي ميزات مشكّلة إلى أعلى أو أسفل.
- شدة النتوءات: قدّم قطعًا نموذجية وأمثلة على أسوأ حالة إنتاج مقبولة، لا عينات صُنعت باستخدام أدوات خضعت للصيانة حديثًا فحسب.
- متطلبات المنتج النهائي: حدّد النتوء المتبقي المسموح به وحالة الحافة وفقدان السماكة والاستواء والمظهر التجميلي.
ينبغي أيضًا مراجعة تآكل الأدوات والخلوص بين المثقب والقالب والمحاذاة. يمكن لمعدات إزالة النتوءات التعامل مع حالة واردة محددة؛ لكن لا ينبغي توقع أن تعوّض إلى أجل غير مسمى عن تدهور جودة التثقيب. حدّد حدًا أقصى للنتوءات الواردة، وبيّن متى يجب تقديم صيانة الأدوات على زيادة شدة التجليخ.
افصل بين إزالة المواد وتدوير الحواف
يجب أن تزيل العملية الأولى مادة النتوء الملتصقة. أما العملية الثانية، عند الحاجة، فتعدّل الحافة المتبقية لتصبح أكثر أمانًا أو ملاءمة. إن التعامل مع هاتين العمليتين كمتطلبين منفصلين للقبول يمنع خطأ شائعًا في الشراء: قبول حافة تبدو مستديرة بينما لا تزال تحمل مادة مطوية أو ملتصقة جزئيًا.
تؤثر خشونة حبيبات الحزام ونوع المادة الكاشطة وترتيب التلامس وسرعة الحزام وسرعة التغذية وضغط التجليخ، كلها، في النتيجة. قد تزيل المادة الكاشطة الأخشن المواد بقوة أكبر لكنها تترك خدوشًا أعمق؛ وقد يزيد الضغط الأعلى من الإزالة، لكنه يزيد أيضًا الحرارة ومخاطر الأبعاد. اطلب من الموردين عرض نطاق تشغيل عملي، لا نتيجة ناجحة واحدة تحققت بسرعة تغذية بطيئة إلى حد غير عملي.
عدد الرؤوس وحده معيار ضعيف للمقارنة. فوجود عدة فُرش للتشطيب لا يعوّض بالضرورة عن رأس قادر على إزالة المواد. وبالمثل، قد تترك مرحلة تجليخ قوية من دون تشطيب مناسب في مراحل لاحقة حافة خالية من النتوءات لكنها لا تزال حادة جدًا للمناولة أو التجميع.
قدرة تثبيت قطعة العمل تحدد السعة الفعلية للاستخدام
قد تتمتع الآلة بقدرة كافية على الكشط، لكنها قد تفشل في معالجة القطع الصغيرة أو غير المنتظمة بسبب عدم قدرتها على تثبيتها. تولّد إزالة النتوءات الكبيرة قوى قد تؤدي إلى دوران المكوّن أو رفعه أو إزاحته. كما يمكن أن تنثني الصفائح الرقيقة تحت ضغط التلامس، مما يؤدي إلى إزالة غير متساوية أو ترك مناطق لم تُعالج بما يكفي.
يُعد التثبيت المغناطيسي مناسبًا للمواد المغناطيسية الحديدية الملائمة، لكنه لا يناسب الألومنيوم أو كثيرًا من درجات الفولاذ المقاوم للصدأ. وتوفر أنظمة التفريغ خيارًا آخر، إلا أن فعاليتها تعتمد على تصميم الناقل ومساحة التلامس المتاحة والفتحات والتسرب وهندسة القطعة. لا ينبغي قبول أي من الطريقتين استنادًا إلى وصف الكتيب وحده.
اطلب تحديد الحد الأدنى لأبعاد القطع التي يدعمها التكوين المقترح، واختبر أصغر المكونات الفعلية. ينبغي إجراء تجارب منفصلة على الصفائح المثقبة والشرائط الضيقة والقطع ذات الفتحات الكبيرة. وإذا كانت هناك حاجة إلى حوامل أو تجهيزات تثبيت، فأدرج في عرض السعر وقت تحميلها وصيانتها واحتمال إعاقتها للوصول إلى الحواف.
تتطلب سعة السماكة أيضًا تفسيرًا دقيقًا. ففتحة الآلة الاسمية لا تثبت إمكانية معالجة كل قطعة ضمن هذا النطاق بنجاح. إذ يؤثر ارتفاع النتوء وتفاوت السماكة والاستواء والميزات المشكّلة في الخلوص والتلامس. وقد تتطلب القطع التي تتأرجح على الناقل أو تعرض أسطحًا غير مستوية تسلسل معالجة مختلفًا.
ضع معايير القبول وفقًا للعملية التالية
إن عبارة «ملساء عند اللمس» ذاتية أكثر من اللازم لقبول المعدات، ولا ينبغي أن تحل محل الفحص المنضبط. حدّد الحواف التي تحتاج إلى معالجة وكيفية فحص القطعة النهائية. وقد تشمل المعايير ذات الصلة ارتفاع النتوء المتبقي وكسر الحافة أو نصف قطرها المحدد والخدوش السطحية المسموح بها والحد الأدنى للسماكة المتبقية وأبعاد الثقوب.
قد تتعارض متطلبات العمليات اللاحقة. فقد تستفيد عملية الطلاء من تليين الحواف، بينما تتطلب ميزة تحديد المواقع ضبطًا دقيقًا للأبعاد. وقد لا تتحمل الأسطح الظاهرة المصنوعة من الفولاذ المقاوم للصدأ آثار تجليخ واسعة. افصل بين الحواف الوظيفية والأسطح الحساسة للمظهر كي يتمكن المورد من تقييم الحاجة إلى حماية انتقائية أو مسار معالجة مختلف.
لا تتعامل مع إزالة النتوءات بوصفها بديلًا لقدرات التشكيل. فعندما يتضمن الإنتاج اللاحق ثني المقاطع المناسبة أو تشكيل الحواف الدائرية، تؤدي آلة ثني المقاطع غرضًا منفصلًا، إذ تتيح وظائف الثني المسبق واللف والتدوير، مع التشغيل الأفقي أو الرأسي. وتدعم شاشة الإزاحة الرقمية التحكم في التشكيل؛ لكنها لا تزيل نتوءات التثقيب. تحقّق من مطابقة القطع الخام بعد إزالة النتوءات لمتطلبات معدات التشكيل الفعلية في المراحل اللاحقة.
أجرِ تجربة تكشف قيود الإنتاج
ينبغي أن يحاكي عرض المورد العملية المقصودة، بما في ذلك التحميل والاتجاه وحالة المواد الكاشطة والفحص. فقد تجعل المواد الكاشطة الجديدة والقطع المسطحة المختارة يدويًا عملية هامشية تبدو مقنعة. اسأل كيف تتغير النتائج مع تآكل المواد الكاشطة، وما التعديلات التي يجب على المشغلين إجراؤها للحفاظ على الجودة.
- جهّز مجموعة عينات تمثيلية. أدرج مواد وسماكات مختلفة، وأصغر القطع، والأشكال المثقبة، والقطع القريبة من حد النتوءات الواردة المتفق عليه.
- سجّل الحالة الأولية. قِس النتوءات والأبعاد الحرجة، وحدّد جهة النتوء، ووثّق العلامات أو التشوهات الموجودة.
- نفّذ تسلسل الإنتاج المقترح. سجّل مواصفات المادة الكاشطة وسرعة التغذية وإعدادات الرؤوس وعدد مرات المرور وقلب القطع وأي تحضير يدوي.
- افحص ما يتجاوز الحواف الخارجية. تحقّق من الثقوب والشقوق والزوايا والسماكة والاستواء والأسطح التجميلية. وابحث عن بقايا مطوية وحواف حادة ثانوية.
- قيّم قابلية التكرار والمناولة. عالج سلسلة من القطع، بما في ذلك تغييرات المواد أو السماكة عند الحاجة، وسجّل حالات التوقف ووقت الضبط.
احتفظ بالعينات المقبولة وإعدادات الآلة المرتبطة بها كمرجع. وبالنسبة إلى الميزات المهمة، اتفق على طريقة القياس ومواقع الفحص قبل التجربة. وإلا فقد يتوصل المشتري والمورد إلى استنتاجين مختلفين بشأن القطعة النهائية نفسها.
من مؤشرات الرفض المفيدة أن تنجح الإزالة فقط بعد تمريرات متكررة وتدخل يدوي كبير. قد يناسب هذا الأسلوب الأعمال العرضية، لكن لا ينبغي تسعيره على أنه إنتاج مستمر مباشر. ومن المؤشرات التحذيرية الأخرى أن تحقق العملية متطلبات النتوءات مع استهلاك سماكة المادة المتاحة أو هامش تفاوت أبعاد الثقوب.
قارن التكلفة لكل قطعة مقبولة، لا سرعة الناقل
سرعة التغذية المقدّرة عنصر واحد فقط من عناصر الإنتاجية. يشمل الناتج الفعلي المسافة بين القطع والتحميل والتفريغ وقلب القطع والتمريرات المتكررة وتغيير المواد الكاشطة والتنظيف والفحص وتبديل الإعدادات. وقد تشغل الصفائح العريضة الناقل بالكامل، بينما قد تتطلب القطع الصغيرة وضعًا دقيقًا أو تجهيزات تثبيت تحد من كثافة التحميل.
اطلب من كل مورد تقديم عرض يستند إلى المزيج نفسه من العينات ومتطلبات الجودة نفسها. قارن استهلاك المواد الكاشطة والكهرباء وتكاليف الاستخلاص أو إدارة السوائل والعمالة والصيانة إلى جانب سعر الشراء. فقد تصبح الآلة الأقل سعرًا مكلفة إذا ظلت النتوءات الأكبر تتطلب تجليخًا يدويًا قبل المعالجة أو بعدها.
ينبغي تحديد المواد الاستهلاكية بدقة كافية لتقييم مدى توفرها وتكلفة استبدالها. تحقق من مقاسات الأحزمة وترتيبات استبدال الفُرش وإجراءات الضبط المتوقعة، وما إذا كانت المواد الاستهلاكية الدورية حصرية. وتعامل مع تقديرات عمر المواد الكاشطة على أنها مشروطة، إذ تؤثر المادة وشدة النتوءات وضغط التلامس والتشطيب المطلوب جميعًا في معدل التآكل.
احسم اختيار المعالجة الجافة أو الرطبة والدعم قبل الطلب
تجنّب المعالجة الجافة التعامل مع سوائل التشغيل، لكنها تتطلب نظام استخلاص مناسبًا للمادة والغبار المتولد. وقد تساعد المعالجة الرطبة على التحكم في الحرارة والغبار المحمول جوًا، لكنها تضيف اعتبارات الترشيح وصيانة السوائل والتجفيف وتوافق المواد. ولا يُعد أي من الخيارين مناسبًا تلقائيًا لكل ورشة.
يتطلب غبار الألومنيوم وغيره من غبار المعادن القابلة للاحتراق عناية خاصة. كما قد تؤدي معالجة مواد مختلطة إلى مخاطر لا يعالجها تركيب مجمّع غبار متعدد الأغراض. اطلب من موردي الآلة ونظام التجميع تأكيد ملاءمة الترتيب المقترح للمواد الفعلية، بما في ذلك إجراءات التنظيف وتبديل المواد. وتحتاج الأنظمة الرطبة أيضًا إلى مراجعة خاصة بالمواد، بدل افتراض أنها آمنة بطبيعتها.
قبل إصدار أمر الشراء، أكّد مرافق التركيب ونطاق الاستخلاص أو الترشيح ووسائل الحماية وتدريب المشغلين وإمكانية الوصول للصيانة ودعم قطع الغيار. وضّح الجهة المسؤولة عن تشغيل العملية المتكاملة، خاصةً عندما تكون الآلة ومعدات التحكم بالغبار من موردين مختلفين.
ينبغي أن تحدد مواصفات الشراء النهائية نطاق النتوءات الواردة المقبول وعائلات القطع التمثيلية ومتطلبات الحواف النهائية والتغير المسموح به في الأبعاد ومعدل الإنتاج المثبت. وأدرج تكوين المواد الكاشطة وطريقة المناولة المستخدمين لتحقيق هذه النتائج. إذا لم تتمكن الآلة المقترحة من استيفاء هذه الشروط على قطع مثقوبة تمثيلية، فخفّض شدة النتوءات الواردة أو غيّر مسار العملية قبل الالتزام بشراء المعدات.
بحث
المنتجات الموصى بها
 روبوت لحام كابولي ذو 9 محاورروبوت لحام كابولي ذو 9 محاور لقطع العمل الفولاذية الكبيرة، مزود بالتتبع التلقائي واستيراد ثلاثي الأبعاد وأتمتة لحام CNC فعالة.

 آلة قطع الأنابيب بالليزر الليفي CNC1.مقدمة عن آلة قطع الأنابيب بالليزر الليفي CNC:
تقوم آلة القطع بالليزر بتركيز شعاع الليزر المنبعث من مصدر الليزر عبر نظام المسار البصري إلى شعاع ليزر عالي الكثافة للطاقة. ويوجَّه شعاع الليزر هذا إلى سطح قطعة العمل، مما يؤدي إلى وصولها إلى نقطة الانصهار أو الغليان. وفي الوقت نفسه، يقوم الغاز عالي الضغط المحوري مع شعاع الليزر بإزالة المعدن المنصهر أو المتبخر. شطف الحواف وتفريزها للخزانات الثقيلةهذه السلسلة من ماكينات شطف الحواف وتفريزها للخزانات الثقيلة هي حل متخصص عالي الكفاءة، مصمم لشطف حواف خزانات التخزين الكبيرة وأوعية الضغط والمكونات الإنشائية الثقيلة. يتميز الإطار الرئيسي بهيكل ملحوم متكامل يتبعه تلدين لإزالة الإجهادات بدرجة حرارة عالية، مما يزيل الإجهادات الداخلية بفعالية لضمان الاستقرار طويل الأمد للأبعاد ومنع التشوه. تجمع الماكينة بين تصميم عالي الصلابة وتقنية تحكم متقدمة، وهي مصممة خصيصًا لمواجهة تحديات الألواح فائقة السماكة وقطع العمل كبيرة الحجم.
- ماكينة تفريز الحواف غير القياسية بدون عارضة ضغطفي صناعة تصنيع المعدات الثقيلة، تحدد كفاءة ودقة عملية شطف حواف الصفائح بشكل مباشر جودة اللحام اللاحقة وجداول الإنتاج الإجمالية. ولمواجهة تحديات المعالجة المتزايدة المتطلبات، نقدم بفخر ماكينة تفريز حواف الشطف غير القياسية من سلسلة XBN (بدون عارضة ضغط). وقد طورت شركتنا هذه الماكينة استنادًا إلى أبحاث معمقة لنظيراتها المحلية والدولية، وهي تمثل حلاً جديدًا عالي الكفاءة للتفريز، مصممًا خصيصًا للصفائح فائقة السماكة وقطع العمل غير القياسية وظروف التشغيل المعقدة. وتتجاوز هذه الماكينة قيود القشط التقليدي أو القطع باللهب، حيث تستخدم تقنية التفريز عالي السرعة لتحقيق نقلة نوعية في كل من كفاءة المعالجة ودقتها.
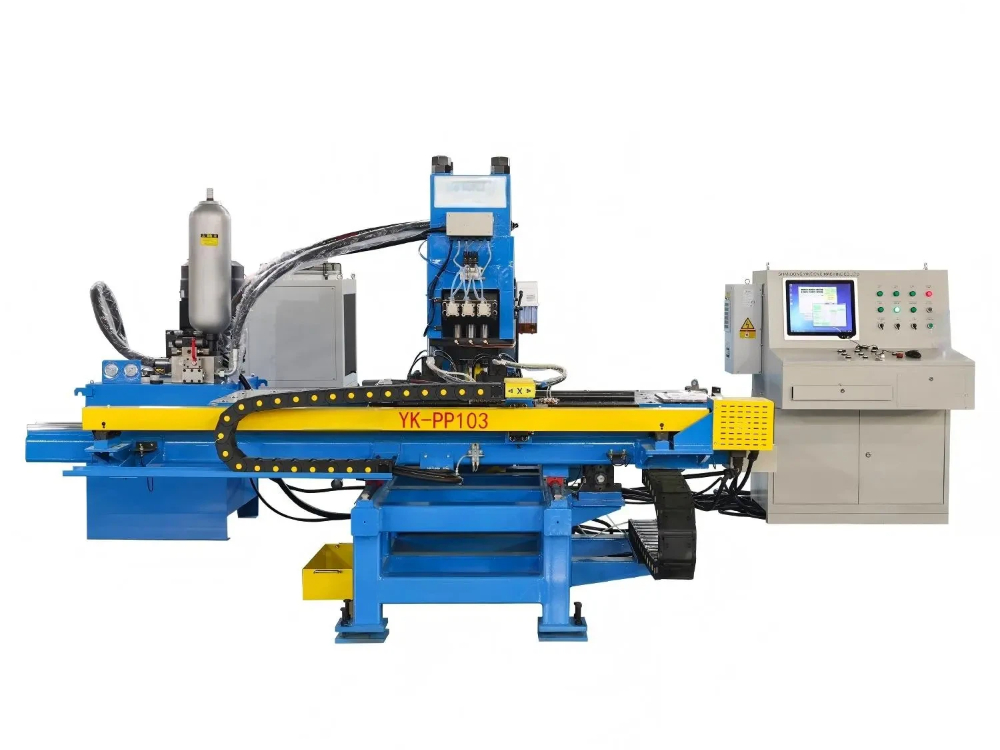
- آلة تثقيب ووضع علامات CNC للصفائح الفولاذيةالطرازات: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
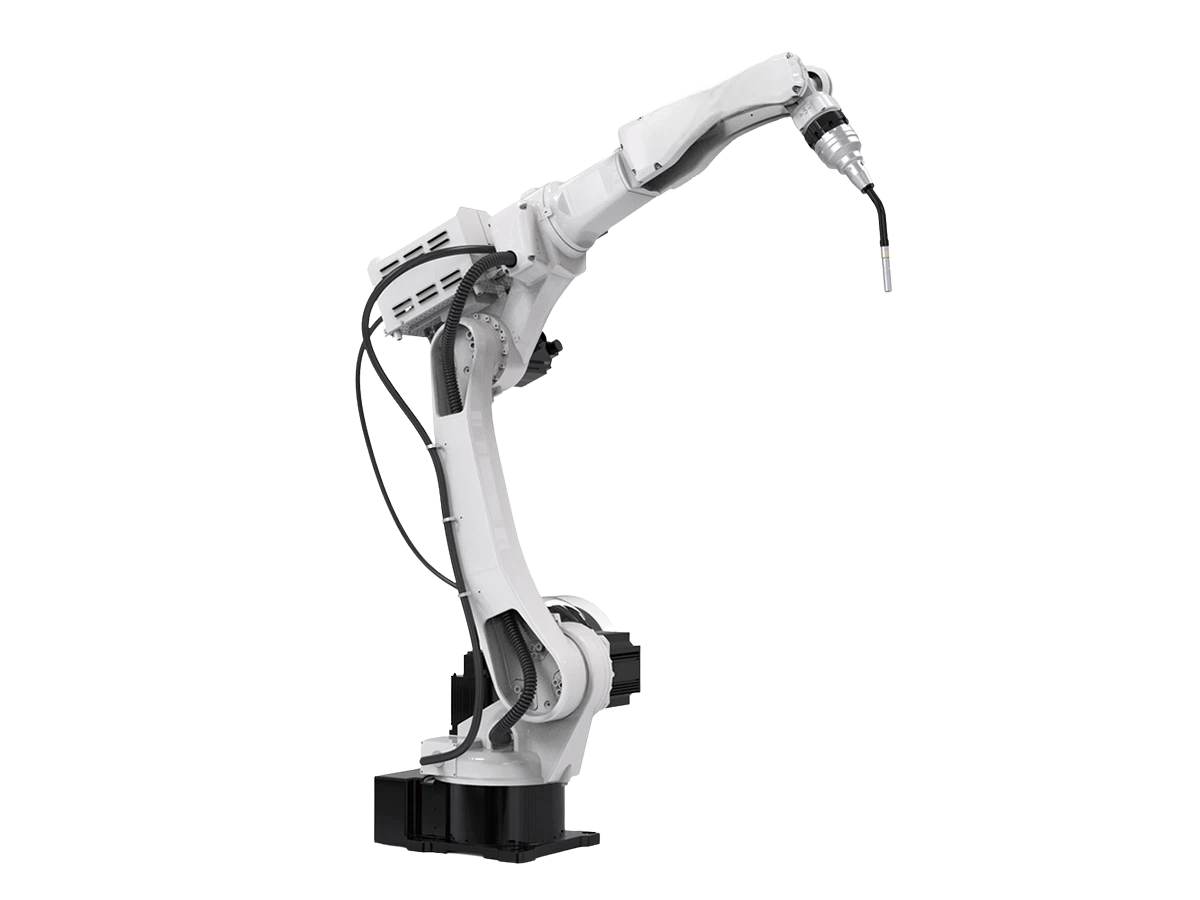
هذه السلسلة عبارة عن آلة تثقيب ووَسْم CNC متخصصة، مصممة بشكل أساسي لمعالجة الصفائح الفولاذية في صناعة الأبراج الفولاذية. كما أنها مناسبة تمامًا لتطبيقات التثقيب والوسم في مختلف القطاعات الصناعية الأخرى. - روبوت لحام صناعي MIG سداسي المحاور بمدى ذراع 2000 ممصُمم روبوت اللحام هذا لإجراء لحام القوس بشكل موثوق في بيئات الإنتاج القاسية، ويتميز بمدى وصول طويل، وتكرارية مستقرة، وتركيب مرن.
أرسل لنا رسالة