



Выбор оборудования для удаления заусенцев с листового металла после пробивки с крупными заусенцами
Выбор оборудования для удаления заусенцев с листового металла после пробивки с крупными заусенцами
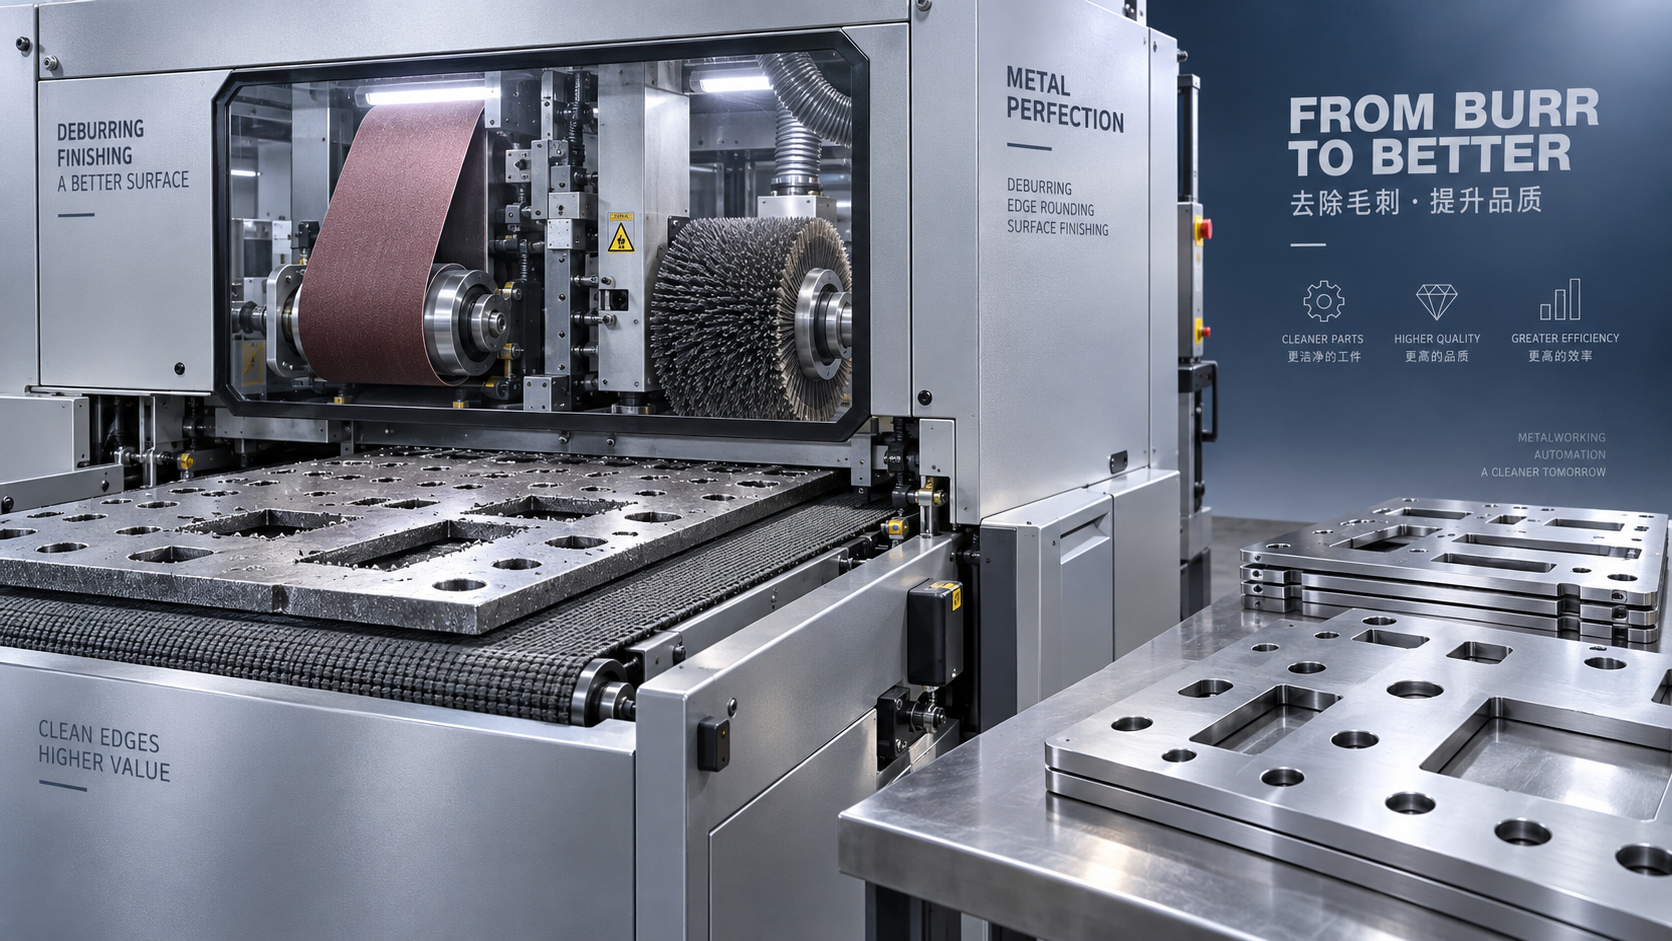
Сильные заусенцы после штамповки могут мешать плавной передаче листового металла на сборку: детали цепляются при перемещении, острые выступы затрудняют подгонку, а ручная шлифовка становится узким местом производства. При выборе оборудования для удаления заусенцев с листового металла отдавайте приоритет подтверждённой способности снимать материал и надёжной фиксации заготовки, а не только рабочей ширине или количеству абразивных головок. Станок, который скругляет чистые кромки после лазерной резки, может оказаться недостаточно производительным для удаления толстых, прочно прикреплённых заусенцев после штамповки.
Практический первый шаг — испытание на репрезентативных штампованных деталях. Для значительных заусенцев оцените этап съёма материала, часто выполняемый абразивной лентой, а затем, при необходимости, отдельный этап финишной обработки кромок. Убедитесь, что такая последовательность удаляет заусенцы без чрезмерного утонения, деформации или повреждения отверстий и узких элементов. Исключительно крупные или загнутые заусенцы могут потребовать корректировки операции штамповки либо предварительного удаления до того, как автоматическая финишная обработка станет экономически целесообразной.
Определите характеристики заусенцев до сравнения станков
Формулировка «сильный заусенец» недостаточна для спецификации закупки. Высокий тонкий выступ может вести себя иначе, чем короткий заусенец с широким основанием. Тонкий выступ может загнуться, а не удалиться, тогда как заусенец с широким основанием требует большего объёма шлифования и может выделять больше тепла. Зафиксируйте высоту заусенца, состояние его основания, расположение и вариации на деталях, которые вы фактически производите.
Осмотрите обе стороны, наружные кромки, внутренние отверстия, пазы и участки вблизи сформованных элементов. Заусенцы после штамповки обычно образуются со стороны выхода пуансона из матрицы, однако ориентация детали и сочетание операций могут усложнить её подачу в станок. Определите, достаточно ли обработки с одной стороны или детали нужно переворачивать либо обрабатывать с обеих сторон.
- Материал и его состояние: укажите сплав, диапазон толщин, поверхностное покрытие или защитную плёнку, а также наличие масла на листовом материале.
- Геометрия деталей: укажите самые мелкие компоненты, самые узкие перемычки, самые крупные листы, а также любые сформованные элементы, направленные вверх или вниз.
- Выраженность заусенцев: предоставьте типовые детали и образцы, отражающие наихудшее приемлемое производственное состояние, а не только образцы, изготовленные с недавно обслуженным инструментом.
- Требования к готовой детали: определите допустимую остаточную высоту заусенца, состояние кромки, потерю толщины, плоскостность и внешний вид.
Также следует проверить износ инструмента, зазор между пуансоном и матрицей и их соосность. Оборудование для удаления заусенцев рассчитано на заданное исходное состояние деталей; от него не следует ожидать, что оно будет бесконечно компенсировать ухудшение качества штамповки. Установите предельное значение входных заусенцев и определите, когда обслуживание инструмента должно иметь приоритет перед усилением шлифования.
Разделяйте съём материала и скругление кромок
Первая операция должна удалить прикреплённый материал заусенца. Вторая, если она требуется, изменяет оставшуюся кромку, придавая ей более безопасный или подходящий профиль. Разделение этих требований при приёмке позволяет избежать распространённой ошибки при закупке: считать кромку готовой по её скруглённому виду, хотя на ней всё ещё есть загнутый или частично прикреплённый материал.
Зернистость и тип абразива, схема контакта, скорость ленты, скорость подачи и усилие шлифования влияют на результат. Более грубый абразив может снимать материал интенсивнее, но оставлять более глубокие царапины; увеличение усилия может повысить производительность съёма, но одновременно увеличить тепловыделение и риск изменения размеров. Попросите поставщиков продемонстрировать работоспособный диапазон параметров процесса, а не единичный успешный результат, полученный при непрактично низкой скорости подачи.
Количество головок само по себе — плохой критерий сравнения. Несколько финишных щёток не обязательно заменят эффективную головку для съёма материала. И наоборот, интенсивный этап шлифования без подходящей последующей финишной обработки может оставить кромку без заусенцев, но всё ещё слишком острой для перемещения или сборки.
Фиксация заготовки может определять реальную производительность
Станок может обладать достаточной мощностью абразива, но не справляться с мелкими или деталями неправильной формы из-за недостаточной фиксации. При удалении крупных заусенцев возникают усилия, способные повернуть, приподнять или сместить деталь. Тонкие листы также могут прогибаться под контактным давлением, что приводит к неравномерному съёму материала или недостаточной обработке отдельных участков.
Магнитная фиксация подходит для соответствующих ферромагнитных материалов, но не применима к алюминию и многим маркам нержавеющей стали. Альтернативой могут быть вакуумные системы, однако их эффективность зависит от конструкции конвейера, площади контакта, отверстий, утечек и геометрии детали. Не следует принимать ни один из этих способов только на основании описания в рекламном буклете.
Запросите минимальные размеры деталей, которые можно обрабатывать в предлагаемой конфигурации, и испытайте самые мелкие компоненты. Перфорированные листы, узкие полосы и детали с крупными вырезами следует испытывать отдельно. Если необходимы носители или приспособления, учтите в коммерческом предложении время их загрузки, обслуживание и возможное ограничение доступа к кромкам.
Требования к толщине также нужно трактовать внимательно. Номинальное раскрытие станка не означает, что любую деталь в пределах указанного диапазона можно успешно обработать. На зазоры и контакт влияют высота заусенцев, разброс толщины, плоскостность и сформованные элементы. Для деталей, которые качаются на конвейере или имеют неровные поверхности, может потребоваться другая последовательность обработки.
Установите критерии приёмки с учётом следующей операции
Требование «гладкая на ощупь» слишком субъективно для приёмки оборудования и не должно заменять контролируемую проверку. Определите, какие кромки требуют обработки и как будет проверяться готовая деталь. В качестве критериев могут использоваться остаточная высота заусенца, заданная фаска или радиус кромки, допустимые царапины на поверхности, минимальная остаточная толщина и размеры отверстий.
Требования последующих операций могут противоречить друг другу. Для нанесения покрытия может быть полезно смягчить кромки, тогда как позиционирующий элемент требует строгого контроля размеров. На лицевых поверхностях нержавеющей стали, где важен внешний вид, широкие следы шлифования могут быть недопустимы. Отделите функциональные кромки от поверхностей с повышенными требованиями к внешнему виду, чтобы поставщик мог оценить необходимость выборочной защиты или другого технологического маршрута.
Не рассматривайте удаление заусенцев как замену возможностям формовки. Если на последующих этапах предполагается гибка подходящих профилей или круглых фланцев, профилегибочный станок выполняет отдельные функции: предварительную гибку, вальцовку и закругление, работая в горизонтальном или вертикальном положении. Цифровая индикация перемещения помогает контролировать формовку, но не удаляет заусенцы после штамповки. Проверьте соответствие деталей после удаления заусенцев требованиям фактически используемого оборудования для последующей формовки.
Проведите испытание, выявляющее ограничения производства
Демонстрация поставщика должна воспроизводить предполагаемый процесс, включая загрузку, ориентацию, состояние абразива и проверку деталей. Новый абразив и тщательно отобранные плоские детали могут создать обманчивое впечатление о предельной работоспособности процесса. Выясните, как меняются результаты по мере износа абразива и какие настройки операторам нужно корректировать для поддержания качества.
- Подготовьте репрезентативный набор образцов. Включите различные материалы и толщины, самые мелкие детали, перфорированные элементы и детали, близкие к согласованному пределу входных заусенцев.
- Зафиксируйте исходное состояние. Измерьте заусенцы и критические размеры, определите сторону с заусенцами и задокументируйте имеющиеся следы или деформации.
- Выполните предложенную производственную последовательность. Зафиксируйте спецификацию абразива, скорость подачи, настройки головок, количество проходов, переворачивание деталей и любую ручную подготовку.
- Проверьте не только наружные кромки. Осмотрите отверстия, пазы, углы, толщину, плоскостность и поверхности, важные с точки зрения внешнего вида. Проверьте наличие загнутых остатков и вторичных острых кромок.
- Оцените повторяемость и операции с деталями. Обработайте последовательную партию деталей, включая смену материала или толщины, если это актуально, и зафиксируйте остановки и время на переналадку.
Сохраните принятые образцы и соответствующие настройки станка в качестве эталона. Для важных элементов заранее согласуйте метод измерения и места контроля. В противном случае заказчик и поставщик могут прийти к разным выводам относительно одной и той же готовой детали.
Полезный сигнал для отклонения предложения — процесс, который даёт результат только после нескольких проходов и значительного объёма ручной работы. Такой подход может подойти для нерегулярных работ, но его не следует представлять как простое решение для непрерывного производства. Ещё один тревожный признак — выполнение требований к заусенцам за счёт доступного допуска по толщине или размеру отверстия.
Сравнивайте стоимость одной принятой детали, а не скорость конвейера
Номинальная скорость подачи — лишь один из факторов производительности. Фактический выпуск зависит также от интервалов между деталями, загрузки и выгрузки, переворачивания, повторных проходов, замены абразива, очистки, контроля и переналадки. Широкие листы могут занимать весь конвейер, тогда как мелкие детали могут требовать аккуратной укладки или приспособлений, ограничивающих плотность загрузки.
Попросите каждого поставщика подготовить предложение с учётом одного и того же набора образцов и требований к качеству. Наряду с закупочной ценой сравните расход абразива, электроэнергии, затраты на аспирацию или обслуживание технологической жидкости, трудозатраты и техническое обслуживание. Более дешёвый станок может оказаться дорогим в эксплуатации, если для удаления самых крупных заусенцев требуется ручное шлифование до или после машинной обработки.
Расходные материалы следует описать достаточно точно, чтобы можно было оценить их доступность и стоимость замены. Проверьте размеры лент, способы замены щёток, ожидаемые процедуры настройки и наличие фирменных расходных материалов. Оценки срока службы абразива следует считать условными: на износ влияют материал, выраженность заусенцев, контактное давление и требования к качеству обработки.
До заказа определите способ обработки и условия поддержки
Сухая обработка не требует обращения с технологической жидкостью, но нуждается в системе аспирации, подходящей для обрабатываемого материала и образующейся пыли. Влажная обработка может помочь контролировать нагрев и пыль в воздухе, однако требует фильтрации, обслуживания жидкости, сушки и учёта совместимости с материалом. Ни один из вариантов не является автоматически подходящим для любого цеха.
Пыль алюминия и других горючих металлов требует особого внимания. Обработка разных материалов на одном оборудовании также может создавать опасности, которые не устраняются установкой пылеуловителя общего назначения. Попросите поставщиков станка и системы пылеулавливания подтвердить пригодность предлагаемой конфигурации для фактических материалов, включая процедуры очистки и переналадки. Влажные системы также требуют оценки с учётом конкретных материалов; их не следует автоматически считать безопасными.
Перед оформлением заказа подтвердите требования к инженерным коммуникациям для установки, объём поставки систем аспирации или фильтрации, ограждения, обучение операторов, доступ для технического обслуживания и поддержку по запасным частям. Уточните, кто отвечает за ввод в эксплуатацию всего технологического процесса, особенно если станок и оборудование для контроля пыли поставляют разные компании.
В итоговой спецификации закупки укажите допустимый диапазон входных заусенцев, типовые группы деталей, требования к готовым кромкам, допустимое изменение размеров и подтверждённую производительность. Также включите конфигурацию абразива и способ обработки деталей, использованные для достижения этих результатов. Если предлагаемый станок не может выполнить эти требования на репрезентативных штампованных деталях, до закупки оборудования уменьшите выраженность входных заусенцев или измените технологический маршрут.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.

 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл. Станок для снятия фаски и фрезерования кромок тяжёлых резервуаровЭта серия станков для снятия фаски и фрезерования кромок тяжёлых резервуаров представляет собой специализированное высокоэффективное решение, предназначенное для снятия фаски с крупных резервуаров для хранения, сосудов под давлением и тяжёлых конструктивных компонентов. Основная рама имеет цельную сварную конструкцию с последующим высокотемпературным отжигом для снятия напряжений, что эффективно устраняет внутренние напряжения, обеспечивая долговременную стабильность размеров и предотвращая деформацию. Станок сочетает конструкцию высокой жёсткости с передовой технологией управления и специально разработан для решения задач обработки особо толстых листов и крупногабаритных заготовок.
- Нестандартный кромкофрезерный станок без прижимной балкиВ отрасли производства тяжелого оборудования эффективность и точность процесса обработки кромок листового металла под сварку напрямую определяют качество последующей сварки и общие производственные сроки. Для решения все более сложных задач обработки мы с гордостью представляем нестандартный кромкофрезерный станок для снятия фасок серии XBN (без прижимной балки). Разработанный нашей компанией на основе глубокого изучения отечественных и зарубежных аналогов, этот станок представляет собой высокоэффективное фрезерное решение нового поколения, специально предназначенное для сверхтолстых листов, нестандартных заготовок и сложных условий эксплуатации. Преодолевая ограничения традиционной строгальной обработки или газовой резки, он использует технологию высокоскоростного фрезерования, обеспечивая качественный скачок как в эффективности обработки, так и в точности.
- Станок с ЧПУ для пробивки и маркировки стальных листовМодели: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Данная серия представляет собой специализированные станки с ЧПУ для пробивки и маркировки, предназначенные главным образом для обработки стальных листов в отрасли производства стальных башен. Они также хорошо подходят для операций пробивки и маркировки в различных других отраслях промышленности. - 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.
Отправьте нам сообщение