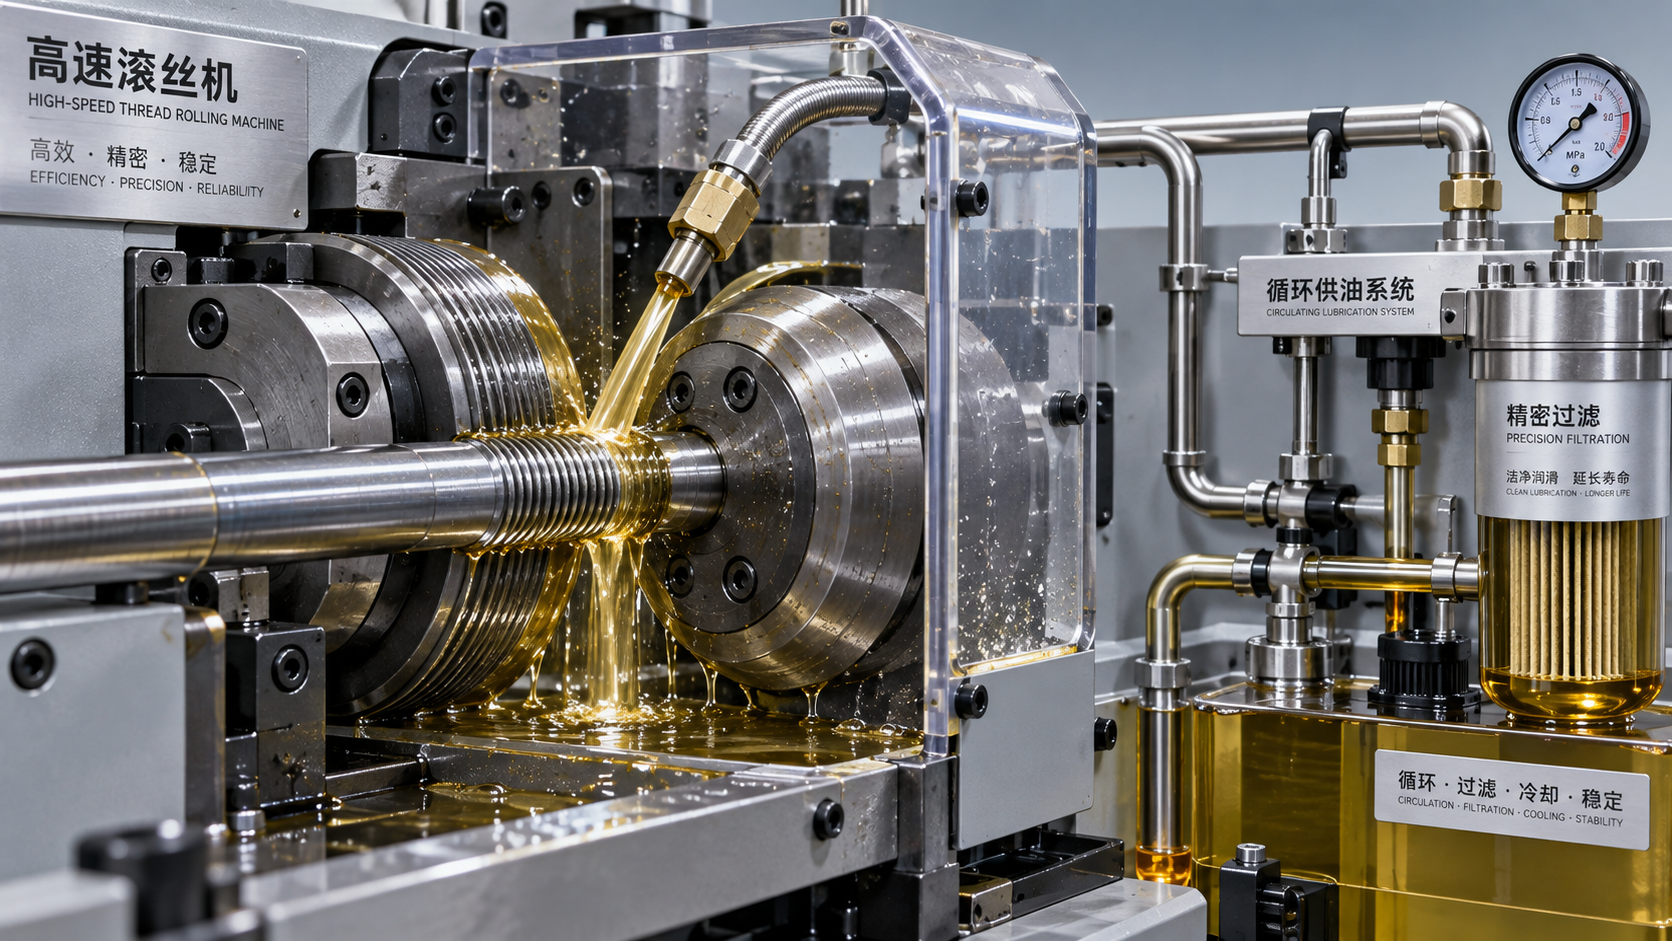
Elegir el lubricante adecuado para una laminadora de roscas de alta velocidad ayuda a reducir el desgaste de las matrices, controlar el calor y mantener una calidad de rosca constante.
Empiece por consultar los requisitos de lubricación aprobados por el fabricante de la máquina y, a continuación, elija el fluido en función del material de la pieza, la velocidad de producción, el sistema de suministro y las necesidades de los procesos posteriores.
La viscosidad, la lubricidad y la capacidad de refrigeración son importantes, pero su prioridad depende de las condiciones de funcionamiento. El precio de compra más bajo rara vez permite identificar la opción más económica.
Esta guía explica cómo comparar lubricantes, reconocer una lubricación insuficiente y establecer controles prácticos para prevenir defectos evitables, daños en las herramientas y tiempos de inactividad.
¿Qué debe comprobar antes de comparar lubricantes?
En primer lugar, confirme si la máquina requiere un aceite puro de conformado o permite utilizar un fluido miscible en agua. Consulte el manual de funcionamiento y al proveedor del equipo.
Algunas máquinas utilizan fluidos distintos para el laminado de roscas, el sistema hidráulico y la lubricación de la caja de engranajes. Mantenga separados estos circuitos, aunque sus lubricantes tengan un aspecto similar.
Anote la aleación de la pieza, el diámetro del bruto, las especificaciones de la rosca, el método de laminado, la velocidad de producción y el lubricante actual. Estos datos ofrecen a los proveedores un punto de partida útil.
Identifique también el material y el recubrimiento de las matrices, el sistema de filtración, la capacidad de la bomba y los materiales de las juntas. Un lubricante de conformado adecuado debe funcionar de manera fiable en todo el sistema de suministro.
Solicite a los proveedores fichas técnicas y de seguridad, las condiciones de funcionamiento recomendadas y la información sobre compatibilidad. Las afirmaciones generales sobre una «lubricación excelente» ofrecen poca orientación para elegir.
Si el manual ofrece información limitada, solicite instrucciones por escrito sobre el tipo de fluido, la viscosidad, las restricciones relativas a los aditivos y los límites de mantenimiento antes de introducir un producto de sustitución en la producción.
¿Cómo influye el material de la pieza en la elección?
El laminado de roscas conforma el metal mediante deformación plástica. El lubricante debe limitar la fricción y la adhesión en los puntos de contacto entre las matrices y el bruto, sometidos a una presión considerable.
Para aceros al carbono y aleados, compare lubricantes de conformado con capacidad de lubricación límite y rendimiento de extrema presión adecuados. El nivel de protección necesario depende del estado del material y de la severidad de la deformación.
Los aceros inoxidables pueden plantear mayores problemas de adhesión y gripado. Consulte con el proveedor del lubricante qué composición de aditivos es adecuada y confirme su compatibilidad con la aleación concreta.
Para el aluminio, dé prioridad a productos formulados para el conformado de este material, con propiedades antiadherentes y resistencia a las manchas adecuadas. Valide el aspecto superficial y la facilidad de limpieza con brutos representativos.
Las aleaciones con cobre requieren prestar especial atención a la compatibilidad de los aditivos. Algunas formulaciones con azufre activo pueden manchar o atacar estos materiales; solicite confirmación expresa al proveedor.
Para todos los materiales, tenga en cuenta la operación siguiente. Los residuos deben poder eliminarse antes del chapado, el recubrimiento, el tratamiento térmico o la soldadura, de acuerdo con los requisitos de cada proceso.
¿Qué es más importante: la viscosidad, la lubricidad o la refrigeración?
La viscosidad influye en cómo fluye el fluido, llega a la zona de contacto, escurre de las piezas y atraviesa los filtros. No describe el rendimiento general durante el conformado.
Un aceite más viscoso puede favorecer la formación de una película, pero una viscosidad excesiva puede limitar el suministro, aumentar la resistencia al movimiento y dejar más residuos en las piezas terminadas y en el equipo.
Un aceite menos viscoso puede circular con mayor facilidad y escurrir más rápido, pero aun así necesita una composición de aditivos adecuada para proteger las superficies de las matrices y las piezas sometidas a cargas elevadas.
La lubricidad reduce la fricción durante el conformado. Los aditivos para lubricación límite y extrema presión ayudan a proteger las superficies cuando la película de fluido no basta para separar adecuadamente los metales en contacto.
La refrigeración cobra mayor importancia cuando la producción sostenida eleva la temperatura del fluido y las herramientas. En general, los fluidos miscibles en agua eliminan el calor con mayor eficacia, siempre que la máquina permita su uso.
Compare la viscosidad a la misma temperatura de referencia indicada y evalúe el comportamiento a la temperatura real de funcionamiento. No elija un grado de viscosidad universal sin datos específicos de la máquina.
¿Debe utilizar aceite puro o un fluido miscible en agua?
Los aceites puros de conformado pueden ofrecer una lubricación eficaz y protección contra la corrosión si se eligen correctamente. Su idoneidad depende de la máquina, el material, la carga y el entorno de funcionamiento.
Entre sus posibles inconvenientes se encuentran los residuos aceitosos, la generación de niebla y una capacidad de eliminación del calor inferior a la de los sistemas acuosos. Evalúe la ventilación, la limpieza y los requisitos de manipulación documentados del fluido.
En aplicaciones aprobadas, los fluidos miscibles en agua pueden ofrecer una refrigeración eficaz y facilitar la limpieza. Su rendimiento en el conformado depende de la formulación, la concentración, la calidad del agua y el mantenimiento.
No sustituya el fluido por un refrigerante de mecanizado de uso general solo porque funcione en un torno cercano. El laminado de roscas puede requerir una capacidad de soporte de carga y una resistencia al gripado diferentes.
Los sistemas acuosos requieren controlar la concentración, vigilar la corrosión y prestar atención a la contaminación microbiana. Una dilución incorrecta puede perjudicar la lubricación, la estabilidad del fluido y la protección de las superficies de la máquina.
Elija entre estas categorías basándose en la aprobación del fabricante y en resultados de producción obtenidos mediante pruebas controladas. Ningún tipo de fluido es automáticamente la mejor opción para todas las aplicaciones de alta velocidad.
¿Llega realmente el lubricante a la zona de contacto de laminado?
Incluso un lubricante bien seleccionado puede rendir mal si los filtros obstruidos, un caudal insuficiente o unas boquillas mal orientadas impiden que llegue de forma constante a las matrices y al bruto.
Compruebe la cobertura del suministro siguiendo el procedimiento seguro de configuración del fabricante. Coloque las boquillas para abastecer la zona de contacto de entrada sin interferir con las protecciones ni con los componentes móviles.
Compruebe el nivel del depósito, el funcionamiento de la bomba, las mangueras, los conductos de retorno y el estado de los filtros. Compare el caudal con los requisitos documentados de la máquina, en lugar de guiarse únicamente por las salpicaduras visibles.
La espuma persistente puede interferir con el bombeo y el suministro del fluido. Antes de añadir un antiespumante aprobado por el proveedor, investigue posibles fugas de aire, turbulencias en el flujo de retorno, contaminación y la idoneidad del fluido.
Las partículas metálicas y los residuos pueden dañar las superficies y acelerar el desgaste de las matrices. Mantenga una filtración adecuada para la máquina y el fluido, evitando al mismo tiempo una restricción excesiva del caudal.
Registre la temperatura del fluido tras un período de calentamiento uniforme y durante la producción sostenida. Un aumento de la temperatura puede indicar circulación restringida, refrigeración insuficiente o cambios en las condiciones de funcionamiento.
¿Qué síntomas indican problemas de lubricación?
Observe los cambios respecto de una línea base de producción estable: aumento de la carga de laminado, incremento inusual de la temperatura, adherencia de metal a las matrices, desgarros superficiales o desgaste acelerado de las herramientas.
Estos síntomas justifican una investigación, pero no demuestran que el lubricante sea el responsable. El tamaño del bruto, la dureza, la alineación de las matrices y el estado de las herramientas pueden producir problemas similares.
Si las roscas presentan desgarros o gripado, inspeccione el suministro del fluido, la contaminación y la idoneidad del lubricante, además de las propiedades del bruto. Siga el procedimiento aprobado antes de acceder a las herramientas.
Si las dimensiones de la rosca varían a medida que avanza la producción, compruebe las condiciones térmicas y la configuración de la máquina. Mida las piezas terminadas con el método de calibración y la frecuencia de inspección especificados.
La presencia de óxido en las piezas o las superficies de la máquina puede indicar una protección insuficiente, una calidad del agua inadecuada o una concentración incorrecta. Investigue también las condiciones de almacenamiento y manipulación.
Si aparecen defectos graves, aísle la producción afectada y siga el procedimiento de calidad de la planta. Continuar la producción puede convertir un problema de lubricación controlable en una cantidad considerable de piezas desechadas.
¿Cómo debe probar un lubricante de sustitución?
Establezca una línea base con el fluido actual y en condiciones estables. Registre el producto conforme, la tasa de rechazo, el estado de las matrices, la carga de laminado cuando esté disponible y la temperatura de funcionamiento.
Seleccione un trabajo representativo que permita evaluar el problema que desea resolver. Una serie corta y sencilla puede ocultar deficiencias durante el funcionamiento sostenido.
Mantenga constantes el material del bruto, el estado de las herramientas, los ajustes de la máquina y los métodos de inspección. Cambie una variable importante cada vez para que los resultados sigan siendo interpretables.
Antes de llenar el depósito, siga las instrucciones de cambio de fluido de los proveedores de la máquina y del lubricante. Los residuos incompatibles pueden causar depósitos, espuma o emulsiones inestables y perjudicar un producto que, de otro modo, sería adecuado.
Evalúe las dimensiones de la rosca, el estado superficial, la estabilidad térmica, la eliminación de residuos y la manipulación por parte del operador. Acuerde previamente los criterios de aceptación, incluido un punto de parada si la calidad se deteriora.
Prolongue la evaluación lo suficiente para valorar el rendimiento sostenido antes de afirmar que aumenta la vida útil de las matrices. Compare el coste total por pieza aceptable, incluido el consumo, la limpieza, las piezas desechadas y los tiempos de inactividad.
¿Qué deben comprobar los operadores en cada turno?
Antes del arranque, compruebe el nivel del fluido, las fugas, la contaminación visible, los indicadores de los filtros y la sujeción de las boquillas. Confirme que haya lubricante correcto disponible para cualquier reposición necesaria.
En el caso de los fluidos miscibles en agua, mida la concentración según el método especificado por el proveedor. Aplique el factor correcto del refractómetro y tenga en cuenta que la contaminación puede alterar la lectura.
Utilice la calidad del agua y el procedimiento de mezcla recomendados. Al ajustar la concentración, tenga en cuenta tanto la evaporación como el arrastre; las necesidades de reposición pueden variar durante la producción.
En el caso de los aceites puros, controle el aspecto, la contaminación y la temperatura de funcionamiento. Cuando sea necesario, solicite análisis de laboratorio para evaluar los cambios de viscosidad, la contaminación por agua u otros indicadores del estado del fluido.
Anote los olores inusuales, la espuma persistente, el óxido, la irritación cutánea y los cambios en la calidad de la rosca. Comunique los problemas a través de los procedimientos de mantenimiento, calidad o salud laboral de la planta.
Programe la limpieza del depósito y la sustitución del fluido en función de su estado y de las recomendaciones del proveedor. Aísle las fuentes de energía peligrosas antes del mantenimiento y elimine el fluido usado de forma adecuada.
¿Cómo puede evitar problemas en otras áreas del taller?
En talleres de fabricación con distintos procesos, la elección del lubricante también afecta a la limpieza, el almacenamiento y las operaciones posteriores. Etiquete claramente los recipientes de fluido y utilice equipos de trasvase específicos.
Una pieza que se ha laminado correctamente aún puede fallar en un proceso posterior si conserva restos de lubricante. Valide la limpieza según los criterios de aceptación reales del proceso posterior.
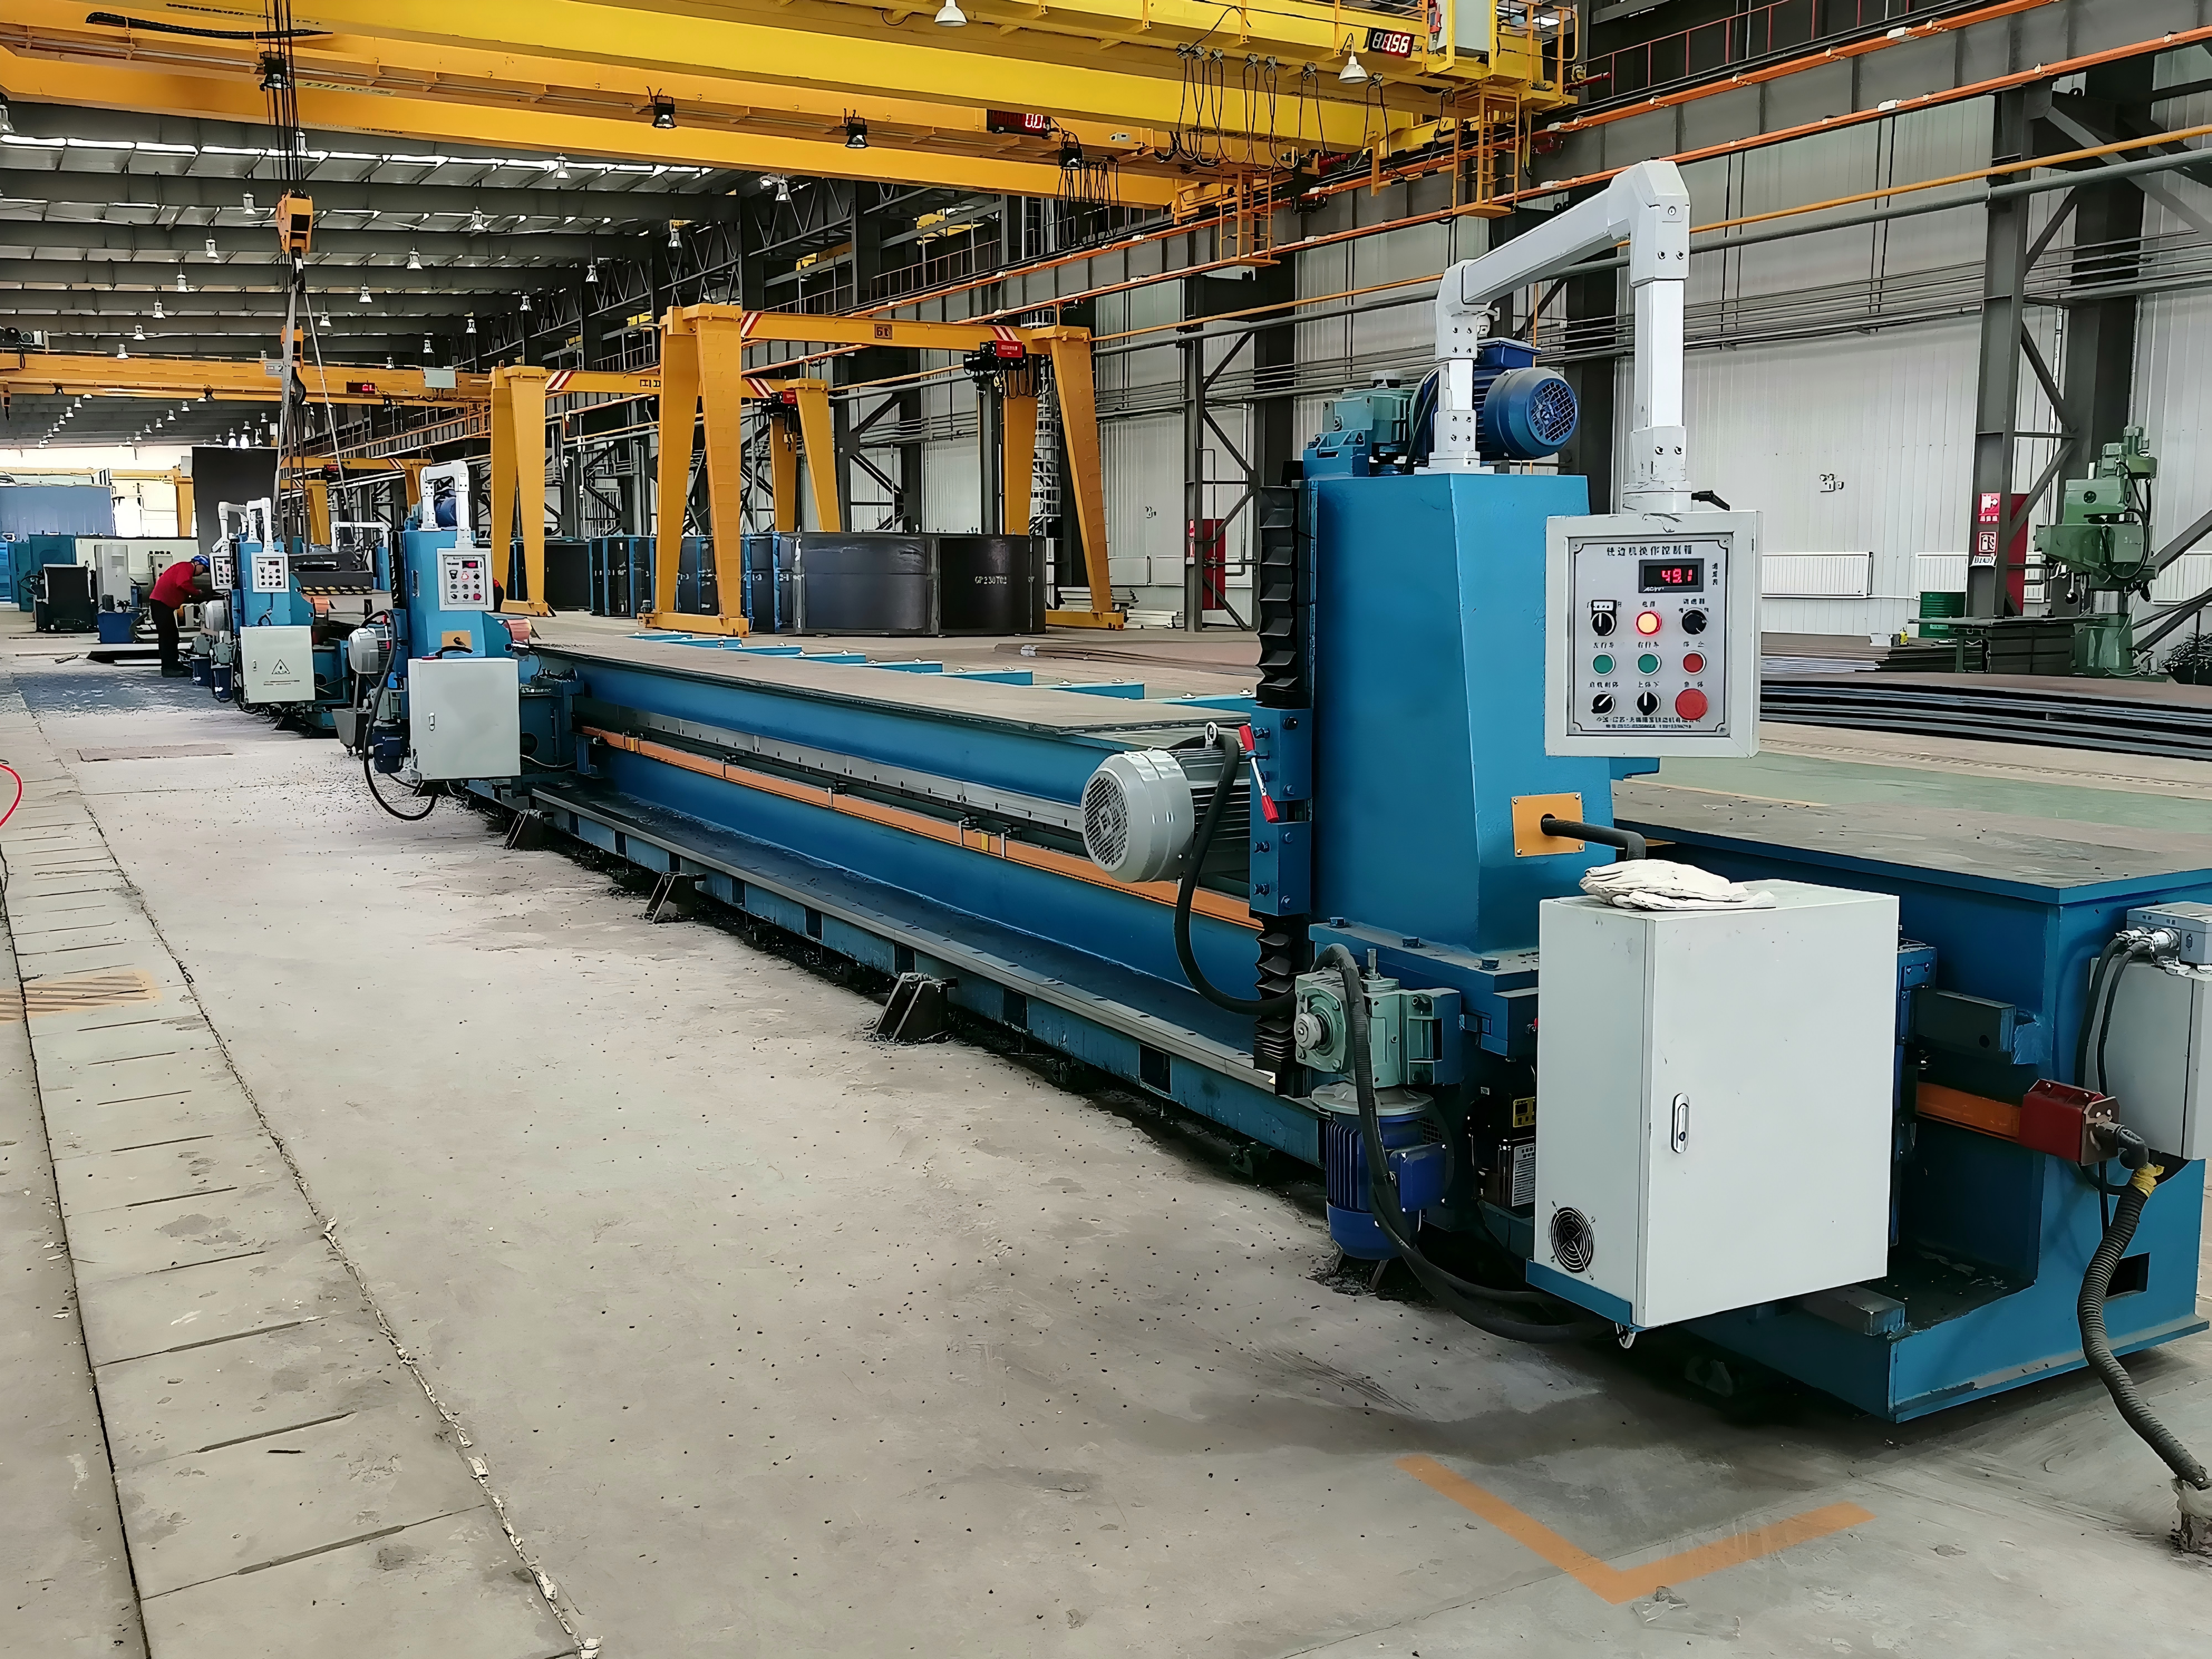
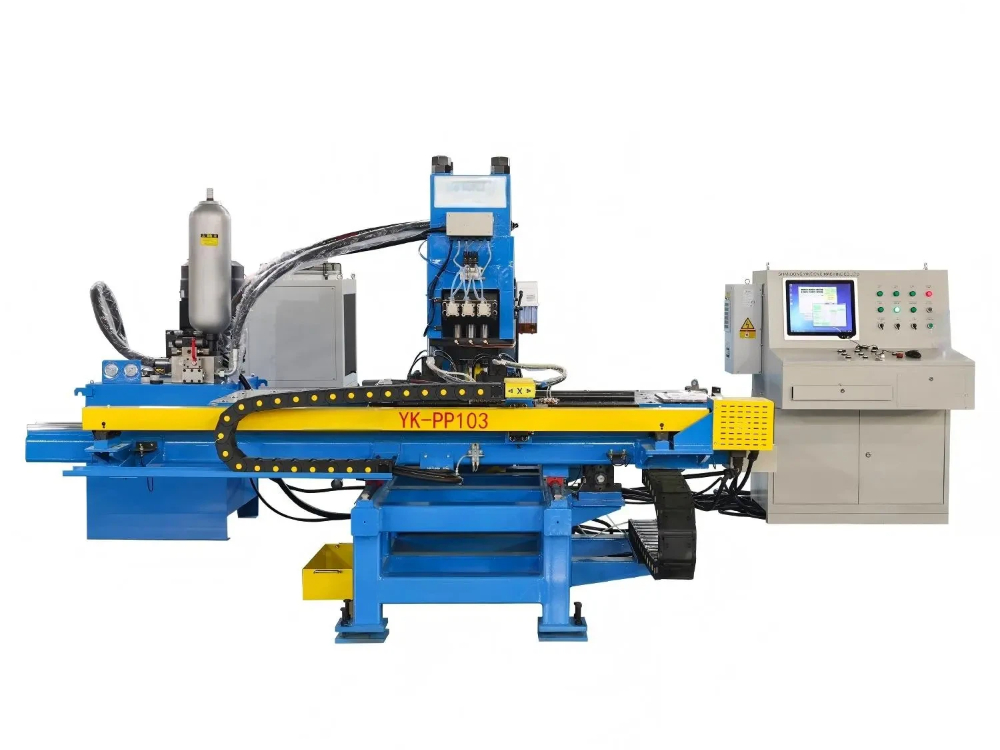
Wuxi Samgins International Trade Co.,Ltd suministra laminadoras de roscas y otros equipos de fabricación. Consulte los requisitos de lubricación para el modelo de máquina específico y la aplicación de producción prevista.
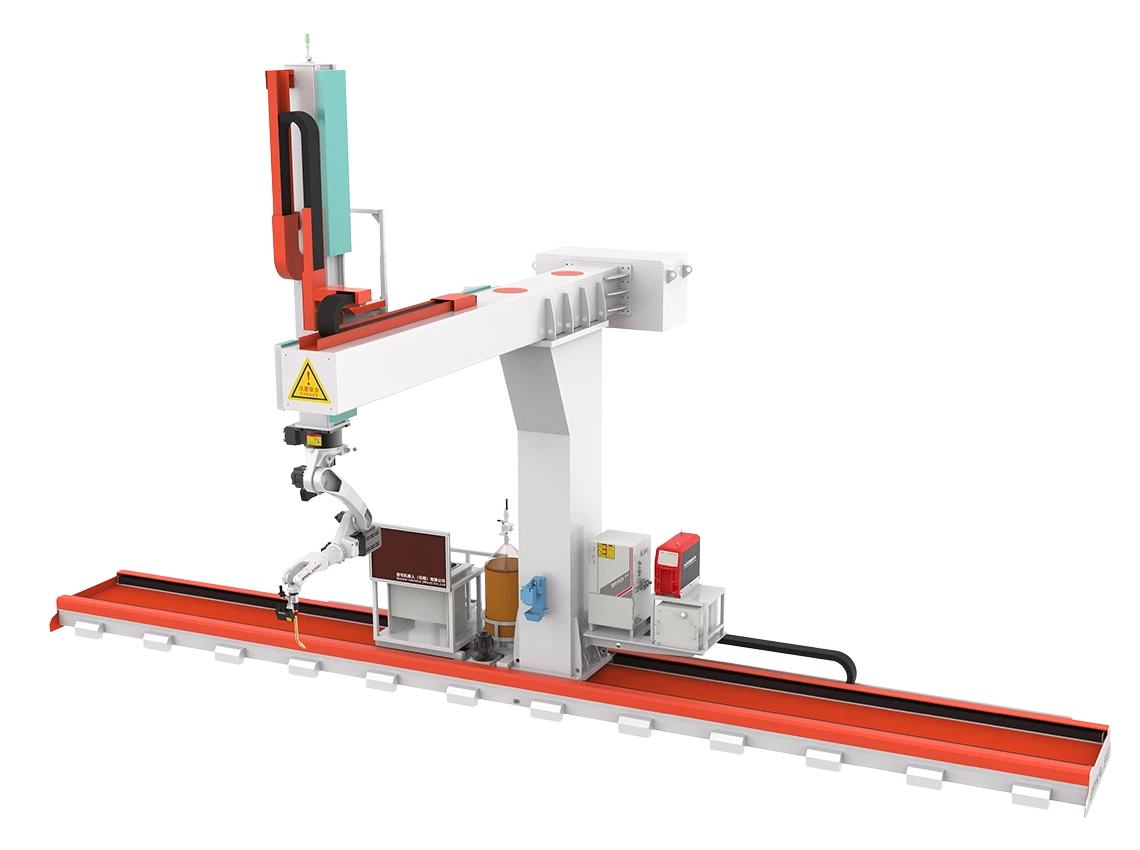
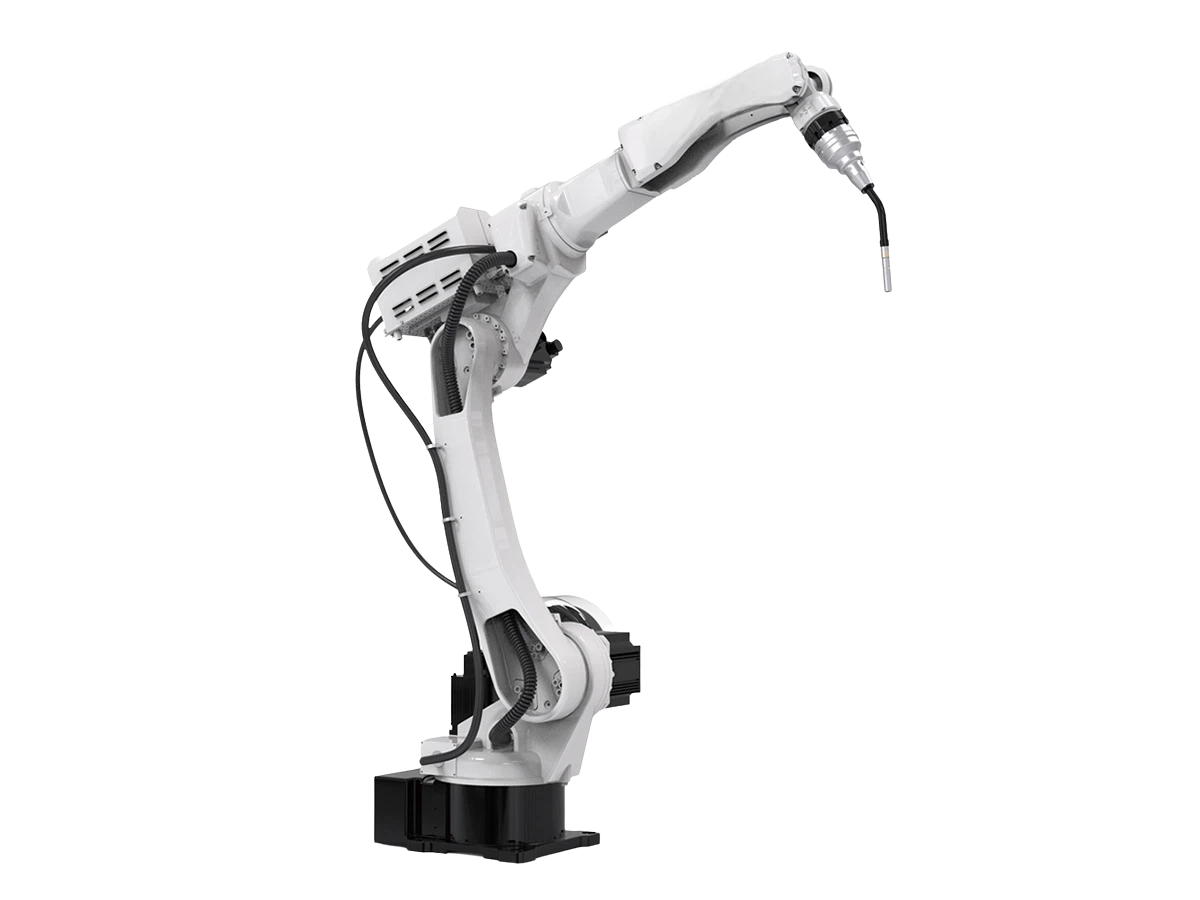
Su gama de equipos también incluye elrobot de soldadura ferroviario de 7 ejes, que combina un robot de soldadura de seis ejes con un carro sobre riel accionado por servomotor para soldar piezas.
Si las piezas pasan del conformado a un proceso de soldadura, confirme que la limpieza de la superficie cumple los requisitos del procedimiento de soldadura. Los residuos de lubricante pueden contribuir a defectos de soldadura.
Mantenga las decisiones sobre el fluido de conformado vinculadas a la operación de laminado de roscas y coordine la limpieza con los equipos responsables de los procesos posteriores. Así se ayuda a evitar que las mejoras locales generen problemas de calidad más adelante.
Elija un lubricante que pueda verificar y mantener
El lubricante adecuado para una laminadora de roscas de alta velocidad cumple los requisitos del equipo, protege la pieza y las matrices, y ofrece un rendimiento constante en las condiciones reales de producción.
Dé prioridad al tipo de fluido aprobado, la compatibilidad con los materiales, un suministro fiable y un rendimiento de lubricación adecuado. Después, evalúe la refrigeración, la limpieza, la manipulación por parte del operador y la compatibilidad con los procesos posteriores.
Utilice una prueba controlada para confirmar la calidad y la estabilidad de funcionamiento, respaldada por mediciones de costes realistas. No acepte afirmaciones de rendimiento que los datos de producción no puedan respaldar.
Una vez validada la elección, mantenga el caudal, la filtración, la concentración cuando corresponda y registros claros de cada turno. Una gestión constante del fluido es esencial para conservar los beneficios previstos.