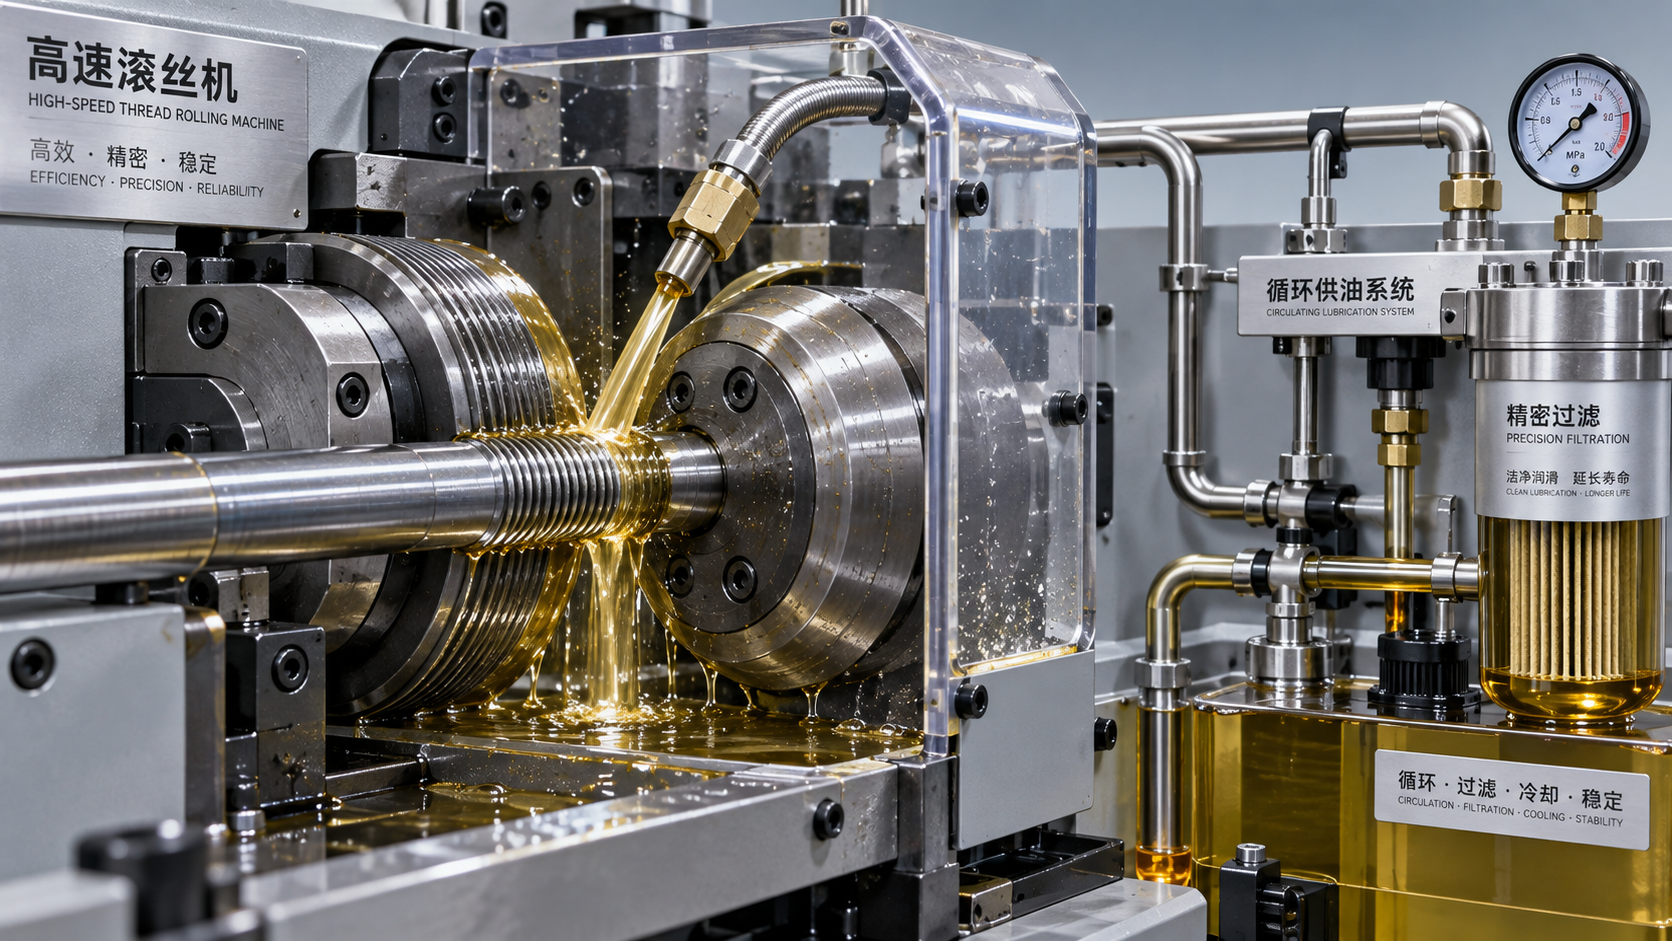
Правильный выбор смазочного материала для высокоскоростного резьбонакатного станка помогает снизить износ роликов, контролировать нагрев и поддерживать стабильное качество резьбы.
Начните с требований к смазочному материалу, одобренному производителем станка, а затем подберите жидкость с учетом материала заготовки, скорости производства, системы подачи и требований последующих операций.
Вязкость, смазывающая способность и эффективность охлаждения имеют значение, однако их приоритетность зависит от условий эксплуатации. Самая низкая цена закупки редко означает наиболее экономичный вариант.
В этом руководстве объясняется, как сравнивать смазочные материалы, распознавать недостаточную смазку и устанавливать практические проверки, помогающие предотвратить дефекты, повреждение инструмента и простои.
Что следует проверить перед сравнением смазочных материалов?
Прежде всего выясните, требуется ли для вашего станка чистое формовочное масло или допускается водосмешиваемая жидкость. Проверьте руководство по эксплуатации и проконсультируйтесь с поставщиком оборудования.
В некоторых станках используются отдельные жидкости для накатки резьбы, гидравлической системы и смазки редуктора. Не смешивайте эти контуры, даже если смазочные материалы выглядят одинаково.
Зафиксируйте марку материала заготовки, диаметр исходной заготовки, параметры резьбы, способ накатывания, производительность и используемый смазочный материал. Эти сведения помогут поставщикам подобрать подходящий продукт.
Также определите материал и покрытие роликов, конфигурацию фильтрации, производительность насоса и материалы уплотнений. Подходящий формовочный смазочный материал должен надежно работать во всей системе подачи.
Запросите у поставщиков технические паспорта, паспорта безопасности, рекомендуемые условия эксплуатации и информацию о совместимости. Общие заявления об «отличных смазывающих свойствах» мало помогают при выборе.
Если в руководстве мало подробностей, до начала производства запросите письменные рекомендации по типу жидкости, вязкости, ограничениям на присадки и предельным параметрам технического обслуживания.
Как материал заготовки влияет на выбор?
При накатке резьбы металл формуется за счет пластической деформации. Смазочный материал должен снижать трение и адгезию в местах контакта роликов с заготовкой под высоким давлением.
Для углеродистых и легированных сталей сравните формовочные смазочные материалы с подходящими противоизносными и противозадирными свойствами. Необходимый уровень защиты зависит от состояния материала и степени деформации.
При обработке нержавеющих сталей риск адгезии и заедания может быть выше. Обсудите с поставщиком смазочного материала подходящий состав присадок и проверьте совместимость с конкретной маркой сплава.
Для алюминия выбирайте продукты, предназначенные для формовки алюминия, с подходящими противосварочными свойствами и устойчивостью к образованию пятен. Проверьте внешний вид поверхности и эффективность очистки на типовых заготовках.
При обработке сплавов, содержащих медь, особенно важно учитывать совместимость присадок. Некоторые активные серосодержащие составы могут оставлять пятна или повреждать такие материалы, поэтому получите от поставщика однозначное подтверждение.
Для любого материала учитывайте следующую операцию. Остатки смазочного материала необходимо удалять перед нанесением гальванических или лакокрасочных покрытий, термообработкой или сваркой в соответствии с требованиями соответствующего процесса.
Что важнее: вязкость, смазывающая способность или охлаждение?
Вязкость влияет на текучесть жидкости, ее поступление в зону контакта, стекание с деталей и прохождение через фильтры. Она не характеризует общую эффективность при формовке.
Более вязкое масло может способствовать образованию смазочной пленки, однако чрезмерная вязкость способна ограничивать подачу, увеличивать сопротивление и оставлять больше остатков на готовых деталях и оборудовании.
Менее вязкое масло может легче циркулировать и быстрее стекать, но для защиты сильно нагруженных поверхностей роликов и заготовки ему по-прежнему необходим подходящий состав присадок.
Смазывающая способность снижает трение при формовке. Противоизносные и противозадирные присадки помогают защищать поверхности, когда одной смазочной пленки недостаточно для надежного разделения контактирующих металлических поверхностей.
Эффективность охлаждения становится важнее при длительном производстве, когда повышается температура жидкости и инструмента. Водосмешиваемые жидкости обычно эффективнее отводят тепло, если их применение допускается конструкцией станка.
Сравнивайте вязкость при одинаковой указанной температуре измерения и оценивайте характеристики при фактической рабочей температуре. Не выбирайте универсальный класс вязкости без подтверждения его пригодности для конкретного станка.
Использовать чистое масло или водосмешиваемую жидкость?
При правильном подборе чистые формовочные масла обеспечивают хорошую смазку и защиту от коррозии. Их пригодность зависит от станка, материала, нагрузки и условий эксплуатации.
К возможным недостаткам относятся масляные остатки, образование масляного тумана и менее эффективный отвод тепла по сравнению с системами на водной основе. Оцените вентиляцию, требования к чистоте и документированные правила обращения с жидкостью.
В разрешенных случаях водосмешиваемые жидкости обеспечивают эффективное охлаждение и облегчают очистку. Их эффективность при формовке зависит от состава, концентрации, качества воды и технического обслуживания.
Не заменяйте смазочный материал универсальной СОЖ только потому, что она подходит для расположенного рядом токарного станка. При накатке резьбы могут требоваться другие противозадирные свойства и способность выдерживать нагрузки.
При использовании систем на водной основе необходимо контролировать концентрацию и коррозию, а также следить за микробным загрязнением. Неправильное разбавление может ухудшить смазывающие свойства, стабильность жидкости и защиту поверхностей станка.
Выбирайте подходящую категорию на основании одобрения производителя и результатов контролируемого производственного испытания. Ни один тип жидкости не является автоматически лучшим для всех высокоскоростных применений.
Действительно ли смазочный материал поступает в зону контакта при накатке?
Даже хорошо подобранный смазочный материал работает плохо, если забитые фильтры, недостаточный поток или неправильно расположенные форсунки мешают ему равномерно поступать к роликам и заготовке.
Проверьте охват зоны подачи, следуя безопасной процедуре настройки, рекомендованной производителем. Расположите форсунки так, чтобы жидкость поступала в зону входа в контакт, не мешая защитным ограждениям и движущимся компонентам.
Проверьте уровень в резервуаре, работу насоса, шланги, каналы возврата и состояние фильтров. Сравните расход с документированными требованиями станка, а не ориентируйтесь только на видимые брызги.
Постоянное пенообразование может нарушать работу насоса и подачу жидкости. Прежде чем добавлять одобренный поставщиком пеногаситель, проверьте утечки воздуха, турбулентность возвратного потока, загрязнение и пригодность жидкости.
Металлическая стружка и мусор могут повреждать поверхности и ускорять износ роликов. Используйте фильтрацию, подходящую для станка и жидкости, не допуская чрезмерного ограничения потока.
Измеряйте температуру жидкости после одинакового периода прогрева и при длительном производстве. Повышение температуры может указывать на ограничение циркуляции, недостаточное охлаждение или изменение условий эксплуатации.
Какие признаки указывают на проблемы со смазкой?
Отслеживайте отклонения от стабильных производственных показателей: увеличение усилия накатки, необычный рост температуры, налипание металла на ролики, разрывы поверхности или ускоренный износ инструмента.
Эти признаки требуют проверки, но сами по себе не доказывают, что причина в смазочном материале. Аналогичные проблемы могут возникать из-за размера и твердости заготовки, соосности роликов или состояния инструмента.
Если на резьбе появляются разрывы или следы заедания, проверьте подачу жидкости, загрязнение и пригодность смазочного материала наряду со свойствами заготовки. Прежде чем получать доступ к инструменту, соблюдайте утвержденную процедуру.
Если размеры резьбы отклоняются по мере продолжения производства, проверьте температурный режим и настройку станка. Измеряйте готовые детали указанным методом и с предусмотренной периодичностью контроля.
Ржавчина на деталях или поверхностях станка может свидетельствовать о недостаточной защите, неподходящем качестве воды или неправильной концентрации. Также проверьте условия хранения и обращения.
При появлении серьезных дефектов изолируйте затронутую продукцию и следуйте процедуре контроля качества предприятия. Продолжение производства может превратить решаемую проблему со смазкой в значительные потери от брака.
Как проверить замену смазочного материала?
Зафиксируйте исходные показатели, используя текущую жидкость в стабильных условиях. Запишите приемлемые показатели выпуска, уровень брака, состояние роликов, усилие накатки, если оно измеряется, и рабочую температуру.
Выберите типичную производственную задачу, которая позволит проверить именно ту проблему, которую нужно решить. Простая кратковременная операция может не выявить недостатки при длительной работе.
Поддерживайте неизменными материал заготовки, состояние инструмента, настройки станка и методы контроля. Меняйте по одному основному параметру за раз, чтобы результаты можно было корректно интерпретировать.
Перед заполнением системы соблюдайте инструкции по переходу на другой материал, предоставленные производителем станка и поставщиком смазочного материала. Несовместимые остатки могут вызвать отложения, пенообразование или нестабильность эмульсии и ухудшить работу даже подходящего продукта.
Оцените размеры резьбы, состояние поверхности, стабильность температуры, удаление остатков и удобство обращения для операторов. Заранее согласуйте критерии приемки, включая условия остановки испытания при ухудшении качества.
Продолжайте испытания достаточно долго, чтобы оценить стабильность работы, прежде чем заявлять об увеличении срока службы роликов. Сравнивайте общую стоимость одной годной детали с учетом расхода материала, очистки, брака и простоев.
Что операторы должны проверять в каждую смену?
Перед запуском проверьте уровень жидкости, утечки, видимые загрязнения, индикаторы фильтров и надежность крепления форсунок. Убедитесь, что для пополнения имеется подходящий смазочный материал.
Для водосмешиваемых жидкостей измеряйте концентрацию способом, рекомендованным поставщиком. Используйте правильный коэффициент рефрактометра и учитывайте, что загрязнения могут исказить показания.
Используйте воду рекомендованного качества и соблюдайте процедуру смешивания. При корректировке концентрации учитывайте как испарение, так и унос жидкости; во время производства потребность в пополнении может меняться.
Для чистых масел контролируйте внешний вид, загрязнение и рабочую температуру. При необходимости организуйте лабораторный анализ для оценки изменения вязкости, загрязнения водой и других показателей состояния жидкости.
Фиксируйте необычный запах, устойчивую пену, ржавчину, раздражение кожи и изменения качества резьбы. Передавайте информацию ответственным за техническое обслуживание, контроль качества или охрану труда в соответствии с процедурами предприятия.
Планируйте очистку резервуара и замену жидкости с учетом ее состояния и рекомендаций поставщика. Перед обслуживанием отключайте источники опасной энергии, а отработанную жидкость утилизируйте надлежащим образом.
Как предотвратить проблемы на других участках производства?
На производственных предприятиях с разными видами обработки выбор смазочного материала также влияет на очистку, хранение и последующие операции. Четко маркируйте емкости с жидкостями и используйте отдельное оборудование для их перекачки.
Даже успешно накатанная деталь может не пройти последующую операцию, если на ней остался смазочный материал. Проверяйте очистку в соответствии с фактическими критериями приемки последующего процесса.
Компания Wuxi Samgins International Trade Co.,Ltd поставляет резьбонакатные станки и другое производственное оборудование. Обсудите требования к смазочному материалу для конкретной модели станка и планируемого производственного применения.
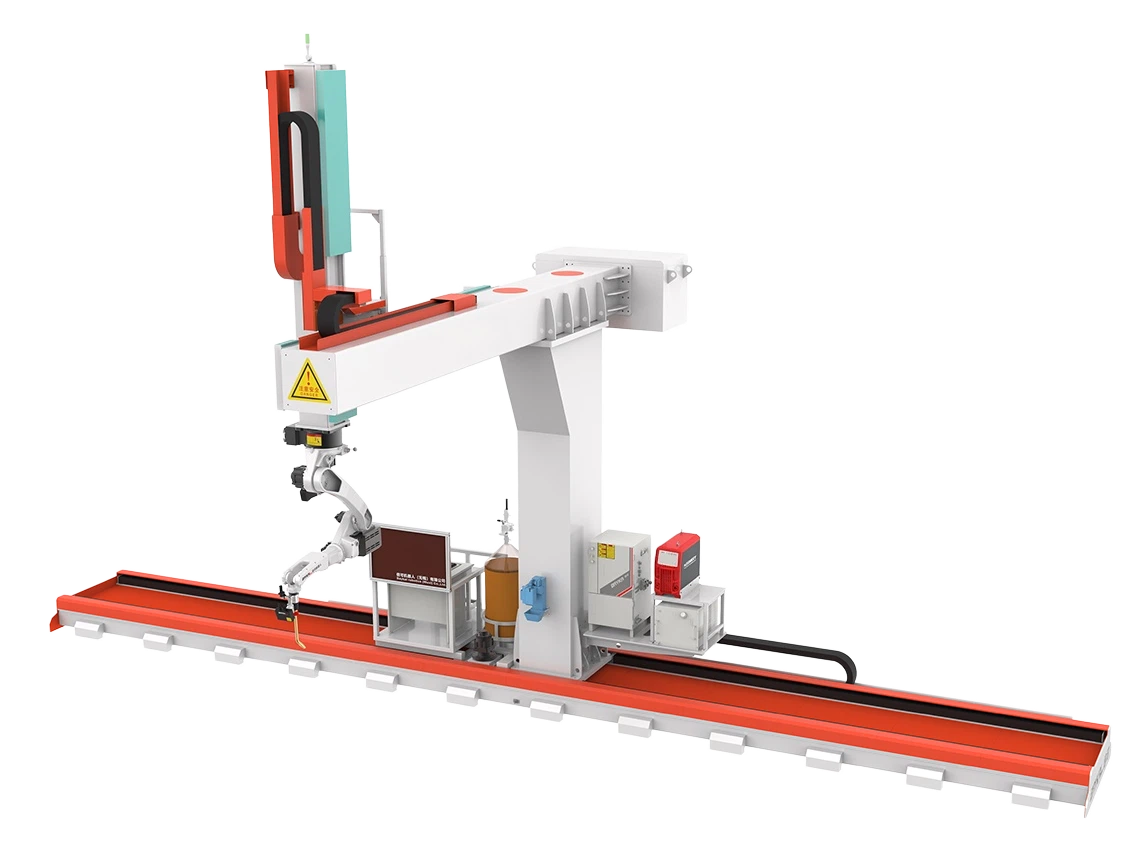
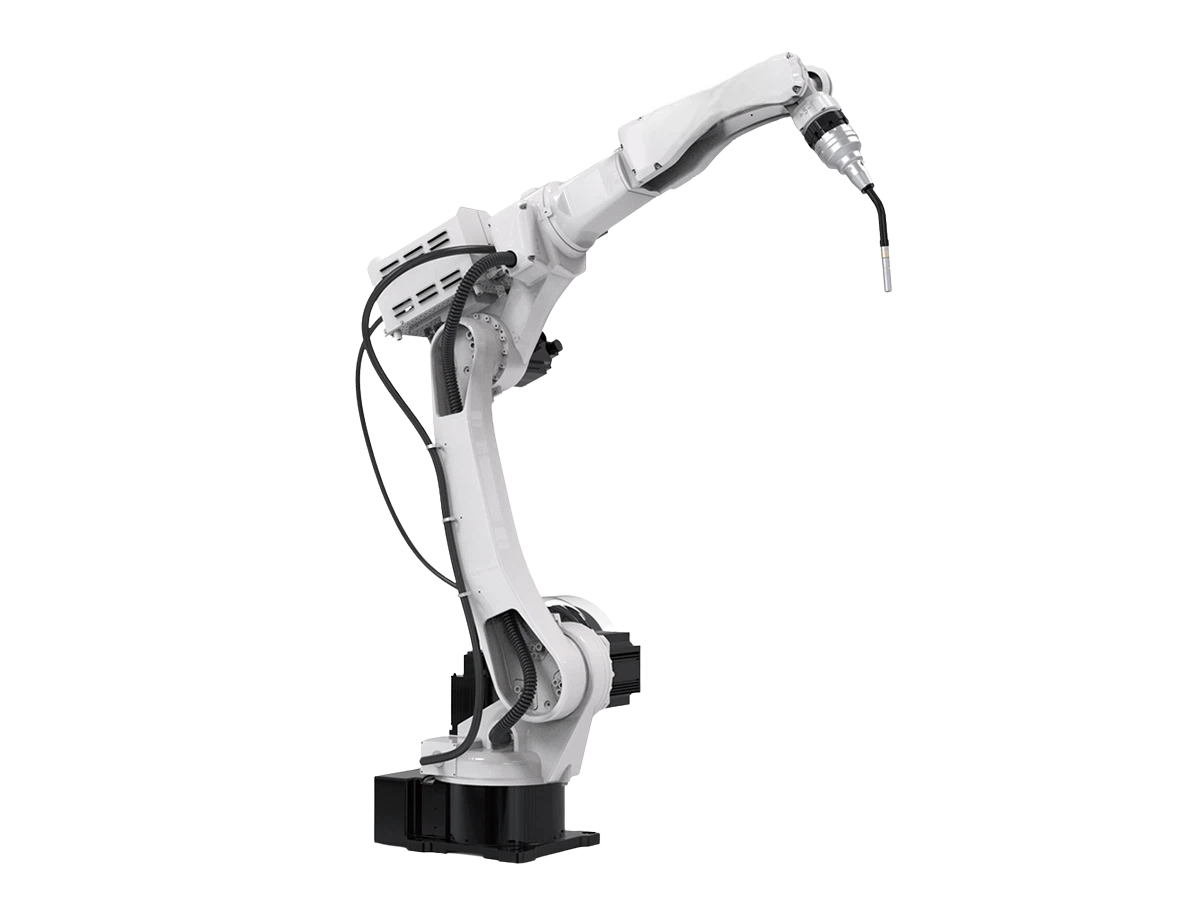
В более широкий ассортимент оборудования входит семиосевой сварочный робот на рельсовом ходу, сочетающий шестикоординатный сварочный робот с перемещаемой сервоприводом рельсовой кареткой для сварки заготовок.
Если детали после формовки поступают на сварочный участок, проверьте чистоту поверхности в соответствии с требованиями технологической процедуры сварки. Остатки смазочного материала могут стать причиной дефектов сварки.
Принимайте решения о смазочной жидкости для накатки резьбы с учетом требований этой операции, одновременно согласовывая очистку с последующими участками. Это помогает избежать ситуаций, когда локальные улучшения приводят к проблемам с качеством на следующих этапах.
Выбирайте смазочный материал, характеристики которого можно проверить и поддерживать
Правильный смазочный материал для высокоскоростного резьбонакатного станка соответствует требованиям оборудования, защищает заготовку и ролики и стабильно работает в реальных производственных условиях.
В первую очередь учитывайте одобренный тип жидкости, совместимость с материалом, надежность подачи и необходимые смазывающие свойства. Затем оцените охлаждение, чистоту, удобство обращения и совместимость с последующими процессами.
Проведите контролируемое испытание, чтобы подтвердить качество и стабильность работы, используя реалистичные показатели затрат. Не принимайте заявления об эффективности, которые не подтверждаются результатами производства.
После подтверждения правильности выбора поддерживайте надлежащие расход и фильтрацию, контролируйте концентрацию, если это применимо, и ведите четкие сменные записи. Стабильное управление смазочной жидкостью необходимо для сохранения ожидаемых преимуществ.