




¿Los robots de soldadura para estructuras de acero cumplen los requisitos de ISO 3834-2 de fábrica o solo después de la cualificación del proceso?
¿Los robots de soldadura para estructuras de acero cumplen los requisitos de ISO 3834-2 de fábrica o solo después de la cualificación del proceso?
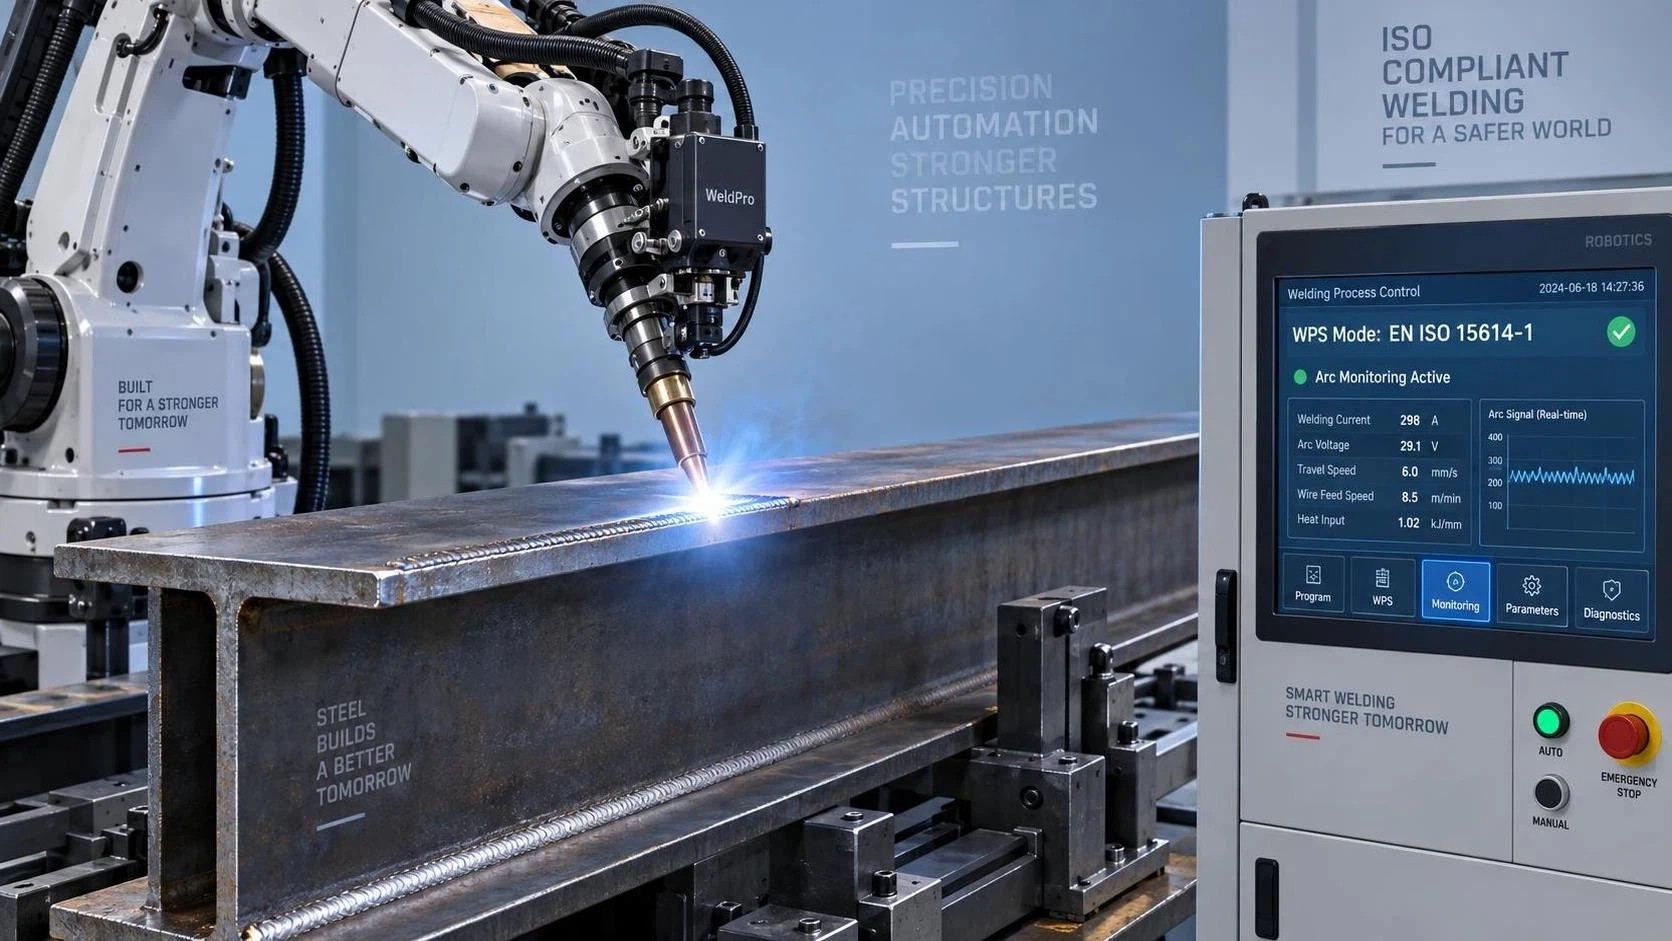
¿Listo para usar? No exactamente: por qué el cumplimiento de ISO 3834-2 comienza *después* de que llega el robot
Cuando usted es responsable del control de calidad o la seguridad en la fabricación de estructuras de acero, «cumple con ISO 3834-2» no es una etiqueta que se acepte por fe. Es una obligación contractual, un registro trazable y, a menudo, un requisito para la aprobación de proyectos, especialmente en los mercados de la UE, licitaciones de infraestructura o talleres de fabricación certificados. Por lo tanto, cuando el departamento de compras pregunta si unrobot de soldadura para estructuras de acero cumple con ISO 3834-2 «listo para usar», la respuesta honesta es: no, no en ningún sentido significativo y auditable.
Un brazo robótico, incluso uno preconfigurado con sensores de arco, seguimiento de cordones y unidades de potencia con marcado CE, no incluye cualificaciones de procedimientos de soldadura (WPQ), certificaciones de soldadores ni parámetros de proceso documentados. ISO 3834-2 no certifica equipos; certifica *la capacidad de la organización para producir soldaduras sanas de forma consistente*, basándose en procedimientos validados, personal capacitado, equipos calibrados y condiciones ambientales controladas. El robot es solo un eslabón de esa cadena: potente, repetible, pero inerte sin contexto.
Qué significa realmente «listo para usar» y dónde termina
En Wuxi Samgins International Trade Co., Ltd., suministramos sistemas de soldadura robotizada con marcado CE y certificación ISO 9001, diseñados específicamente para estructuras de acero, incluidas líneas de producción de vigas H donde la estabilidad dimensional y la integridad de las uniones no son negociables. Nuestros sistemas se integran perfectamente con procesos anteriores y posteriores: corte por plasma CNC, bastidores de alimentación automática y enderezado posterior a la soldadura. Pero esa integración no sustituye la cualificación.
«Listo para usar» aquí significa que el robot llega con:
- Marcado CE que confirma los requisitos básicos de salud, seguridad y compatibilidad electromagnética
- Control de movimiento calibrado en fábrica y repetibilidad del posicionamiento de la antorcha (normalmente ±0.1–0.3 mm)
- Módulos de software precargados para tipos de unión comunes (uniones en T, soldaduras a tope, soldaduras de filete) y rangos de espesor de material
- Documentación alineada con los controles de diseño y fabricación de ISO 9001
Ninguno de esos elementos cumple con la Cláusula 5.2 de ISO 3834-2 (Especificación del procedimiento de soldadura), la Cláusula 5.3 (Cualificación del soldador) o la Cláusula 5.4 (Registros de calibración de equipos). Estos deben generarse *in situ*, utilizando sus materiales base, consumibles, geometría de unión y entorno de producción, no en nuestro taller de Wuxi.
El verdadero cuello de botella: la validación de la WPS no es opcional, es procedimental
Para estructuras de acero, ISO 3834-2 exige una Especificación del Procedimiento de Soldadura (WPS) por escrito respaldada por un Registro de Cualificación del Procedimiento (PQR). Esto implica realizar soldaduras de prueba reales —tracción, doblado y macroataque— bajo los parámetros exactos que utilizará en producción: velocidad de avance, voltaje, velocidad de alimentación del alambre, mezcla de gas de protección, temperatura entre pasadas e incluso humedad ambiente si se especifica.
Un robot puede mantener estables los parámetros, pero la estabilidad por sí sola no garantiza la solidez metalúrgica. El acero Q345 se comporta de manera diferente con espesores de 12 mm y de 60 mm. El aporte térmico debe controlarse para evitar el ablandamiento de la ZAC o el desgarro laminar, especialmente en secciones laminadas donde la segregación de azufre puede ser un problema. Por eso, la cualificación no es un ejercicio de marcar casillas; es un diálogo técnico entre su ingeniero de soldadura, su proveedor de END y su programa de producción.
Aquí es donde las líneas de producción integradas son importantes. Por ejemplo, nuestramáquina enderezadora de vigas H YTJ-60B y YTJ-80B permite la corrección continua de alas a velocidades de hasta 6.8 m/min, pero solo después de que la soldadura haya sido cualificada *y* la geometría de la viga se haya estabilizado. Si la distorsión inducida por la soldadura no se gestiona antes del enderezado, las fuerzas de corrección pueden superar los límites de fluencia o inducir tensiones residuales. No es una limitación del robot; es un requisito de coordinación a nivel de sistema.
Dónde el hardware *sí* acelera la cualificación y dónde no
Algunas funciones reducen realmente el tiempo y el riesgo de cualificación:
- Monitorización del arco en tiempo real: Detecta desviaciones de voltaje/corriente superiores a ±5%, señalando la deriva de parámetros antes de que comprometa una probeta de PQR.
- Seguimiento de cordón con modo de enseñanza offline: Le permite simular primero las trayectorias de soldadura en modelos CAD, reduciendo el método de prueba y error en placas de ensayo.
- Registros de calibración integrados: Registra automáticamente la fecha y hora de las calibraciones de sensores, cumpliendo con la Cláusula 5.4.2 de ISO 3834-2 sin introducción manual.
Pero ninguna de estas funciones elimina la necesidad de probetas físicas, END por terceros o revisión documentada por un inspector de soldadura de Nivel 3. Y, lo que es crucial, no sustituyen la competencia del operador. Un robot no dejará de soldar si se conecta el cilindro de gas de protección equivocado. No detectará la contaminación superficial que se haya pasado por alto durante la limpieza previa a la soldadura. Por eso ISO 3834-2 exige personal capacitado y certificado, no solo máquinas programadas.
Sin atajos, pero con puntos de partida más inteligentes
Si está evaluando unrobot de soldadura para estructuras de acero, solicite pruebas, no afirmaciones:
- ¿El proveedor proporciona una plantilla de WPS genérica alineada con EN ISO 15614-1 para aceros S355/S460?
- ¿Su software puede exportar datos brutos del proceso (voltaje, corriente, velocidad de avance) en formato CSV para la presentación del PQR?
- ¿Ofrecen soporte in situ durante la cualificación inicial, y no solo para la instalación?
Hemos visto a clientes ahorrar semanas al alinear la selección del robot con su marco de cualificación existente, en lugar de adaptar procedimientos para ajustarlos a un sistema nuevo. En Wuxi Samgins, nuestro equipo de ingeniería trabaja desde el principio con los clientes para comparar las capacidades del robot con el alcance de su ISO 3834-2, ayudando a definir límites de cualificación realistas antes de cortar la primera placa de prueba.
Porque, en última instancia, el cumplimiento no depende del robot. Depende de la rigurosidad con la que gestione todo el proceso, desde la recepción del material hasta la inspección final. El robot hace que la ejecución sea repetible. Sus sistemas la hacen fiable.
buscar
Productos recomendados
 Robot de soldadura tipo voladizo de 9 ejesRobot de soldadura tipo voladizo de 9 ejes para grandes piezas de acero, con seguimiento automático, importación 3D y automatización eficiente de soldadura CNC.

 Máquina de corte láser de fibra CNC para tubos1.Introducción a la máquina de corte láser de fibra CNC para tubos:
La máquina de corte láser enfoca, mediante el sistema de trayectoria óptica, el haz láser emitido por la fuente láser en un haz láser de alta densidad de potencia. Este haz láser se dirige a la superficie de la pieza de trabajo, haciendo que alcance el punto de fusión o de ebullición. Al mismo tiempo, el gas a alta presión coaxial con el haz láser expulsa el metal fundido o vaporizado. Biselado y fresado de bordes para tanques pesadosEsta serie de máquinas de biselado y fresado de bordes para tanques pesados es una solución especializada y de alta eficiencia diseñada para biselar grandes tanques de almacenamiento, recipientes a presión y componentes estructurales pesados. El bastidor principal cuenta con una estructura soldada integrada, seguida de un recocido de alivio de tensiones a alta temperatura, que elimina eficazmente las tensiones internas para garantizar la estabilidad dimensional a largo plazo y evitar deformaciones. La máquina combina un diseño de alta rigidez con tecnología de control avanzada, diseñada específicamente para afrontar los desafíos de placas extragruesas y piezas de trabajo de gran tamaño.
- Fresadora de bordes no estándar sin viga de presiónEn la industria de fabricación de equipos pesados, la eficiencia y la precisión del proceso de biselado de placas determinan directamente la calidad de la soldadura posterior y los plazos generales de producción. Para afrontar desafíos de procesamiento cada vez más exigentes, presentamos con orgullo la fresadora de bordes biselados no estándar de la serie XBN (sin viga de presión). Desarrollada por nuestra empresa a partir de una investigación exhaustiva de equipos similares nacionales e internacionales, esta máquina representa una solución de fresado de nueva generación y alta eficiencia, diseñada específicamente para placas extragruesas, piezas no estándar y condiciones de trabajo complejas. Superando las limitaciones del cepillado tradicional o del corte por llama, utiliza tecnología de fresado de alta velocidad para lograr un salto cualitativo tanto en eficiencia como en precisión de procesamiento.
- Máquina CNC de punzonado y marcado para placas de aceroModelos: YK-PP103 / YK-PPR103 / YK-PP104 / YK-PPR104
Esta serie es una máquina CNC especializada de punzonado y marcado, diseñada principalmente para el procesamiento de placas de acero en la industria de torres de acero. También es adecuada para aplicaciones de punzonado y marcado en diversos otros sectores industriales. - Robot industrial de soldadura MlG de 6 ejes con envergadura de brazo de 2000mmEste robot de soldadura está diseñado para una soldadura por arco fiable en entornos de producción exigentes, con un largo alcance, repetibilidad estable e instalación flexible.







Envíenos un mensaje